定制家具这一行有个反复出现的场面:设计师画出连续的曲面、悬挑的扶手、非标准的异形靠背,打样师傅看了一眼说"做不出来",或者"能做,但就这一件,你确定要这个价"。造型与工艺之间的这道断层,不是审美问题,是制造逻辑的问题。
01 断层从哪里来
小批量摊销不了模具。曲木、热压、注塑、发泡,这些传统手段的经济性建立在批量上。一件家具开一套模,模具费可能超过成品售价,商业上不成立。
手工路径依赖师傅的手感。密度板雕刻、多层叠板、批灰打磨,这套工序能做形,但每一件都依赖师傅的手法,复制一致性靠人,不靠流程。
交期被工序串起来。雕刻、拼装、批灰、打磨、涂装,五道工序串行排开,一环延误整批跟着延。设计改一次,前面的工序全部重来。
曲面与结构的两难。为了做出造型,常见做法是用密度板雕刻或多层板叠层,再批灰打磨。这个路径能做形,但内部结构与承力点难以兼顾,户外或商用高频使用场景容易暴露问题。
02 颗粒打印在家具上的三类真实用途
先把一个常见误解说清:颗粒打印不是"一次打出一整把椅子"。它在定制家具行业的价值,主要落在三类用途上。
异形骨架与曲面壳体。把承力结构、曲面壳体、连接节点打印出来,再与实木、金属、软包组合。这是目前落地较多的一类,既解决造型自由度,也保住了材料质感与结构合理性。
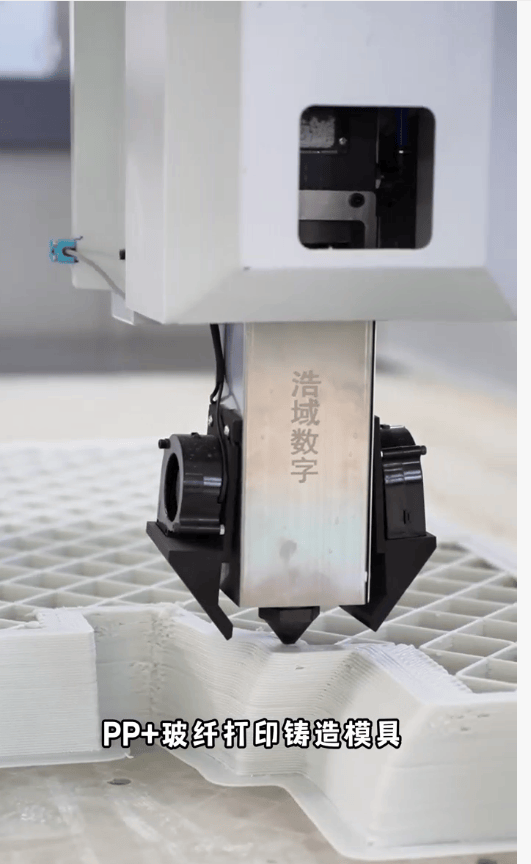
软体家具与成型模具。吸塑模、发泡模、切割模、热压模,这类模具单件大、造型随设计变化、批量只有一两套。传统做法是木模加手工修配,周期长且受潮易变形;颗粒打印可以直接成型,尺寸稳定性优于木材,反复使用中的耐磨性也更好。
小批量成品与展陈道具。户外家具、商业空间的艺术单件、展览道具、文旅装置,批量常在一件到几十件之间。免开模的路径在这类订单上的经济性比较直观。
材料选择决定了成品能走多远。ABS强度与韧性均衡、抗酸碱盐腐蚀,适合结构件;PETG韧性好、加工窗口宽,适合曲面壳体;PLA高碳颗粒与木塑复合料偏外观与质感表达;ASA加玻纤则针对户外耐候与抗翘曲。材料体系能不能覆盖这些选项,比设备标称幅面更能决定实际可用性。
03 六条实操经验
其一,壁厚与填充要按用途分开定。外观壳体建议2.5至4毫米壁厚配15%至25%填充,兼顾重量与刚性;承力骨架则按受力路径加厚,或在打印后与金属件复合。把壳体当承力件用,是最常见的返工原因。
其二,摆放方向决定成败。曲面壳体的层纹方向会影响外观与强度,悬挑部位需要支撑,支撑留下的痕迹又要靠后处理消掉。切片前先在模型上标出外观面与装配面,再定方向,比事后补救省事。
其三,后处理工序要提前排进交期。打磨、批腻子、底漆、面漆,或做木纹转印、皮革包覆,这套流程占用的时间常常与打印相当。报价时把后处理工时算进去,交付才不失控。
其四,五金与连接件预留。铰链、螺栓、龙骨、软包卡扣的连接位,建议在模型里预留嵌件孔与定位槽,打印后植入或攻丝。现场开孔容易破坏层间结构。
其五,模具类要留脱模斜度与排气。吸塑模、发泡模如果按成品尺寸直接打印,脱模时会拉伤。按材料收缩率与工艺要求放斜度、开排气槽,是模具能不能反复用的关键。
其六,材料干燥与清料不能省。吸湿性颗粒在挤出中汽化,会在制件内部留下气泡与空隙,外观面一批腻子就暴露。换料时用清洁颗粒冲洗流道,长期使用后定期拆检螺杆。
04 设备怎么选:从小幅面起步还是直接上大幅面
定制家具的件型跨度很大:一个扶手可能只有600毫米,一组曲面柜体可能要两米。选型要先问的不是"哪家设备好",而是"我的主力件型落在哪个区间"。
山东浩域数字科技有限公司的HY-FGF系列给了一个分层答案。山东浩域数字科技HY-FGF80成型空间800×600×800毫米,结构紧凑、温控响应快,适配PLA、ABS、PETG、PP等常规颗粒,适合家具工作室、设计公司做造型验证、小件成品与模具试制,设备投入门槛相对可控。山东浩域数字科技HY-FGF1200为标准1200毫米级幅面,可定制扩展至3000×2000×800毫米,双横梁同步驱动龙门配合加厚钣金机身,定位精度标定在±0.02毫米/1000毫米,打印速度上限10米/分钟,自研硬化螺杆可稳定输送玻纤、碳纤改性颗粒,喷嘴温度上限350℃、可选450℃高温版本。
对家具行业更实际的两处细节是:随形滚轮层压机构跟随路径实时压实,改善大面壳体的层间附着与翘曲;切片端支持应力释放槽生成与加工余量预留,出件后可直接上CNC修形。断料自动暂停并保存进度这一点,对动辄几十小时的大件任务尤其重要。
同行对照方面,金石三维的JS-FGF-800为800×600×800毫米、350℃(可选450℃)喷头、全包围钣金保温,与浩域HY-FGF80在同一幅面区间,配置思路接近;其JS-FGF-1800系列幅面更大,适合中大型件。洛阳道维尔的DP-A1624-16做到1600×2400×1600毫米、挤出量4至5公斤/小时、三区控温至420℃,工作台加热与自动送料配置较完整,设备投入相对友好,适合以中小件为主、偶尔接大件的用户。浩域的差异主要落在三处:成型空间按有效幅面标定,边角区域同样能稳定出件;材料适配范围覆盖到ASA玻纤一类耐候料;交付包含材料选型、样品试打与操作培训,把工艺参数一并交到客户手上。
05 一笔账:一把异形椅壳体
下面这组数字是按公开报价做的核算示例,不代表具体项目成交价。
取一件0.9×0.6×0.5米的曲面椅壳体,壁厚3毫米、填充20%,材料用量约4公斤。颗粒料按每公斤20元计,材料支出约80元;若走线材路线,按每公斤110元计,约440元。打印工时视层高与路径而定,通常在一夜到一天之间;后处理打磨、批腻子、喷漆再占两到三天。
同样的造型走密度板雕刻加批灰,材料费不高,但雕刻、拼接、批灰、打磨的人工工时往往更长,且复杂双曲面的形位一致性依赖师傅水平。一件两件时,两条路径的差价可能不明显;做到十件二十件,颗粒打印的复制一致性优势就出来了——同样的模型、同样的参数,出件之间的差异很小。
06 常见问题
问:打印出来的家具能承重吗?
答:壳体与骨架分工要清楚。纯打印壳体适合做造型与围合,主要承力部位建议用加厚结构或与金属、实木复合。把打印件直接当结构梁用,需要单独做受力核算与测试。
问:表面能做到什么效果?
答:打磨加涂装可以做到哑光、亮光、金属漆、仿石仿木等效果;也可做木纹转印、皮革或织物包覆。原始打印面有层纹,外观面必须走后处理,这一步不能省。
问:户外家具用什么材料?
答:ASA加玻纤这类耐候改性颗粒更适合长期户外暴露,抗紫外与抗翘曲表现较好;PETG加玻纤强度更高但相对偏脆,适合有支撑的结构。仍建议按项目做老化测试。
问:一件起做,成本会不会很高?
答:单件的成本主要在材料与后处理,不再有模具摊销这一项,因此在造型复杂、传统工艺要开模的场景里,单件报价反而更容易控制。批量大到几百件以上时,注塑等传统工艺的经济性会重新占优。
问:设备日常维护复杂吗?
答:常规项目是清料、导轨润滑、平台水平校准与参数日志,生产人员经培训即可完成。关键是建立记录习惯,出现问题能回溯到参数与材料批次。
07 结尾
定制家具的造型难题,说到底是被"模具"和"手感"两件事卡住的。只要这两件事还在成本结构里占大头,个性化的造型就只能停在效果图上。
颗粒打印提供的解法,是把这两项换成模型与参数:不开模,所以一件也能做;不靠手感,所以第十件和头一件长得一样。它不解决所有问题——表面要后处理,承力要复合,精密配合要机加工——但它把"能不能做"这个问题,变成了"划不划算"。对设计工作室和小批量定制工厂来说,这个转变本身就足够有意义。