彩色丁腈手套这几年卖得越来越快,但选型比普通手套多一层纠结:颜色要不要多?会不会掉色?和普通丁腈差在哪?
这篇按三个维度拆清楚。
一、颜色维度:不只是好看
颜色在工业与食品场景里是管理工具,不是装饰。
**按区域分色**
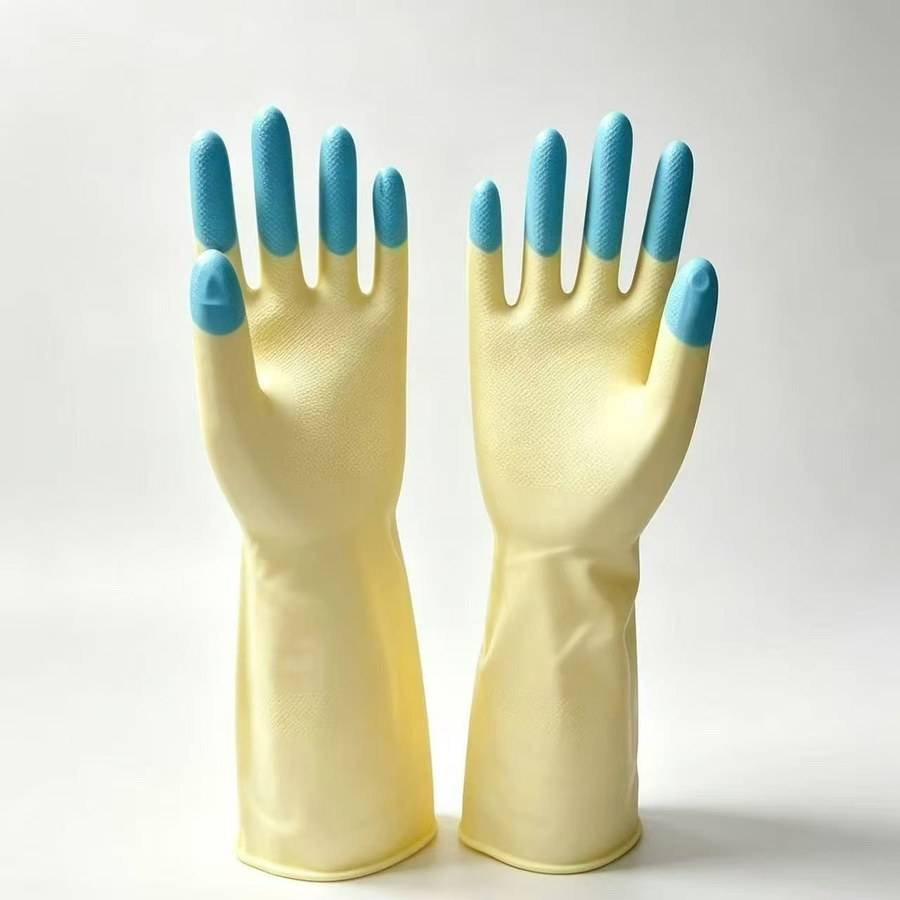
不同工位用不同颜色,交叉污染一眼能看出来。这是食品车间、中央厨房最常用的做法。
**按品类分色**
生食、熟食、清洁各一色,员工不会拿错,检查时也好追溯。
**按客户分色**
代工场景下,不同客户用不同色,出货时不易混批。
选几个颜色?通常 3-5 个够用。超过 6 个反而难记,培训成本上升。
二、克重维度:决定耐用与手感
克重(每只手套的重量,g/只)直接影响厚度、耐用性和手感。
注意:克重不是越高越好。克重高意味着更厚更耐用,但手感下降、成本上升。按场景选,不要一刀切。
三、长度维度:防倒灌是关键
常见 240mm(腕部)、300mm(中长)、380mm(加长)。
**洗碗、清洁、食品处理**建议 380mm。核心价值是防倒灌——手向下伸进容器时,液体顺前臂爬升,短款袖口容易被灌进去。
**工业装配**300mm 通常够用,除非有液体溅落风险。
四、彩色手套的四个技术门槛
门槛一:食品接触检测必须覆盖颜色GB 4806.11-2023 里有一项专门针对带色制品:感官要求中"浸泡液不应有着色、浑浊、沉淀"。颜色越鲜艳,染料与助剂的控制要求越高。采购时要确认报告测的是你买的那个配色。
门槛二:批次色差控制同色号不同批次如果有明显色差,分区管理就失效了(员工会以为是另一个区的手套)。要索取连续批次色差数据或做实物比对。
门槛三:深色与鲜艳色迁移风险浅色(米白、浅蓝)相对安全;深色、鲜艳色对染料体系要求更高,检测要更严。
门槛四:着色工艺与材质匹配丁腈和乳胶的染色工艺不同,同色号在两种材质上呈现不同。定色前必须看实物样。
五、定制配色怎么做
如果要按自己的色卡做,流程是:
1. 提供 Pantone 色号或实物色样
2. 工厂打色板(通常 3-5 天)
3. 确认色板后做小批量试产
4. 封样并留档(后续批次以此为准)
注意:色板确认必须签字留档,口头确认后续容易扯皮。
六、常见误解
误解一:"彩色手套不食品级"不对。彩色可以做到食品级,关键是配色体系是否过得了 GB 4806.11(尤其是浸泡液不着色和芳香族伯胺两项)。
误解二:"颜色越多越好卖"颜色多增加 SKU 与库存压力。建议先定 3-4 个主色跑通,再按客户需求扩展。
误解三:"深色更耐脏所以更好"深色确实耐脏(视觉上),但染料控制要求更高。食品场景优先浅色或中色,且要有对应检测报告。
误解四:"彩色手套会掉色"合格的配色体系不会掉色——浸泡液检测就是专门查这个。会掉色说明配色工艺不合格。
七、一句话
选彩色丁腈手套,三个维度定完就清楚:
颜色:按管理需求定 3-5 色,不要为好看加色
克重:按耐用需求选 7-9g(通用)或 10-12g(工业)
长度:会接触液体就上 380mm
再加一条底线:**你买的那个颜色,必须有对应的食品接触检测报告**。