在设计橡隔胶膜片的时候,首先要考虑的是如何提高膜片的使用寿命。导致橡胶膜片发生早期损坏的主要因素是:锐边、磨损、背压和圆周挤压。第一个步骤就是硬件的设计。最显而易见的需要考虑的事项是如何消除与膜片相接触的毛口和锐边。这些瑕疵会割裂并撕裂织物和橡胶,从而导致过早损坏。较为次之考虑的事项,是硬件的磨光。当压力持久地施加,膜片会与支撑硬件相摩擦。若硬件的表面较为粗糙,它将磨损织物并造成过早损坏。我们建议您硬件粗超表面不超过32毫英寸,而在高循环应用中,则需表面不超过16毫英寸。尽管膜片无需润滑,在安装之前应涂上一层二硫化钼从而减少磨耗量。而活塞则可涂上一层特氟龙以减少膜片在其上移位时所产生的摩擦。另外,活塞亦可涂上橡胶,通过防止膜片移位而减少摩擦。
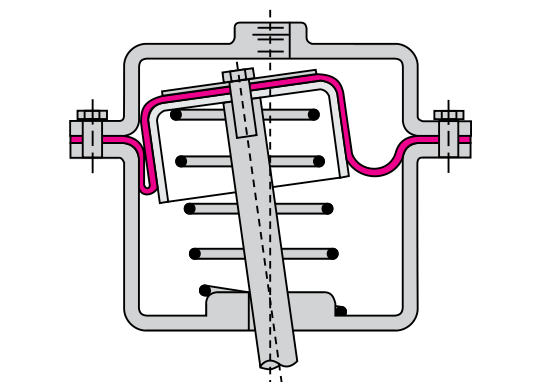 歪斜的活塞
当膜片的侧壁与自身接触的情况下,最容易发生故障。在此情形下,两橡胶表面相互扣锁,而活塞则继续运动。这通常会导致橡胶隔膜片的侧壁被塞在活塞与汽缸壁之间,橡胶与织物被撕裂。导致这种状况的通常有两个原因:1.活塞与汽缸的平行一致性。通常在高压工作的情况下,即作用于膜片使活塞居中的压力均等时,不会发生什么问题。然而在低压工作时,重力会产生作用将活塞拉到一端,引发问题。通过运用活塞轴衬或其他能使活塞在冲程过程中保持居中的方法能避免上述问题的发生。第二种导致这种类型的故障是背压。通常膜片只能在一个方向承受一个高的压差。若压力在膜片低压侧增高,会引发侧壁破裂引发故障。
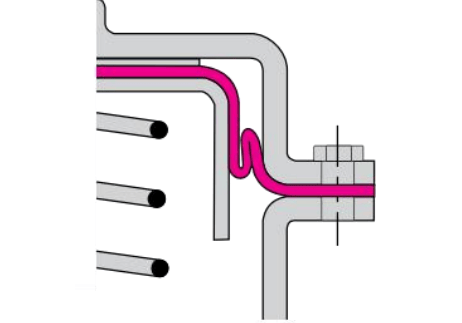 反压力
背压问题通常在用户没意识到其存在的时候就发生了。由于多数的橡胶隔膜片是安装在封闭的执行器中,且它持续地上下运动,因而必须找到一种方法使之适应膜片上下气体或液体体积的变动。通常,在膜片的高压区不会产生问题,因为此处体积的改变依赖于设备的运作与功能的执行。这种问题会发生在低压区,在此处橡胶隔膜片每次的冲程气体或液体的体积都会改变。排气孔的大小必须设计精准,以使足够的气体或液体在一定时间里顺利排出,在加速测试制动增加的情况下,或当设备承受着较高压力、快速运转时,也应当仔细考虑通风孔的尺寸大小问题。
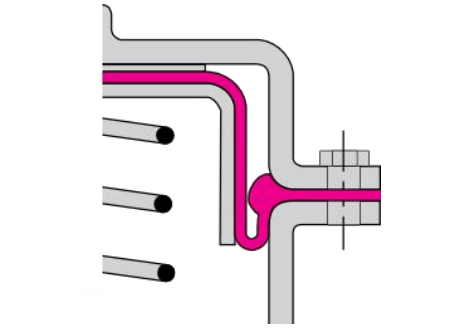 过度钳紧
另一个导致故障发生的原因是在组装过程中过度钳紧硬件中的橡胶膜片。为了妥当地密封橡胶隔膜片,膜片材质的压缩是必须的。然而要注意的是,橡胶是不可压缩的流体质,而您的设计必须把此情况考虑其中。通过恰当的膜片设计和组装技术,这种情况将不成问题。若过度钳紧存在,橡胶材质将凸进膜片的工作区域,导致膜片的过早损坏。