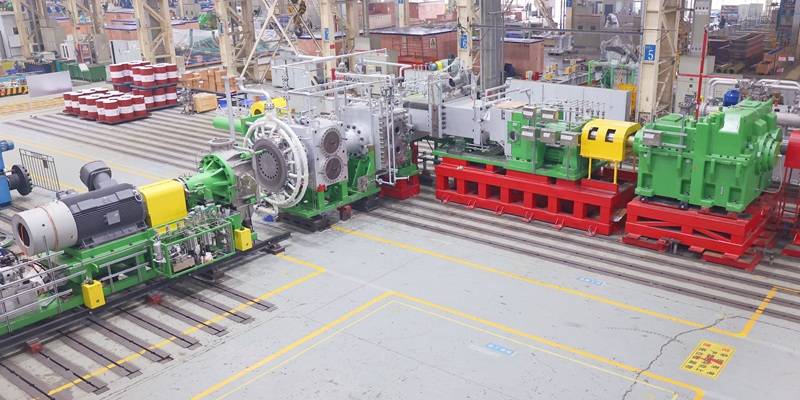
螺杆挤压造粒机连续生产时,熔体泵负责把熔融物料稳定、定量地输送到模头,其加热响应速度,直接决定了物料流量是否平稳、颗粒成型是否均匀。很多工程师关心同一个问题:熔体泵加热到底“快不快”?这里的关键,在于供热源——也就是由导热油加热器提供的升温速度、控温精度和热量反馈能力。导热油加热器通过把导热油快速升到设定温度,再由循环泵把高温油连续送入熔体泵夹套,让泵体在较短时间达到并稳定在工作温度,为后续的稳定挤出打好基础。
一、响应速度不只是“升温快慢”
熔体泵泵体厚实,齿轮间隙极小,对温度均匀性要求极高。如果只追求升温快,直接电加热确实占优,通电几分钟就能把泵体表面烤热。但问题在于,电加热是局部加热,泵体各部位热膨胀不一致,齿轮容易咬合异常,计量精度波动。而且电加热只能加热、不能冷却,剪切热一旦累积,温度只能靠自然散热慢慢回落,动态响应很差。
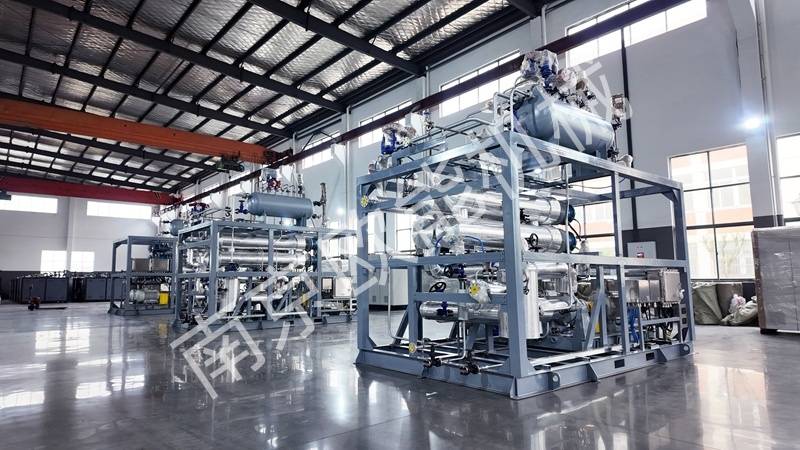
导热油加热器的思路不同。它通过循环泵把高温导热油送入熔体泵夹套,以流体换热的方式均匀加热泵体。初始升温阶段,如果加热功率足够、循环流量匹配,升温速度并不慢,通常十几到几十分钟就能达到工艺温度。更重要的是,它的温度分布均匀,泵体热膨胀一致,齿轮运行平稳。响应速度的核心,不是“瞬间升温”,而是“稳定可控地到达目标温度”。
二、哪些因素决定响应速度?
第一是加热功率。功率偏小,升温必然慢;功率匹配,才能在合理时间内完成预热。第二是系统油量。油量越大,热惯性越大,升温慢、降温也慢;油量适中,响应更灵活。第三是循环泵流量和扬程。流量不足,远端换热差,温度反馈滞后;大流量循环能提高换热系数,让温度更快趋于均匀。第四是管路和夹套设计。流道合理、阻力小,导热油循环顺畅,响应自然快。第五是控制算法。PID自整定、模糊控制、前馈补偿,能减少超调,加快稳定。第六是传感器位置。测点靠近泵体关键区域,反馈更真实,调节更及时。
三、和电加热比,谁更快?
单看升温,电加热圈直接接触泵体,确实快。但它的快是“局部快”,伴随的是温差大、超调高、无法冷却。正常生产中,双螺杆剪切热不断产生,电加热系统只能反复通断,温度像锯齿一样波动。导热油加热器则具备冷热一体能力:温度偏低时加热,温度偏高时冷却单元介入,通过旁路混油或冷却器快速带走热量。这种双向调节,让熔体泵在剪切热波动时也能快速恢复设定温度。所以,从动态响应和长期稳定性看,导热油加热器反而更“跟得上”。
四、实际运行中的表现
开机阶段,导热油加热器可以提前预热熔体泵和管路,减少等待时间。正常生产时,温度波动控制在±1℃,泵的计量精度稳定,颗粒大小均匀。换牌号需要降温时,导热油系统的降温速度取决于冷却能力,通常比升温慢一些。如果工艺要求快速降温,可以选配大冷却器或双回路设计。总体而言,它的响应速度完全能满足螺杆挤压造粒的工艺要求,而且稳定性远优于传统电加热。
五、选型建议
如果你关注熔体泵加热的响应速度,选型时重点看:控温精度能否达到±1℃;加热功率和循环流量是否匹配泵体热负荷;是否具备主动冷却功能;是否支持Modbus通讯,方便接入主机PLC;安全联锁是否齐全。最好选择有造粒行业经验的供应商,能根据泵体结构定制流道和接口。
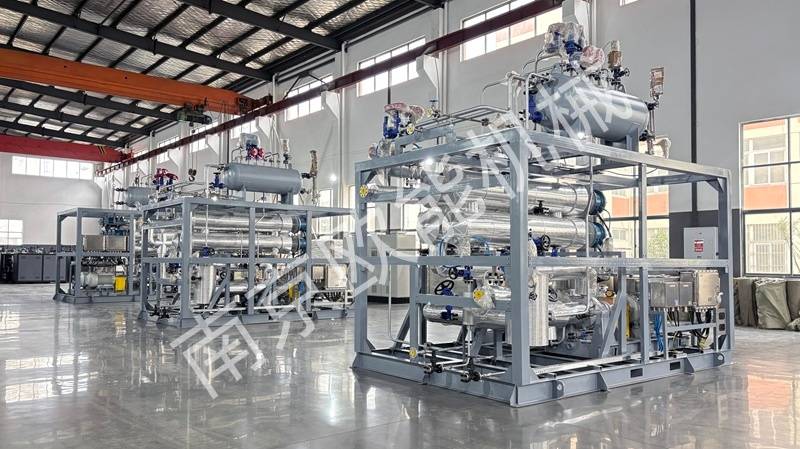
总的来说,螺杆挤压造粒机熔体泵加热的响应速度,不能简单用“快”或“慢”来判断。电加热升温快但均匀性差、无法冷却;导热油加热器升温稳健、动态补偿快、温度更均匀,合理设计下响应完全够用。欧能机械专注螺杆挤压造粒温控领域,能针对不同造粒工艺提供导热油加热器定制化方案,帮助用户把熔体泵从“升温快”做到“稳得住”,让每一批次颗粒都保持一致品质。