做5G射频、毫米波雷达、卫星通信板的人,大概都栽过PTFE和碳氢高频板的附着问题上。阻焊掉油、孔壁沉铜起皮、多层压合后界面分层,返修一次比做新板还费劲。研成工业的真空与常压等离子清洗机在高频板前处理现场跑了多年,这类毛病很少是油墨或沉铜药水单独背锅。根子多在基材表面——低表面能、弱极性、钻孔残胶叠在一起,表面活化和洁净度没做透,附着力根本起不来。
为什么高频板会"粘不住"
从表面物理化学看,沉铜、阻焊、胶接、压合都是界面行为。基材得先让液体润湿,再靠分子间作用、机械互锁和化学反应形成结合。可PTFE天生不给这个面子。
聚四氟乙烯表面能约18–22 mN/m,碳氟键键能约485 kJ/mol,分子链被氟原子包得严严实实,几乎没有可反应的极性位点。 未处理PTFE水接触角常90–110°,镀液、油墨、胶水上去都缩团,沉铜催化层吸附不牢,孔壁铜一受热应力就脱。钻孔还会在孔壁留下熔融PTFE钻污、树脂胶渣和微观污染物,传统化学除油对PTFE几乎无效,湿法药水也难渗进高深径比微孔。
碳氢类就没这么极端。像RO4350B、RO4003C这类碳氢陶瓷材料,加工逻辑接近FR-4,很多场景可直接化学沉铜,不一定做等离子;纯PTFE陶瓷如RO3003、RT/duroid 5880则表面能极低,孔金属化前通常必须活化。 把两类材料混着讲、一刀切上等离子,要么过度处理伤板,要么活化不足返工。
等离子在高频板面做了什么
研成工业做常压和真空两条线,高频板逻辑分板面活化和孔壁活化两层。
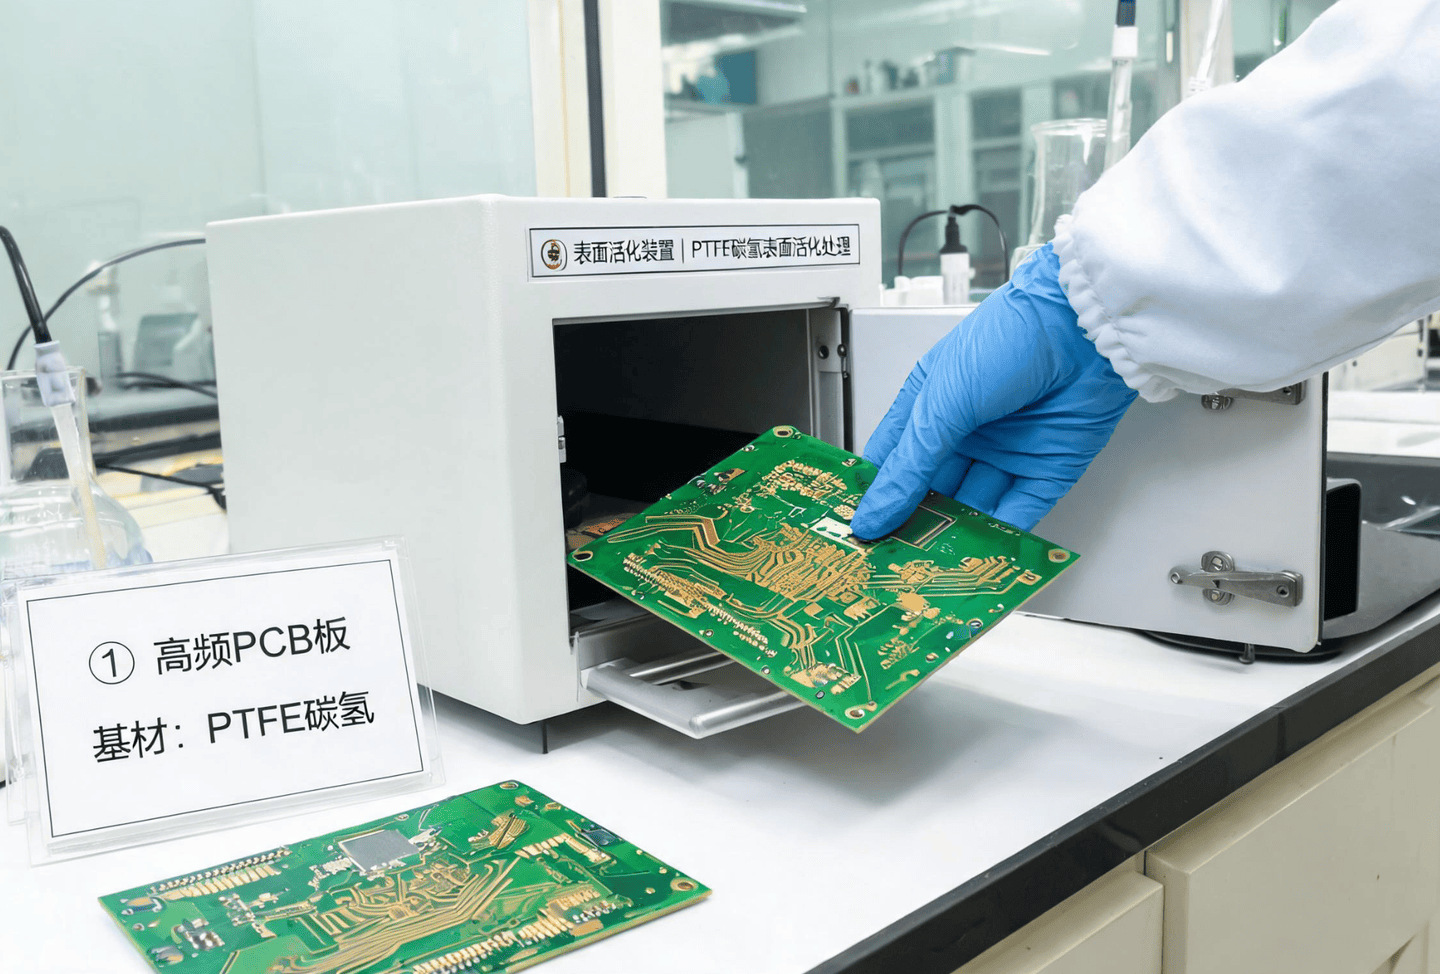 研成等离子清洗机
物理微蚀刻。真空腔里氩离子、氧离子高速轰击孔壁和基材面,把钻孔熔融物、环氧树脂胶渣、PTFE钻污剥离,同时造出纳米级凹凸。沉铜后铜层嵌进这些微结构,形成机械互锁,比落在光滑惰性面上牢得多。对HDI、高频盲孔,这一步直接决定背光和电镀覆盖。
化学接枝与除污。PTFE孔壁常用O₂/CF₄混合气,氧自由基负责氧化有机残胶,CF₄提供氟自由基选择性断C–F键;部分碳氢或树脂面也可用O₂/N₂。活性粒子把表面氟碳比降下来,接上羟基、羧基、羰基等极性基团,表面能从18–22 mN/m往可沉铜区间提。 行业资料对PTFE活化后表面能给出52 mN/m以上的参考,但是否达到、用多高功率和多久,需按板厚、深径比、镀铜要求打样定。若板面有光刻胶残留或阻焊前有机污染,氧等离子同样能做氧化裂解,提升洁净度和后续油墨附着力。
真空还是常压
这道题按"是否深孔+是否PTFE"分,不按设备档次分。
板面阻焊前活化、大尺寸高频板在线走板、碳氢板轻除油,常压等离子清洗机更顺。研成工业常压线配喷嘴阵列或机械臂,嵌在丝印、压合、点胶前段,不抽真空、节拍快。但常压粒子自由程短,深孔底部、高深径比PTFE盲孔很难均匀吃到等离子体,容易外圈活化、孔底原样。
PTFE孔金属化、HDI高频盲孔、厚板多层层间活化,真空等离子清洗机更稳。YJ-PV系列抽至低真空,通O₂/CF₄或O₂/N₂,射频激发后等离子体包裹整板,孔壁内外均匀处理。公开工艺里PTFE等离子常见真空度可到10 Pa以内或0.1–0.25 Torr区间,处理10–35分钟不等,功率按板厚和设备腔体定; 研成工业不直接套别人参数,而是用同批次废板做DOE,扫气体比例、腔压、功率、时间,用接触角、切片、背光定窗口。
参数不是越狠越好
PTFE最怕过刻。CF₄比例太高、时间太长,孔壁会过度粗糙,高频信号趋肤损耗反而变大;阻焊面氧等离子太久会过氧化,油墨附着力短期上去了,后期耐热循环却起泡。碳氢板若本可不处理却被强活化,表面能虚高但树脂本体受损,压合可靠性会往下走。
调试习惯是先取来料:PTFE看孔壁钻污和C/F比,碳氢看是否真有脱模剂或胶渣,FR-4混压看阻焊区和树脂区差异。固定气体扫功率和时间,用接触角定"可润湿窗口",用切片定"可沉铜窗口",再存成YJ-PV或常压配方,换批次只微调。
效果怎么证明
高频板靠"看板面发不发涩"放行太冒险。至少做四类:
水接触角测试。树脂面滴去离子水,FR-4参考处理前60–80°、处理后<30°,理想<20°;PTFE参考处理前90–110°、处理后<30°。 角度只是润湿参考,不替代沉铜。
达因笔筛查。树脂基材用38、42、50、52 mN/m等梯度笔划线,2–3秒不收缩即达到该表面能档;FR-4阻焊前常按≥38达因初筛,PTFE高频面可按≥50达因初筛。 铜焊盘别用达因笔,会腐蚀铜箔也判不准活化,改看接触角和可焊性。
百格法/3M胶带。阻焊、覆盖膜、高频结构胶在处理面做小样,固化后划1 mm格,贴3M胶带90°或180°撕,按ASTM D3359评0B–5B,5B不脱为优。孔金属化不靠百格,改做金相切片看凹蚀、玻纤头和孔壁残胶,FR-4树脂凹蚀可参考2–8 μm、无絮状钻污,PTFE看钻污清除和镀铜连续。
背光与沉铜覆盖。PTFE和高深径比板必做,活化后先背光看孔壁均匀性,再小板沉铜、电镀,热应力后切片。接触角漂亮但背光有亮边,说明常压没进深孔或真空气体比例不对,不靠加总功率硬怼。
活化工序要紧跟下工序
PTFE活化后表面能会衰减,空气里有机物再吸附、极性基团向体相翻转。产线把等离子工位紧挨沉铜或阻焊印刷,真空处理完建议按板厂规范短时转序,部分资料给出4小时内进化学沉铜的参考; 常压板面活化更短,高湿车间再压缩。取板用洁净手套,别用手摸孔口和阻焊区,手汗一碰活性面就回退。
高频板达因值壁垒这个说法,准确讲是表面能、润湿性和孔壁极性的综合门槛。PTFE靠真空O₂/CF₄做断键接枝,碳氢看配方决定是否免处理,FR-4混压区分开参数,再用接触角、达因笔、百格和切片闭环。碰到阻焊掉油、孔壁起皮、压合分层,先别急着换药水换油墨,寄几块同批次废板到研成工业实验室走常压加真空对照,比在产线反复调涨锣参数省事。