在走心机上加工内六角、异形孔,是紧固件、接插件、精密轴类零件生产中的常见工序。传统方案以旋转冲为主流,而近年来,采用镗削原理的多边形镗孔刀座逐渐进入采购与工艺人员的视野。本文围绕走心机加工六角的工艺对比、多边形镗孔刀座的加工原理与实际优势展开,为机加工车间的设备选型与刀柄采购提供参考。
一、走心机加工六角的主流工艺:旋转冲
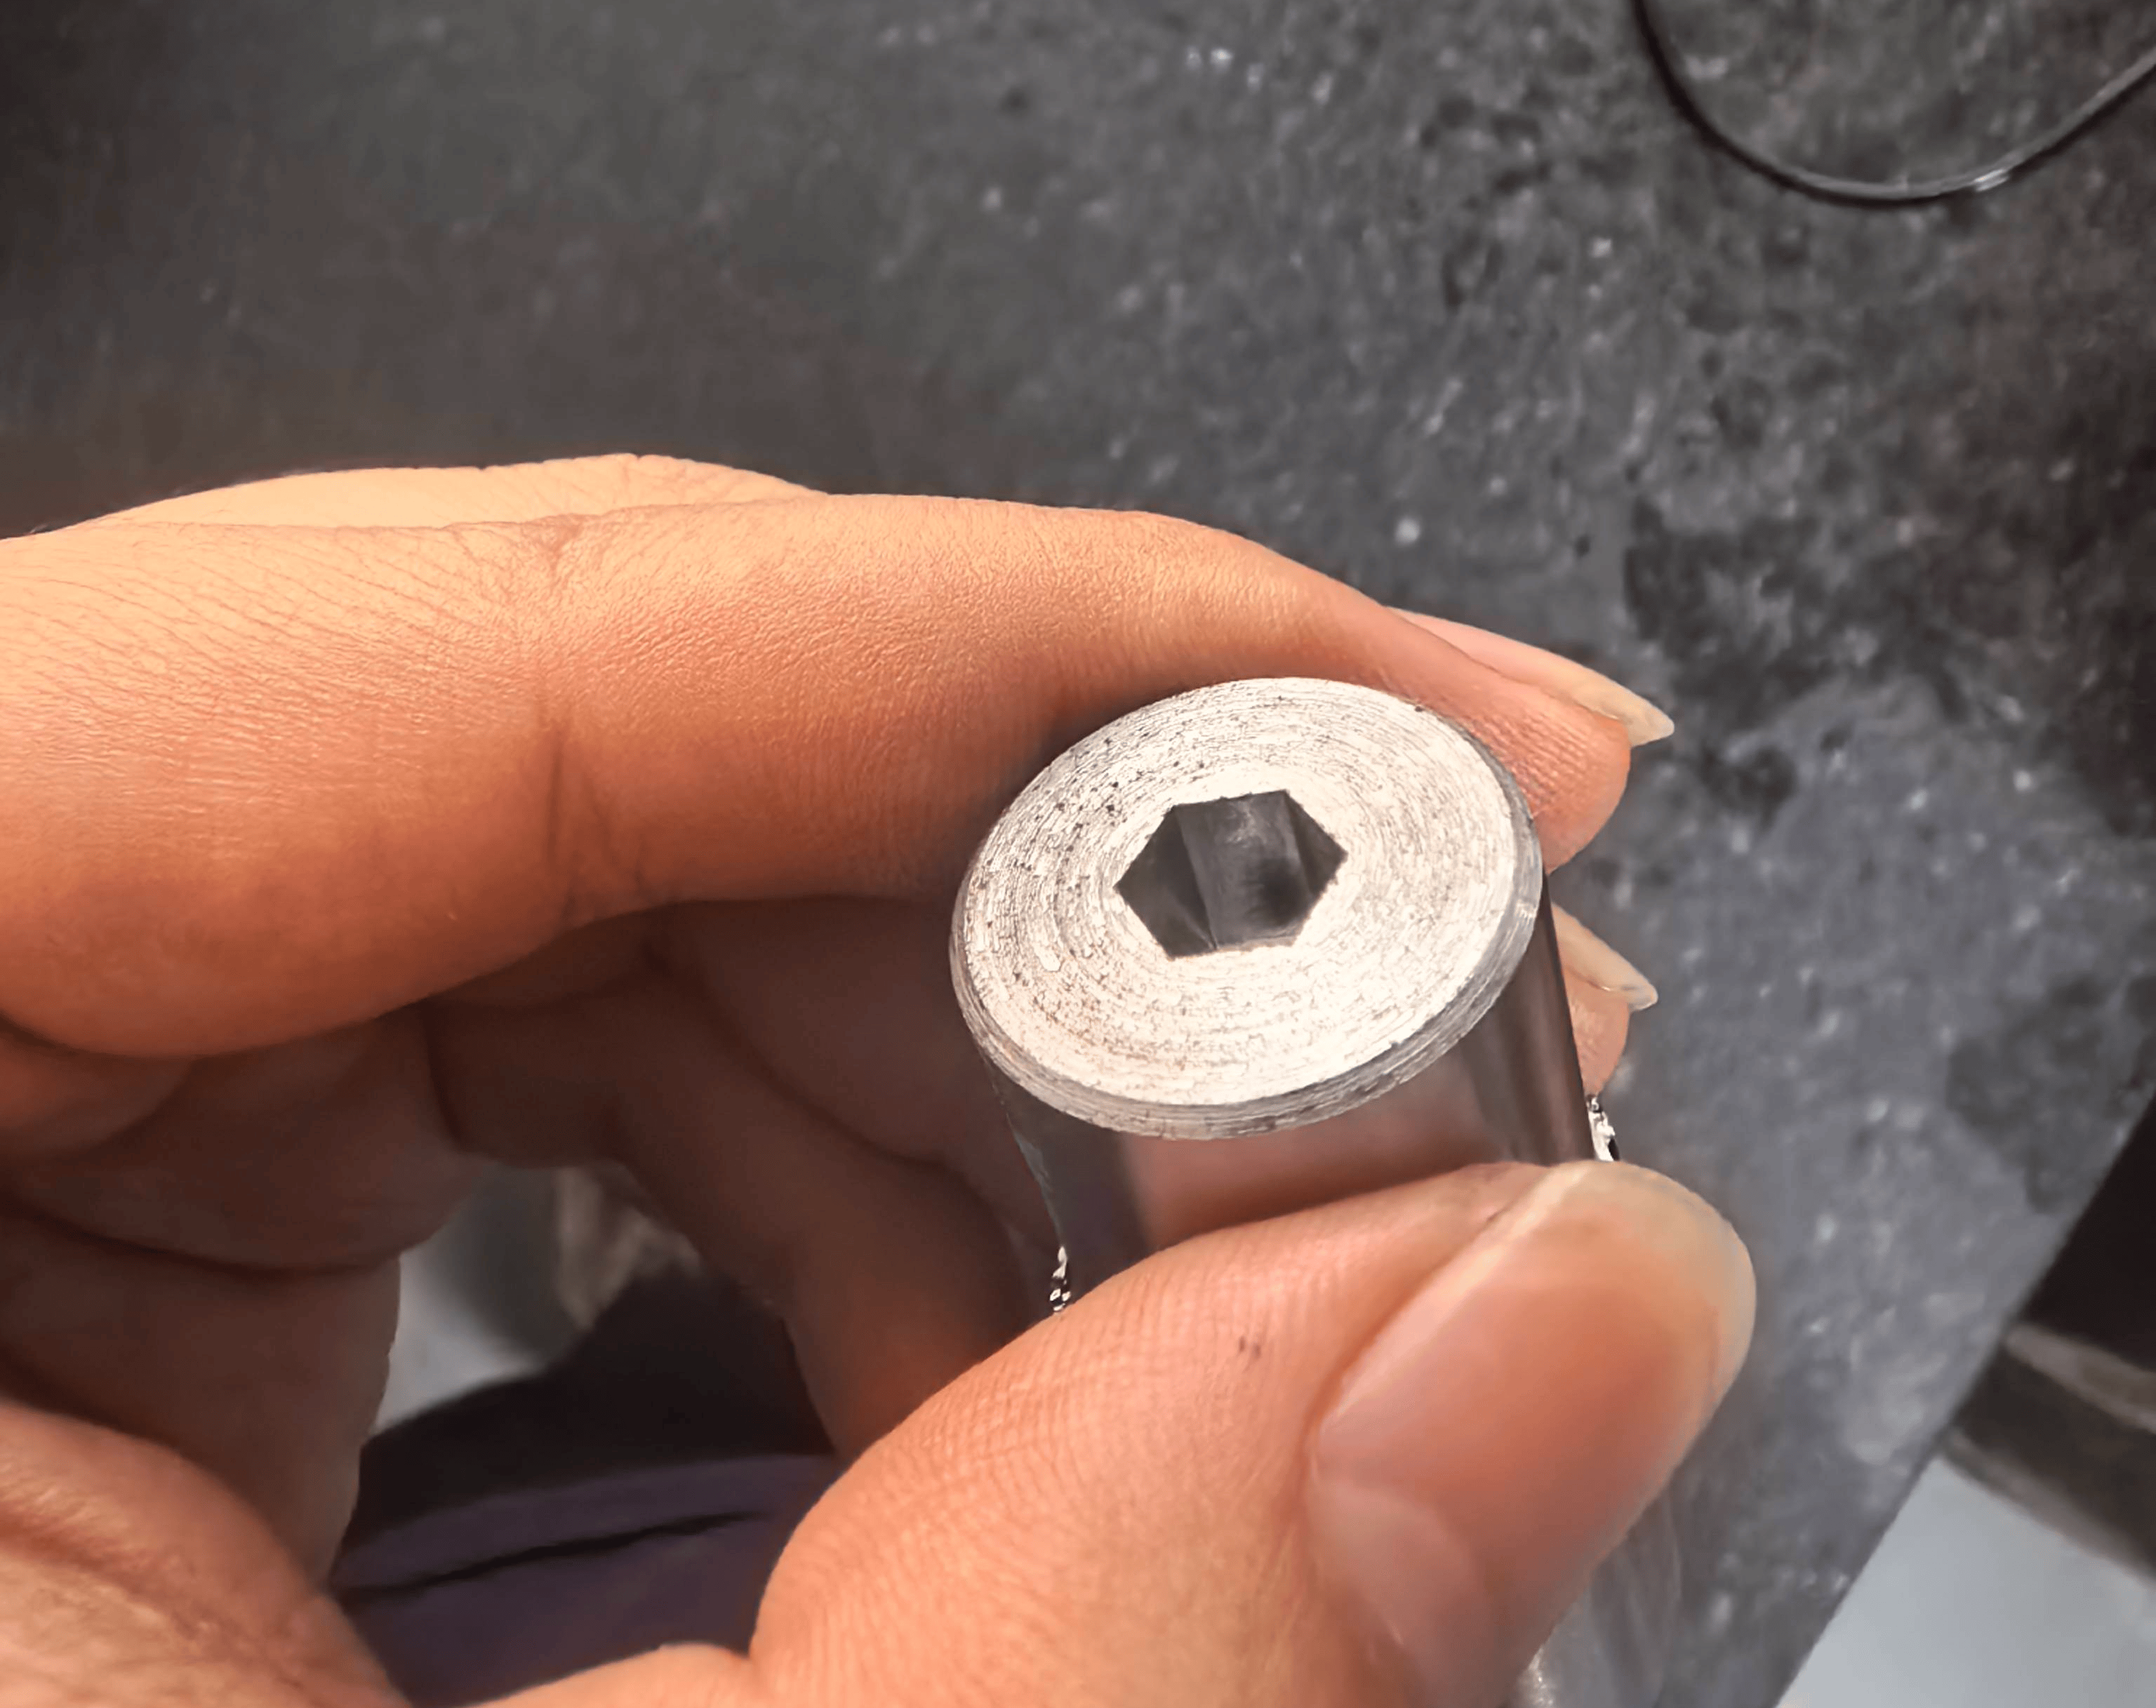
在走心机上加工六角孔,目前应用较多的工艺是旋转冲,也就是通过动力头的旋转与轴向进给,配合冲头对材料进行冲压成形。
旋转冲的优势比较明确:
1. 加工节拍快。冲压成形属于单次或少数几次动作完成,整体效率较高,适合大批量、尺寸规格相对固定的产品。
2. 设备配套成熟。走心机厂商对旋转冲工位有成熟的配套方案,工艺路径调整起来比较方便。
但从工艺本身看,旋转冲也存在一些客观上的局限:
1. 冲压成形依赖材料的塑性变形,冲头与材料之间存在较大的成形力。这类力会传递到机床主轴与动力刀座上,长期大批量生产时,对机床的传动部件、动力头是一个持续的负荷。
2. 冲压的内六角,底部易出现毛刺,后续往往需要安排去毛刺工序。毛刺问题在小规格、深孔或者薄壁件上会更明显,去毛刺工序增加了节拍与人力成本。
3. 冲头属于消耗品,磨损后六角的对边尺寸、清角程度会发生变化,需要定期监测与更换,对刀具备件管理提出了要求。
需要说明的是,旋转冲并非不好的工艺,在特定批量与精度要求下,它依然是性价比很高的选择。但在精度要求高、毛刺控制严、机床寿命敏感的场合,车间往往需要替代方案。
二、多边形镗孔刀座:像镗圆孔一样镗出六角孔
多边形镗孔刀座是百匠精密的功能性刀柄产品之一,它的核心思路是:把六角孔的成形从冲压变为镗削。
简单来说,刀座内部的传动结构让镗刀在随主轴旋转的同时,按照特定的轨迹关系进行进退运动。在主轴和刀柄内部轨迹环的共同作用下,刀尖在旋转过程中走出的包络线恰好构成六边形的轮廓。对操作者而言,使用体验与镗一个圆孔类似:设定好程序,动力刀座带动刀座旋转进给,六角孔就直接镗出来了。
与冲压成形的本质区别在于:冲压是让材料整体发生塑性变形,而镗削是通过刀尖逐层切除材料,切屑被正常排出。这一工艺差异,决定了它在机床负荷、毛刺控制、工序安排上的表现。
三、多边形镗孔刀座的三个核心优势
1. 镗削加工,切削力小,对机床的伤害降到最低
镗削属于连续微量切削,刀尖每次切入的材料体积小,切削力远低于整体冲压成形所需的变形力。相比旋转冲的冲击式成形,镗削过程平稳、无冲击,作用在走心机主轴、动力刀座和导轨上的负荷显著降低。对于批量生产、多班次运行的车间,这意味着机床传动系统承受的疲劳载荷更小,有利于延长动力头、主轴等关键部件的服役寿命,也让走心机这类高价值设备可以长期保持在稳定精度下运行。
2. 加工出的六角孔基本无毛刺
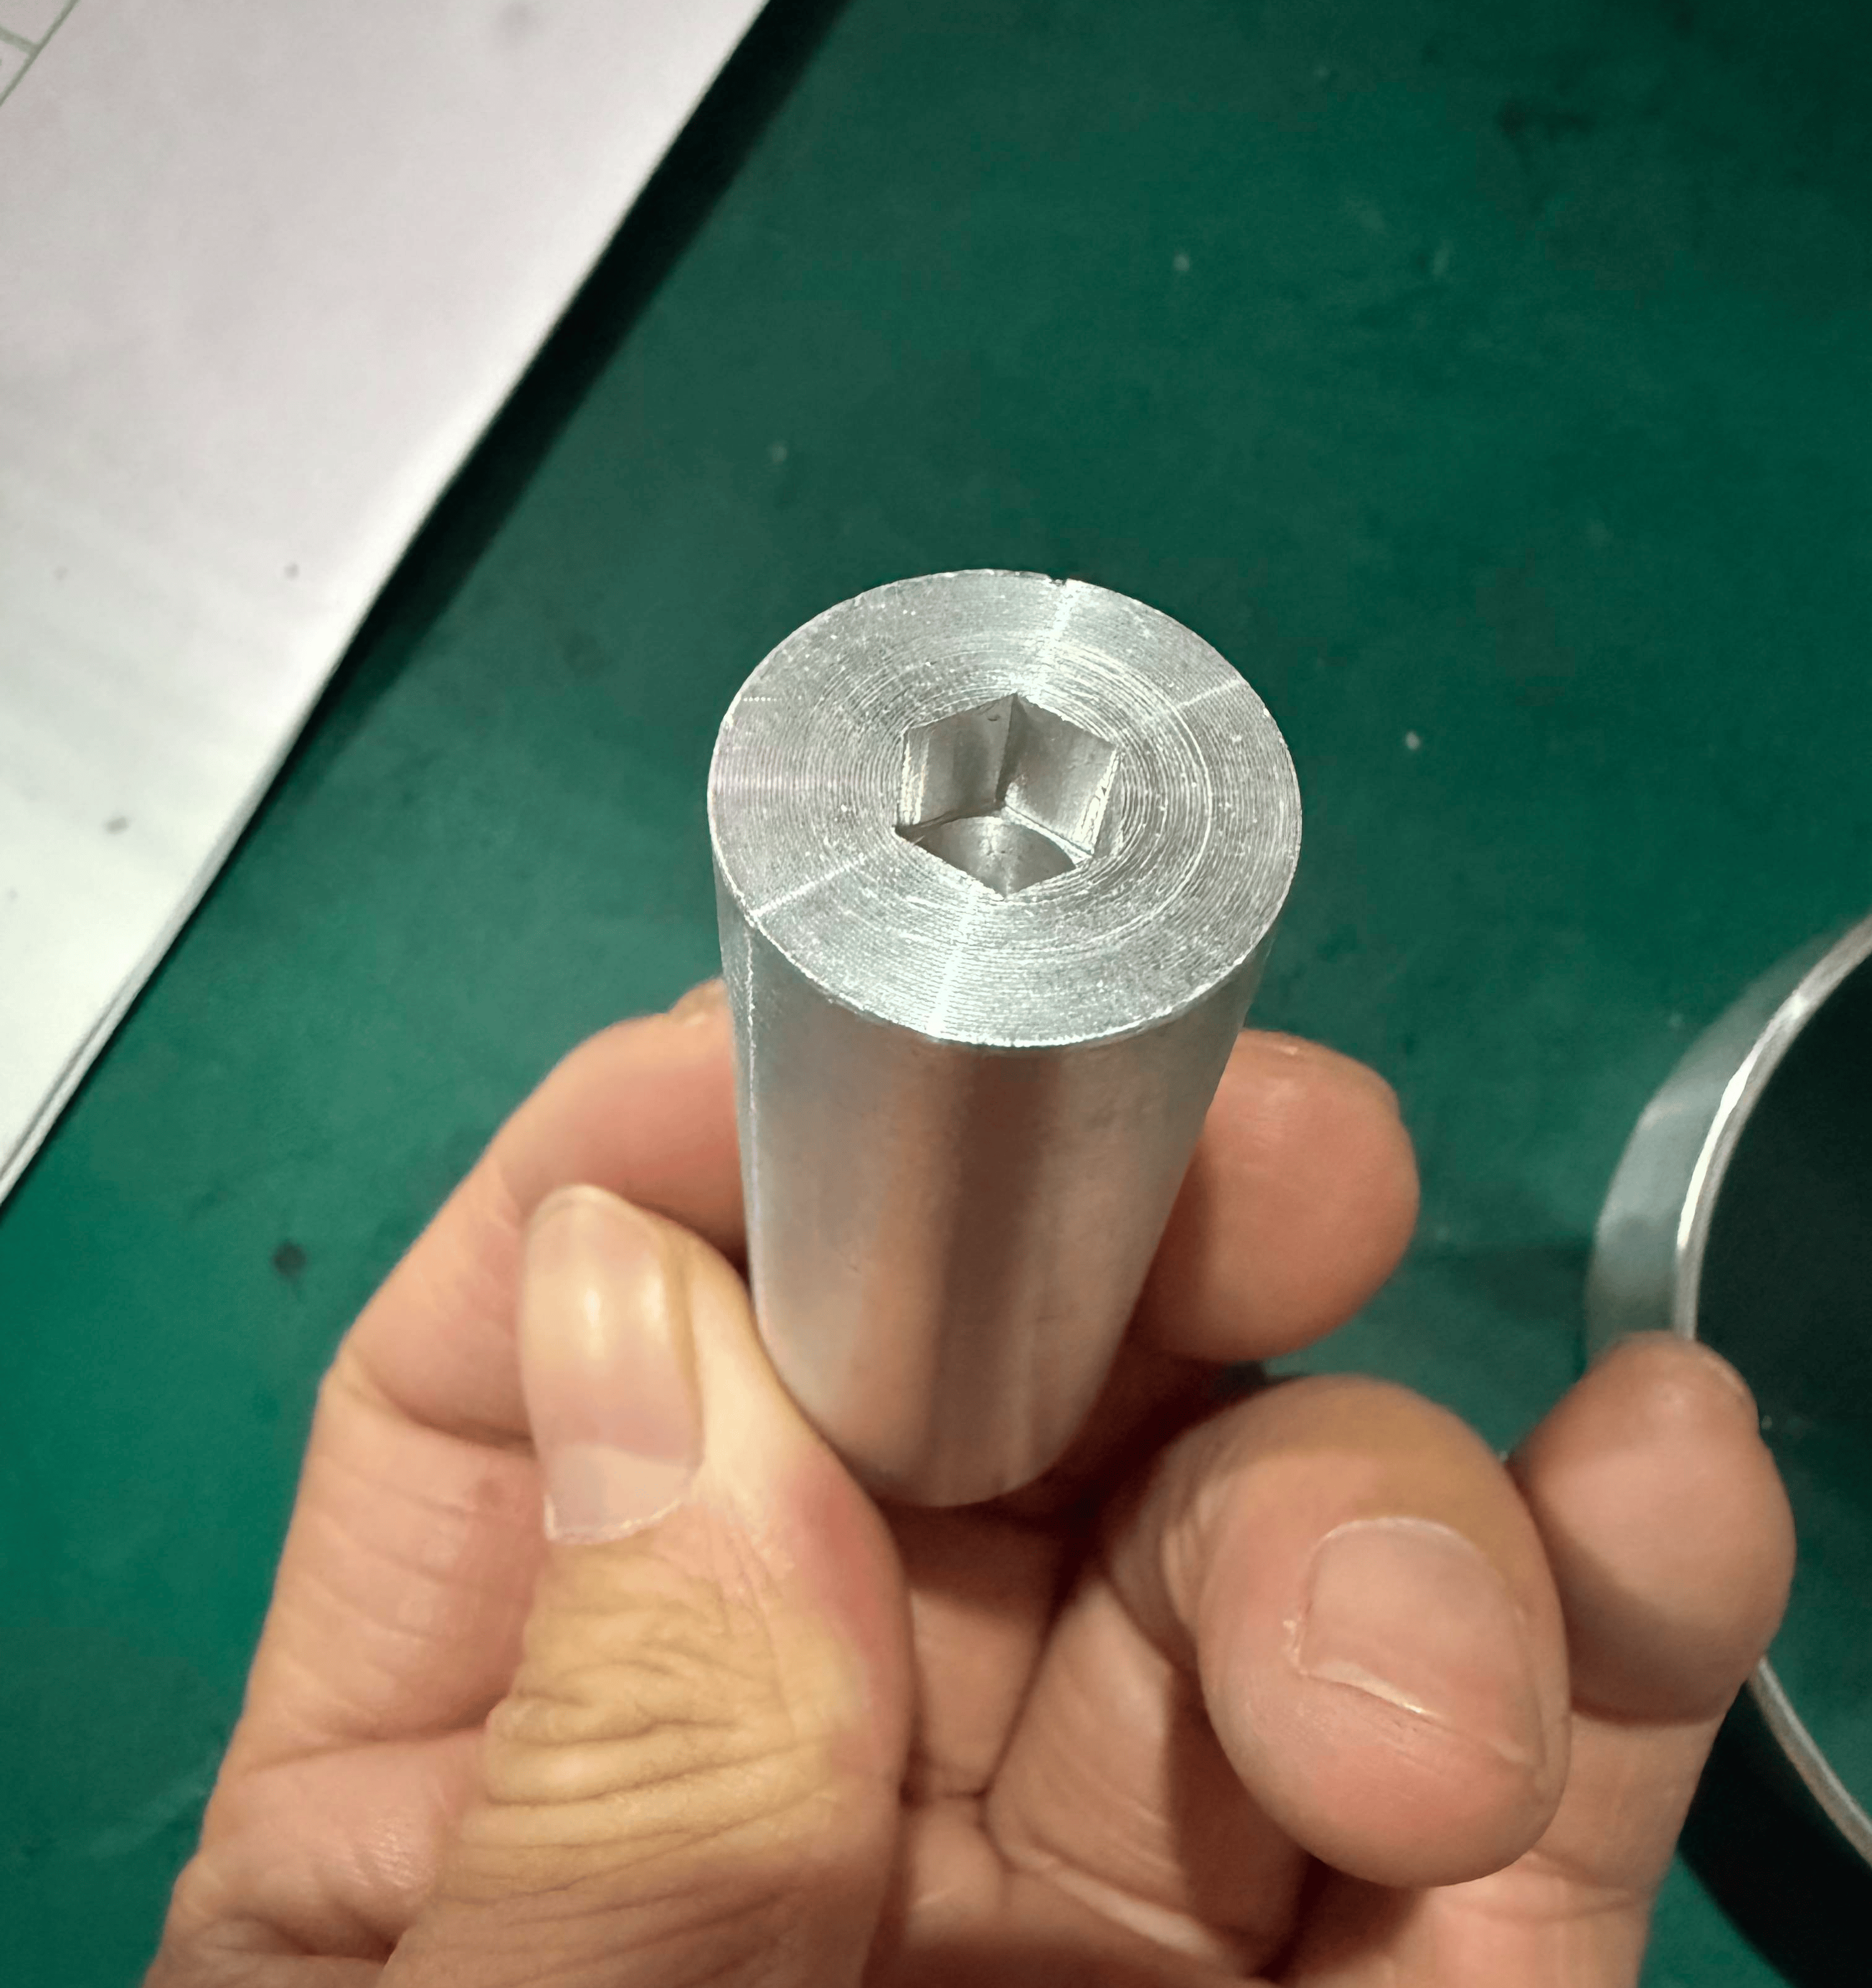
冲压成形依靠材料挤压流动,孔口翻边、毛刺几乎是伴随问题。而镗削是刀尖按包络轨迹把轮廓切出来,材料是被切除而非挤开,孔口整齐、孔壁光洁,加工出的六角孔基本无毛刺。对后续工序而言,这一点的价值很直接:省去或大幅减少去毛刺环节,减少人工作业,也避免了去毛刺过程中可能对孔口、对边尺寸造成的二次影响。对有装配要求的六角孔,无毛刺意味着拧入螺钉、配合对插时不会出现干涉与卡滞,装配良率更稳定。
3. 工序集中,在走心机上一次性加工完成
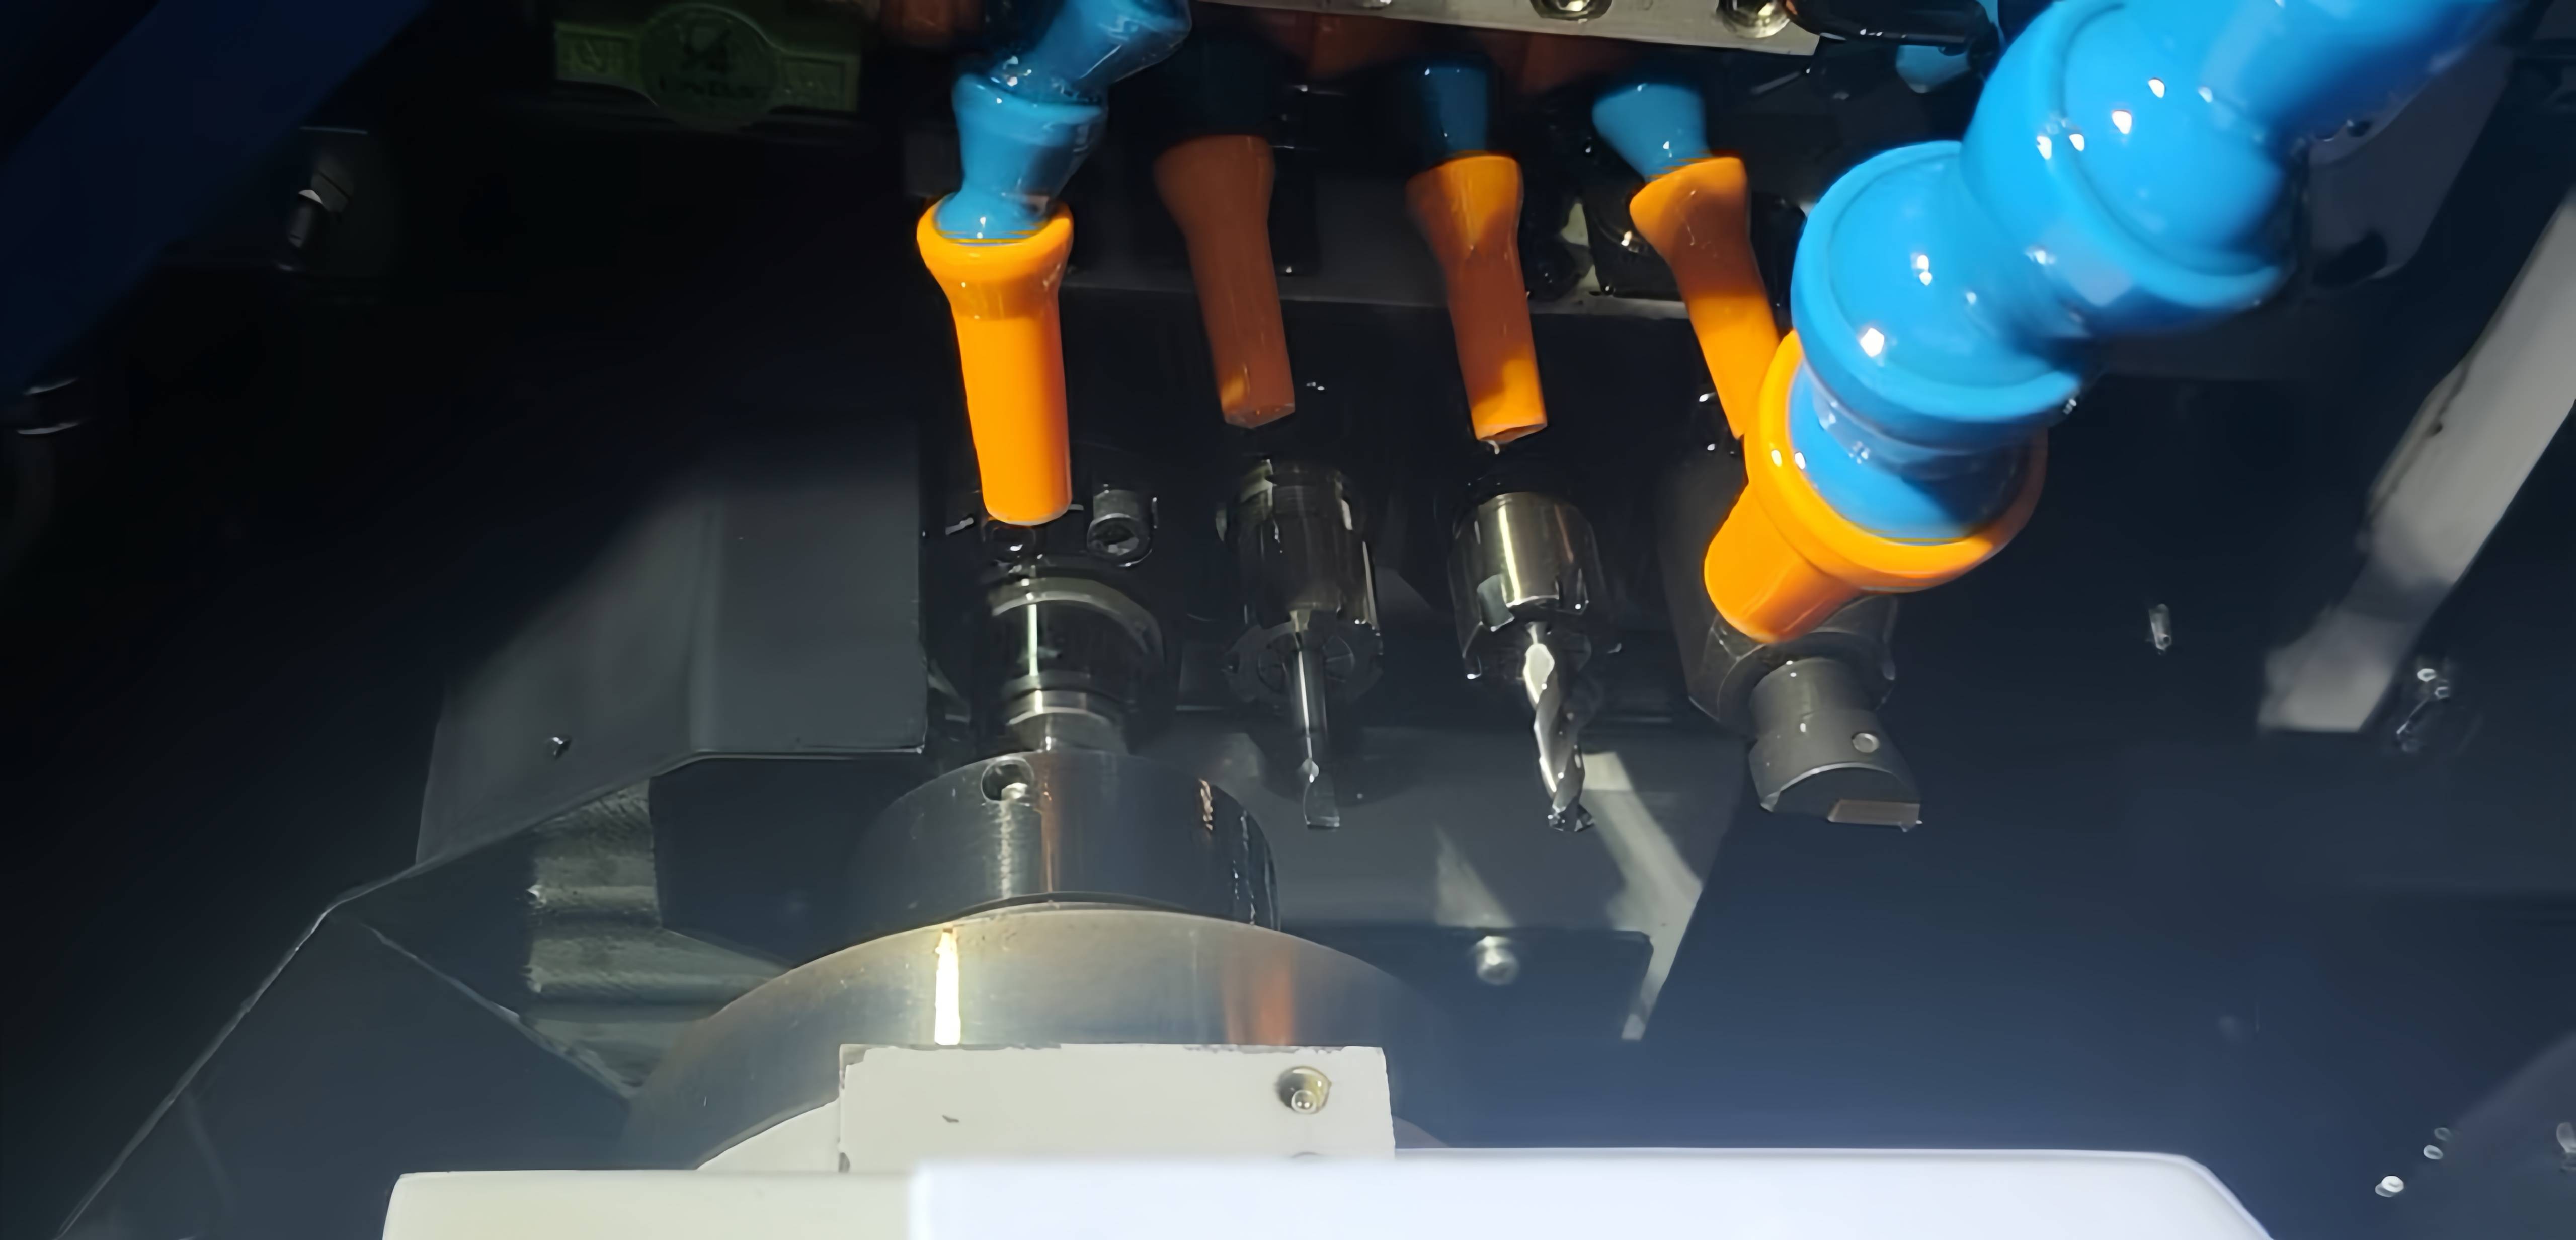
走心机的价值在于一次装夹完成多工序。旋转冲方案有时需要考虑冲头更换、去毛刺等配套环节,而在多边形镗孔刀座方案中,六角孔的加工被整合进走心机的工序序列:车削、钻孔、镗六角、切断可在同一次装夹中连续完成,工件无需中途下机流转。工序集中带来的好处包括:一是消除了二次装夹产生的同轴度、位置度误差,六角孔与外圆、其他孔位的相对位置精度由机床一次保证;二是缩短了工件流转周期,减少在制品数量;三是减少了对去毛刺工序和人员的依赖,整体生产管理更简单。
四、适用场景与选型建议
多边形镗孔刀座适合以下几类场景:六角孔有去毛刺要求或装配要求的产品;材料偏硬、冲压成形力大、担心影响机床寿命的场合;需要将六角加工与其他工序集中在走心机上一次完成的精密轴类、接插件类零件。
在选型时建议重点关注几个方面:刀座与走心机动力刀座的接口规格与匹配性;可加工的六角对边尺寸范围;刀片的规格与可获得性;以及厂家是否提供试切或打样支持,便于在实际材料上验证效果后再批量导入
总结
在走心机上加工六角孔,旋转冲适合大批量、常规精度场景,但存在成形力大、易出毛刺、依赖后续工序的客观局限。多边形镗孔刀座以镗削原理替代冲压成形,切削力小、对机床伤害降到最低,加工出的六角孔基本无毛刺,并且实现了在走心机上一次性加工完成,为高精度、多工序集中的生产场景提供了新的工艺路径。
四川百匠精密工具有限公司专注于功能性刀柄的研发与制造,产品线覆盖多边形镗孔刀柄、断屑车刀座、断屑刀柄、增压刀柄等,服务于走心机、车铣复合等精密加工场景,可为车间的工艺升级与刀具国产化提供选型与打样支持。