一、EDM慢走丝线切割的特质
慢走丝线切割(Low-speed Wire Electrical Discharge Machining,简称WEDM-LS)是一种高精度的电火花加工技术。
1. 核心工作原理
慢走丝利用连续移动的细金属丝(电极丝) 作为工具电极,在去离子水工作液中,通过脉冲火花放电产生的瞬时高温来蚀除金属材料,从而达到切割目的。其核心流程为:
- 在被加工工件(接脉冲电源正极)和电极丝(接脉冲电源负极)之间施加高频脉冲电压
- 两者在微小间隙(几微米到几十微米)接近时,工作液被击穿形成放电通道
- 产生瞬时超高温将工件表面局部金属瞬间熔化甚至气化
- 去离子水起绝缘介质、消电离、冷却和排屑的作用
电极丝作低速单向运动,走丝速度低于 0.2 m/s,电极丝放电后不再使用。
2. 慢走丝的核心特质
3. 慢走丝 vs 快走丝 vs 中走丝
4. 慢走丝的主要应用领域
慢走丝广泛应用于精密模具制造、航空航天、医疗器械、电子元器件等领域。尤其在挤压模具和冲裁冲压模具的制造中,慢走丝是核心加工手段。
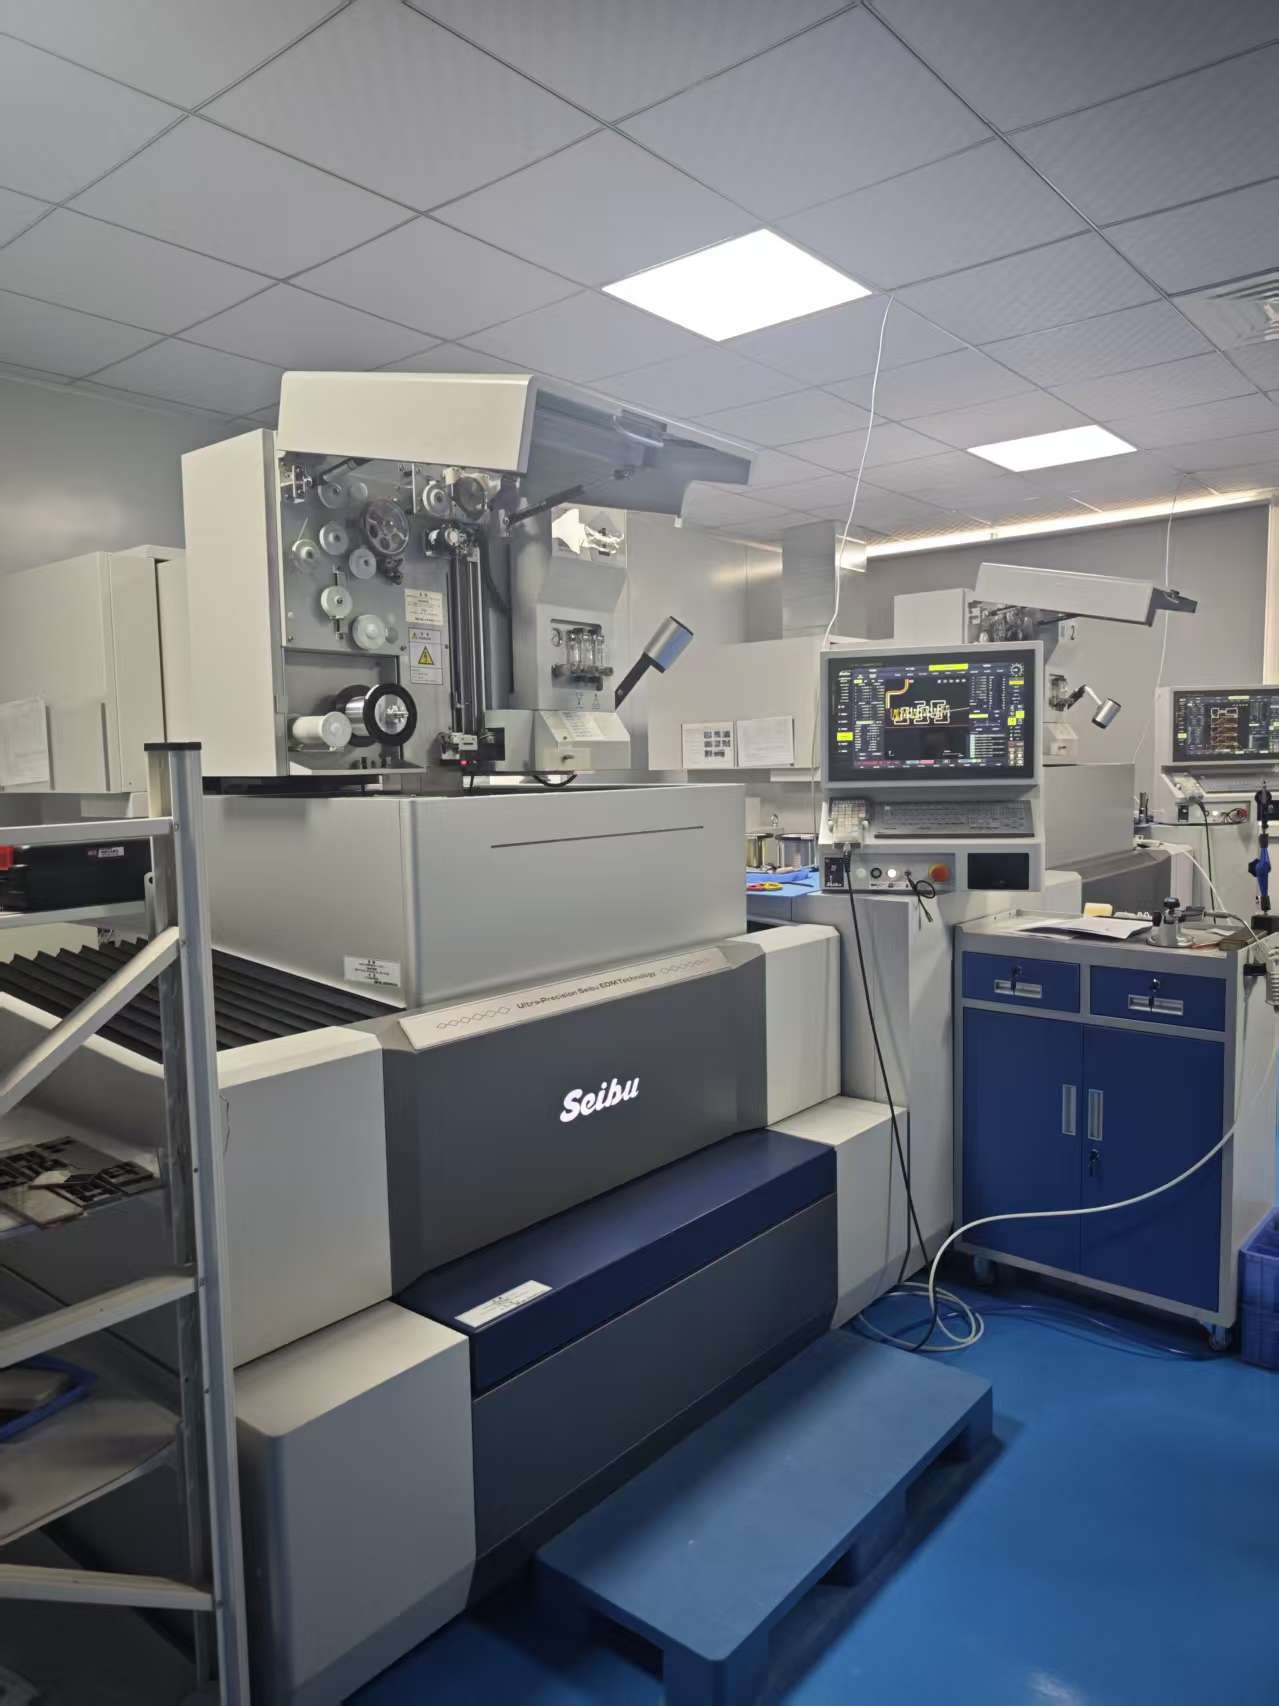
二、日本西部(Seibu)慢走丝的加工特点与主要功能
1. 品牌历史与地位
日本西部电机(Seibu) 在慢走丝领域具有开创性地位——早在1972年,西部电机就成功开发了世界上第一台数控慢走丝线切割机床。2003年,西部电机推出了搭载多种先进技能的高生产性和高精密度慢走丝线切割M系列,随后又推出了精度更高的MM系列。
2. 西部慢走丝的核心特点
综合多个专业资料来源,西部慢走丝的核心特点可概括为:
3. 西部慢走丝的主要功能与加工能力
(1)精密加工能力
- 线径使用范围:Φ0.05 ~ Φ0.3mm
- 加工斜度可达 45°
- 最大锥角:±10°/板厚300mm(可选±45°/板厚40mm)
(2)超精密表面加工
- 西部慢走丝在铁系材料上可达成 Rz 0.5μm 以下的面粗糙度
- 以SKD11材料、板厚30mm为例:
- M35HP机型(4次加工):Ra 0.264μm
- MM50UP机型(9次加工):Ra 0.064μm
- 真圆度可达 0.81μm
(3)自动化功能
- AWF-4 自动穿线装置标准装备
- 接通退火电流,在断线点处精确自动接线,支持中途不停止的加工动作
- 中子固定(选配):在工件上部门位置进行焊接代替切断,型芯切断只需轻轻敲打即可完成
- 中子捕捉(选配):通过上机头分离装置将中子敲落并回收,实现精加工无人运转
(4)高刚性机械结构
- 采用导轨加螺杆双重定位,确保机台精度
- 追求批量生产所无法实现的手工标准的精雕细琢,通过多次反复的传统技术手工刮花来保证精度
4. 西部慢走丝主要机型参数
三、慢走丝加工的关键技术要点
1. 电参数对加工质量的影响
慢走丝的加工精度和表面质量受多种电参数影响,包括:
- 放电脉宽时间(ti)
- 放电脉间时间(to)
- 峰值电流
- 伺服电压与伺服速度
这些参数与工艺指标之间存在高度非线性关系,需要通过正交试验等方法进行优化。
2. 工作液的作用
采用去离子水作为工作液,可以始终保持良好的流动性,有利于间隙的消电离和蚀除物排出。水的离子浓度对表面粗糙度也有影响——离子浓度稍大时,由于存在微量的电化学加工作用,对电腐蚀表面起到再修整作用,有利于改善表面粗糙度。
3. 多次切割策略
慢走丝通常采用多次切割策略来实现高精度:
- 初割:高速去除大部分材料
- 修割:进行1到数次精修切割
4. 防电解电源技术
现代慢走丝采用防电解电源等技术,减少加工过程中的电解腐蚀,提高表面质量。
四、慢走丝技术的发展趋势
根据行业最新研究,慢走丝线切割技术正朝着以下方向发展:
- 更高精度:纳米级加工精度成为研究重点
- 更高效率:优化电极丝运动速度和放电参数,实现更高加工速度
- 智能化:引入AI和机器学习技术,实现自适应加工和自动参数优化
- 绿色化:向更环保的方向发展
- 多功能化:满足复杂零件的加工需求
全球市场方面,2025年全球低速走丝线切割机市场规模约12.16亿美元,预计2032年将达到17.41亿美元。
五、总结
EDM慢走丝线切割以其微米级加工精度、优异的表面质量和复杂形状加工能力,成为精密模具制造和高端零件加工不可或缺的核心设备。
日本西部(Seibu)慢走丝作为该领域的开创者和技术引领者,凭借±1μm的节距精度、Ra 0.064μm的超精密表面加工能力、45°大斜度加工以及高度自动化的无人运转功能,在高精密模具和零件加工市场中占据重要地位。
无论是从事模具行业还是正在学习模具技术的人士,深入理解慢走丝的原理、特点和应用,都是迈向专业化的关键一步。