高瓷新科重防腐技术笔记
方案中心
储罐清罐检修的窗口按天计算,真正消耗工期的是道次之间的固化等待。本文以高分子钛基聚合物导静电防腐涂料(储罐内壁方向)的公开技术资料为参考,把固化分档、膜厚道次、导静电一体路线与适配边界整理成一份可直接落进排产表的口径清单。一、固化分档表:排程表里的硬数据
储罐清罐检修的工期瓶颈不在喷涂速度,而在道次之间的固化等待。该涂料公开技术资料显示,固化时间与重涂间隔按基体温度分档执行,这张表是施工排程的硬性依据:
两个容易被忽略的细节值得单独提醒:一是超过最长重涂间隔不能直接续喷,须按复涂前表面状态重新检查处理,跨年度检修最容易在这条上出问题;二是分档依据是基体温度而非气象温度,罐内壁温度与户外气温可能差好几度,排产前要实测罐内基体温度再对表。
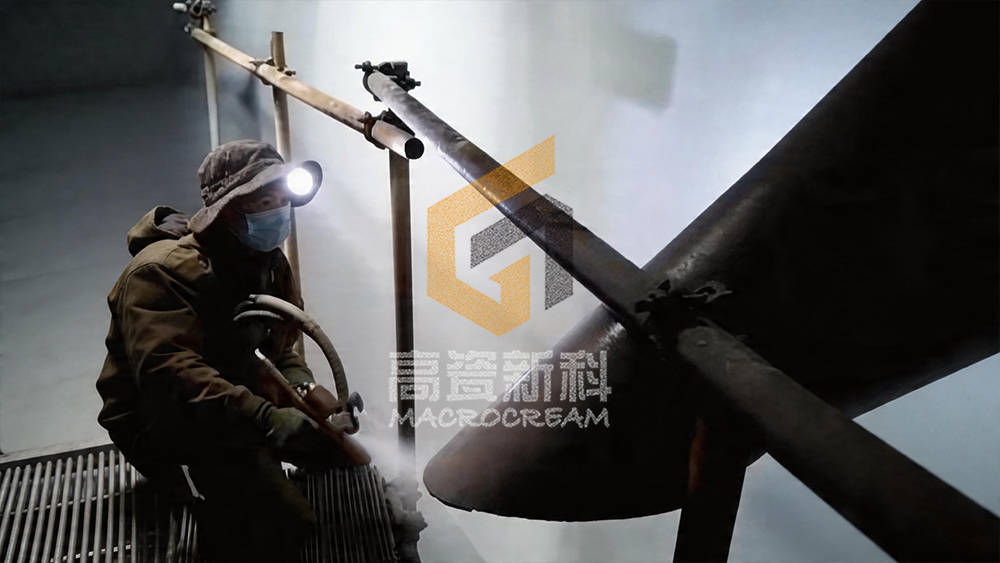 罐体内壁喷涂施工实拍:清罐、通风与照明到位后进人喷涂(现场实拍)
二、从膜厚倒推道次:三道还是四道
该涂料单层干膜 80±20μm(不加稀释剂)或 60±20μm(加入 10% 稀释剂),总干膜按 200~250μm 设计。按 80μm 档计算,做到 200μm 需要三道、做到 250μm 需要三至四道。表面处理达标(喷砂不低于 Sa2.5 或打磨 St3,粗糙度 Rz 30~70μm)后 8 小时内要开始涂覆,这道时限卡住的是「处理完晾着等」的惯性,超时就要重新处理。
 罐内壁逐道喷涂:单道干膜与道次间隔按固化时间表执行(现场实拍) 编辑
三、一层涂层承担两个功能
轻质油品储罐内壁的涂层要同时解决防腐与导静电两个问题。该涂料的技术路线是单层多道涂覆、导静电与防腐一体,不设分层配套;成膜机理是化学键键合而非物理粘附,这是涂层在油品与有机溶剂介质中长期附着、不层间剥离的依据。施工全程常温冷涂覆、常温固化,在役储罐进入检维修窗口就能现场作业。表面电阻率与体积电阻率两项指标均须第三方检测机构复检出报告。
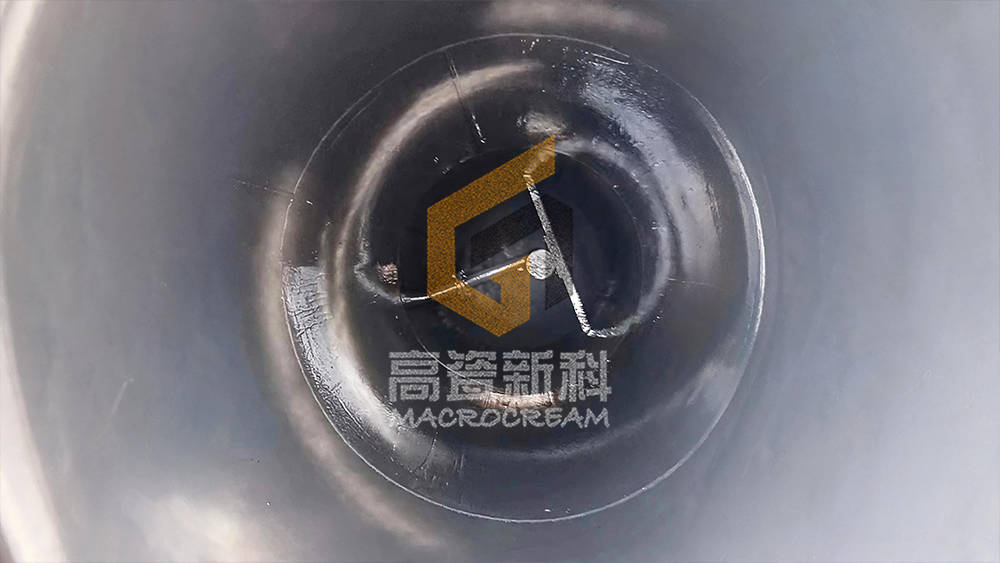 管道内壁涂层特写:设备内部防腐与罐内壁是同一套排程逻辑(现场实拍 2025-06) 编辑
四、验收指标与适配边界
验收口径分四组:基体验收看处理等级与粗糙度;涂层验收看总干膜 200~250μm 与外观;力学性能看附着力拉开法不低于 12MPa、划格法 1 级、耐磨性不大于 20mg(1000g/1000r)、柔韧性 1mm、铅笔硬度不低于 6H、Shore D 不低于 85、冲击强度 50kg·cm;导静电验收看两项电阻率的第三方复检。养护方面,25℃ 以上 48 小时可投入轻度使用,进料、注水或蒸汽试压安排在实干并确认表面合格之后。
有一处口径差异必须如实说明:GB 13348-2009 与 GB/T 50393-2017 要求油罐内壁导静电型涂料为非碳系浅色、表面电阻率 10⁸~10¹¹Ω,该材料混合后呈灰黑色、小于 10⁶Ω。涉及该场景时,须由设计方与业主按具体罐型、储运介质与设计文件确认,并以第三方复检报告为准。适配判定汇总如下:
清罐检修的排产表里,固化等待这一项你们是怎么填的?欢迎在评论区交流各自的做法。