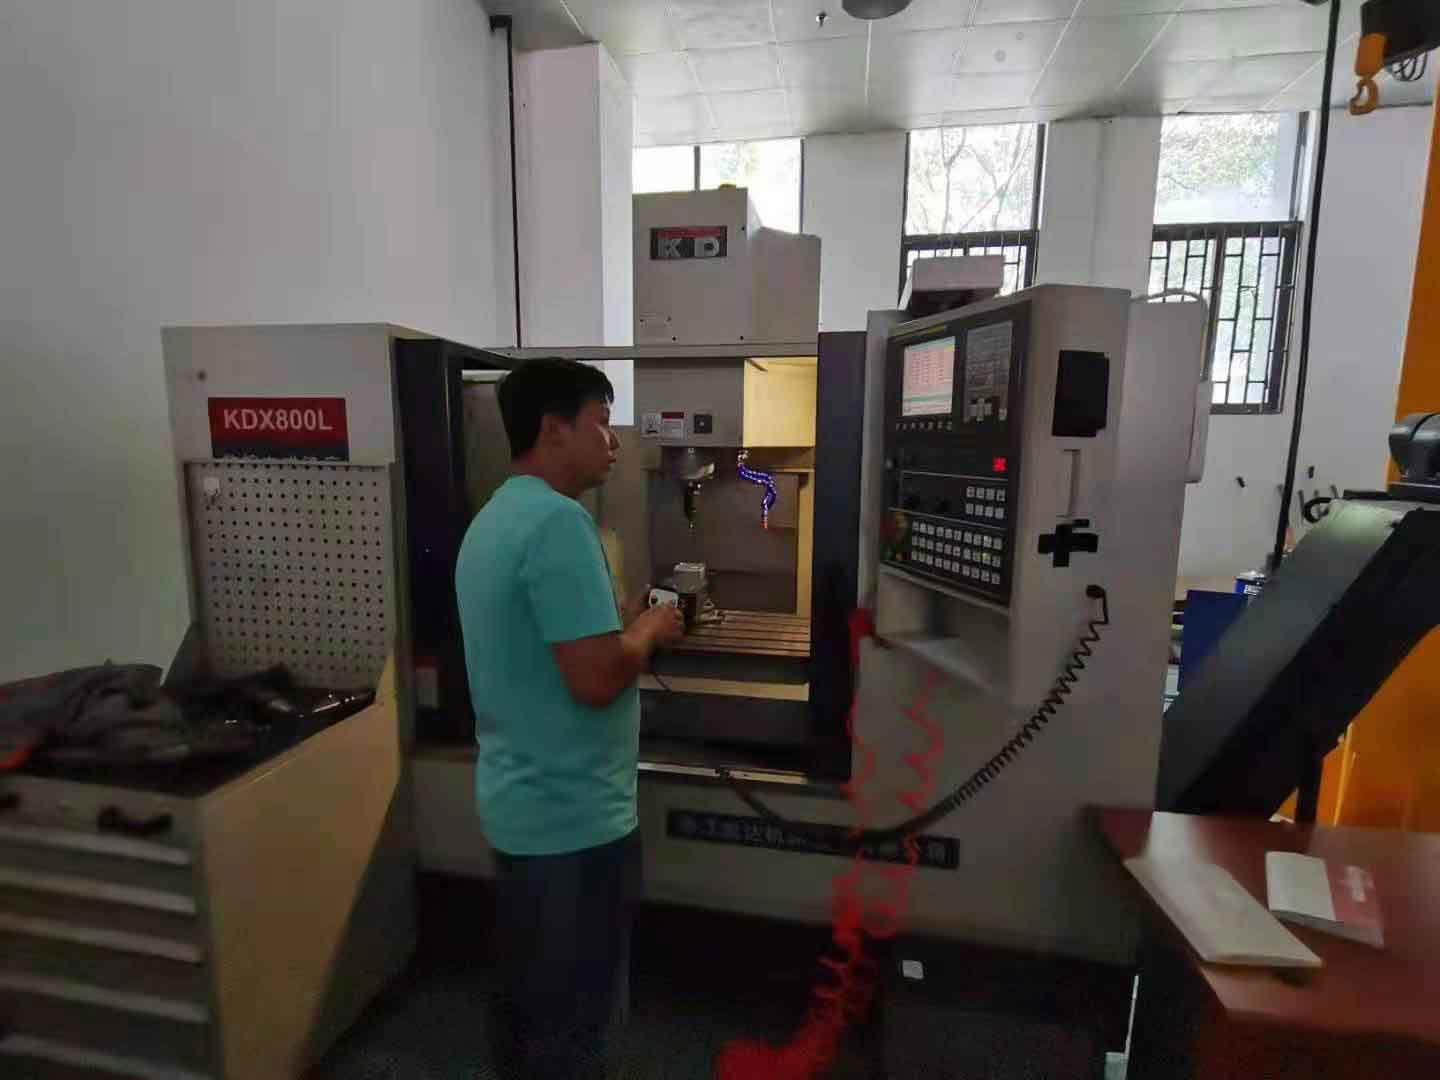
数控车床操作者掌握基础后,常需在单一工序与复合加工间做出选择。车铣复合与走心机是两条典型进阶路径,各有侧重,但都指向更宽阔的职业空间。
车铣复合:从单一旋转到多轴协同
车铣复合把车削与铣削集成于一体,工件一次装夹完成多道工序。对操作者而言,这意味着加工思维的转变:不仅要理解车刀参数,还要掌握铣刀路径、坐标旋转、刀具补偿等复合概念。C轴、Y轴甚至B轴的介入,让刀具能以任意角度切入工件,工序链缩短、精度链稳定。手工编程难以应付复杂轮廓,学习CAD/CAM成为必然。操作者在此阶段重新拾起三维建模与自动编程,以应对多样化零件的工艺规划。
走心机:长细件加工的高效解
走心机(瑞士型自动车床)面向轴类、小零件的高效加工。导套支撑材料,刀具沿Z轴移动,实现细长件的稳定切削。操作者需要理解“走心”的本质——材料前进,刀具相对静止。这种逆向思维让不少老车工感到别扭,但一旦掌握,效率和表面质量优势明显。走心机编程常涉及多轴联动与同步操作,零件微小且工序密集,对工艺编排和细节把控的要求极高。每一把刀具的布置、每一次切断的时机,都直接影响合格率。
进阶路径:基础不牢,方向难选
无论选择哪条路,扎实的车床基础都是前提。装夹、对刀、粗精加工划分、切削参数调整,这些基本功不会因设备升级而失效,反而会内化为工艺判断的直觉。建议先熟悉螺纹、沟槽、偏心件加工,再过渡到动力刀具与轴向铣削的联合动作。走心机操作者则要留意导套间隙、送料机构、短刃刀具等细节。两类设备并非对立,很多工厂同时配备,兼顾长轴与复杂盘套件。个人发展上,车铣复合更偏向多轴编程与工艺集成,走心机更侧重批量稳定性与微型化思考。
挑战与心态:复杂中见真功
设备越先进,责任越大。车铣复合的干涉风险远高于普通车床,程序中一个角度偏差就可能撞坏刀塔。走心机排屑空间狭小,切屑缠绕就是常见故障源头。应对之道没有速成,只有反复试切、逐步验证。真正拉开差距的是面对报警时快速定位原因,面对批量不良时调整参数而非怀疑设备。进阶需要持续投入学习时间,回报也清晰:更高的薪资空间、更广的岗位适用性,以及智能制造背景下不可替代的手艺价值。
数控车床只是起点,车铣复合与走心机则是通往深加工领域的渡口。选择哪条路,取决于行业与个人兴趣,但任何一条都会让操作者从“会操作”走向“懂工艺”,这是职业成长中踏实的跨越。