AI算力把液冷推到了台前,但产业叙事通常停留在冷板、浸没这些大词上。真正卡住交付的,往往是更下游的一道工序。
需求端:分水器正在变难做
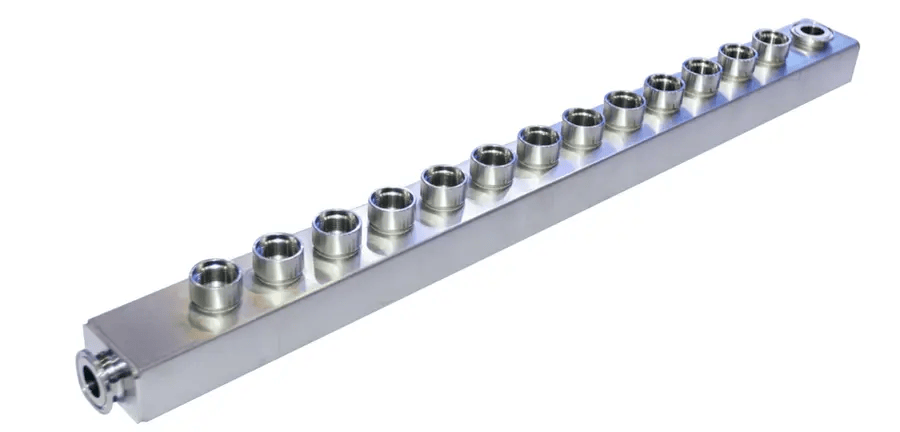
液冷分水器是多支路冷却液分配的核心件,真空钎焊是主流连接工艺。随着平台功耗上升,分水器出现了三个变化:长度从一米级走向两米以上,支路数量增加,轮廓越来越不规则。
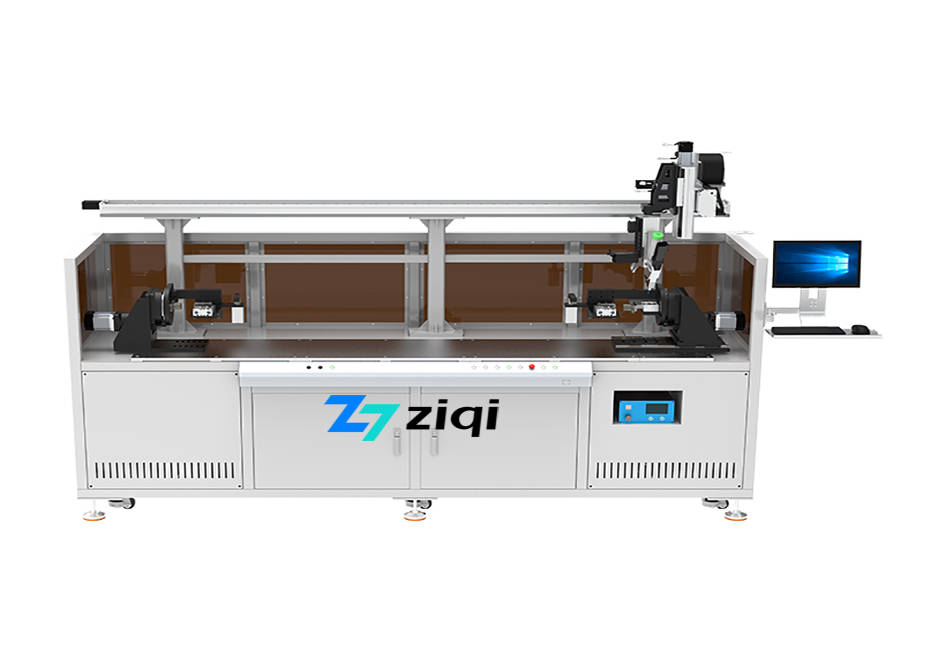
这三个变化直接抬高了炉前焊膏涂敷的难度。长管路要求一次涂完不断胶,多支路要求每个点位定量准确,异形轮廓要求涂敷路径能跟着变化。
工艺端:高填料焊膏与稳定输送的矛盾
钎焊膏不是普通胶水。它含金属填料,粘度高,对阀体的耐磨性和流体适配性要求更高。气压式点胶阀靠气压推胶,出胶量受桶内余量和温度影响,在长管路上容易出现膏层厚薄不均。
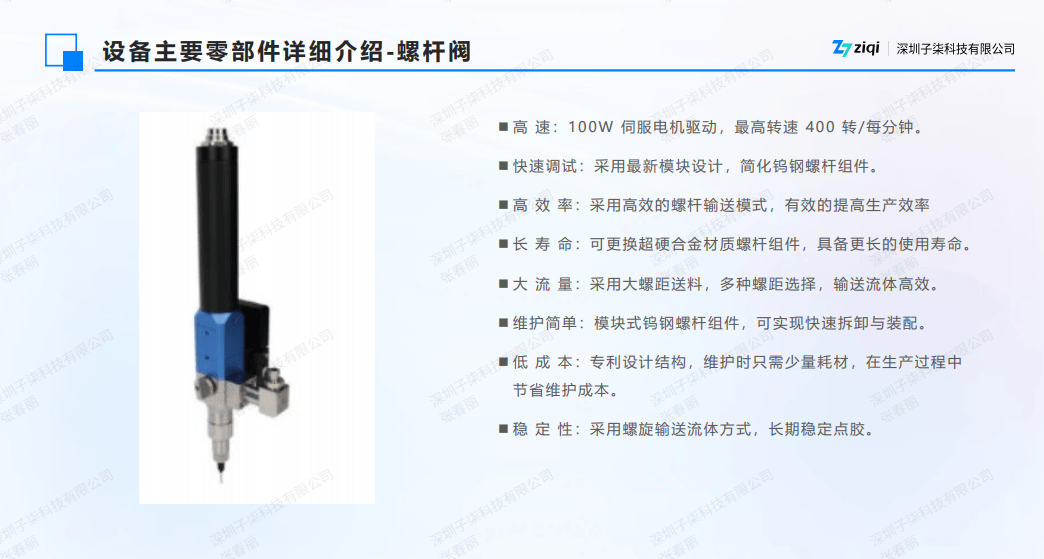
精密螺杆阀走的是另一条路:容积式计量,转子每转排出固定体积,与气压无关。这条技术路线在高端制造领域的使用比例在上升,原因不是概念新,而是它把出胶量变成了可计算的机械参数。
设备端:重机架、轻阀体的普遍误区
走访中一个反复出现的现象是,选型时把注意力放在行程、机架、视觉上,阀体往往被当成标准件随手配。结果是设备看着参数很足,实际跑起来出胶抖动,良率上不去。
机架决定覆盖范围,阀体决定输出稳定性。这两件事不在一个维度上,不能互相替代。
供应链端:自研与外购的分野
阀体自研与否,影响的不只是成本。自研意味着可以按客户的焊膏粘度调整槽深与转速范围,出问题能改;外购则受制于供应商的标准规格,遇到特殊膏体只能将就。
这也是为什么越来越多设备厂开始把阀体作为核心能力来做。深圳子柒科技在这条路上的选择是自研螺杆阀,方向上是把通用件变成工艺件。
还有一个细节常被忽略:清洗与保养的便利性。焊膏干固堵塞是这类设备的高频故障,阀体拆装费时,停机时间就会被拉长。这部分成本在采购阶段几乎看不见,却在投产后天天发生。

趋势判断
三个判断。第一,阀体正从通用件走向按工艺定制的部件。第二,精度指标会从±5%向±1%收敛,量产一致性会成为硬门槛。第三,售后响应和备件库存,会和技术参数一起进入选型权重。
液冷产业的竞争,正在从有没有设备,转向设备跑得稳不稳。这个转变,落在了一颗阀上。