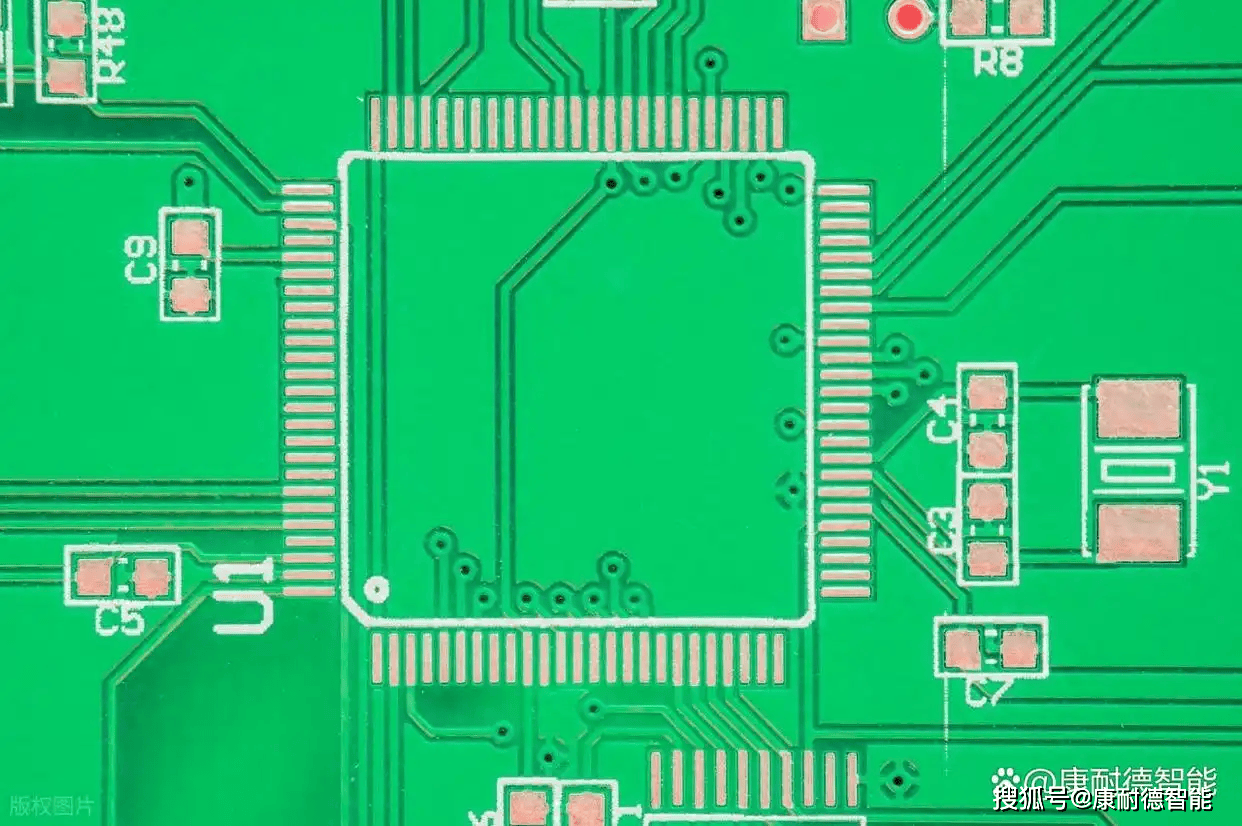
IC载板与高阶HDI板的线路特征尺寸持续收缩。当前先进IC载板的典型线宽/线距为10~30μm,而面向FCBGA等最高阶应用的载板,线宽/间距已降至5μm级别。在这一尺度下,线宽的精确管控直接关系到阻抗一致性与封装互连的可靠性。传统接触式测量或人工抽检在效率与精度上均无法匹配量产需求,机器视觉测量系统因此成为载板制程中尺寸管控的标准手段。
光学成像架构
系统的成像链路决定了测量精度的上限。主流方案以双远心镜头搭配高分辨率工业相机为核心。远心镜头在物侧与像侧均采用远心光路设计,几何失真极低,部分产品的相对畸变控制在0.02%以下,使线路边缘在视场全域内保持一致的成像位置,消除了普通镜头因物距变化导致的放大倍率波动。镜头需支持与线扫相机匹配的分辨率,例如5μm像元尺寸配合16K线扫传感器,可在高速扫描下保持边缘清晰度。
照明方案通常采用LED冷光源,通过同轴光或环形光提供均匀照明,使铜线路与基材之间形成稳定的灰度对比,为边缘定位算法提供可靠的输入信号。
接触式图像传感器(CIS) 是另一种值得关注的成像路径。CIS采用自聚焦透镜阵列实现1:1等倍成像,从原理上消除了光学畸变,模组结构紧凑,无需大理石龙门架等复杂支撑结构。基于3600 DPI CIS的量测系统支持7μm与14μm可选分辨率,在高速运动下可获得无模糊图像,为线宽和孔位量测提供无畸变的原始数据。
边缘定位与亚像素算法
线路边缘的定位精度直接决定线宽测量精度。物理像素的尺寸限制了直接测量能力,亚像素边缘检测算法通过分析边缘附近的灰度梯度分布,在像素内部进行插值拟合,将定位精度推进到单个像素的若干分之一。典型实现方式包括:对边缘区域进行双线性插值或三次样条插值,拟合灰度梯度曲线,取梯度最大值对应的亚像素坐标作为边缘位置,再将两侧边缘坐标之差乘以像素当量,得到实际线宽。该方法的边缘定位精度可达0.05μm量级,算法运行时间可控制在数毫秒内,满足在线测量的实时性要求。
系统测量能力
当前系统在IC载板线宽测量上的精度指标如下:常规测量精度为±1μm,部分高倍率光学配置结合亚像素算法可达到这一水平。重复精度方面,采用显微物镜与自动对焦的线宽测量系统,重复性可达3σ = 10nm(100倍物镜条件下对标准刻线进行重复测量)。对于量产环境中的在线检测,重复精度通常要求在±0.5μm(2σ) 以内。这些指标意味着系统能够在微米尺度上稳定分辨线路边缘的微小变化,为蚀刻、电镀等制程的闭环控制提供可用的数据基础。
检测模式与系统形态
从检测模式看,系统分为离线抽检与在线全检两类。离线设备以精密测量为优先,通常配备高倍变焦光学系统(如70×~450×连续可调)和大理石工作台以隔离振动,支持DXF/CAD数据导入和SPC统计分析。在线全检系统则需在产线节拍约束下完成测量,采用多相机协同布局与“飞行扫描”模式,在基板连续传送过程中完成图像采集,将单板检测节拍压缩至秒级。在线系统的定位精度通常为0.5μm/pixel,可对线宽≤5μm的线路完成断线、短路及线宽变异等缺陷的实时判定。
从设备形态看,除了独立的线宽测量仪,AOI系统也在集成尺寸测量功能。例如KLA的Orbotech Ultra Dimension 900采用三通道检测技术,在单次扫描中同时完成线路检测与激光孔测量,支持最小5μm线宽/间距的高解析度检测,并集成了自动化二维激光孔测量能力(上下孔径、位置、真圆度)。
应用约束与趋势
系统的实际部署面临若干约束。基板翘曲是首当其冲的问题,ABF载板和薄型基板在制程中不可避免地产生形变,离焦会导致边缘模糊和测量偏差。动态聚焦系统和远心镜头的景深设计是常见的应对手段。铜面粗糙度同样影响测量结果,蚀刻后的铜线路侧壁并非理想垂直面,不同边缘检测模式(内-内、外-外、底-底)会给出不同的线宽值,需要根据制程管控目标选择合适的边缘定义方式。
从行业趋势看,检测模式正从离线抽检向在线全检迁移。AI算力板等高阶应用已对PCB提出逐板3D检测需求,检测频次从“抽一张”变为“每一张都检”。与之对应,3D AOI和3D CT平台的需求同步增长,以获取线路的三维形貌信息(铜厚、侧壁角度、盲孔凹陷等),从而更完整地评估线路的电学性能与制程稳定性。测量系统与制程设备之间的数据闭环也在加速形成,检测结果直接反馈至蚀刻或电镀工序的参数调整,推动良率管控从被动拦截向主动调节转变。