齿轮磨床用于精密齿轮的磨削加工,对传动精度和加工精度的要求极高(通常需达到微米级精度),伊明传动NBR090-10-S2-P1行星减速机的使用温度直接影响齿轮的加工精度、传动稳定性和设备寿命,因此选择时需以“温度稳定优先、精准适配”为核心,重点关注使用温度的稳定性和波动范围,避免因温度波动导致的热胀冷缩、部件变形,确保NBR090-14-S2-P1齿轮磨削质量达标。
齿轮磨床的核心传动环节为砂轮旋转系统和工件旋转系统,两个系统的转速需保持精准同步,且运动轨迹需严格匹配,对温度变化和波动的敏感度远高于普通磨床,通常需选择常温适配级,且使用温度的波动范围需控制在极小范围内(通常不超过±3℃),避免NBR090-20-S2-P1因温度波动导致齿轮啮合间隙变化、轴承配合精度下降,影响齿轮齿形、齿距精度。
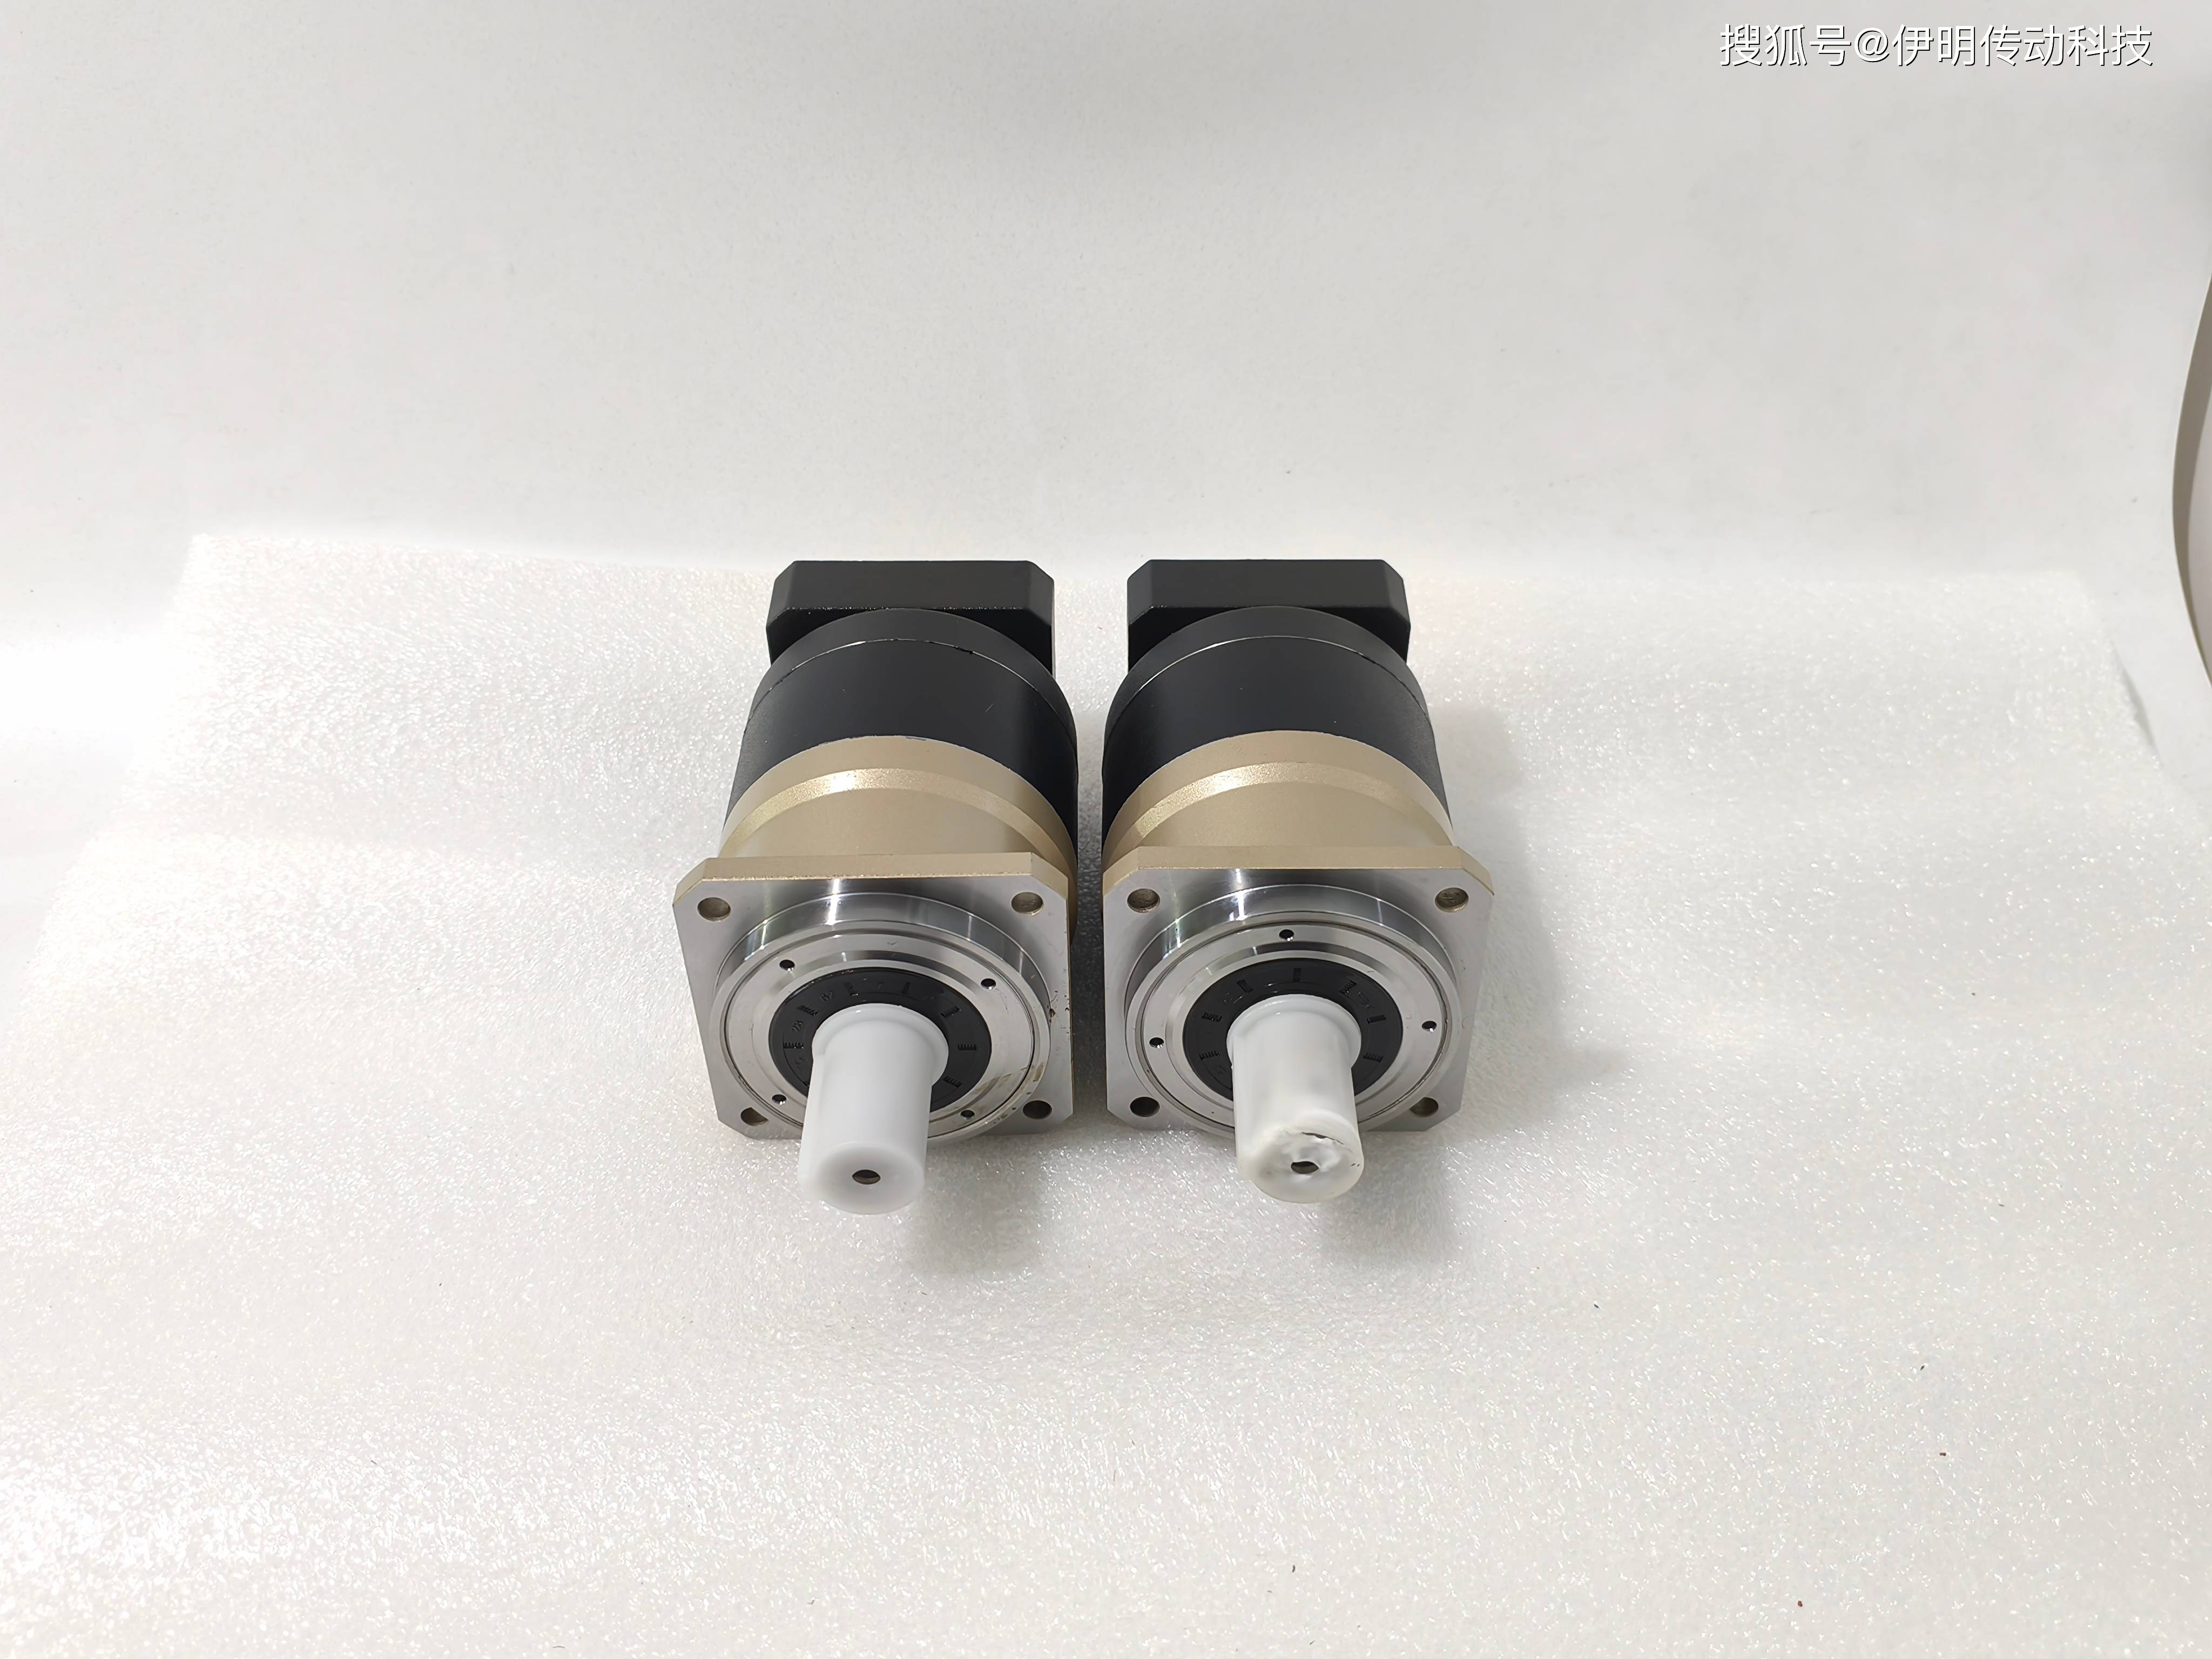
砂轮旋转系统是齿轮磨床温度产生的核心,NBR090A-25-S2-P1其转速高、精度要求高,摩擦生热多,对温度的敏感度最高,需严格控制使用温度范围和波动幅度。例如,加工模数1-3mm、精度等级6级以上的精密齿轮,砂轮旋转速度通常在4000-6000r/min,对应的NBR090A-30-S2-P1减速机使用温度需控制在8℃~50℃,温度波动不超过±3℃,确保传动平稳、温度稳定,避免热胀冷缩导致齿形偏差;加工模数小于1mm的微型精密齿轮,砂轮转速更高(≥6000r/min),摩擦生热更集中,使用温度需控制在10℃~48℃,温度波动不超过±2℃,最大限度减少温度变化对NBR090A-35-S2-P1传动精度的影响,保证加工精度。
工件旋转系统的转速需与砂轮转速保持精准的传动比,其NBR090A-40-S2-P1转速适中、负载相对较小,但对温度变化和波动的稳定性要求极高,需严格控制使用温度。例如,加工精密齿轮时,工件旋转系统NBR090A-45-S2-P1减速机使用温度选择10℃~52℃,温度波动控制在±3℃,既能满足动力传递需求,又能保证转速同步性,避免因温度波动导致齿距累积误差;加工超高精度齿轮时,工件旋转系统使用温度需控制在12℃~48℃,温度波动不超过±2℃,确保NBR090A-50-S2-P1转速稳定性,进一步提升加工精度。
精度控制要点:齿轮磨床选择使用温度时,需优先选择温度稳定性好的NBR090A-60-S2-P1行星减速机,配备高效散热结构和温度监测装置,避免温度随负载、转速变化而大幅波动;同时结合齿轮加工精度等级,精度等级越高,使用温度的范围越窄、波动幅度越小;此外,需定期检测NBR090A-70-S2-P1减速机的使用温度和运行状态,及时调整润滑条件、检查散热系统,避免因温度过高或波动过大导致部件磨损、精度下降,确保齿轮磨削精度长期稳定。