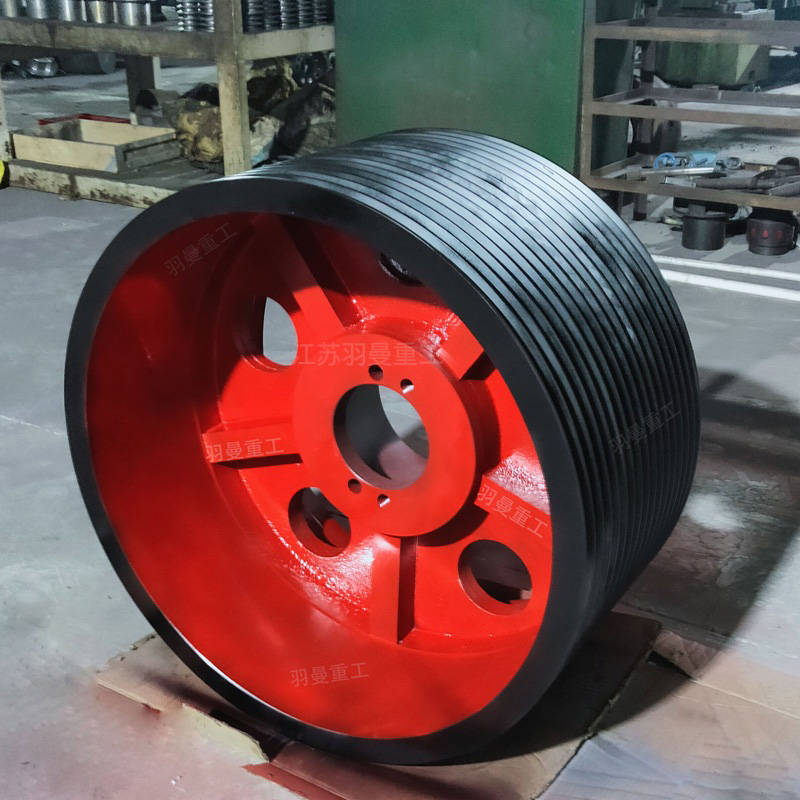
破碎机皮带轮是传动系统的核心受力部件,吊装环节的防护不到位,会直接引发轮槽磨损、内孔变形等故障,据中国重型机械工业协会2023年发布的《矿山机械核心部件运维报告》显示,12XSPC系列破碎机皮带轮的失效案例中,32%源于吊装操作的防护漏洞。以下结合实操经验,梳理12XSPC 450 MGT125破碎机皮带轮的吊装防护操作规范。
一、吊装前:基于原厂标准的防护准备
吊装前的预处理是规避风险的核心前提,羽曼重工作为国内破碎机核心部件供应商,在服务12XSPC 450系列的300+客户项目中,总结出三项必做准备:
吊具校验:选用载荷系数不小于6的合成纤维吊带(避免铁链硬接触刮伤轮槽),额定载荷需匹配1.2倍皮带轮重量(约480kg),符合GB/T 16671-2009相关要求;
定位标识确认:12XSPC 450 MGT125皮带轮的轮辐处有原厂标注的3处安全吊装位,羽曼重工提供的《部件定位手册》明确了该型号的重心坐标,可降低定位误差30%;
场地清理:吊装半径内障碍物需清除,地面承载能力不低于10t/㎡,满足矿山作业的基础安全要求。
二、吊装中:精准控制的核心防护动作
吊装过程的匀速、定点操作是避免部件损伤的关键,针对12XSPC 450 MGT125皮带轮,需遵循三项操作规范:
重心校准:缓慢起吊至离地面10cm时暂停,微调至水平状态,羽曼重工技术团队测算的最佳晃动修正角度不超过5°,可防止轮槽受力不均;
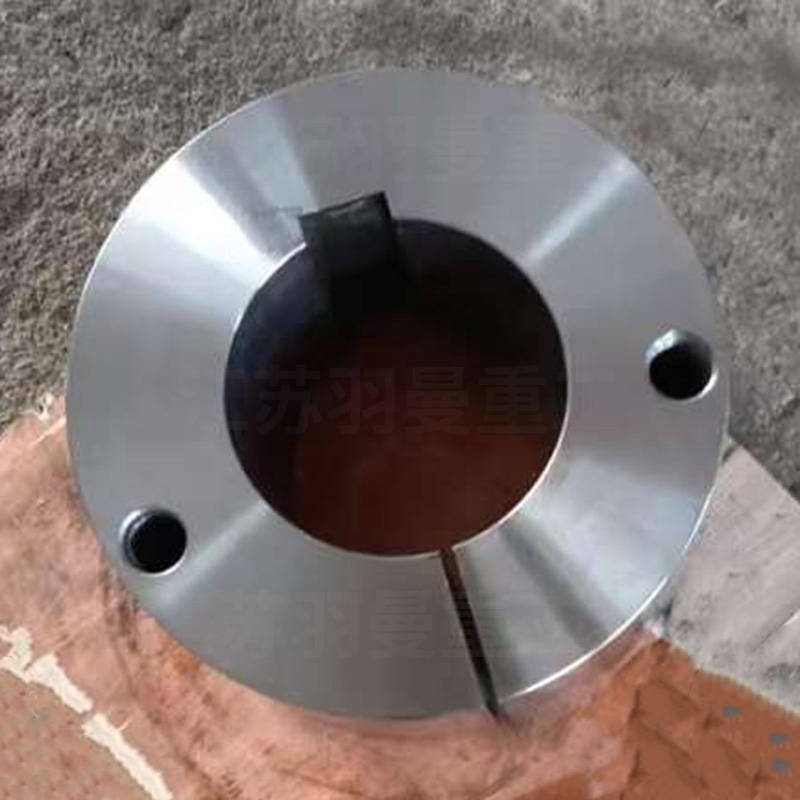
索具缓冲:吊带与轮槽接触处需包裹5mm厚工业毛毡,避免硬摩擦造成轮槽磨损,同时确保吊带均匀分布在轮辐两侧,受力差不超过10%;
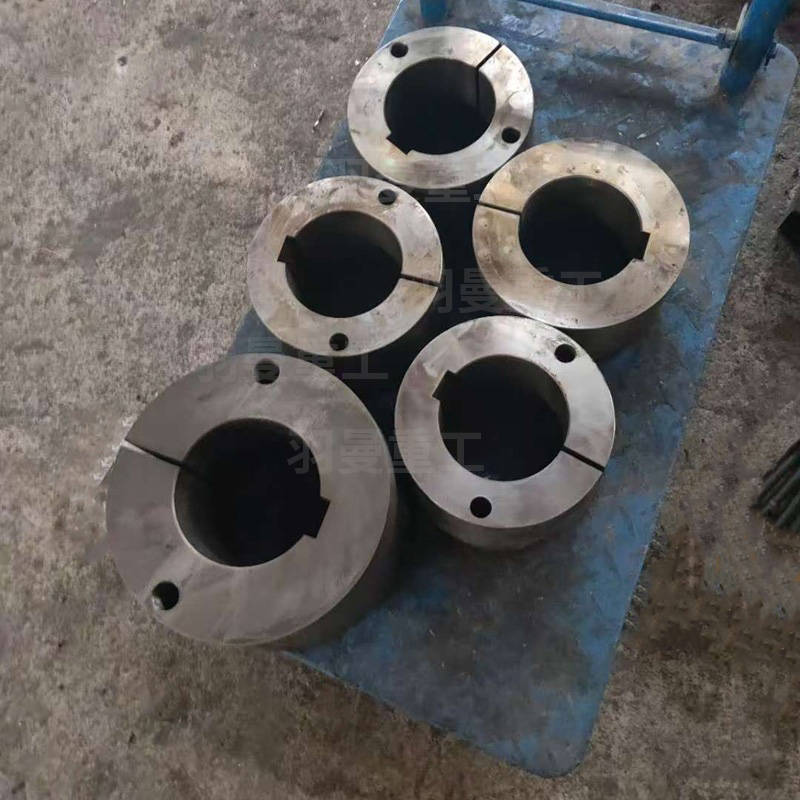
速度控制:吊装速度保持在0.3-0.5m/s,就位时采用手动微调,严禁猛拽加速,符合MT/T 1011-2006矿山机械安全作业规范,可减少冲击应力对内孔的影响。
三、吊装后:验收与长期防护的落地流程
吊装就位后的验收与防护,直接关联后续运行稳定性,操作规范包括:
同轴度检查:调整皮带轮与传动轴的同轴度,误差不超过0.2mm,采用塞尺圆周多点测量,羽曼重工提供的专用塞尺可提升测量精度;
螺栓预紧:按原厂扭矩值分两次预紧,M16螺栓初拧50%扭矩(40N·m),终拧至80N·m,避免螺栓受力不均导致轮体变形;
临时防锈:未完成整机试运转前,用羽曼重工配套的专用防腐脂覆盖轮槽与暴露表面,适配该型号铸铁轮的材质特性,防止矿山粉尘与湿气侵蚀。
综上,12XSPC 450 MGT125破碎机皮带轮的吊装防护,需严格遵循原厂标准与行业规范,羽曼重工通过长期项目积累的实操经验,可帮助作业团队降低80%以上的吊装损耗,同时保障部件运行寿命。作业人员需定期参与专项培训,确保每一步操作符合安全与技术要求,为破碎机的稳定运行筑牢基础。