买全自动精油灌装线,最容易被宣传页上的"最高速度"带偏。宣传页写的是单工位峰值,整线跑起来,速度由最慢的那个工位决定。节拍配置说白了就是一道算术题,下单前自己算一遍,厂家报的配置靠不靠谱立刻见分晓。
一、先把每个工位的额定速度列出来
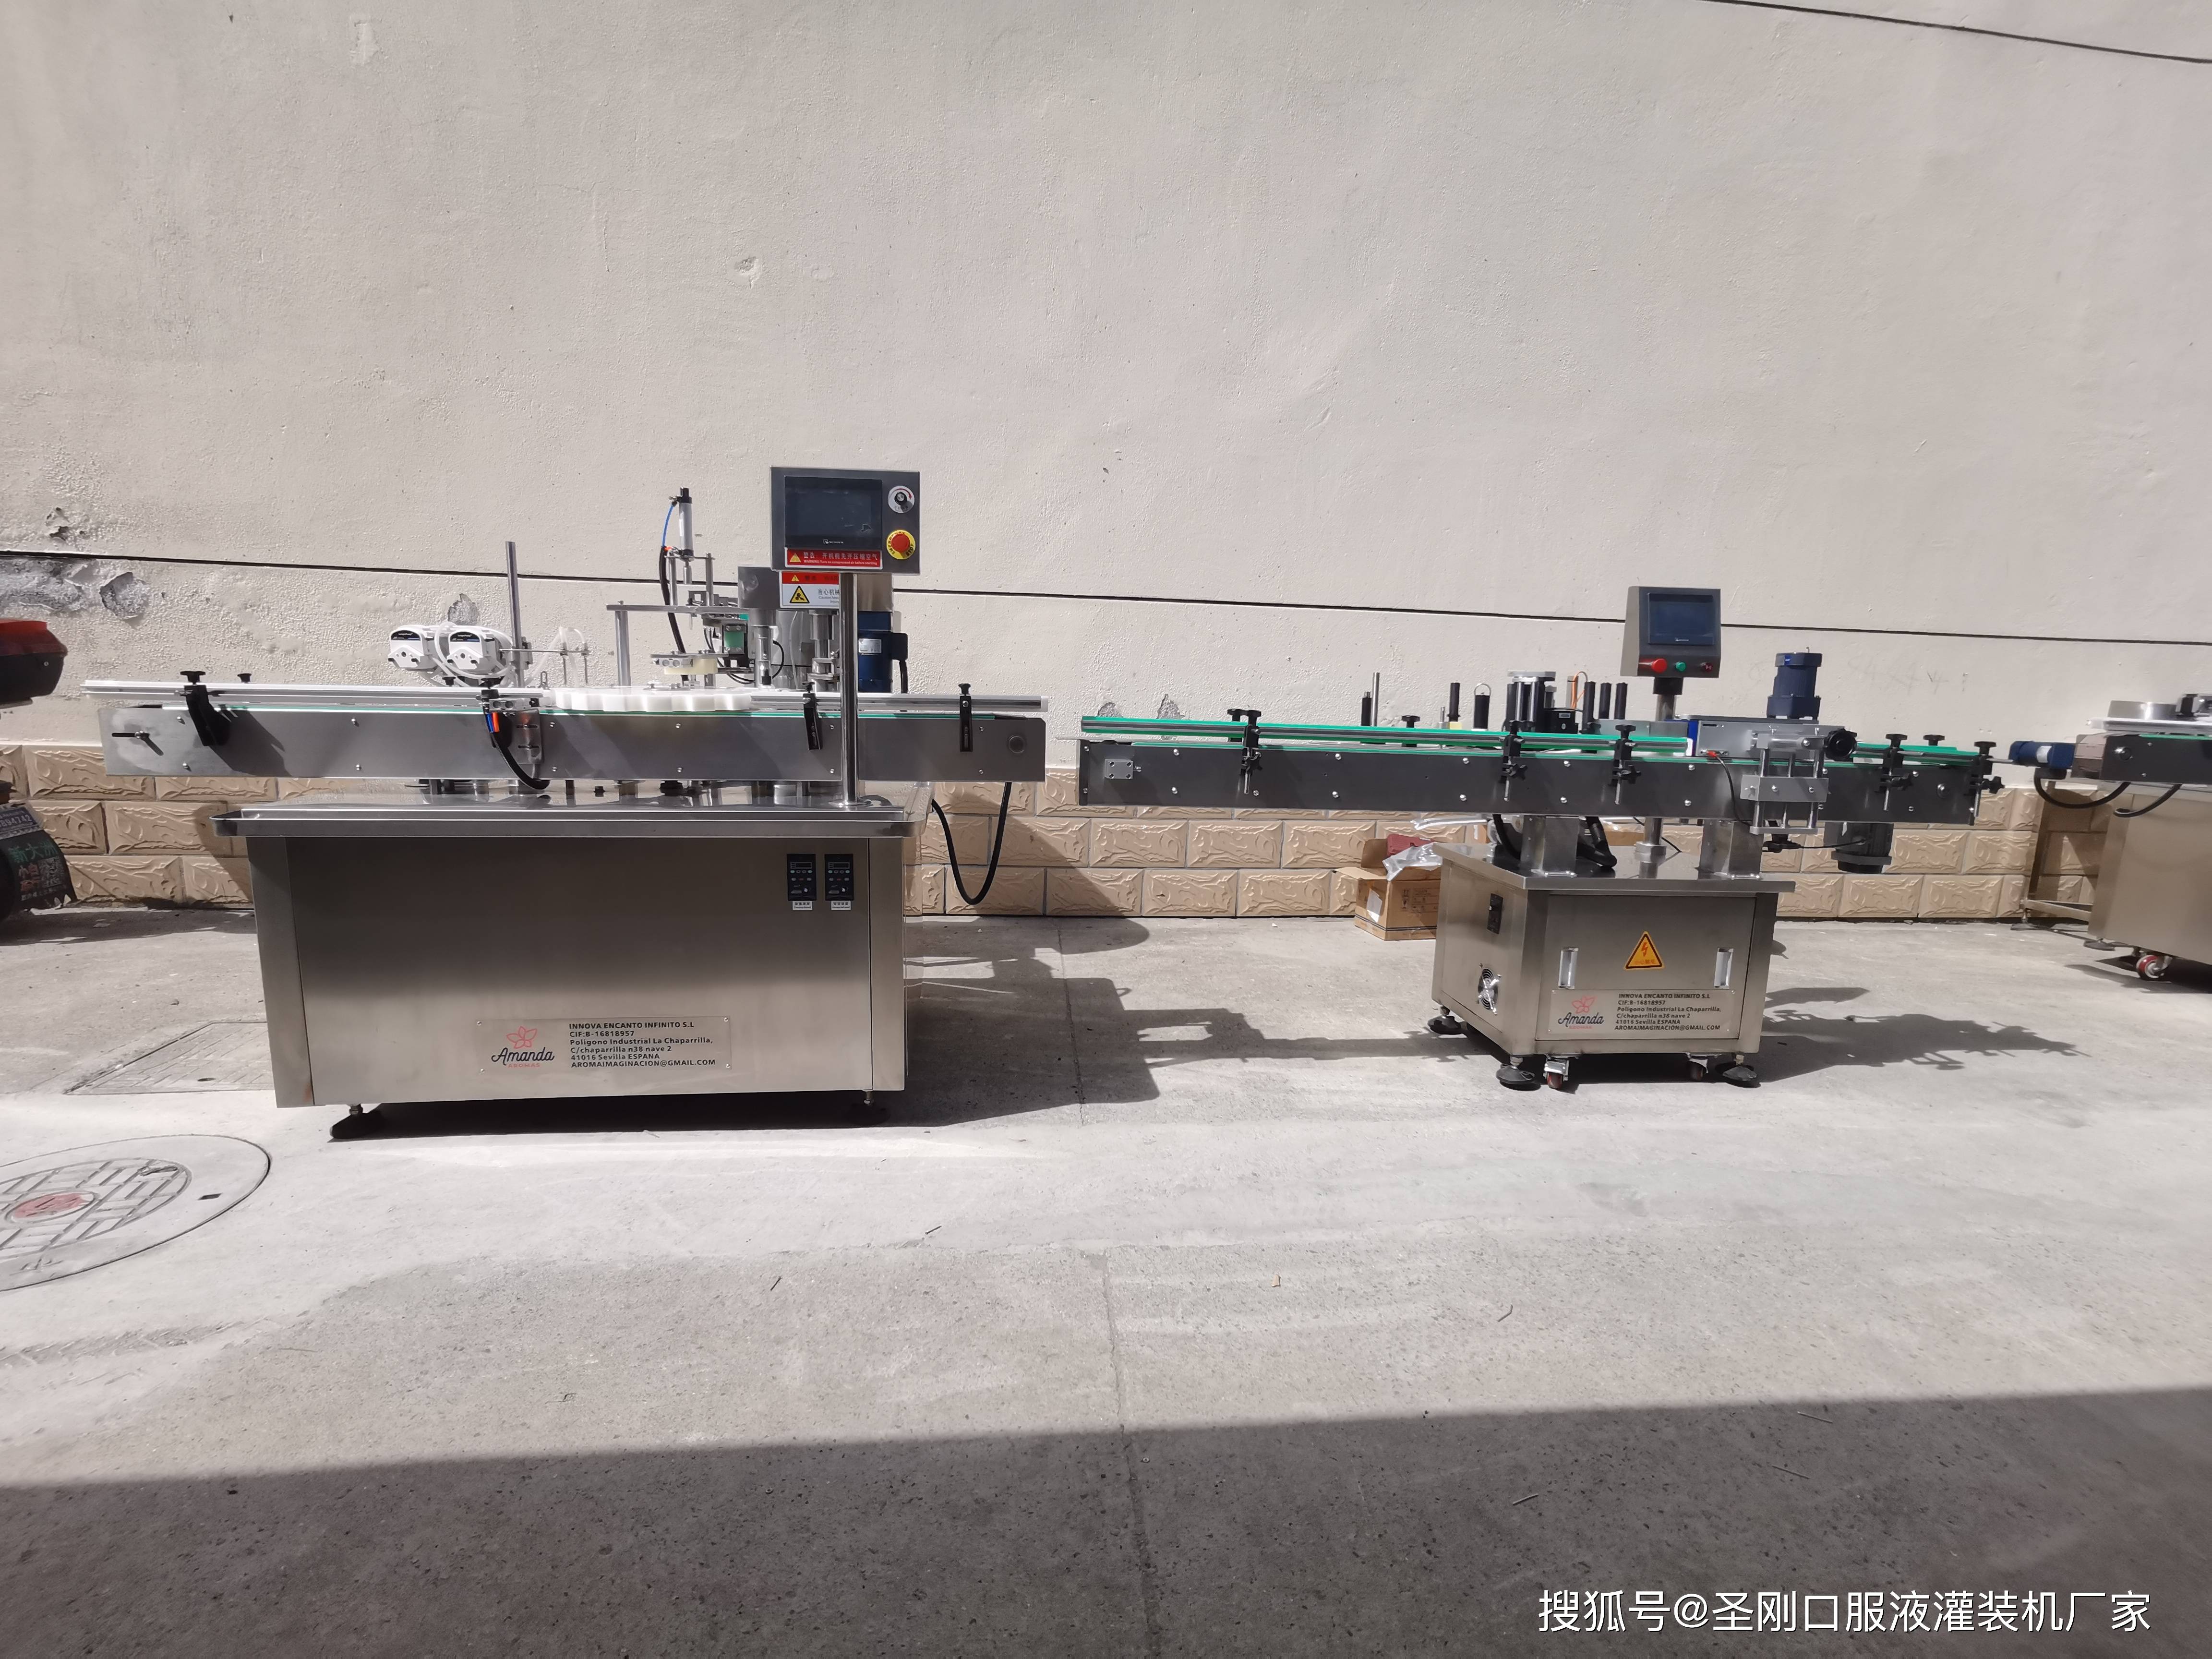
一条完整的精油线通常包含理瓶上瓶、灌装、旋盖(或压珠)、贴标四个主工位。常见配置:12 头全自动灌装机额定每分钟 40 到 60 瓶,单头旋盖机每分钟 30 到 40 瓶,贴标机每分钟 60 到 100 瓶。把四组数写在一张纸上,最小的那个就是整线速度。比如灌装每分钟 50 瓶、旋盖只有每分钟 30 瓶,那这条线就是每分钟 30 瓶,灌装机买再大也是浪费。
二、前段理瓶按 1.2 倍配
理瓶机额定速度建议按灌装速度的 1.2 倍配,多出来的 20% 是给卡瓶、缺瓶留的余量。理瓶段最常见的毛病是储料斗快空时供瓶断续,灌装工位跟着降速,一小时能停十几次,每次几十秒,累计下来班产少几千瓶。储料斗容量按 30 分钟用量配,中途补一次料就够。
三、按班产反推灌装头数
反推公式很直白:班产 2 万瓶、每天 8 小时、有效开机率按 80% 算,需要每分钟约 52 瓶,对应选 12 头机型;班产 1 万瓶左右,8 头机型(每分钟 25 到 35 瓶)就够了。注意开机率别按 100% 算,上料、换料、小停机都要扣,按 80% 算出来的配置,实际跑起来才不虚。旺季订单再乘 1.2 到 1.5 倍预留,比买完再后悔强。
四、后段按前段 1.1 倍配
旋盖工位按灌装速度的 1.1 倍配,让灌装永远不是瓶颈的反面——让后段稍微富余,灌装出来的瓶子立刻被带走,不堆瓶。压珠瓶型要注意:滚珠瓶的压珠工位速度普遍比旋盖慢 15% 到 25%,配置单里要单独列出来。贴标机现在普遍速度富余,一般不构成瓶颈,重点核对异形瓶的通过速度。
五、工位之间留缓冲段
两个工位之间加 1.5 到 2 米的缓冲输送带,前段偶发卡瓶时,灌装不停机,靠缓冲带存瓶顶过去。缓冲段看着占地,实际是把偶发故障隔离掉的最便宜手段。没有缓冲的线,一个工位停 30 秒,全线停 30 秒;有缓冲的线,停 30 秒以内全线无感。
节拍配置这件事,账算清楚了再谈价格才有的放矢。上海圣刚机械做全自动精油灌装线,节拍按客户的瓶型和班产逐项核算,整线联调在自家车间跑给你看,先看车间,再签合同。宣传页上再漂亮的速度,也不如车间里实跑一小时的数据实在,建议采购前都留这一天。