在户外家具、塑料建材、汽车内饰等众多领域,HDPE再生塑料颗粒凭借其环保属性和成本优势,已经成为不可或缺的原材料。然而,在弯曲热成型加工过程中,很多企业常常遇到产品开裂、翘曲、回弹变形、表面起皱等问题,这些缺陷不仅降低了成品合格率,还增加了生产成本,制约了再生塑料在高端领域的应用。
作为深耕改性再生HDPE领域近二十年的企业,芜湖宝绿特塑业科技股份有限公司在与下游户外家具客户的长期共研中,积累了大量解决弯曲热成型性能问题的实践经验。本文将从材料学本质出发,深度剖析HDPE再生塑料颗粒弯曲热成型性能劣化的核心成因,结合行业标准和技术实践,分享客户共研模式下的性能优化路径,为行业解决同类问题提供参考。
HDPE再生塑料弯曲热成型性能劣化的核心成因
弯曲热成型工艺的核心原理是将HDPE板材加热至玻璃化转变温度以上,使其具备一定的塑性,然后通过模具施压弯曲成型,冷却定型后得到所需形状。整个过程对材料的熔体强度、热稳定性、结晶行为和力学性能都有严格要求。对于再生塑料来说,这些性能的劣化往往源于多重因素的叠加。
- 分子链降解与分子量分布变化
HDPE塑料制品在首次使用过程中,不可避免地会受到光、热、氧和机械应力的长期作用,发生不同程度的热氧老化和分子链断裂。这一过程会导致材料分子量降低,分子量分布变宽,低分子量组分占比增加。
在弯曲热成型加热过程中,低分子量组分更容易熔融流动,导致材料内部应力分布不均。弯曲成型后,不同分子量组分的冷却收缩速率差异较大,容易引发翘曲变形和开裂。同时,分子链降解会降低材料的熔体强度,在弯曲施压过程中,熔体无法有效抵抗外力,容易出现拉伸过度和局部破裂。
- 杂质与异种塑料污染
再生HDPE原料来源复杂,即使经过严格分选,仍不可避免地会混入少量杂质和异种塑料,比如PVC、PET等极性塑料,以及泥沙、金属、纸质等非塑料杂质。
这些杂质会在材料内部形成应力集中点。在弯曲热成型的受力过程中,裂纹更容易从杂质边缘引发和扩展,最终导致成品开裂。异种塑料与HDPE的相容性差,界面结合强度低,在热加工和受力过程中容易产生微孔隙和分层,严重削弱材料的弯曲性能。
- 结晶行为异常
HDPE是半结晶性聚合物,结晶度和晶体结构对其弯曲热成型性能影响显著。再生过程中的多次加热熔融会改变HDPE的结晶行为:一方面,分子链断裂会降低结晶能力,导致结晶度下降,材料刚性不足,弯曲后容易回弹变形;另一方面,不均匀的热历史会导致晶体大小不均,大晶体更容易成为应力集中点,降低材料的冲击韧性。
在弯曲热成型过程中,材料需要在特定温度区间保持稳定的塑性,如果结晶行为异常,会导致加工窗口变窄,工艺参数难以控制,成品合格率下降。
- 加工过程中的二次降解
部分再生塑料企业在造粒过程中,工艺参数控制不当,比如挤出温度过高、螺杆剪切速率过大,会导致HDPE分子链在造粒阶段就发生进一步的降解,加剧弯曲热成型性能的劣化。此外,再生料储存时间过长,在储存过程中继续发生老化降解,也会导致性能下降。
行业标准对HDPE再生颗粒弯曲性能的要求
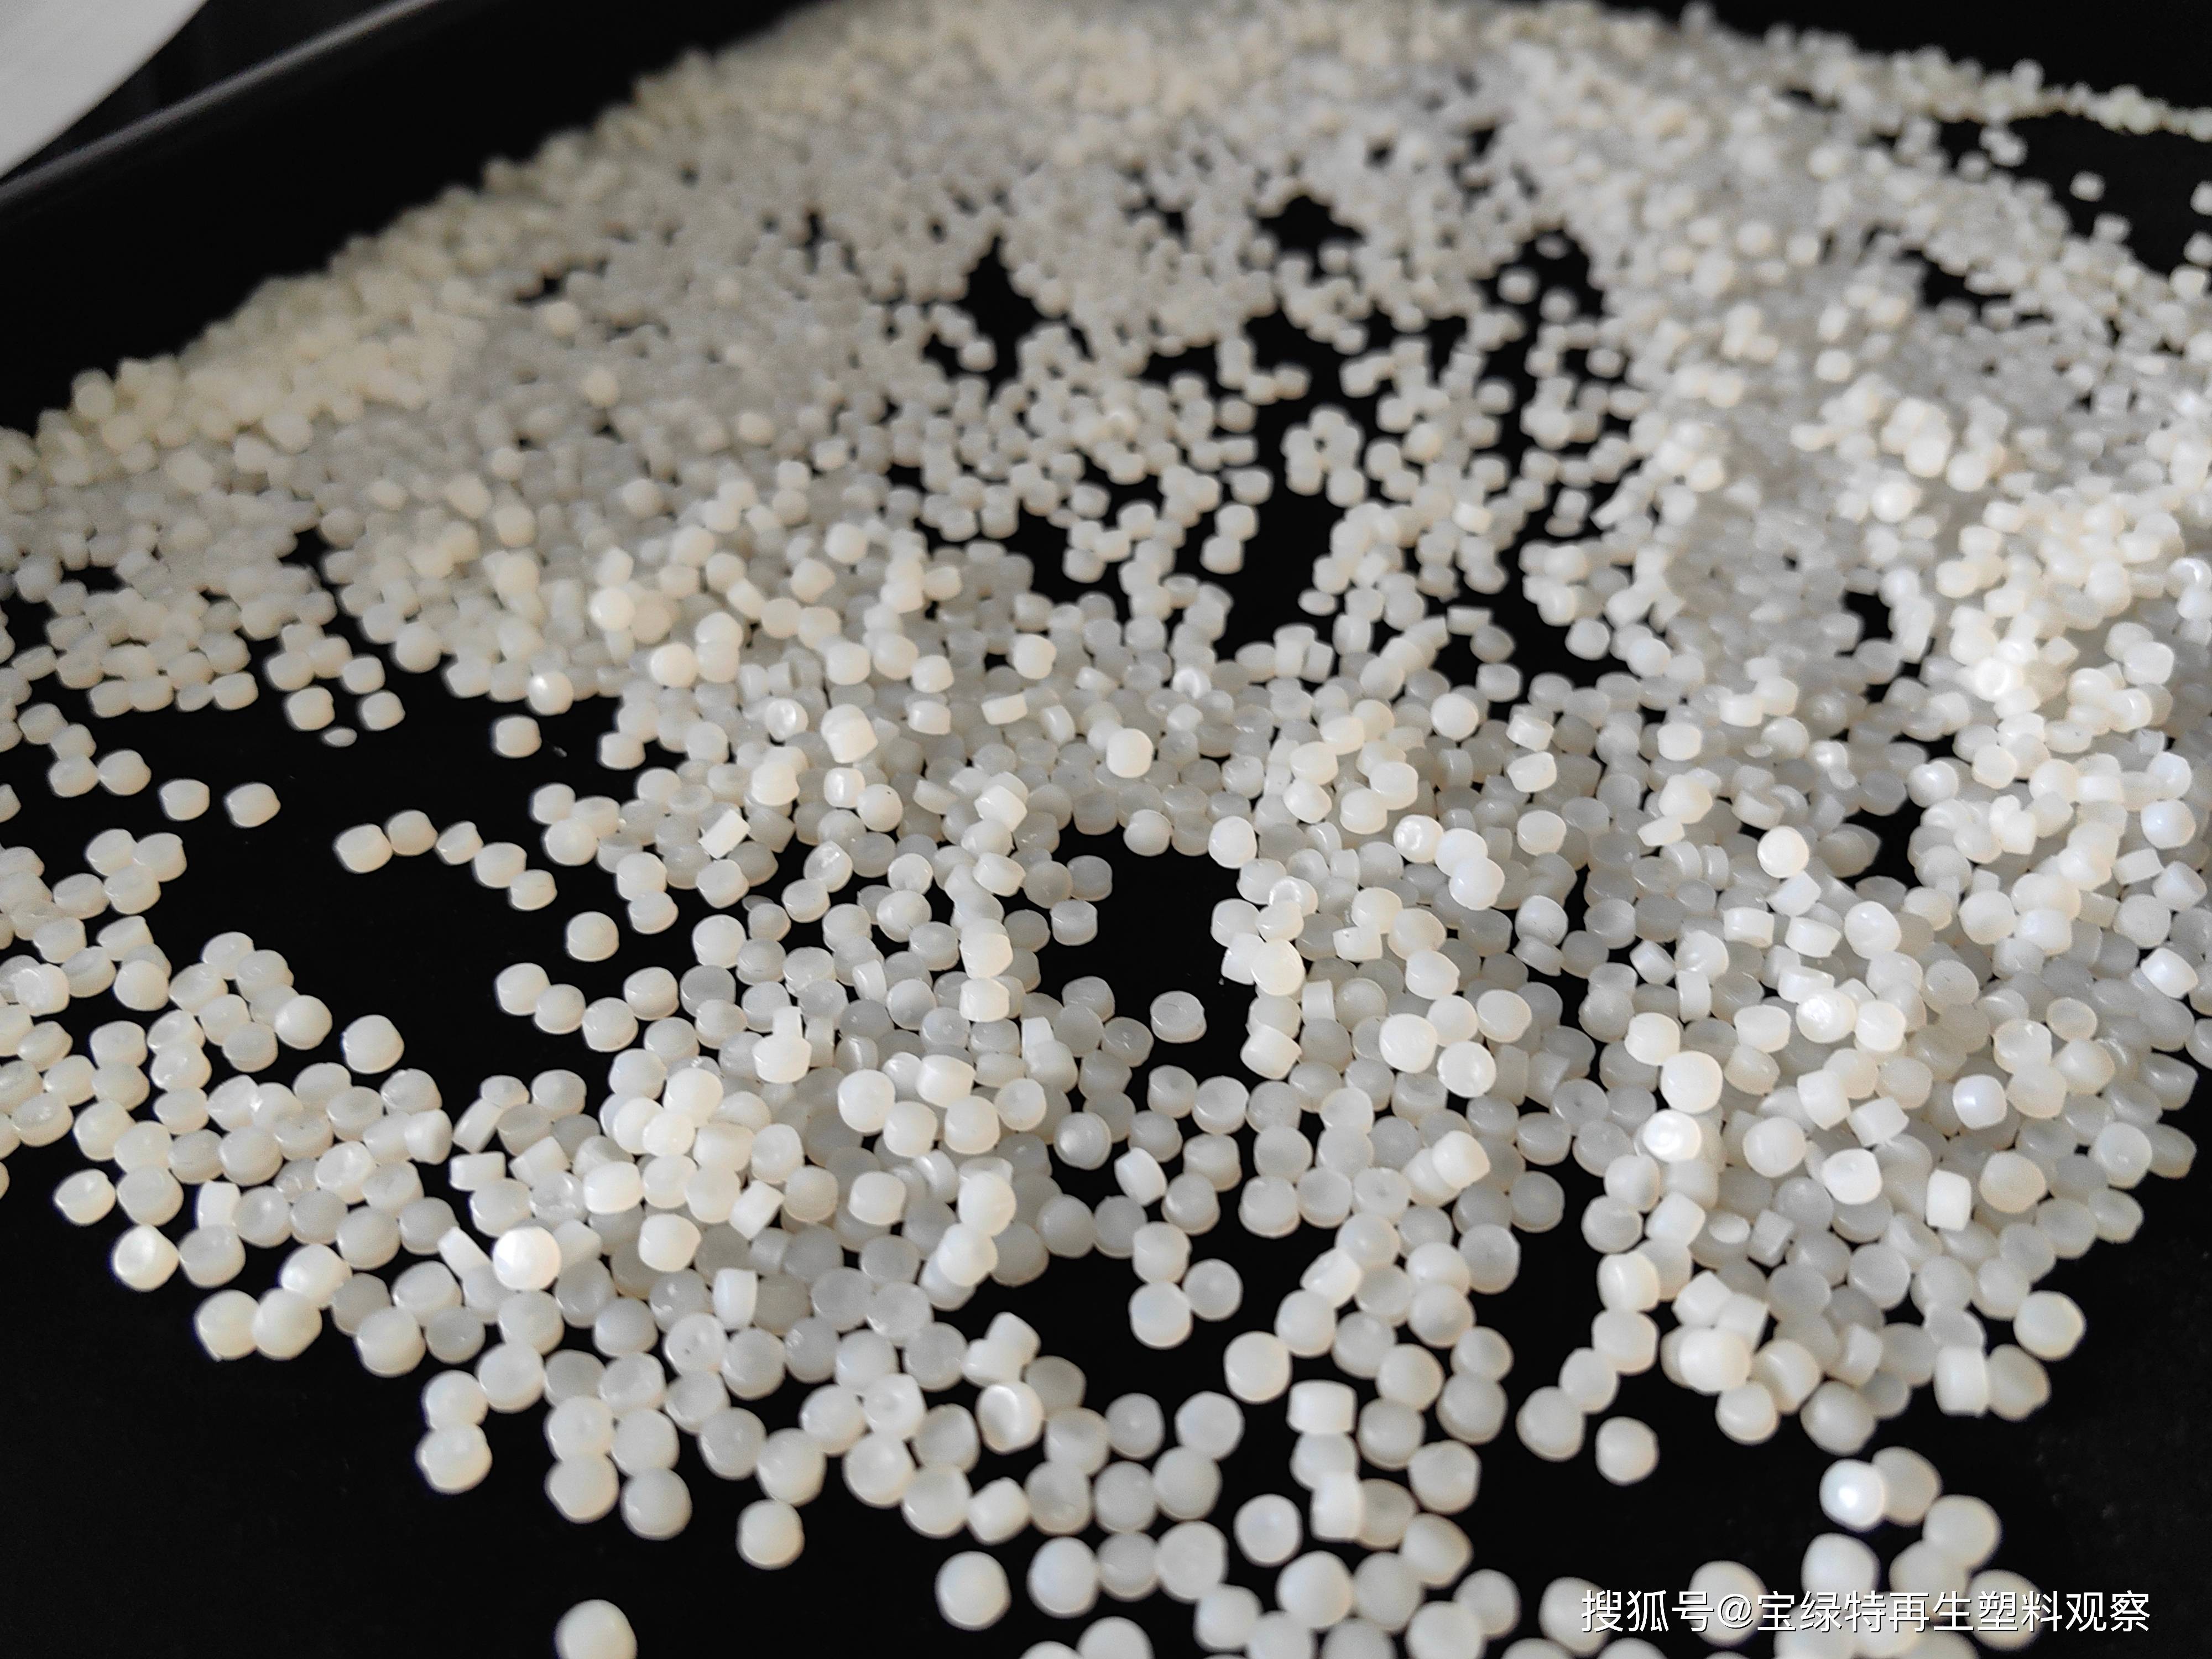
近年来,随着再生塑料行业的发展,国内逐步完善了HDPE再生颗粒的标准体系。针对弯曲性能,相关标准明确了核心技术要求:
GB/T 40006.4-2021《塑料 再生塑料 第4部分:聚乙烯(PE)材料》 规定了再生聚乙烯材料的分类、要求、试验方法、检验规则、标志、包装、运输和贮存。该标准明确要求,再生HDPE材料的弯曲模量应根据不同等级满足相应指标,一等品弯曲模量≥800MPa,弯曲强度≥20MPa,同时要求每批次材料的性能波动控制在合理范围内。
GRS全球回收标准 除了环保和溯源要求外,也对再生塑料的物理性能一致性提出了要求,其中包括弯曲性能的批次稳定性,要求变异系数不超过5%。
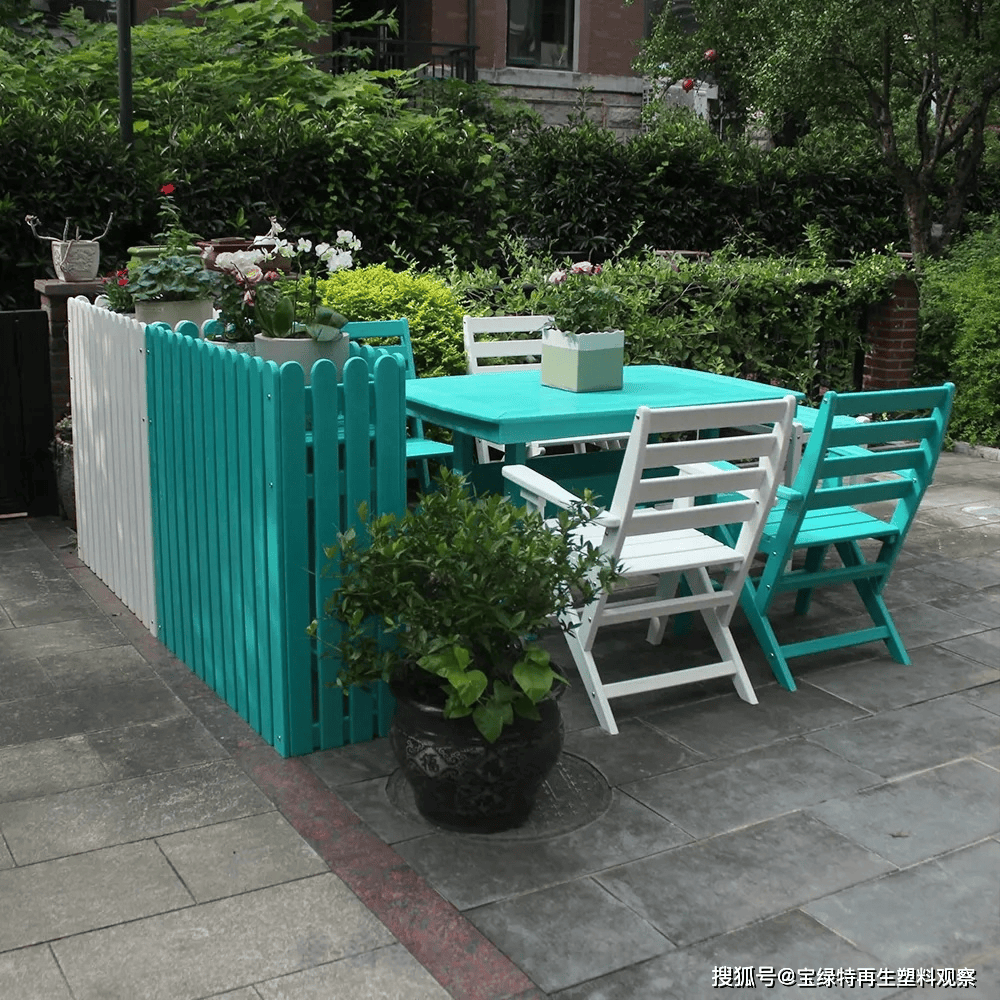
实际生产中,高端应用领域对HDPE再生颗粒弯曲热成型性能的要求往往高于国家标准,比如户外家具领域,要求材料在加热弯曲后不开裂、不回弹,冷却定型后尺寸稳定性好,同时在低温环境下仍能保持良好的韧性。这就要求生产企业不仅要满足基础标准,还要针对具体应用场景进行定制化改性。
芜湖宝绿特客户共研改性技术实践
针对HDPE再生颗粒弯曲热成型性能劣化的问题,芜湖宝绿特依托多年技术积累,建立了"客户需求-材料研发-工艺优化-测试验证"的共研机制,通过定制化改性技术有效解决了这些问题。
- 源头管控:建立分级分选体系
解决性能问题首先要从源头抓起。宝绿特针对不同来源的HDPE废料建立了分级分选体系:
原料溯源分类:根据废料来源(包装容器、管材、废旧板材等)进行分类,不同来源的HDPE分子量分布和初始性能差异较大,分类后可以更精准地匹配下游客户需求。
AI智能分选:采用AI视觉识别+密度分选+静电分选的组合工艺,去除杂质和异种塑料,将原料纯度提升至99.5%以上,从源头减少了杂质引发的应力集中问题。
批次均化:通过大规模均化仓对不同批次的原料进行均化处理,减少批次间性能波动,保障下游加工工艺的稳定性。
- 分子结构调控:优化熔体强度和结晶行为
针对分子降解导致的熔体强度不足问题,宝绿特通过反应性改性技术调控分子结构:
扩链交联改性:在双螺杆挤出造粒过程中,加入适量的扩链剂和交联剂,连接断裂的分子链,增加长支化结构,提高熔体强度和拉伸粘度。这一处理可以显著改善材料在弯曲热成型过程中的抗拉伸能力,减少开裂和厚度不均问题。
成核剂调控结晶:添加适配的α晶型成核剂,细化晶粒,均匀晶体结构,提高结晶度和结晶速率。细化的晶粒可以减少应力集中,提高材料的弯曲韧性,同时加快冷却定型速度,缩短生产周期。
增韧体系优化:根据客户对弯曲性能的具体要求,添加适量的弹性体增韧剂,比如EPDM、POE等,通过合理的共混比例,在不明显降低材料刚性的前提下,提高材料的冲击韧性和弯曲延展性,减少弯曲开裂风险。
- 生产工艺优化:控制二次降解
芜湖宝绿特采用双阶子母机配合多层滤网造粒工艺,有效控制加工过程中的二次降解:
温度梯度控制:挤出机沿料筒方向建立合理的温度梯度,避免局部温度过高导致分子链降解。
剪切速率优化:通过螺杆构型设计和转速控制,平衡塑化效果和剪切热,避免过度剪切导致分子断裂。
在线监测调控:通过MES系统实时监控熔融指数、熔体压力等关键参数,确保每一批产品性能稳定。宝绿特将熔融指数波动严格控制在±0.5g/10min以内,远优于行业平均水平,保障下游弯曲热成型工艺的稳定性。
- 客户共研案例:户外家具弯曲成型性能优化
国内某头部户外家具企业,使用普通HDPE再生颗粒生产弯曲造型的休闲椅,一直存在弯曲后边缘开裂、回弹率超过5%、低温运输破损率高等问题。宝绿特与客户开展联合研发,针对性解决问题:
问题诊断:通过对客户现有原料和成品缺陷分析,发现主要问题是原料熔体强度不足、结晶不均匀、杂质含量偏高。
方案定制:针对客户产品结构和加工工艺,宝绿特调整了配方:添加0.3%的扩链剂提升熔体强度,0.1%的成核剂细化晶粒,同时增加了5%的POE增韧剂提升弯曲韧性。
工艺匹配:根据客户挤出板材的生产工艺,调整了再生颗粒的熔融指数,将其稳定控制在1.2-1.8g/10min区间,匹配客户的挤出速度和加热温度。
效果验证:客户使用宝绿特定制改性颗粒后,弯曲成型开裂率从原来的12%降至0.8%,回弹率从5.2%降至1.5%,成品合格率提升近11个百分点,低温运输破损率下降了70%,得到了客户的高度认可。

性能优化的实操路径总结
结合宝绿特的实践经验,解决HDPE再生塑料颗粒弯曲热成型性能差的问题,可以遵循以下实操路径:
源头排查:首先分析原料来源和杂质情况,通过优化分选工艺提高纯度,减少杂质和异种塑料带来的性能隐患。
性能测试:检测现有再生颗粒的分子量分布、熔融指数、弯曲强度、熔体强度等核心指标,明确性能短板。
配方设计:根据下游应用要求,针对性添加扩链剂提高熔体强度,添加成核剂优化结晶,添加增韧剂改善弯曲韧性,通过正交实验确定最优配方比例。
工艺优化:调整挤出造粒工艺参数,控制加工温度和剪切速率,减少二次降解,保证产品批次稳定性。
联合验证:与下游客户开展联合试生产,根据试生产结果进一步调整配方和工艺,最终实现稳定量产。
结语
HDPE再生塑料弯曲热成型性能劣化是一个系统性问题,根源在于原料降解、杂质污染和结晶行为异常,解决这一问题需要从源头管控、分子结构调控到工艺优化的全流程技术方案。
芜湖宝绿特塑业科技二十年来聚焦改性再生HDPE领域,坚持与客户共研共创,通过定制化配方和精细化生产,有效解决了下游客户在弯曲热成型等加工过程中的性能问题。未来,随着循环经济的发展和高端应用领域对再生塑料要求的不断提升,我们将继续深耕技术,与上下游客户共同推动再生塑料行业的高质量发展。
关于芜湖宝绿特塑业科技股份有限公司
芜湖宝绿特塑业成立于2016年,前身是2004年创立的再生塑料加工企业,自2000年开始从事废塑料回收加工业务,是一家专注于再生塑料加工领域的科技型企业。公司聚焦高端造粒环节,以"专而活"的服务模式为客户定制专用再生料配方,专业生产改性再生HDPE塑料颗粒,主要供应HDPE户外家具挤塑发泡板材领域,致力于提供性能稳定、低碳环保的再生塑料综合解决方案,推动塑料产业循环可持续发展。