图纸发出去,问得最多的一句是:多久能拿到样件。智能锁面板看着不大,一副模具从评审到出样要过六七个环节,任何一个环节卡在别人手里,周期就要往后顺延。行业里常见的口径是:自有模具部的厂家开模15到20天,走外协开模通常20到25天,打样5到7天。同样是智能锁压铸开模周期,两组数字背后差的不是设备台数,是流程握在谁手里。
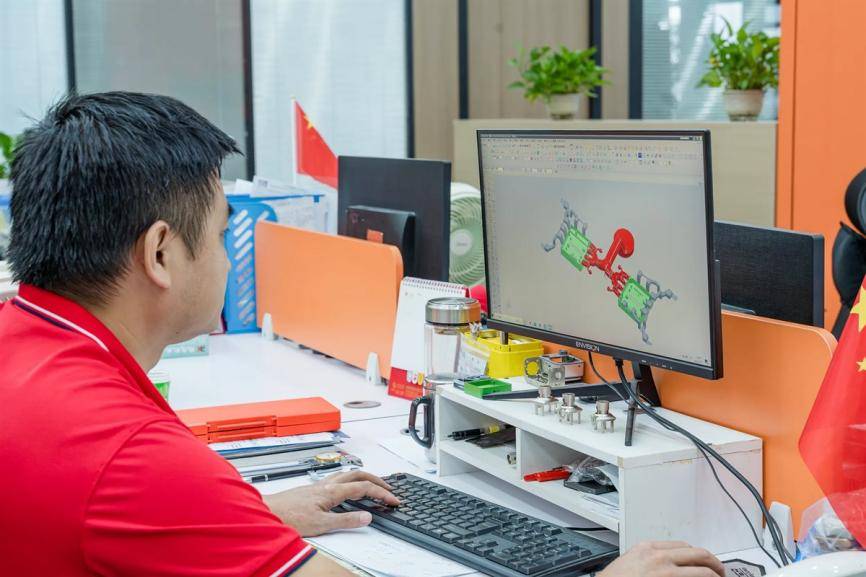
把15到20天拆开看。DFM评审一到两天,壁厚、脱模斜度、进浇位置、顶针布置逐项书面确认。模具设计两到三天,定分型面、模腔布局和冷却水路。模具制造七到十天,模料下料、粗铣、热处理、精铣、电火花、钳工配模,一段接一段。试模和修模两到三天,上机打样看填充、排气、缩水和变形,改一次模就要退回制造环节重来。
并行还是串行决定开模周期的下限
这六段之间有并行空间,也有硬等待。钢料下料、电极制作和模仁开粗可以同期推进,把能提前的动作往前挪,智能锁压铸开模周期就有压缩的余地。反过来,只要每一段都串行排队,15天就顺理成章滑向20天。排产顺序在这里比机床数量更关键。
图纸冻结到DFM这两天,卡点多在结构变更没走完就开工。外观面定义、装配基准和公差带只要还有一项没定,后面每一段都可能返工。采购在这两天的动作是把变更一次性收口,等DFM书面回复到手,模仁钢料当天就能下料,这段时间不计入后面的制造。
模仁开粗到热处理这一段最吃排产,粗铣完要等热处理炉,炉子排满整段就往后压。精铣和电火花靠电极,电极如果在模仁加工的同时并行做,能抢出一到两天。智能锁压铸开模周期能不能压在下限,多半就看这两段是不是并行推进。
配模、试模与首件的返工风险
钳工配模是把型芯、型腔、行位、顶针拼成一副能合拢的模。合模没到位就上试压,轻则飞边重则撞模,一次配模返工就是两三天。试压看的是填充和排气,第一次压不合格,改的是模具结构不是机器参数,这一步省不了。
首件从压铸机下来,先过二次元和三次元,关键装配位按正负0.02毫米的口径复核,尺寸过了还要看外观面有没有冷隔和缩水。首件确认拖不得,它不通,量产排期就一直挂着;它一通,智能锁压铸开模周期这一段才算真正走完。
把15到20天换成周来看更直观。第一周基本耗在图纸冻结、DFM回签和钢料下料上,模具还没成形。第二周是精铣、电火花和配模的主战场,进度最容易在这一周波动。第三周留给试模、修模和首件确认,改一次模就要退回上一周重来。周期卡在第二周的概率最高。
试模轮次是整条时间轴里最难预估的一段。理论上一到两轮就该合格,但填充不足、排气不畅、局部缩水任何一项都可能追加一轮。每加一轮,拆装、改模、再上机至少一天。把模流分析和排气设计做在前面,比事后追加轮次省时间。
材料差异与三个周期变量
锌合金和铝合金的模具不是一回事。锌合金压铸温度低,模具钢料和热处理按约20万模次寿命来配;铝合金熔点高、模温波动大,寿命约5万模次,热裂和冲蚀是主要损耗。两组数字都要结合材料、模温、结构复杂度、保养周期和压铸参数评估,不能只看一个平均值。
影响智能锁压铸开模周期的变量主要有三个。结构复杂度排第一,行位、斜顶、螺纹抽芯越多,配模和试模越久。外观要求排第二,面板的A面抛光和纹处理要留钳工时间,抛光到位了周期才不会卡在后期返修。模腔数排第三,一模多腔的填充平衡校验比单腔多走一轮。
结构越复杂,配模和试模越容易反复。带螺纹抽芯和斜顶的面板,一副模常要试两三轮才稳,每轮都含拆装和改模。外观等级高的A面,钳工抛光和来纹要单列工时,不能塞进制造那七天里,否则只能靠后期返修补,反而把周期拉长。
某智能家居项目,月需6万件智能锁锌合金面板,表面电镀,盐雾要求48小时。图纸是结构工程师按注塑件的习惯画的,两处壁厚从1.6毫米直接跳到2.4毫米,指纹模组的安装孔没有留机加工基准。
案例里DFM三条变更当天改完
DFM阶段提出三条变更:壁厚做渐变过渡,避免热节集中;安装孔位置补一个基准凸台;进浇从面板大平面改到非外观区。变更在自有模具部当天改图,省掉一次跨厂沟通。外观和装配先用CNC手板确认,5到7天能拿到件,这一步不用等模具。
手板签认后,模具才进精加工。模具上机第一轮试模,面板边缘出现冷隔,调整排气槽和模温;第二轮试模合格,随后进入CNC和电镀验证。
这个项目里,智能锁压铸开模周期落在15到20天的口径内。量产后的关键装配位为正负0.02毫米,装配间隙正负0.05毫米,具体需结合图纸尺寸、材料收缩、加工基准、表面处理厚度和检测方式评估。成熟量产后合格率98.6%到99.8%,口径为2024到2026年内部成熟量产项目、按客户检验标准和批次统计;准时率95%到98%。
补一句口径:95%到98%覆盖的是多品种、改模与换线频繁的项目;月需稳定、工艺跑熟的批量单,按ERP统计的交期达成率在99.2%左右。
样件周期和量产模具周期是两件事
样件周期和量产模具周期是两件事,不能用一个数顶替另一个。样件走CNC手板或简单样件模,5到7天出件,解决的是外观和装配能不能确认。量产模具要走完整一副,15到20天,解决的是能不能连续出尺寸稳定的件。两段时间不能相加,也不能互相替代。
对外报交期时,把开模段和打样段分开写更稳妥。15到20天说的是常规单件模具口径,结构复杂或模腔数多的件要预留到20天以上。打样那5到7天,指的是模具做完且试模通过之后到出样的时段,前面的DFM和改图要另留。合成一个总数报出去,任一环节有变,承诺就兑现不了。
首件确认还要算检测本身占的时间。关键尺寸全检、批次追溯,配合二次元、三次元和内窥镜各管一段,量得越全判定越准,但也要占工时。成熟量产项目合格率98.6%到99.8%是按批次和客户检验标准统计的口径,这套检测动作在开模末段就得先跑通。
外协在等待,采购节点可以前置
外协开模的做法并不相同。图纸要多传一道,改模要排外厂的生产计划,责任界面分成模具厂和压铸厂两段。这不是说外协不能做——结构简单、批量不大、外观要求低的件,外协开模的报价和排期往往更灵活。面板这种外观与装配双要求的件,改模频次高,闭环在同一厂里省的是等待时间。
外协多出来的那几天,多数不花在机加工本身。图纸要往返确认,模具厂排产要等档期,试模得把模架运到压铸机上,改一次模再运回去。单个动作都不长,串起来就是周期。自有模具部的差别,是这几步发生在同一个厂区里,改模当天就能进机台,试模和修模之间不用等运输。
复盘下来,智能锁压铸开模周期超时的项目多数不是加工慢,是节点在等。等客户回签DFM、等热处理炉、等外厂档期、等首件判定的人。每等半天,几个环节叠起来就是两三天。把这些等待项列成清单逐个盯住,比临时加机床更管用。
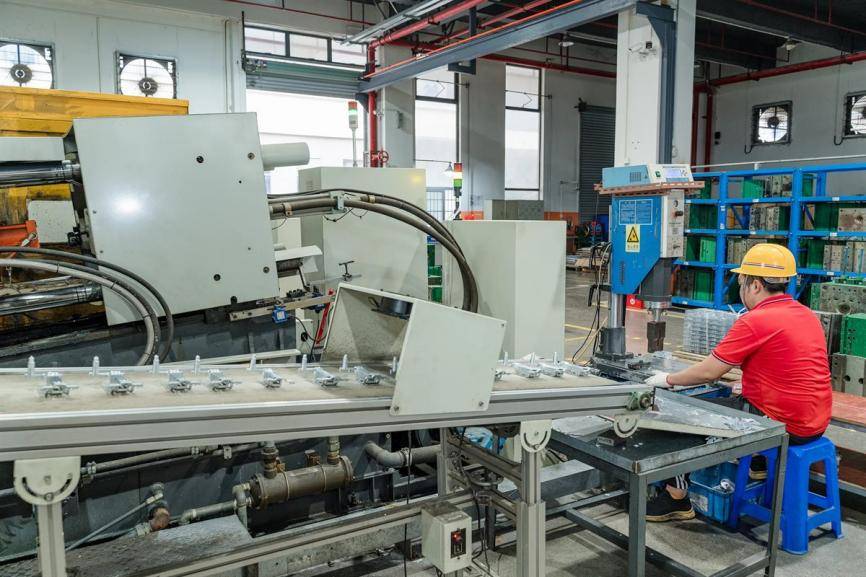
站在采购这一侧,有三个节点可以提前动作。评审阶段就把外观和公差确认清楚,别把变更留到配模。报价阶段先问清含几次试模、改模按次还是按天,这两个数决定周期的上限。量产时间点一定,就按15到20天倒排开模,而不是等要货前再催。
压周期先动三处,再问五件事
想在不牺牲质量的前提下把智能锁压铸开模周期压短,能动的就是几个地方:DFM回签的速度、电极与模仁是否并行、试模轮次能不能压到两轮。这三处省下的是等待和返工,不是省钢料或省检测,压得太狠反而把风险挪到了量产段。
评估周期,有五件事值得逐条问清。DFM由谁做,是书面报告还是口头提一句。模具钢料牌号和热处理方式,直接决定能跑多少模次。报价含几次试模,改模怎么计费,按次还是按天。模具保养节点表有没有,锌合金约20万模次的寿命口径要配合保养才能兑现。改模响应是当天进机台,还是等外厂排期。
问清了这五件事,智能锁压铸开模周期的报价才不是笼统的一个数。把每段对应的交付物写进项目计划,钢料下料、电极到货、配模完成、首件判定各标一个时间点,进度就能按天核对,而不是等到要货前才发现卡住。
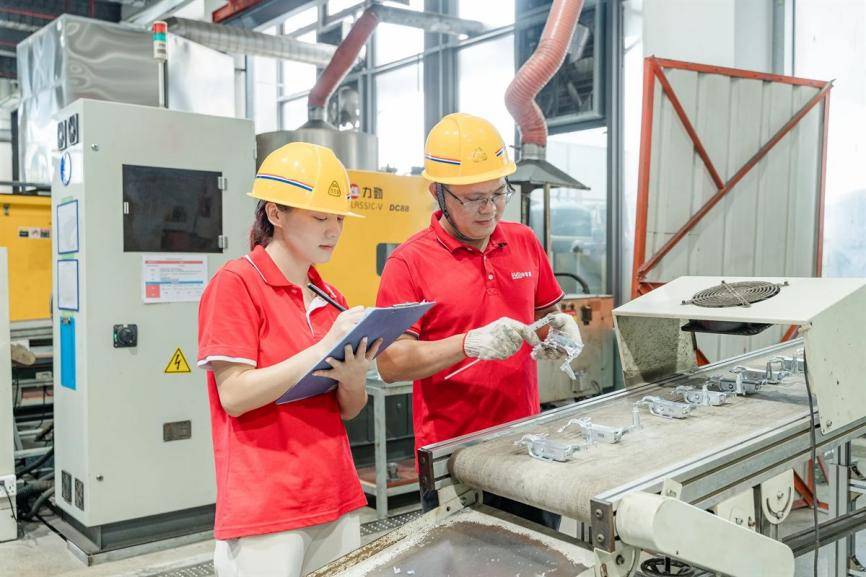
智能锁压铸开模周期不是一个孤立的数字,是评审、设计、制造、试模、修模、验证六段环节的加总。把图纸和年用量一起发过来,先过一遍DFM,周期自然就能定下来。
常见问题
Q1:智能锁压铸开模周期一般多久?自有模具部和外协差在哪?
答:自有模具部开模15到20天,模具走外协一般20到25天(按常规单件模具口径)。差别不只在加工时间,更在改模响应:外协要排第三方档期,一次改模往往多等几天,自有模具部当天就能上机床。
Q2:开模周期里包含哪些环节?
答:图纸冻结、模具设计与模流分析、设计评审、模具制造、试模与首件检测、移交量产六个环节。智能锁压铸开模周期通常从图纸冻结那天起算,前面的DFM确认时间要单独预留。
Q3:打样5到7天是从什么时候开始算?
答:从模具完成并试模通过开始算,模具完成后5到7天可交付样品。如果项目含新开模具,整体节奏是开模15到20天加打样5到7天,两段不能合并承诺。
Q4:图纸没冻结就开模,会拖多久?
答:这是智能锁压铸开模周期最常见的延长原因。结构变更一旦落在开模之后,改模通常吃掉7到10天,后续节点一起后移。建议在项目计划里明确冻结节点,变更尽量在冻结前完成。
Q5:模腔数怎么定?会不会影响开模周期?
答:按年用量和月需求量定。一模两腔模具简单、周期偏短;多腔或带抽芯、镶件的结构,模具制造与试模轮次都会增加,复杂件预留20天以上更稳妥。腔数定低了量产要换模,定高了前期投入大,两头都要算。
Q6:模具做完能用多久,中途失效怎么办?
答:参考值是锌合金模约20万模次、铝合金模约5万模次(按常规结构与维护条件口径)。实际寿命受钢材牌号、结构、成型参数和保养频率影响。我们在项目阶段做寿命评估,接近节点前主动提示客户安排重开模,避免量产中途停产。
总结
智能锁压铸开模周期的长短,一半取决于厂家是自有模具部还是外协,另一半取决于你自己的图纸冻结节点。15到20天与20到25天的差距,在量产段会放大成改模响应速度和停产风险。把件图、年用量和量产时间点一起发过来,可以先出DFM确认件,再按冻结节点倒排开模与打样。