一个铸件内部有没有气孔,一道焊缝根部有没有未熔合,过去只能切开看,切开就是破坏。工业CT用射线从几百个角度穿透零件,再在计算机里重建出三维内部结构,尺寸测量精度能到几个微米。它把无损检测从平面推进到了立体。
一、原理和医用CT同源
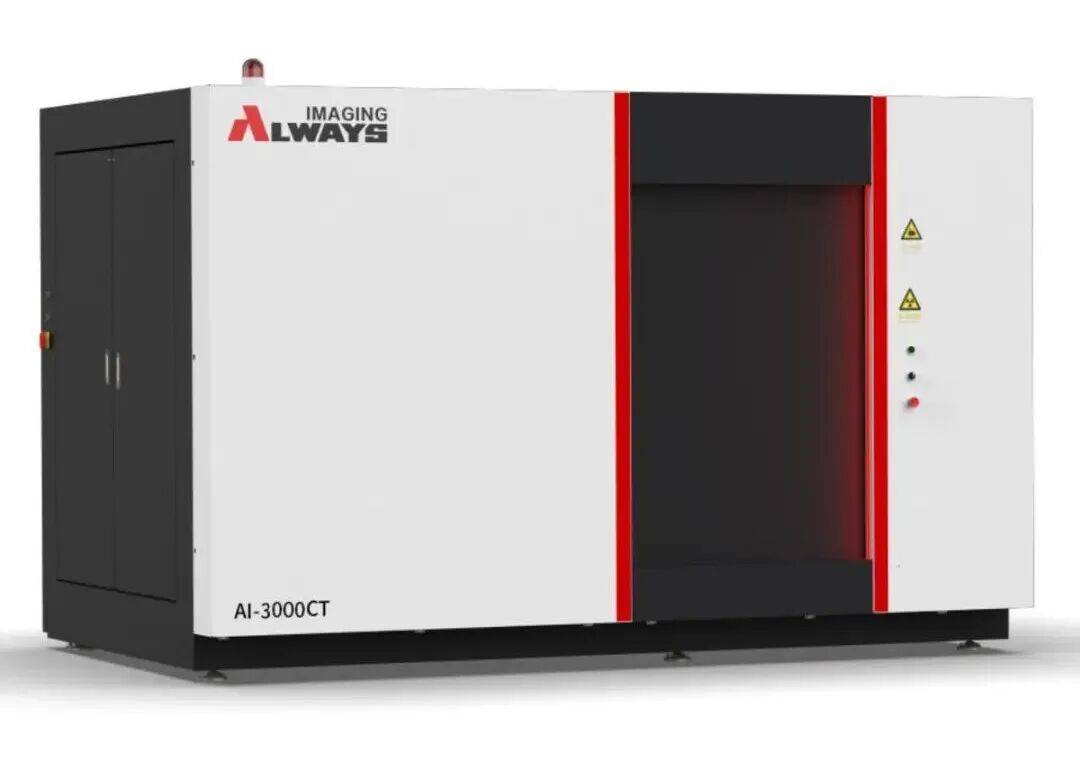 射线从几百个角度穿过零件,探测器记下每一个投影,计算机重建出三维断层
射线穿过物质会被衰减,密度越高、厚度越大衰减越多。探测器记录下各个角度的投影数据,计算机用重建算法把这些二维投影还原成体素矩阵,每个体素对应一个灰度值,灰度差异就反映了内部密度差异。与医用设备的区别在于工业件差异极大:从塑料零件到涡轮叶片,密度跨度可能超过百倍,因此需要根据对象选择射线能量和探测器配置,不存在一台通用设备包打天下的情况。
二、分辨率与尺寸的矛盾
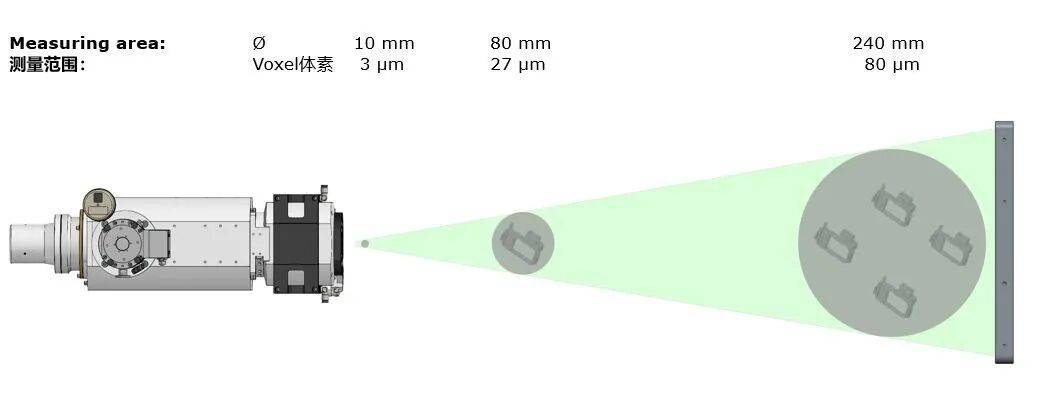 想看微米级细节视野就得小,想扫大零件分辨率就得降,这是绕不开的取舍
这是最核心的取舍。要看得清微米级细节,射线束就要小、探测器像素要细,但这样一来能覆盖的视野就很小;要检测大尺寸零件,几何放大率就上不去,微小缺陷会被模糊掉。行业里通常按相对灵敏度来衡量,即能分辨的最小缺陷尺寸占零件厚度的比例。实际作业往往需要多次扫描:先整体看一遍定位问题区域,再针对可疑区域做局部高分辨扫描。
三、伪影比缺陷更难缠
扫描结果里经常出现各种并非真实缺陷的条纹和环状黑影,统称伪影。最常见的是射线硬化伪影:射线穿过厚重工件时低能光子被优先吸收,光束平均能量升高,导致同一材料在不同路径上表现出不同的衰减系数,重建后会形成杯状或条纹状假影。金属件还会产生严重的散射和饱和,往往需要加滤波片、做散射校正,甚至用高能加速器作为射线源来改善穿透能力。
四、从看得见到量得出
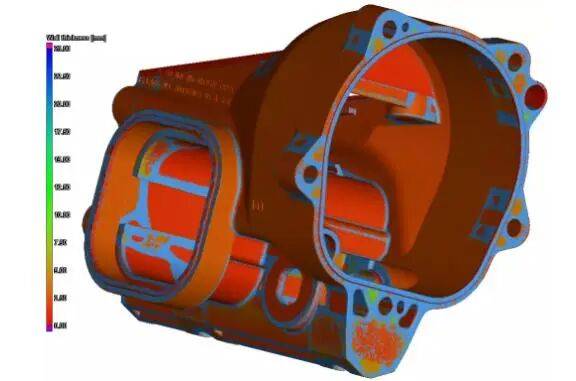 重建出的体数据能直接算壁厚和尺寸,不用切开也能量出零件误差
工业CT的价值正在从定性检查转向定量测量。如果几何标定足够准确,重建出的体数据可以直接用于尺寸测量:壁厚、孔径、装配间隙、孔隙率,都能在软件里自动提取并生成报告。这对增材制造特别重要,因为复杂内腔用三坐标测量根本够不到。难点在于要证明测量结果的溯源性,也就是回答这台设备测出的数凭什么可信,为此需要标准样件定期校准。此外还要考虑检测效率与成本的平衡:一次高分辨扫描可能要几十分钟,不可能对每个零件都做。因此在批量生产中通常把它用于工艺验证和抽样审计,把结论固化成工艺参数,再依靠过程控制保证批量一致性,而不是指望全检兜底。
五、在线检测是下一站
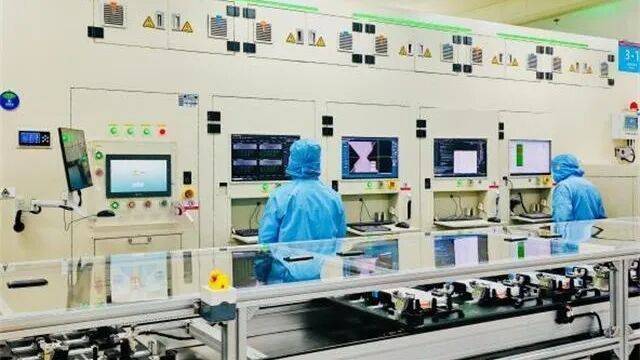 高速CT接上自动上下料,压铸和电池产线就能逐个全检而不是抽检
传统做法是抽检或事后复检,节拍难以跟上产线。近年高速CT开始在压铸和电池制造中出现,配合自动上料和缺陷自动识别算法,实现关键件的全检。最大的挑战是时间:一次高精度扫描往往要几分钟,而产线节拍可能只有几十秒。折中方案是降低分辨率做快速筛查,只对可疑件做精细扫描,同时靠算法补偿低质量数据造成的识别误差。
工业CT的意义不止于看见内部,而在于把原本只能靠破坏才能得到的信息,变成可以量化的数据。