工业相机前窗压框需要较大的头下支承区域,外露高度却受到限制,因而可能采用大直径、薄法兰头的非标螺丝。如果冷镦后的头径已经达到图纸要求,放到配合位置仍有局部悬空,继续把外径做大,通常不能直接解决贴合问题。
这类结构的矛盾在于:头部既要向外展开,又要在较小厚度内保持所需轮廓。外缘有没有成形到位,与头下支承区域是否符合要求,是两个需要分别检查的问题。
一、头径合格,还要看头下是什么形状
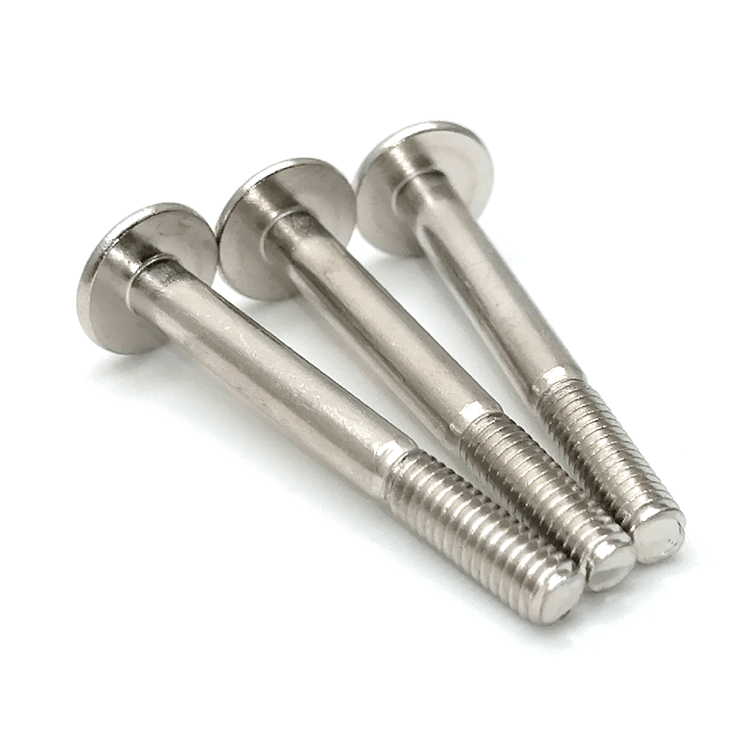
先确认图纸要求的支承区域。设计倒角、头下圆角和原本不参与贴合的部位,不能混进同一个平面判断;若结构本身带有特殊曲面,也不能用普通平头的贴合方式验收。
对要求平面支承的大薄头,可以先区分三种现象:头下局部翘起,支承面本身偏离约定形状;头下整体接近平面,但相对杆部方向倾斜;或者头下圆角先碰到配合孔口,使支承面无法落下。
这三种情况在装配时都可能表现为“贴不平”,处理对象却不同。局部翘曲需要追查成形与后续变形;整头倾斜需要核对头杆关系和加工基准;孔口干涉则需要把螺丝圆角与配合件避让一起评审。
不要先用较大锁付力把薄头压到看似贴合,再据此判断原始形状合格。应先在不额外压平的状态下检查图纸指定区域,再按约定的安装条件观察接触和变形,分清原有形状与装配受力后的变化。

二、沿工序找出翘边从哪里开始
大薄头需要把材料向外展开,头径、厚度和预成形分配共同影响成形难度。薄法兰又限制了局部厚度,预成形形状、各处材料供给和模具支承若不匹配,就可能出现局部充填不足、厚薄差异或卸载后的形状变化。
但看到翘边,不能直接判定“材料不好”或“模具不平行”。更有用的做法,是保留不同工序的样品,比较预成形、终成形以及脱模后可取得样件的轮廓,观察异常方向、位置与重复性。
若翘曲总在相似方向出现,可以重点核对模具对中、工作面状态、局部磨损、支承和顶出接触痕迹。若异常随下料或材料批次变化,则应比较实际供料量、材料状态和预成形尺寸。相关性只能帮助缩小范围,仍需通过试样验证。
成形工具和工件在受力、卸载时都会产生弹性响应。某个轮廓在模具约束下形成,并不等于离开模具后一定保持完全相同的形状。对此应结合具体材料、头部比例和工艺检查,不能直接套用别的零件的补偿量。
如果成形后的首检没有同样异常,后续才出现翘边,还要检查周转、清洗、表面处理和堆放中的支承与碰压。只有把异常出现的阶段找准,模具调整才有明确目标。
三、世世通怎样分配大薄头的成形过程
世世通评审这类相机前窗螺丝定制时,会把头径、杆径、法兰厚度分布、头下过渡和驱动槽放在同一剖面里看。重点是材料需要向哪里展开、哪些区域必须保留厚度,以及最终哪些面承担接触。
预成形方案需要为后续的径向展开安排材料位置。若前道只形成集中在中部的坯形,最后一道才承担较大的外展任务,就需要评估能否调整预成形轮廓和工位间的变形分配,让终成形的任务与材料状态、模具支承相匹配。
采用多工位并不是确定结果的保证。每一步都应有可检查的目标,例如预成形后的材料分布、终成形后的外缘充填与厚度,以及脱模后的支承面形状。试模时要观察这些变化是否对应,而不是只比较最后测出的头径。
模具方面,应针对异常位置评审工作面、过渡区域、对中与支承条件;对顶出阶段出现的疑点,则检查接触位置和脱模过程。调整要尽量形成可比较的试验,避免一次同时改动多个因素,无法判断哪项调整有效。
如果客户的外露高度和头径都不能改变,局部加厚或改轮廓仍需核对前窗压框、工具进入与安装空间。世世通可以评审成形结合局部二次加工的路线;具体采用哪种方式,要同时考虑结构、材料、数量和可验证性。
四、修整支承面,要先确认余量够不够
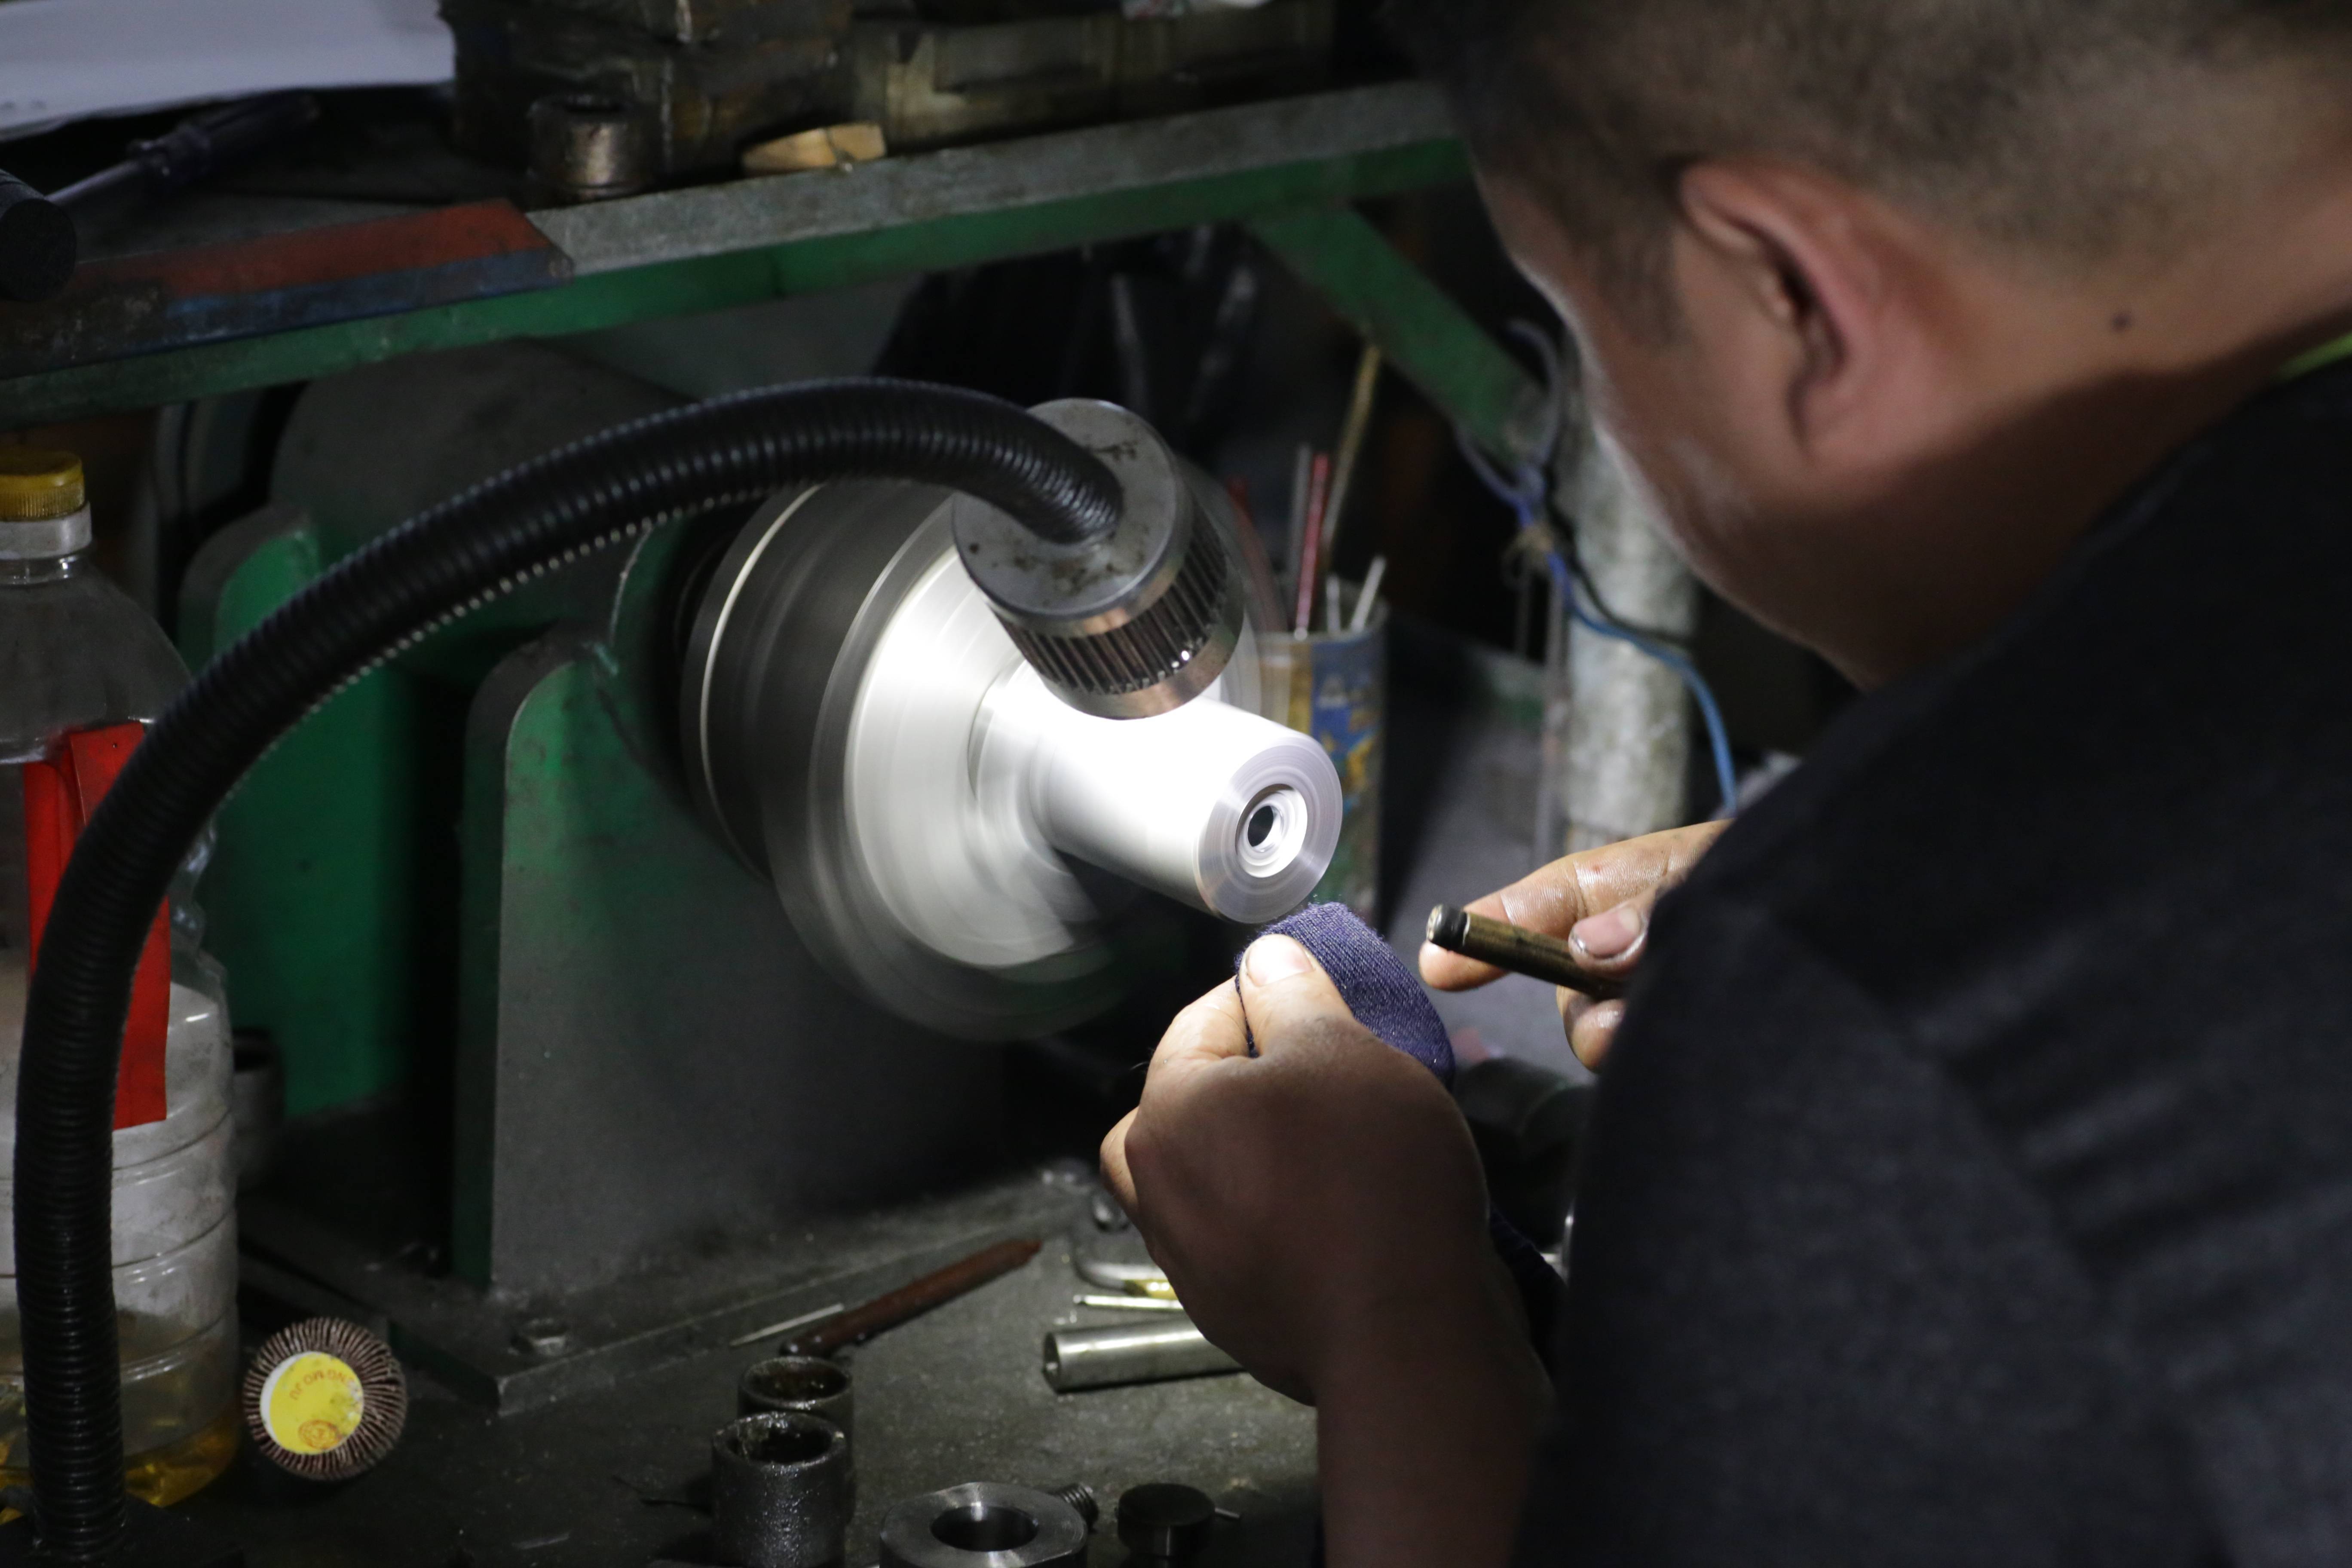
对某些大薄头,局部车削或其他适用精加工可以作为修整方案。但薄头可用的余量有限,不能为了得到一个平面,就忽略修整后的最薄部位、槽底剩余材料和头杆过渡。
翘起多少,也不等于同一位置需要去掉多少材料。实际去料范围取决于修整基准、原有曲面、装夹姿态和目标平面的位置,需要用剖面及加工方案确认。
装夹方式尤其重要。若夹具先把薄法兰强行压平,夹紧时加工出的平面,在松夹后仍可能改变。应评审夹持部位、支承和加工力,并在卸除加工约束后复查形状,不能只在夹具上测一次就结束。
如果现有毛坯没有足够修整余量,应回到预成形、头部轮廓或制造路线评审。不能通过继续减薄支承区域来迁就加工,也不能用一次装配通过,代替客户对最终最小厚度的要求。
需要调整成品几何时,应先确认功能和图纸,再进入下一轮样品。这样才能避免“修平了,却装不下”“厚度不足,又要重新开模”的反复。
五、样品确认看最终形状,也看规定锁付后的表现
样品应分别检查头径、厚度分布、头下指定区域的形状,以及头部相对杆部的方向关系。各项需要对应自己的基准、测量条件和判定要求,不能用单个头高或卡尺外径结果替代。
如果还有热处理、表面处理或其他后续工序,关键检查应覆盖最终交付状态。对薄法兰,应特别留意处理、周转和包装后,原先符合要求的支承面是否发生新的变化。
随后使用匹配的压框或约定配合件,按规定工具与锁付条件检查接触是否符合设计,驱动和头杆连接是否满足相应要求;卸载后需要检查哪些残余变形,也应在样品阶段约定。涉及破坏验证时,样件数量、加载方式与接受条件另行明确。
如果您的相机前窗大薄头螺丝也遇到“头径合格,头下却贴不平”,可向世世通提供头部剖面、压框孔口图、未锁紧状态照片,以及异常最早出现的工序信息。先分清形状与接触问题,再评审预成形、模具支承或修整余量,有助于减少盲目补料、反复修模和无依据返工,让下一轮打样验证具体的调整方向。