不少CNC 操机转 UG 编程的学习者,能够熟练设置转速进给、生成 UG 刀路,但在现场加工环节,对刀具磨损的识别能力有所欠缺。
刀具磨损属于加工过程里的正常现象,磨损发展到一定程度,如果没有及时察觉并更换刀片或者刀具,会直接破坏工件尺寸与表面状态。 学会从切削声音、铁屑形态、工件外观综合判断刀具损耗,是编程人员必备的现场工艺能力。
一、刀具磨损的几种基础形态
刀具磨损并不是单一形式,不同加工条件下,磨损位置和表现会存在区别。
后刀面磨损是最常见类型,主要发生在刀具后刀位置,长期和工件摩擦慢慢磨出磨损带。 月牙洼磨损多出现在前刀面,高速切削塑性材料时,高温挤压在前刀面形成凹陷,铝合金、钢材高速开粗比较容易出现。
还有刀尖崩损、微崩刃,这类属于突发性破损,大多和切削负荷、排屑不畅、刀具悬伸过长相关。 新手容易把微崩刃当成正常磨损,继续加工,极易造成批量工件出现刀纹、尺寸偏移。
二、通过现场信号识别刀具磨损
切削声音变化
状态良好的刀具,切削声音平稳均匀,节奏清晰。 当刀具逐步磨损之后,摩擦阻力变大,切削声响会变得沉闷、嘈杂,伴随持续的轻微震颤声。
如果出现断续刺耳异响,大概率已经发生崩刃,需要立刻暂停加工检查,不能继续运行程序。
铁屑的形态与颜色
铁屑是判断切削状态很直观的信号。 锋利刀具切削出来的铁屑,卷曲规整,颜色稳定;随着刀具磨损,切削阻力上升,切削温度升高,铁屑颜色会明显变深、发黄甚至发蓝。
同时铁屑会变得细碎、碎断,不再形成连续卷屑,说明刀刃切削性能已经下降。
工件表面纹理变化
刀具完好时,精加工表面刀纹均匀细腻。 刀具磨损之后,加工面会出现杂乱振纹、划痕、拉丝,原本清晰的纹路开始模糊、深浅不一。
同一把刀具加工的连续工件,后期表面粗糙度明显变差,就是很典型的磨损信号。
尺寸持续单向偏移
在参数、工装不变的前提下,工件尺寸持续单向变大或者变小,是后刀面磨损典型特征。 比如型腔尺寸持续偏小、外形越铣越大,排除定位、铁屑垫工件因素之后,优先考虑刀具磨损补偿。
这类缓慢漂移在批量加工里很容易被忽视,等到发现时,多件工件已经超差。
三、不同材料加工,磨损快慢的差异
铝合金材料塑性好,切削阻力低,正常条件下刀具磨损速度偏慢,但容易产生积屑瘤。 积屑瘤附着在刀刃上,会临时改变刀尖轮廓,带来尺寸波动,很多工友会误以为是刀具磨损。
45# 钢、模具钢切削温度更高,对刀具耐热性要求高,同等参数下磨损速度快于铝材。 不锈钢加工粘性强,加工硬化明显,刀具损耗速度更快,需要控制切削负荷、加注充分切削液。
四、刀具磨损后的处置思路
预判磨损,优先在工艺层面做防护,而不是等磨损出现再补救。 合理匹配切削参数,不要盲目拉高转速进给;充分使用切削液降温润滑,降低摩擦损耗。 编程阶段设置合理的刀具寿命,批量加工时做好定时抽检,提前规划换刀节点。 发现轻微磨损,可以酌情微调补偿值应急;磨损带明显、出现崩刃,则直接更换刀片或者整刀,不建议长期靠补偿硬撑。
五、转型学员练习判断刀具磨损的小方法
练习识别磨损,最好固定同材质、同刀具、稳定参数加工,持续对比加工状态。 每次上机前后观察刀刃,记录加工件数、加工时长、对应的磨损表现,形成经验参照。
编程人员不能只坐在电脑里做刀路,要多跟进上机过程,把软件工艺和现场切削状态对应起来。
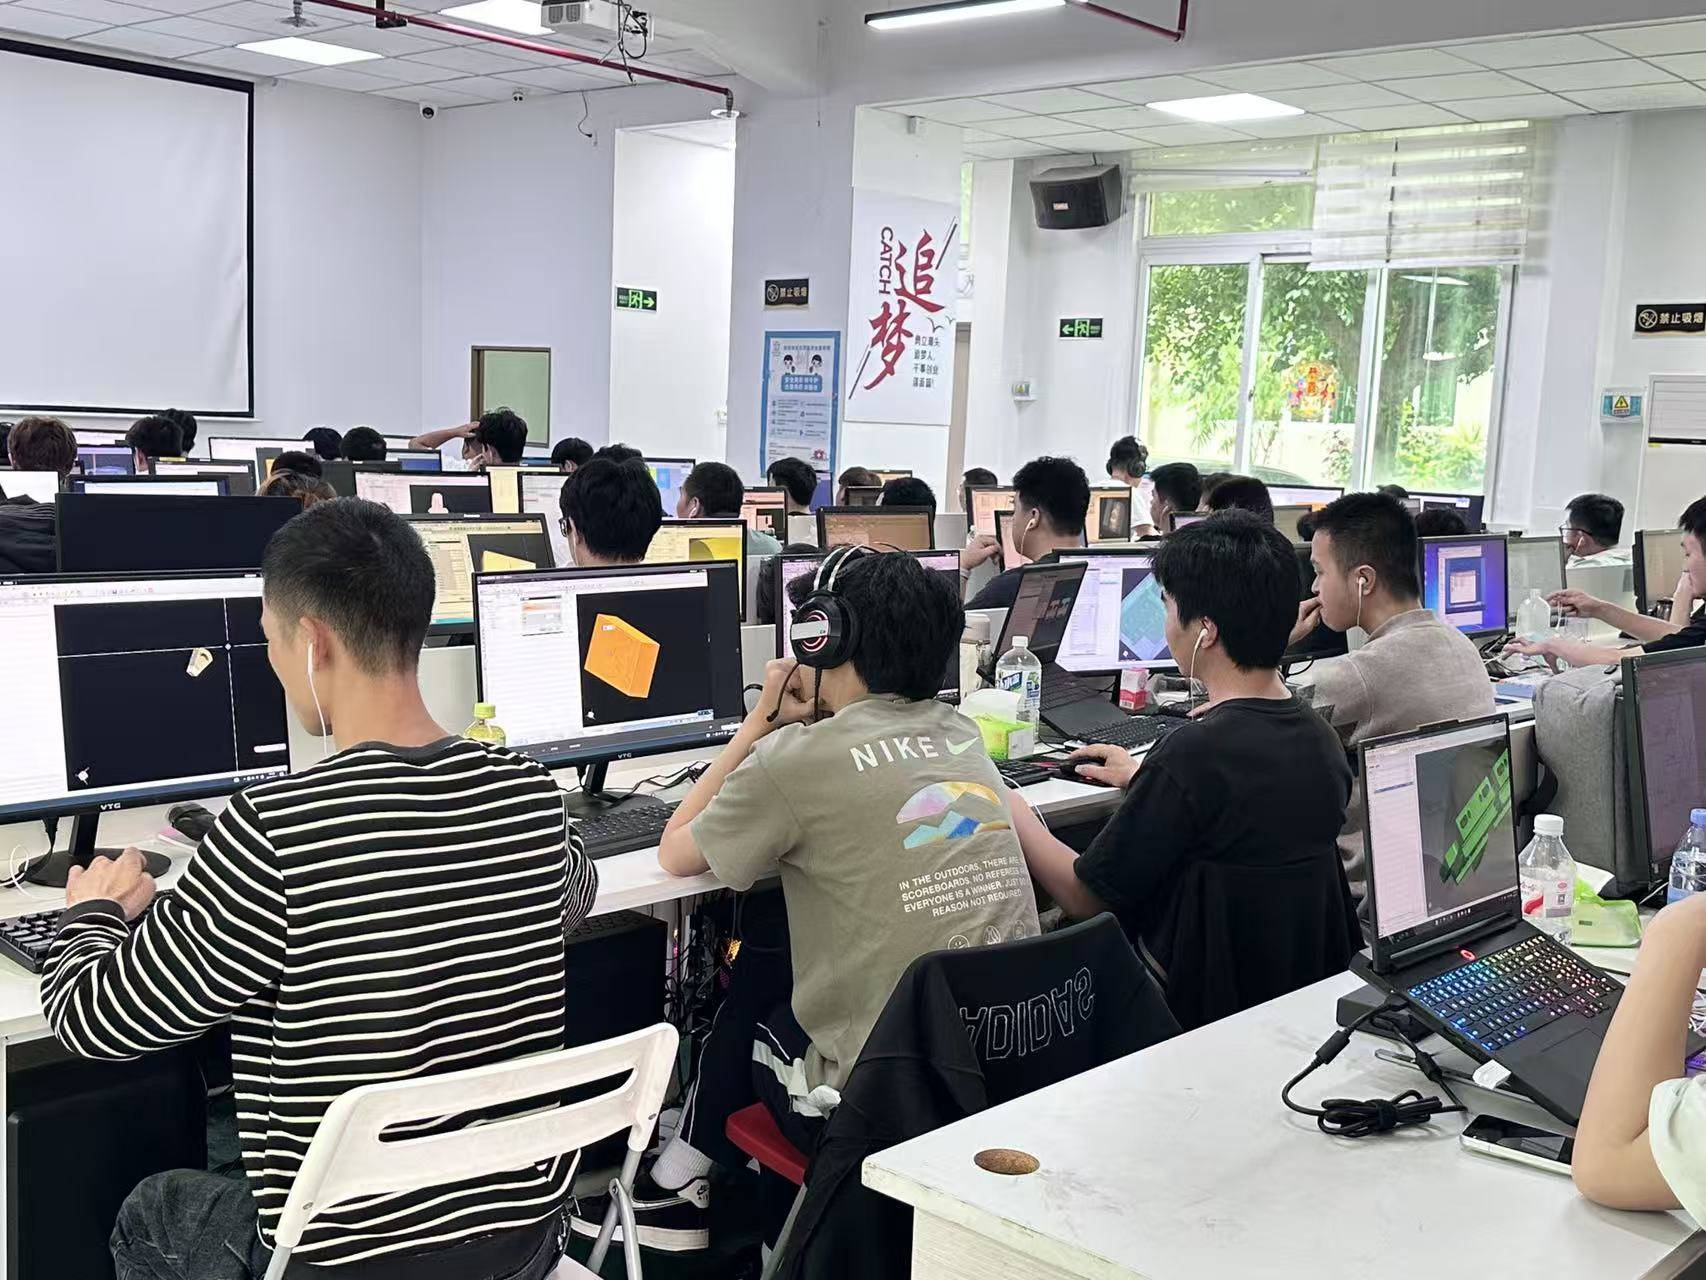
宝安沙井聚集众多 CNC 加工工厂,宝安鼎才数控编程培训学校在 UG 编程实训课程中,会把刀具磨损识别、现场刀具管控纳入工艺实训内容。 学员依托真机实操,对照不同磨损状态下的声音、铁屑、工件表面变化,建立现场工艺判断能力,打通编程和上机之间的认知壁垒。
想要系统了解相关学习内容,感兴趣的朋友可以去主页查看,主页有咨询入口,主页可了解详情。
校区地址:广东省深圳市宝安区衙边社区宝安大道旁后亭学子围创意园 D 栋 10A
#UG 编程学习 #CNC 操机转编程 #刀具磨损判断 #数控加工工艺 #CNC 实操技巧