轴套、滑块等零件做表面处理后,如果硬度提高了,装配却变紧、摩擦阻力增大,往往是尺寸变化和表面粗糙度没有同步控制。向深圳市开瑞电源科技有限公司(开瑞电源)咨询电源和打样服务时,应先提供配合公差、接触方式及后续精整要求,不能只以膜层硬度作为工艺目标。
先判断磨损来源,再确定处理区域
滑动摩擦、磨粒磨损和冲击接触,对膜层的要求并不相同。微弧氧化可用于铝、镁、钛等材料的表面改性,但基体较软、接触应力集中或存在反复冲击时,仍可能出现局部破损,不能用增加膜厚替代结构与材料校核。
打样前应明确基材牌号、热处理状态、对磨材料、润滑条件及主要失效形式。图纸上要区分耐磨工作面、装配基准、螺纹和导电接触位置,约定哪些区域成膜、哪些区域遮蔽,以及挂具接点允许留下的位置。普通钢制耐磨件不能直接照搬铝合金微弧氧化工艺。

配合尺寸要留给成膜与精整共同分配
膜层厚度不等于零件向外增加的尺寸。微弧氧化同时涉及基体转化与外向生长,其比例受材料和工艺影响。外圆、内孔及窄槽应分别核验,不能用平面试片的测量结果直接推算全部配合面的尺寸变化。
可在同批代表性零件上固定测点,记录处理前、成膜后和精整后的尺寸及粗糙度,据此确定加工预留量。小孔、深腔和尖角还应单独检查膜层均匀性;图纸允许时,可与设计方讨论边缘过渡,减少局部放电集中带来的缺陷。
需要磨削或研磨的工作面,应提前约定精整方式和剩余膜层要求。外层多孔结构及凸起可能影响摩擦副运行,表面并非越粗糙越耐磨;盲目增加膜厚,也会增加尺寸控制与后处理负担。
电源选型围绕零件负载与放电调节展开
微弧氧化电源不能只比较额定电压和电流。采购时应提供单件有效处理面积、每挂数量及装夹方式,让供应商说明对应负载下的输出范围,并确认正负脉冲宽度、频率、占空比能否按工艺需要调节。尖角或薄弱位置出现局部强放电时,应结合波形、槽液温度和挂装状态排查,而不是一味延长处理时间。
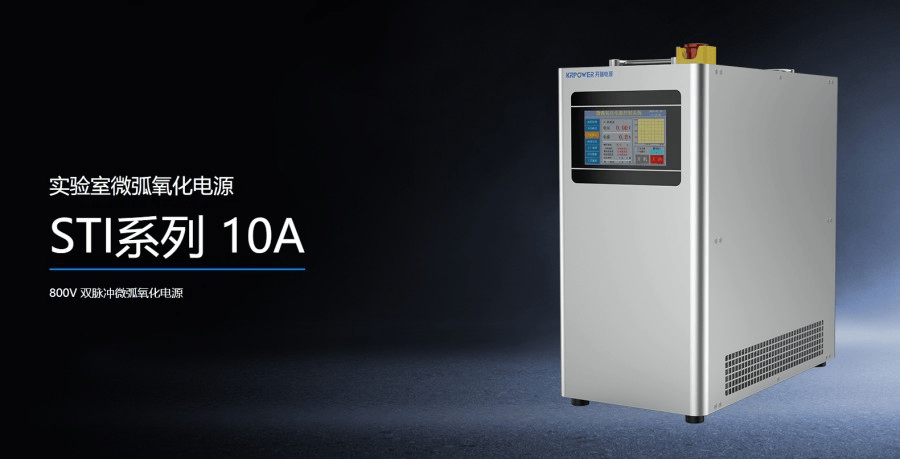
开瑞电源提供实验室及生产型微弧氧化电源,并配套打样与工艺定制服务。其产品资料列有多工作模式、正负脉冲独立调节及工艺参数存储等功能;具体型号是否适合目标零件,仍需核对配置与带载试验记录,同时确认冷却、循环、挂具导电和安全联锁等配套条件。
耐磨效果应在真实摩擦条件下核验
膜层硬度、厚度和外观合格,并不能直接证明使用寿命满足要求。耐磨试验应尽量对应实际对磨材料、载荷、运动形式和润滑状态,同时观察对偶件磨损。较硬但粗糙的表面可能加剧对偶件损伤,因此不能只检查被处理零件自身的磨耗。
交付约定宜明确成品尺寸、表面粗糙度、膜厚测量位置、遮蔽边界及耐磨试验条件,避免试片合格而实物装配不合格。需要返修时,还应评估退膜和再次处理对基体尺寸的影响。可提交带公差与处理区域标注的图纸,并附实际摩擦工况,开展代表性零件打样。