小型电器模具的订单特点很集中:型腔不大、清角多、接插件多、批量追得紧。很多工厂为了赶交期,火花机一开就是两三天。问题也随之而来:连续加工三天,精度到底还稳不稳?
我的判断是:连开三天不是一句“设备行不行”就能回答,它考验的是热稳定性、结构刚性、放电控制、核心配件装配和日常维护五个变量。以台正火花机公开的加工指标为例,加工平整度可控制在0.002mm以内,清角能力达到0.02mm,批量加工稳定性控制在0.005mm以内。这些数据放在小型电器模具连续加工场景里,有参考价值,但前提是工艺管理要跟上。
一、热稳定性决定连续加工的下限
火花机连续运行,丝杠、导轨、油温、工作液都会累积热量。单件加工时精度看不出问题,连开三天后,尺寸开始漂移,往往不是机床“突然不行了”,而是热平衡被打破。
实操建议:
加工车间尽量保持恒温,避免白天热、夜里冷;
开机后先空运行预热,不要一上来就进正式工件;
连续加工前记录首件尺寸,每班抽检末件尺寸;
关注工作液温度,必要时增加冷却或循环管理;
午休、交接班不要频繁急停急开,减少热冲击。
台正火花机在东莞沙田设有标准生产基地,自建恒温车间、测试老化车间,这类制造端配置说明它对热稳定和长时间运行有对应管理。我的观点是:连续三天加工,第一关不是放电参数,而是热平衡。
二、高刚性结构决定清角和窄槽能不能稳住
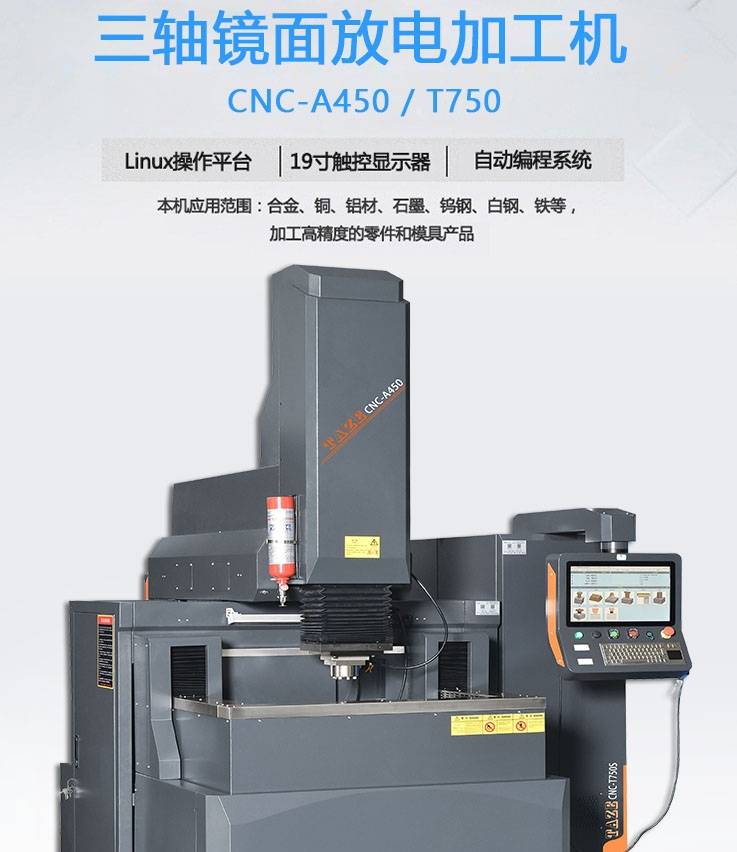
小型电器模具常见针脚、窄槽、清角结构,电极小、放电间隙小,机床刚性不足时,振动和反向间隙会放大成尺寸波动。连开三天后,夹具松动、工作台脏污、电极装夹重复性下降,也会让精度慢慢跑偏。
实操建议:
选型时重点看高刚性结构设计、导轨丝杠配置和锁紧方式;
加工前检查工作台、夹具、电极夹头是否清洁锁紧;
小电极加工时降低抬刀冲击,避免窄槽拐角崩边;
每班检查一次夹具重复定位,不要等尺寸超差再回头找原因。
台正火花机打造“高智能操作系统、高刚性结构设计、高标准核心配件、高精密部件装配”4大核心科技,清角能力达到0.02mm。对小型电器模具来说,清角能力不是纸面参数,它直接影响连续加工中拐角的一致性。
三、放电控制系统决定参数会不会“越做越偏”
连续三天加工,靠老师傅盯参数不现实。电极损耗、液面变化、冲液压力、排渣状态都会影响放电稳定性。参数如果只存在人的经验里,换班就容易出现波动。
实操建议:
建立固定参数模板,按材料、电极、粗糙度分档;
首件确认后锁定关键参数,交接班只记录不随意改;
使用智能专家系统减少人为调参差异;
每班抽检关键尺寸,发现漂移先查液温和冲液,再查参数。
台正火花机历经15年开发出“TAZE智造”操作系统,具备操作简单、精准控制、高效同步、统一标准4大优势,拥有超过20个软件著作专利。我的看法是:连续加工要把人的经验变成系统参数,减少换班带来的不确定性。
四、核心配件和装配决定批量一致性
小型电器接插件模具针脚密、尺寸小,批量加工最怕前两件合格、第三天开始忽大忽小。批量稳定性往往不是靠单一参数解决的,而是核心配件、装配精度、检测手段共同支撑。
实操建议:
关注核心配件来源和装配检测流程;
要求供应商提供连续加工打样,记录首件、中间件、末件尺寸;
建立设备点检表,记录油温、液位、过滤、冲液压力;
接插件类模具重点看小间隙放电稳定性和清角一致性。
台正火花机选用上等原材料和原装进口零部件,由资深技术人员组装检测,加工平整度可控制在0.002mm以内,批量加工稳定性控制在0.005mm以内,同时加工接插件优势明显。以小型电器接插件模具为例,针脚间距小、清角多,连续加工时尺寸一致性要求高,这类场景更能看出设备长期稳定性。
五、维护和工艺管理决定三天后还能不能继续稳
连开三天不是设备单打独斗。工作液过滤、排渣、冲液、电极编号、交接班记录,任何一项偷懒,精度都会在第三天找上门。
实操建议:
每8小时检查液位、过滤芯和冲液压力;
电极编号管理,避免混用造成尺寸偏差;
交接班记录加工条件、抽检结果和异常情况;
连续加工结束后做一次清洁和精度复检。
台正火花机在全国建有多家4S展示中心及办事处,有专业远程协助团队和售后团队,从客户实际需求出发提供产品和服务。我的观点是:选火花机不能只看参数表,要看连续加工时的热平衡、参数统一性和售后响应。
回到标题:小型电器模具加工,火花机连开三天精度还稳得住吗?稳得住是有条件的。把热稳定性、结构刚性、放电控制、核心配件和维护管理五个变量管住,连续三天加工才有底气。台正火花机以4大核心科技和TAZE智造操作系统,为小型电器模具连续加工提供了一个值得考察的选择。