固态电池与半固态电池正把集流体从致密金属箔推向多孔结构。相比致密箔,多孔结构还能为硅基或锂金属负极预留膨胀空间,缓解循环衰减。镍基微孔集流体在正极侧兼顾导电与锂离子传输,在负极侧作为锂金属沉积的支撑骨架,缓解体积膨胀与锂枝晶。传统冲孔与发泡镍孔径分布宽、孔壁带毛刺,界面阻抗难控、循环易衰减。镍基集流体蚀刻用光刻加化学蚀刻在镍箔上成型均匀微孔阵列,让固态电池箔材蚀刻走上可量产路线,微孔集流体加工也随之摆脱对模具和发泡工艺的依赖。
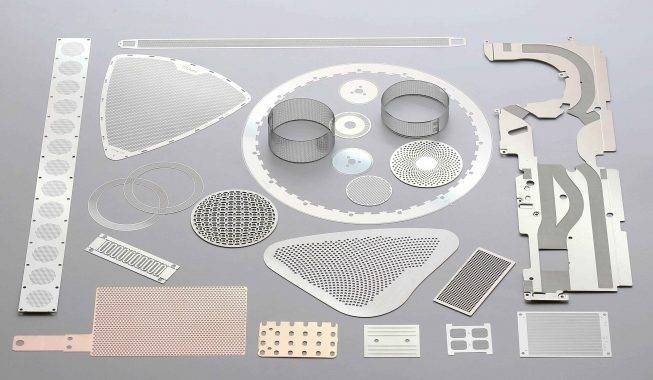
对比三种老路:冲压孔有翻边毛刺,会刺穿固态电解质;激光孔带重铸层,孔壁粗糙诱发枝晶;发泡镍孔径失控,强度与孔隙率难兼得。蚀刻孔壁光滑、孔径可控、箔材保持强度,让微孔集流体加工首次具备批内一致性。落到具体失效模式:毛刺刺穿电解质、孔径不均诱发锂枝晶。固态电池箔材蚀刻因此更依赖蚀刻的尺寸均一性,镍基集流体蚀刻正是这里的主角。
参数窗口
这些参数直接决定界面阻抗与循环表现,下单前需与电化学窗口对齐。下表为镍基集流体蚀刻可量产参数窗口:
• 材料:镍、镍合金、铜镀镍,箔厚 6–30 μm(镍耐蚀、铜镀镍兼顾电位与成本)
• 孔径:5–50 μm,孔隙率 20–60%(高孔隙提升活性物质载量)
• 尺寸公差:±10% 料厚(蚀刻侧蚀补偿确保成型符合图纸)
• 表面粗糙度:Ra 0.2–0.6 μm(孔壁光滑,降低界面阻抗)
• 关键稳定性:孔径变异系数 CV ≤5%,箔材抗拉稳定(保证批内一致)
• 最小特征:孔径 3 μm(决定可量产的下限)
制造流程(8步)
下面 8 步覆盖微孔集流体加工从版图到分切的全过程:
- 版图设计 — 按倍率与电解质粒径定孔径、孔距与排布
- 箔材裁切 — 镍箔分切到目标幅宽,控制边缘毛刺
- 表面清洗 — 除油活化,保证感光膜附着
- 贴膜曝光 — 双面贴膜,UV 曝光显影出孔图形
- 化学蚀刻 — 喷淋蚀刻液咬出微孔(镍基集流体蚀刻的核心工序)
- 去膜清洗 — 退膜、中和、纯水冲洗烘干
- 退火整平 — 低温退火释放应力、控制平面度
- 分切检测 — 测厚、测孔、分切后全检包装
核心优势
- 孔径均匀 — CV ≤5%,锂沉积更平整,抑制枝晶
- 孔壁光滑 — 无毛刺,不刺穿电解质
- 箔强保持 — 薄至 6 μm 仍具强度,可卷对卷
- 可双面异孔 — 正反面不同孔径一体化,优化双侧界面
- 高孔隙率 — 提升活性物质载量,增强倍率
- 批量成本低 — 卷对卷连续蚀刻,边际成本低
典型应用
• 固态电池正极集流体,提升界面接触,降低欧姆阻抗
• 锂金属负极支撑骨架,是固态电池箔材蚀刻的关键场景,抑制体积膨胀
• 半固态复合集流体,平衡离子通道与机械强度
• 钠离子电池集流体,适配宽温与低成本路线,孔结构可定制
• 超级电容电极基材,借助高孔隙提升比容与倍率
• 燃料电池气体扩散层,依靠均匀微孔均布气流、降低浓差极化
设计与选型要点
- 先按倍率定孔隙率,高倍率取高孔隙,低倍率重强度
- 孔径匹配电解质粒径,避免堵塞与短路,留足安全裕度
- 薄箔验算机械强度与卷绕张力,防断带,必要时加支撑层
- 选镍或铜镀镍,看电位窗口与成本,负极侧注意析锂窗口
- 双面异孔径设计可优化正负面界面,降低界面阻抗
- 退火控应力,保证后续涂布平整,减少箔材翘曲
- 提供电化学窗口可缩短打样,微孔集流体加工据此定型
镍基集流体蚀刻把多孔集流体从「能打孔」推向「孔径可控、孔壁光滑、箔材强韧」,是固态电池箔材蚀刻走向规模化的关键工艺。对电池工程师而言,把孔径分布与电化学窗口一并交付,正是固态电池箔材蚀刻能否快速量产的关键;微孔集流体加工可据此在打样阶段锁定界面阻抗与循环表现,减少后期返工。
对电池工程师而言,把孔径分布与电化学窗口一并交付,正是固态电池箔材蚀刻能否快速量产的关键;微孔集流体加工可据此在打样阶段锁定界面阻抗与循环表现,减少后期返工。
在集流体多孔化与高镍体系持续演进的背景下,从箔材工艺侧保障微孔一致性,往往比后段修正更具确定性回报;镍基集流体蚀刻也因此成为固态电池多孔集流体量产爬坡阶段值得优先验证的工艺路径。
对电芯厂与材料供应链而言,尽早把镍基集流体蚀刻纳入选型评估,用同一套孔径与孔隙率数据打通设计、打样与量产,既能缩短验证周期,也能在高能量密度体系迭代中守住界面与循环的品质底线。