在日用五金与轻工产品检验领域,GB/T 30769-2014《不锈钢水果刀》 对水果刀的物理性能、装配质量及切削性能提出了明确的技术要求。其中,锋利度(Initial Cutting Ability, ICP) 和 耐用度/刃口保持度(Total Card Cut, TCC) 是衡量水果刀质量的核心指标。
不锈钢水果刀锋利度与耐用度测试仪是专门用于定量检测水果刀及轻工日用刀具切削性能的自动化测试设备。以下是该测试仪的工作原理、核心技术指标及测试规范:
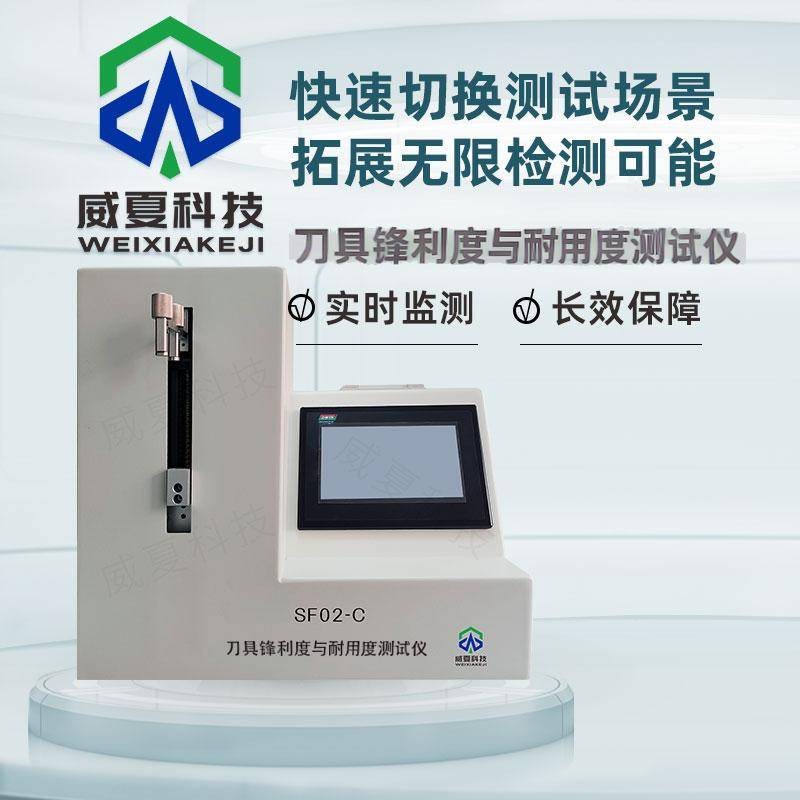
一、 测试原理与测试指标
测试过程通常基于国际通用及国家标准规定的纸板连续切削法(与 ISO 8442-5 标准相兼容):
初始切削深度/锋利度(ICP)
原理:将水果刀固定在测试机械臂上,设定标准的下压负荷(通常为规定重锤或气压加载)。在标准试验纸板上进行规定行程的往复切削(如前 3~5 次循环)。
指标:切穿试验纸板的总张数或切削深度,数值越大代表刀刃初始越锋利。
切削耐用度/刃口保持度(TCC)
原理:使刀具在同一测试纸板上进行多轮连续往复切削(如连续切削 60 次或 120 次循环)。随着切削次数增加,刀刃逐渐磨损。
指标:测试仪器累计记录所有循环切下的纸张总层数(TCC)。累计切张数越多,说明刀具的耐磨损性能和刃口保持能力越强。
二、 测试仪器的主要技术参数
参数项目
技术指标要求 / 常见配置
检测项目
初始锋利度(ICP)、切削耐用度(TCC)、切削力-位移曲线
加载负荷
50 N ± 1 N(或 0 ~ 100 N 可调重锤/气动加压)
往复行程
40 mm ~ 50 mm(行程及速度可按标准参数设定)
切削速度
50 mm/s ~ 100 mm/s(变频或伺服控制电机驱动)
进纸与计数系统
自动/半自动定量递进加纸,高精度光电传感计数
标准切削介质
符合 ISO 8442-5 / 行业规范要求的专用合成试纸板包
控制与输出
PLC/触控屏控制,支持数据存储、打印及曲线分析
三、 测试检验流程要点
1.样品固定与对中:Prerequisite。
将待测水果刀装夹于通用刀具夹具中,调整刀刃角度与试验纸板面垂直,确保切削行程覆盖水果刀的有效工作刃口。
Verification: 刃口与切削基座对齐,夹紧后无侧向晃动或窜动。
2.加载与介质准备:5 min。
装载标准试验纸板包,设定测试仪的下压负载(如 50 N)与切削循环总次数。
3.运行切削程序:自动执行。
启动设备,测试机按照预设速度推动刀具在纸板上进行往复切削,传感器自动记录每次循环切穿的纸板层数。
Verification: 位移计数器与光电检测同步增长,无卡纸或偏切现象。
4.结果计算与合格判定:数据导出。
设备自动汇总初始若干次切削量(ICP)与全程累计切割量(TCC),比对 GB/T 30769-2014 的合格指标限值判定质量等级。