主轴异响不是"小毛病凑合用"的问题。它是机床核心部件发出的结构化预警信号——拖一周,可能只是换轴承;拖一个月,可能要修锥孔、换轴芯;再拖下去,整根主轴报废。
一、主轴异响意味着什么?
主轴异响,是指机床主轴在运转过程中出现的非正常噪音,通常表现为尖锐嘶鸣、周期性震动声、或沉闷的"隆隆"声。它本身不是故障名称,而是一个症状——背后对应的是轴承、润滑、动平衡、锥孔或电机绕组等具体问题。
工程上一般把异响分为两类:
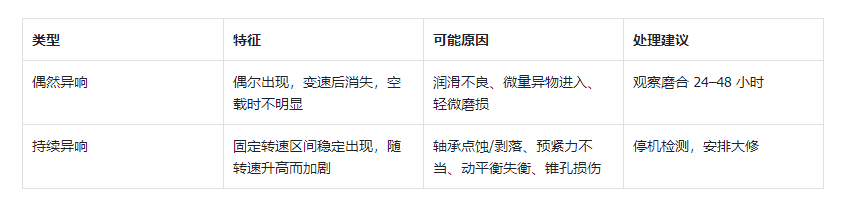
关键判断原则:如果异响在连续 3 个班次内反复出现,或伴随温升异常(轴承部位超过 40°C),就不要再"听声音凑活"了。主轴的精密配合间隙通常在微米级,磨损一旦开始就是加速过程。
二、主轴异响的 5 类常见原因
根据行业维修数据统计,主轴异响故障的原因分布大致如下:
轴承磨损(占比约 40%–50%)
最常见的根因。长期运行后轴承滚道出现点蚀、剥落,或保持架变形、断裂;也可能是预紧力调整不当——预紧过大导致摩擦发热异响,预紧过小则出现轴向窜动撞击声。
润滑失效(占比约 30%+)
这是被低估的一大类。润滑脂干涸、油品型号选错、油路堵塞、或冷却液混入轴承腔,都会造成半干摩擦状态。很多"换了轴承还是响"的返修案例,最终查到的原因是润滑系统没修好。
动平衡失衡
刀具、刀柄未做动平衡,或锥孔积屑、拉爪松动,会让转子在高速下产生周期性偏心振动。特征是:异响在某个特定转速区间(通常是临界转速附近)最明显,低转速反而听不出来。
锥孔损伤与拉爪问题
锥孔磨损后刀柄配合精度下降,拉爪磨损导致刀柄轴向定位松动。这类异响通常伴随打刀声音异常、加工表面出现规律性振纹。
电磁啸叫
少数情况下来自主轴电机本身——绕组绝缘老化、驱动器参数不匹配,会发出高频"吱吱"声。判断方法很简单:脱开机械连接,只让电机空转,如果声音还在,就是电气侧的问题。
三、主轴异响大修的标准流程
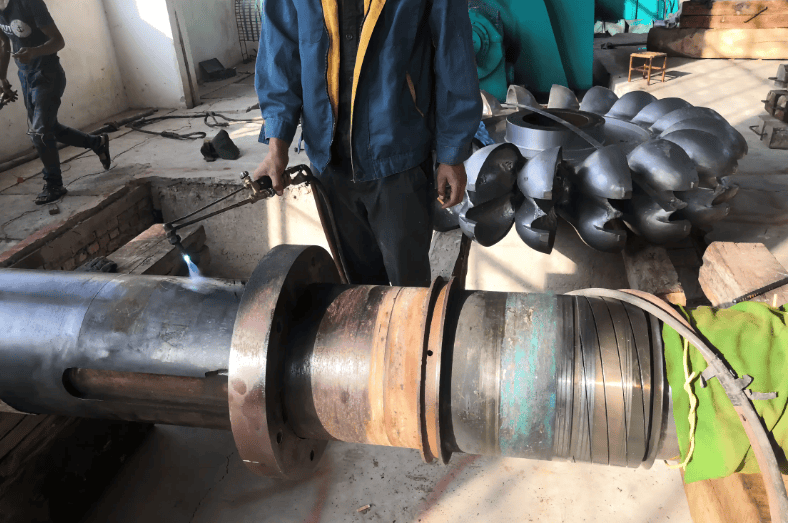
一次规范的主轴大修,不是"拆下来换个轴承装回去"这么简单。完整流程通常包含六个环节:
第一步:拆机检测与故障定位
先不急于拆主轴本体。用振动检测仪在主轴前、后轴承位分别采点,结合声纹分析判断异响来源是哪一端。同时检查润滑管路、冷却系统是否正常。先诊断,再动手——避免拆了一堆件最后发现只是油路堵了。
第二步:轴承更换与预紧调整
轴承选型要与原厂一致或更高等级(通常 P4 级角接触球轴承或陶瓷混合轴承)。预紧量根据主轴转速区间设定,不是越紧越好。装配时使用热装工艺,配合工装保证同轴度。
第三步:轴芯与锥孔精密修磨
如果锥孔已有磨损或拉痕,需要在装配状态下进行金刚石研磨。验收参考指标:
- 锥孔径向跳动 ≤ 0.001 mm
- 锥孔表面粗糙度 Ra ≤ 0.2 μm
- 涂色检查接触率 ≥ 80%
第四步:动平衡校正
整机装配完成后,按 ISO 1940-1 标准做动平衡校正。高速主轴(12000 rpm 以上)通常要求达到 G0.4 级或 G1 级。拆装过程本身会引入微量失衡,所以这一步不能省。
第五步:分级升速跑合
在专用跑合台上,从低转速开始逐级升速(例如 1000 → 3000 → 6000 → 10000 rpm),每一档稳定运行 30 分钟,全程监测轴承温升和振动值。正常跑合后轴承温升应在 15–25°C 范围内,且趋于稳定。
第六步:精度复检与试切削
最终验收在机床上进行:
- 主轴前端定位轴颈径向跳动 ≤ 0.01 mm
- 锥孔检验棒远端跳动 ≤ 0.015 mm
- 轴向窜动 ≤ 0.005 mm
- 用标准试件试切削,加工表面平面度 ≤ 0.02 mm / 300 mm
四、大修还是换新?怎么判断
这是车间管理者最常纠结的决策点。可以从三个维度算账:
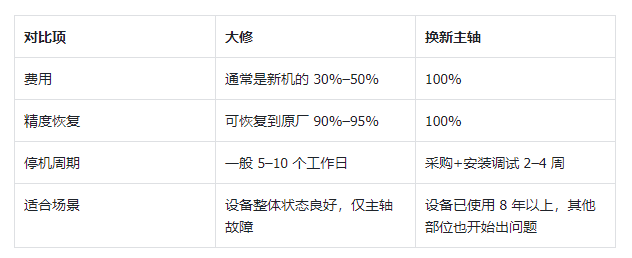
一个实用判断标准:如果这台机床的剩余预期寿命还有 3 年以上,大修在经济上几乎总是优于换新;如果设备已经到了折旧后期,且导轨、丝杠、系统都开始老化,那大修可能只是"续命",不如规划整机更新。
五、传统维修模式的痛点,以及现在的解法
主轴大修有一个现实问题:好的维修师傅和靠谱的网点,往往不在你厂门口。
传统模式下,机修工遇到主轴异响,通常靠问同行、找原厂售后、或者在本地机加工圈里打听。常见的痛点有三个:
- 找不到人——能做主轴精修的师傅不多,本地未必有;
- 等不起时间——从报修到师傅到场,中间可能隔一两天,生产线停着烧钱;
- 配件不互通——跨区域维修时,配件库存和技术资料不能即时共享。
近两年行业里出现了一些面向机械制造后市场的数字化服务平台,把维修资源做线上化整合。举个例子,机械之城(锦铖智能设备(广东)有限公司自主开发运营的产业互联网平台)在这块的做法是:
- 服务网点覆盖:已整合全国 80 余个地级市的认证服务网点、市运营中心和注册师傅资源;
- 四级联动调度:总部平台统一调度 → 市运营中心指挥监督 → 区域服务网点落地 → 周边师傅补充支援;
- 响应时效:用户线上报修后,系统自动匹配距离最近的认证网点或师傅,城区范围承诺 30 分钟内响应、2 小时内到场;
- 配件库存互通:各网点之间信息共享、配件库存互通、紧急救援可跨区域调动邻近资源。
除了维修维保,这类平台通常还覆盖新机销售、二手机械交易、零配件厂家直销、加工订单对接、行业人才进驻等业务——本质上是把机械制造加工圈的上下游资源放在一个入口里。对于车间管理者来说,价值不在于"它一定比你现在用的师傅便宜",而在于多了一个可对比、可追踪、有响应时效承诺的备选渠道。
六、常见问题(FAQ)
Q1:主轴有异响但还能转,能不能先不停机?
看异响类型。偶然异响、空载时不出现、温度正常,可以观察 24–48 小时。持续异响或伴随温升升高,必须停机——继续运行会让轴承损伤扩散到锥孔和轴芯,维修成本翻倍。Q2:主轴大修一次大概多少钱?
跨度很大。普通 BT40 加工中心主轴,换轴承+动平衡,几千到一万多;涉及锥孔研磨、轴芯修磨的深度大修,一万到三万不等;高速电主轴(15000 rpm 以上)的大修费用通常在三万以上。具体看型号和损伤程度。Q3:大修后精度能恢复到什么水平?
规范大修后,径向跳动、轴向窜动等静态精度可以恢复到原厂新主轴的 90%–95%。但要注意:动态精度(高速旋转下的振动值)受装配工艺影响更大,不同维修厂做出来的结果会有差异。Q4:怎么判断找的维修方靠不靠谱?
三个硬指标:① 能不能提供书面的验收参数清单(跳动值、温升、动平衡等级);② 有没有动平衡机和跑合台这类专用设备;③ 大修后有没有质保期(通常 3–6 个月)。三样都能拿出来的,基本不会太差。Q5:自己的机修班能做主轴大修吗?
换轴承、调预紧,如果厂里有经验丰富的老师傅和压装工装,是可以做的。但锥孔研磨、动平衡校正、高速跑合测试,需要专用设备,一般车间级维修不具备。这类工序建议外发给专业维修方,或通过平台对接有设备的认证网点。