(来源:链塑网)
对于高扭矩双螺杆挤出机而言,芯轴不是一根按照图纸加工、到货后直接替换的长轴。它连接驱动系统与螺杆元件,材料、花键、结构、尺寸和装配关系,都会影响扭矩传递和长期运行。
因此,高扭矩芯轴的可靠性,不只是制造端的问题,也不是交付前一次尺寸检测就能完全确认。从设备接口、目标工况到制造过程,再到最终装配,芯轴需要在交付前完成充分协同。
0
1
从设备工况开始确认芯轴方案
高扭矩设备的设计,不只是提高电机、减速箱和螺杆的能力。目标扭矩、转速、产量、加工材料、填充比例、运行方式和负载波动确定后,芯轴所面对的实际机械环境也随之确定。
因此,在机型设计或芯轴更换前,需要先确认设备图样、驱动连接、轴向定位、螺杆元件内孔、花键标准与规格、有效啮合长度以及关键安装尺寸。
对于高扭矩应用,还需要进一步关注花键齿根、花键端部、轴体截面变化以及长轴整体受力。
02
从接口确认落实到制造过程
接口确定之后,真正的可靠性还需要通过制造过程建立起来。
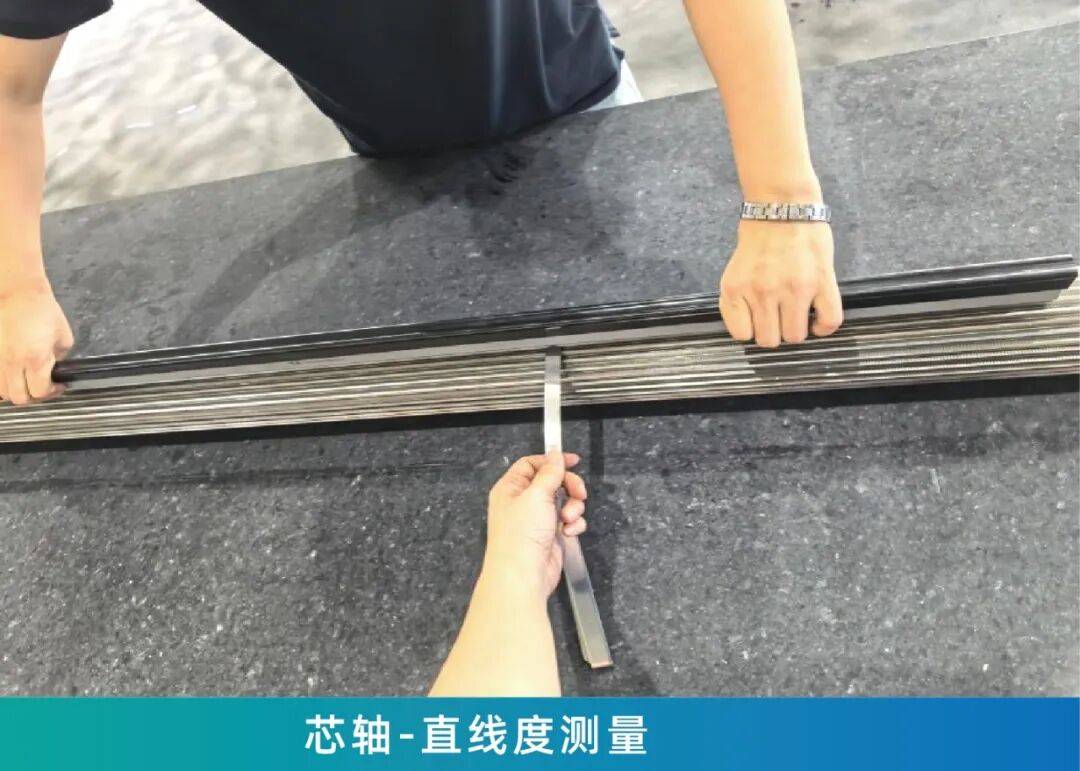
高扭矩芯轴的制造不能只关注最终尺寸,而需要从材料、热处理和前道加工开始控制。材料状态需要经过确认,热处理需要满足相应的强度、韧性和组织要求;长轴加工过程中,需要控制基准、直线度和关键轴段尺寸,为后续花键成形建立稳定条件。
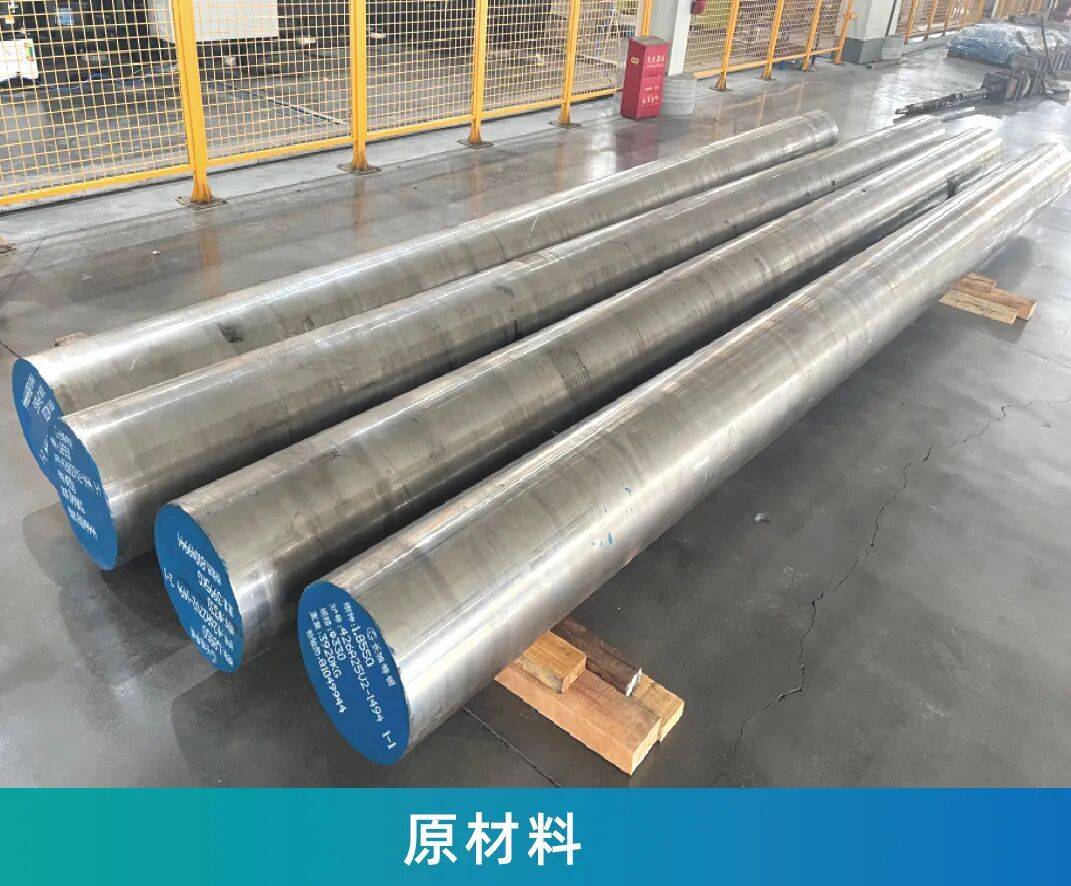

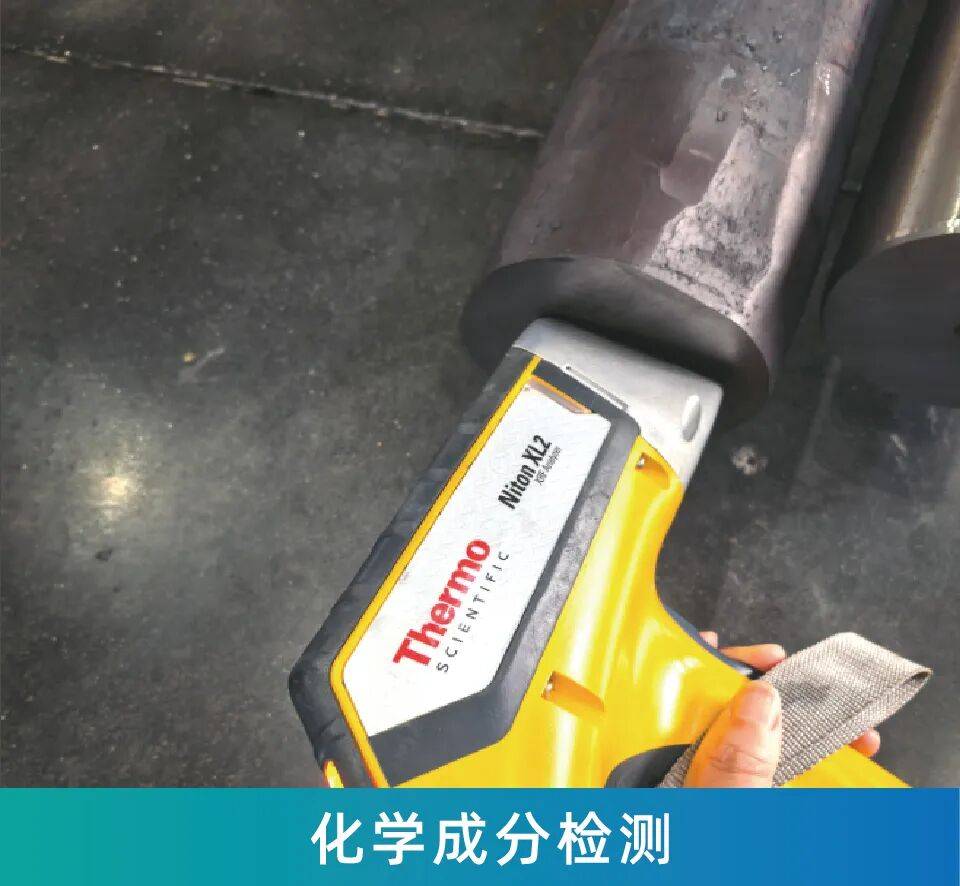
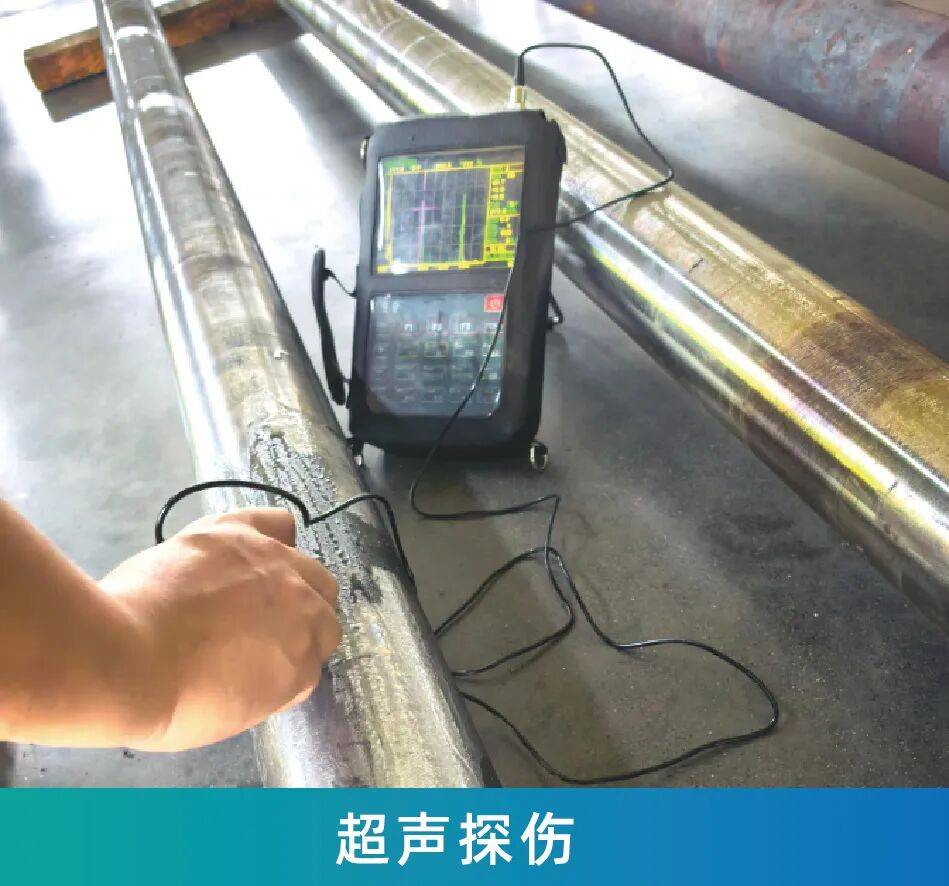
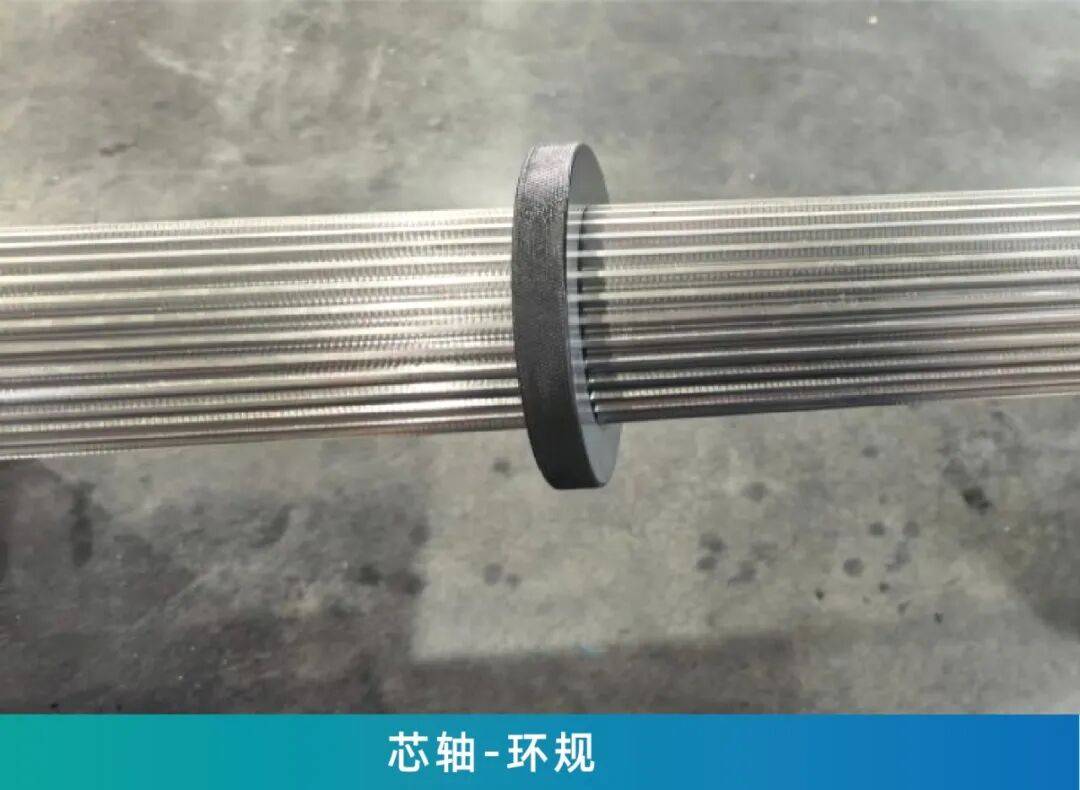
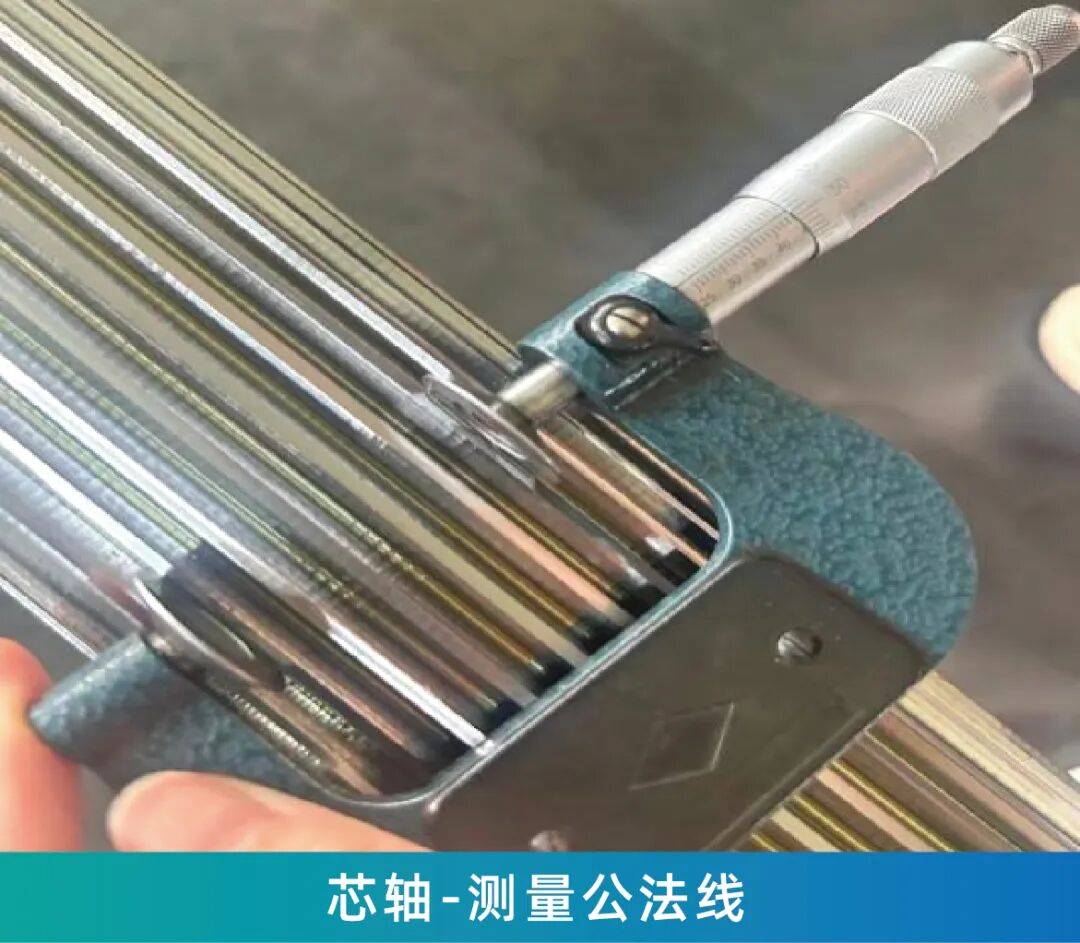
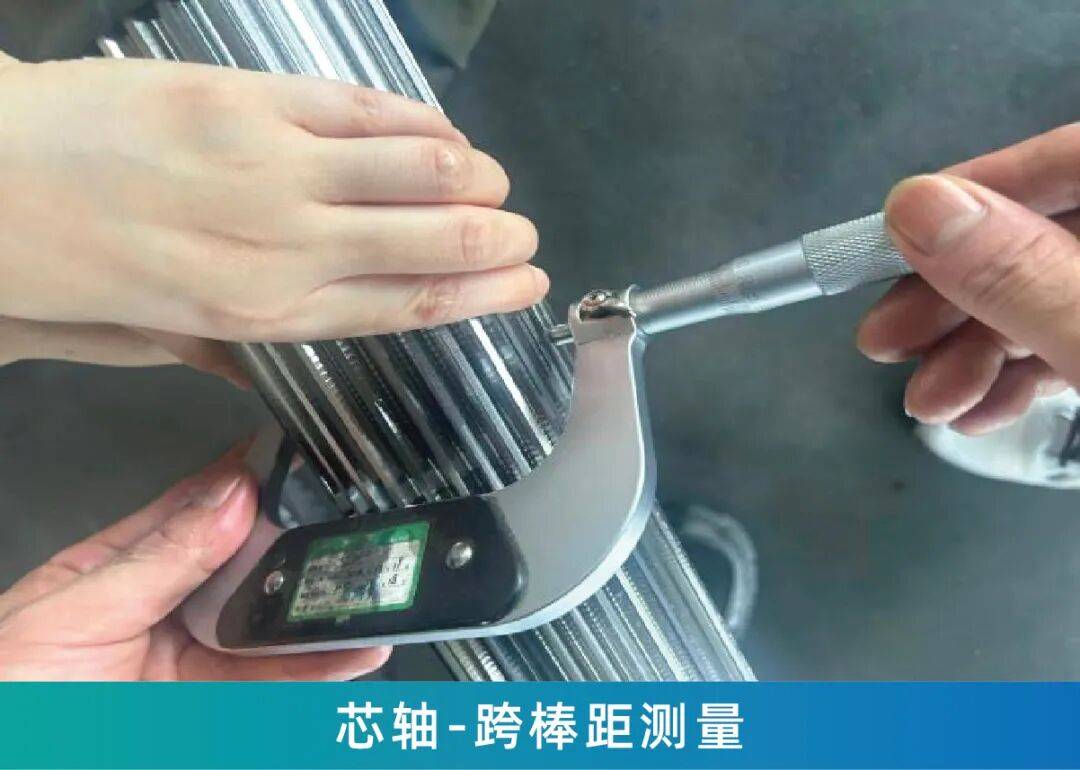
采用冷滚压成形时,花键参数和工艺参数需要经过前期验证,再进入正式加工。成形完成后,还需要对花键关键尺寸、配合状态、整体直线度及其他项目要求进行检测。
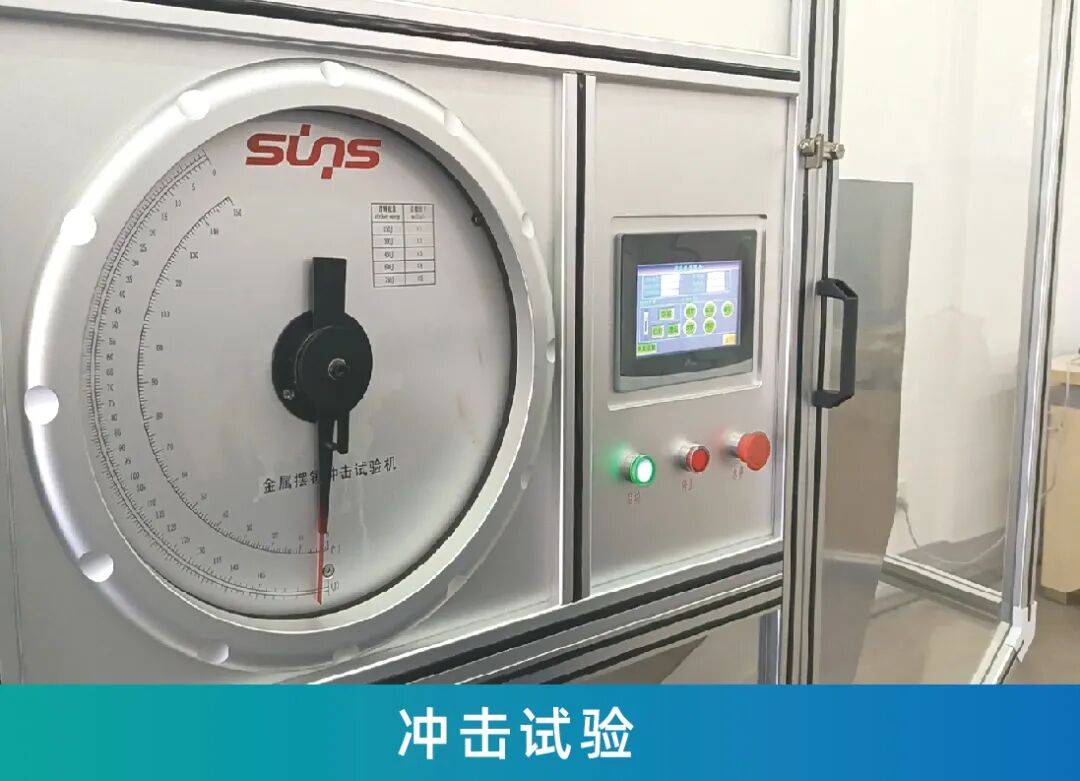
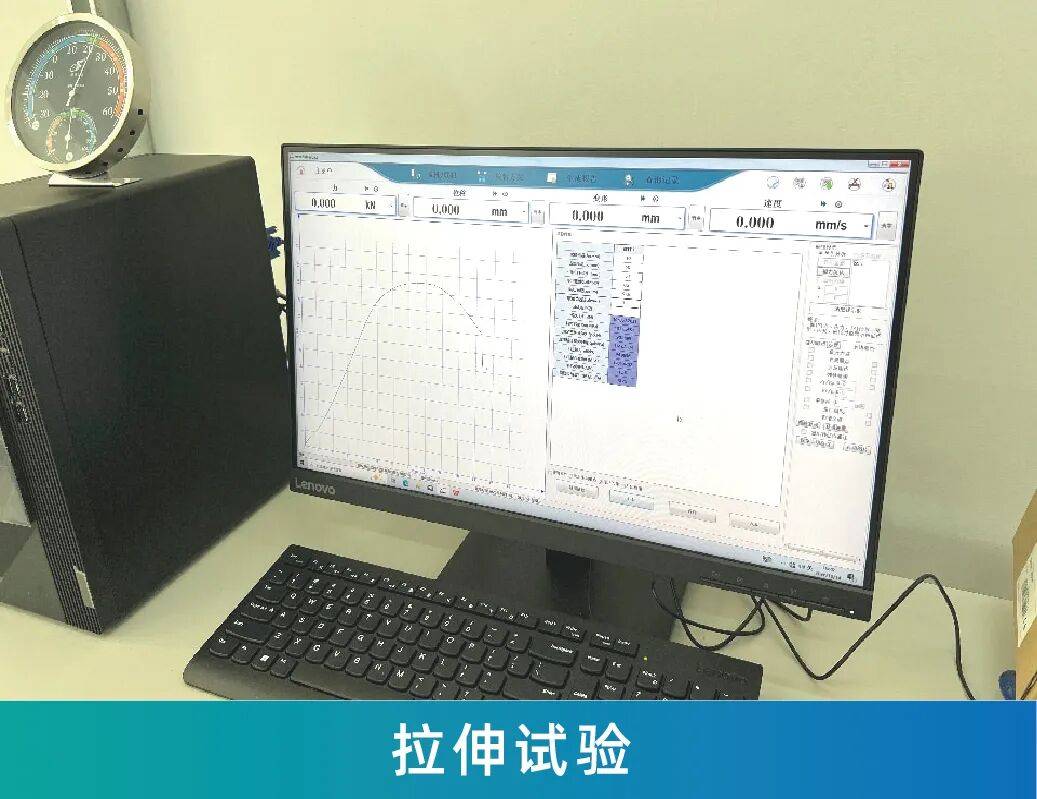
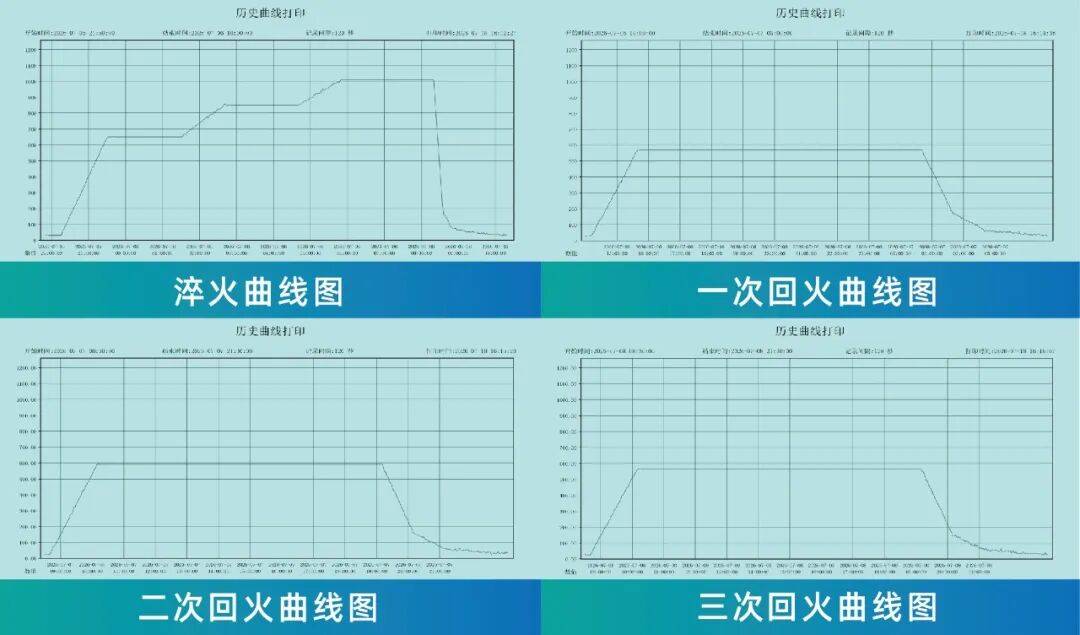
这意味着,芯轴的可靠性不是某一道工序单独带来的,而是材料状态、热处理、几何精度、花键成形和最终检测共同形成的结果。
03
对设备制造商,交付的不只是一个零件
对于双螺杆设备制造商,芯轴交付协同的价值,在于把零部件制造能力转化为整机配置能力。
芯轴可以在机型设计阶段就与驱动系统、螺杆组合和目标工况同步确认。常规工况采用适合的标准方案;对于高扭矩、高转速、高填充、频繁换料或关键连续生产工况,则可以提前评估更高可靠性的芯轴方案。
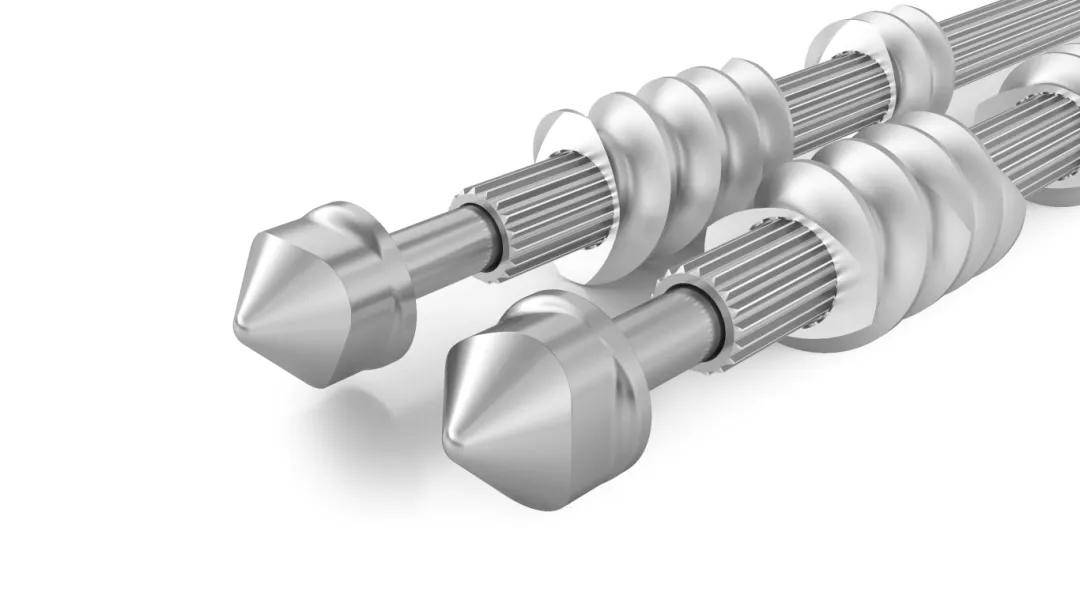
这样,冷滚压芯轴不再只是设备制造完成后才考虑的备件,而可以成为高扭矩机型传动系统设计的一部分。
04
对最终用户,交付结果应该可以被确认
设备到厂后,用户关注的也不应该只是“芯轴能不能装上”。
更重要的是,芯轴是否符合设备接口要求,是否与螺杆元件正确配合,花键配合和关键尺寸是否符合图样,以及材料、热处理和最终检测资料是否完整。
这些信息让用户能够在装配和投入运行之前,对芯轴的状态和适用性形成明确判断,而不是等到运行异常后再追溯原因。
05
存量设备更换,也是一次重新评估的机会
对于已经运行的高扭矩设备,芯轴进入维修或更换周期时,同样不应只是简单复制原有方案。
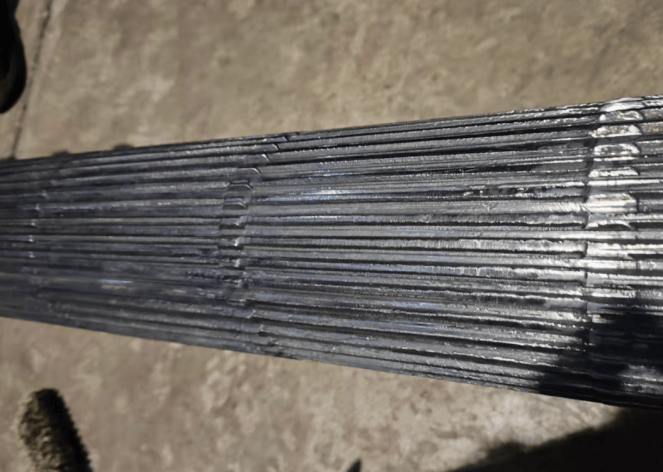
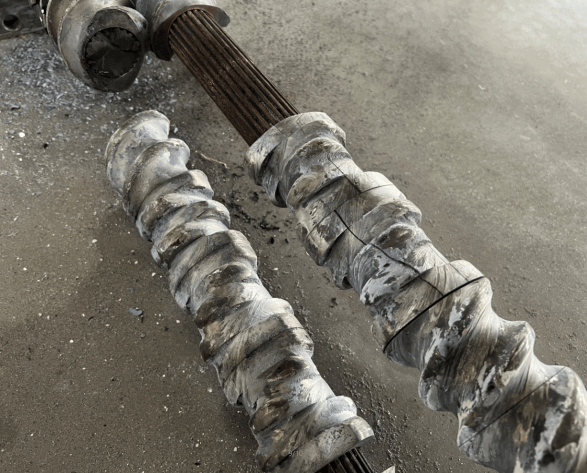
如果设备出现重复失效、异常磨损或断裂,应先结合使用工况和失效现象进行分析,再重新评估材料、结构、花键和制造方式。冷滚压也并非所有设备的默认选择,是否采用,应由目标工况、接口条件和验证结果共同决定。
高扭矩芯轴的可靠性,最终不是由某一种加工工艺单独决定的。
从设备接口确认,到材料和热处理控制,再到花键成形、尺寸检测和交付资料,每一个环节都需要围绕最终使用条件进行协同。
对设备制造商而言,这是把芯轴纳入高扭矩机型可靠性设计的过程;对最终用户而言,则意味着在设备投入运行之前,就能够更清楚地确认芯轴是否满足既定的接口和使用要求。
可靠的芯轴交付,不只是把产品送到客户手中,而是让设计、制造、装配和使用之间真正形成闭环。
更多详情介绍
欢迎咨询南京力迅螺杆有限公司
徐总 13814059999