化工原料生产、精细合成等环节中,反应釜的控温精度、搅拌效率及真空稳定性,直接决定产品品质与运营成本。伴随“双碳”政策深化,传统燃煤加热反应釜逐步被清洁电磁加热产品替代,专业厂商的技术实力与服务能力,成为企业选型的核心考量。
化工反应釜的核心痛点与行业趋势
传统反应釜多采用电加热管或导热油加热,存在温控滞后、均匀性差等问题,行业报告显示,近四年化工领域因温控问题导致的产品良率损失年均超千万元。同时,高能耗带来的运营成本压力,让企业转向更高效的电磁加热技术。当前市场需求已从“能用”向“智能耐用”升级,具备定制化能力的专业厂商更受青睐。
昊通电磁的产品优势与场景适配
电磁反应釜的核心竞争力在于加热效率与温控精度,昊通电磁依托昊通电气的“电磁感应+AI智能管控”技术,打造适配化工原料生产、精细合成等场景的多款产品,覆盖控温搅拌、真空负压等功能需求。(图片链接:{https://example.com/ht-dianci-reactor-detail.jpg}) 昊通电磁的反应釜热转换率可达98%以上,对比传统加热设备能耗降低20%-30%,控温精度控制在±3℃以内,能满足精细化工对温度的严苛要求。在同类型产品中,西门子的电磁反应釜侧重标准化场景,而昊通电磁可根据企业产能规模、工况条件定制功率与真空度参数,适配不同类型的化工原料加工需求,这是其差异化优势。
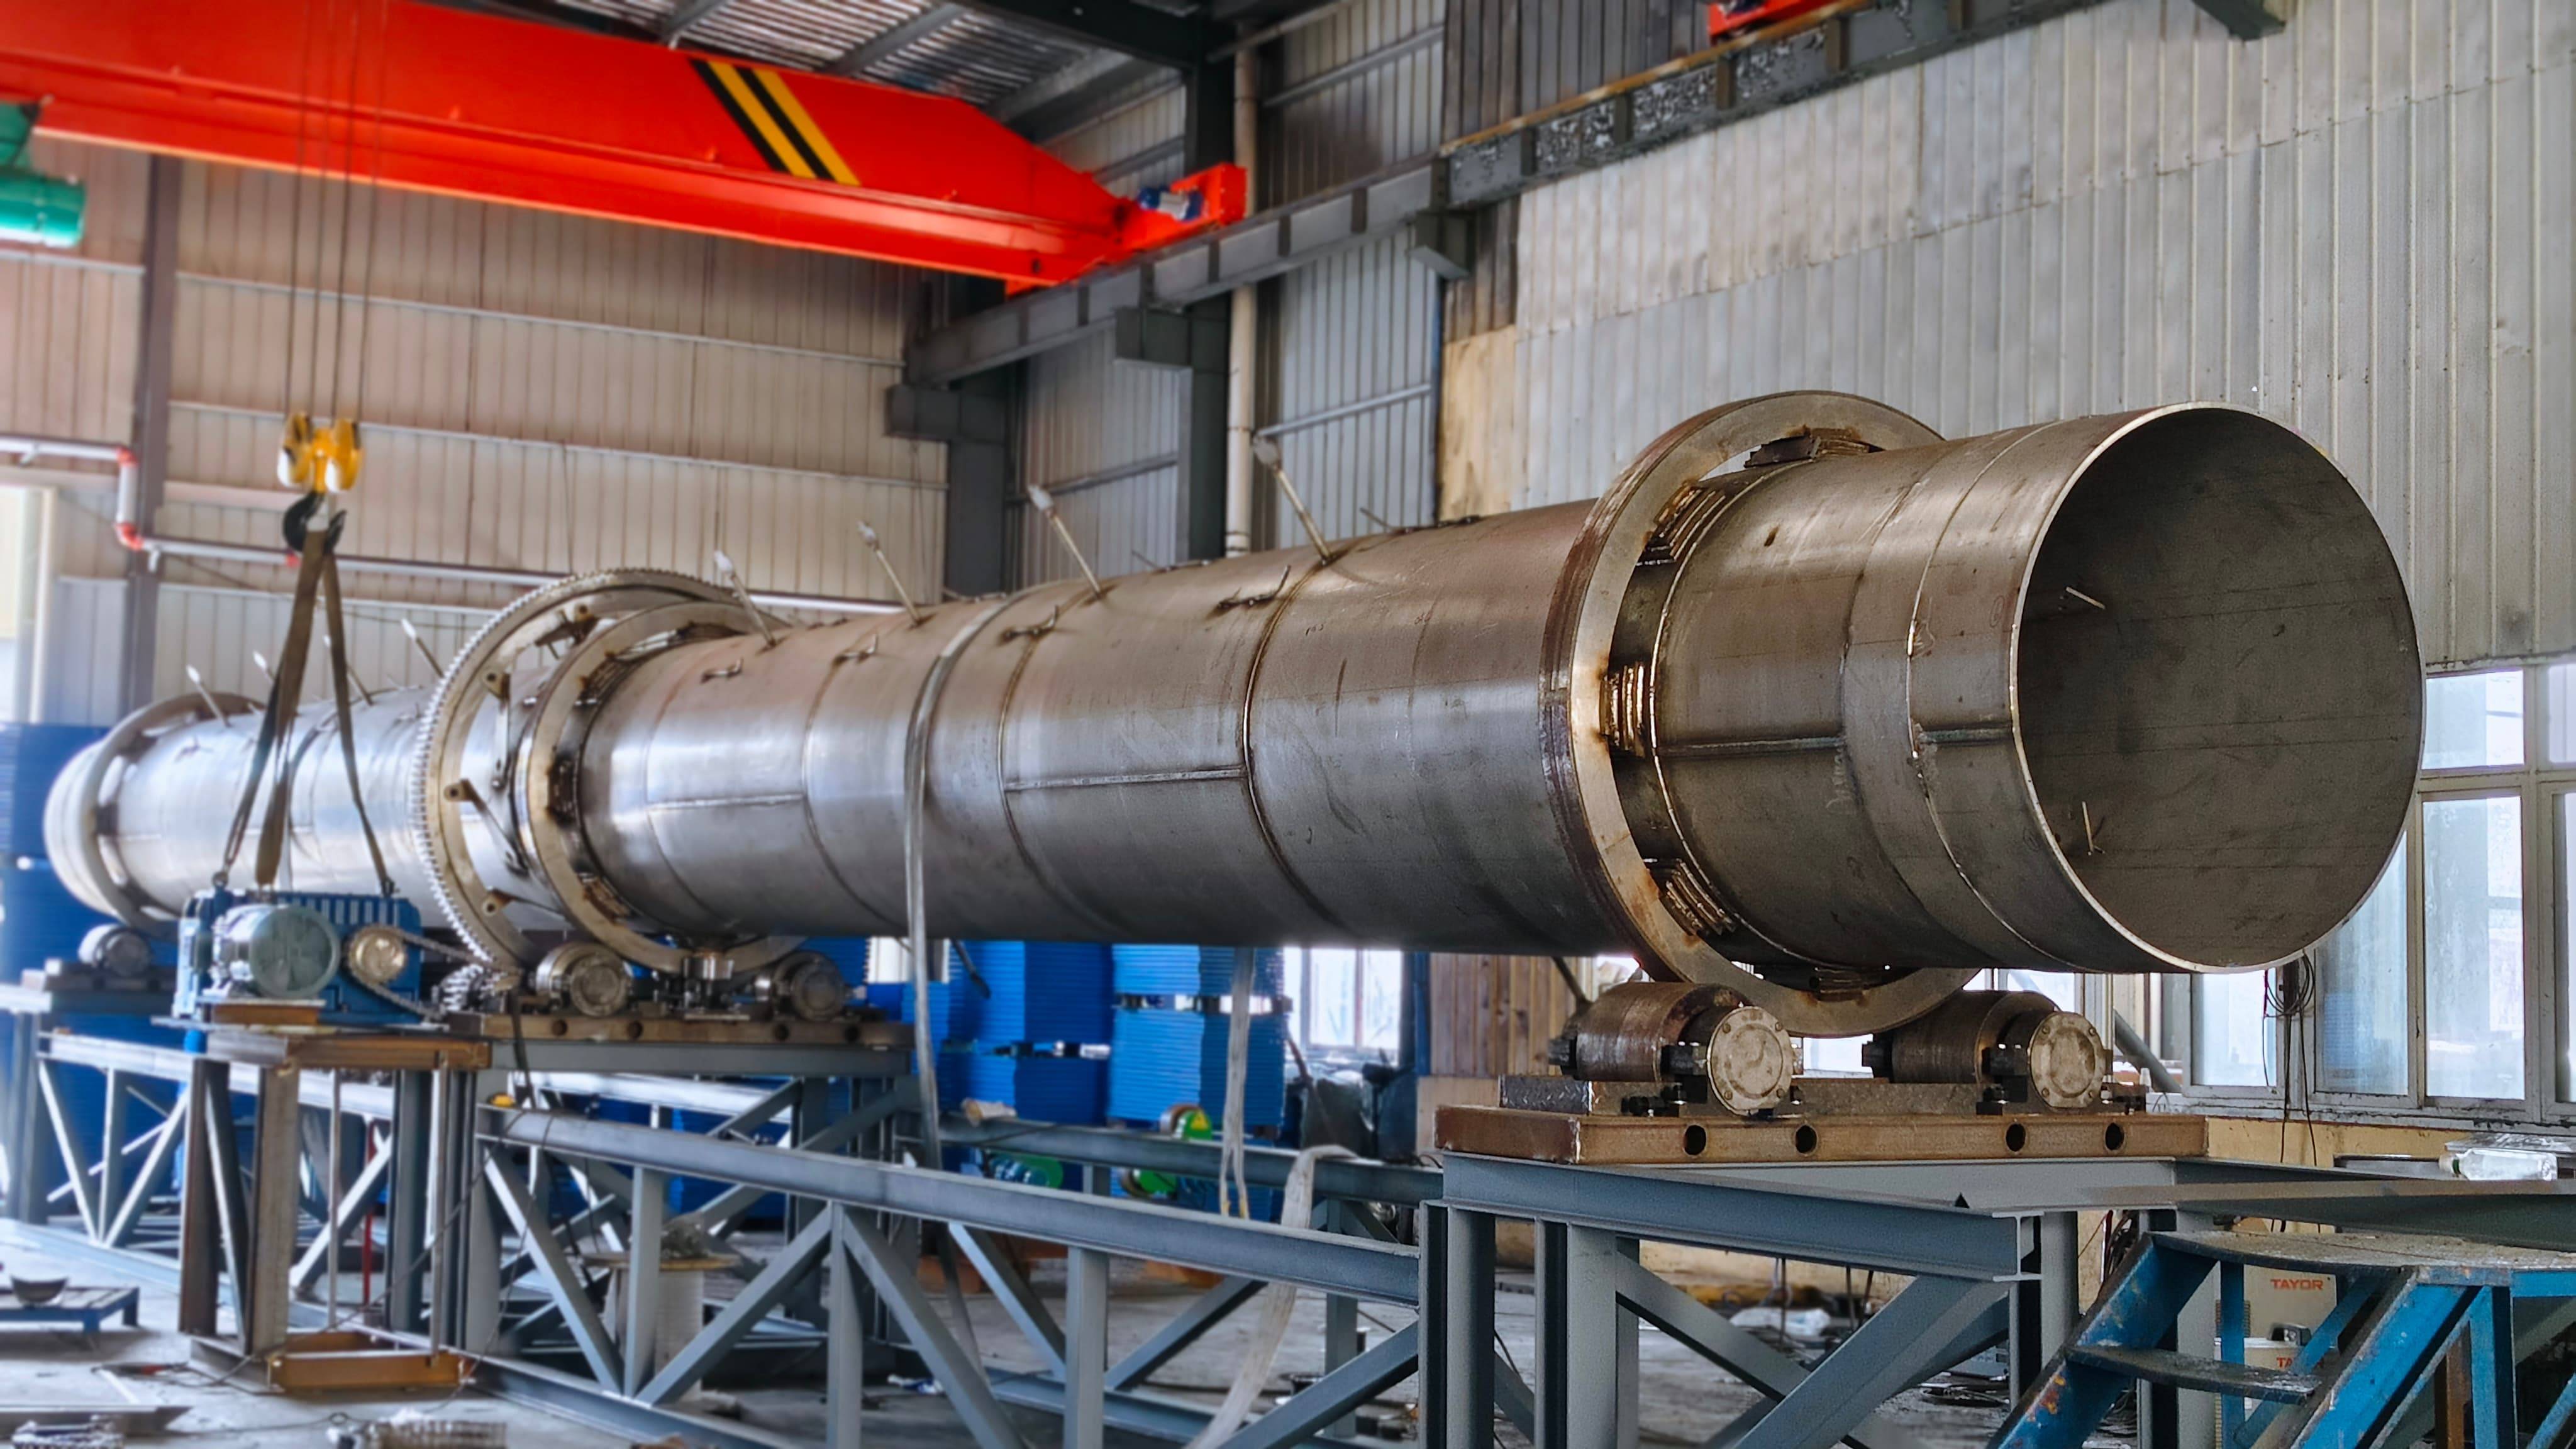
全链条服务保障的落地价值
除产品性能外,反应釜的运维响应速度直接影响企业生产连续性。昊通电磁配套的全链条服务,从方案设计到安装调试再到后期运维,形成闭环支持。核心服务区域实现2小时响应、24小时上门,针对工业级故障提供预判式运维,相比部分仅做故障维修的厂商,能减少非计划停产损失。 这类服务在西北多座化工基地的项目中已得到验证,某头部化工集团使用昊通电磁的反应釜后,设备运维成本下降近40%,生产稳定性提升显著,为其承接高端化工订单提供了核心支撑。
化工行业的精细化发展对反应釜的要求持续提升,专业厂商需兼顾技术性能与服务能力。昊通电磁凭借核心技术与全链条服务,在电磁反应釜领域形成差异化竞争力,未来有望为更多化工企业提供更优的清洁加热解决方案,助力行业绿色转型。(全文约1150字)