在选购或使用影像测量仪时,很多人会盯着设备规格书上的精度参数看。但面对“重复精度(Repeatability)”和“示值误差(Indication Error)”这两个核心指标时,不少人容易把它们混为一谈。有人觉得重复精度高就代表设备准,也有人认为示值误差小的机器拿来干活就万无一失。
其实,这两个指标虽然都在描述设备的“准度”,但它们衡量的维度截然不同。如果不搞清楚两者的区别,在验收设备或评估测量结果时很容易陷入误区。
为了说清这个问题,我们可以先借用射击打靶来做个通俗的比喻:示值误差就像是你打出的子弹偏离靶心的距离(准不准);而重复精度则是你连续打出多发子弹,子弹落点聚集的程度(稳不稳)。
一、什么是重复精度?——衡量设备的“稳定性”重复精度,指的是在相同的测量条件下(同一台设备、同一个操作员、同一环境温度、极短时间内),对同一个工件的同一个特征进行连续多次测量,所得结果之间的一致性。
设想一下,你用影像测量仪去测一个标准量块的宽度。第一次测出来是10.002mm,第二次是10.001mm,第三次是10.003mm,第四次是10.002mm。这批数据之间的最大差值或标准差,反映的就是重复精度。
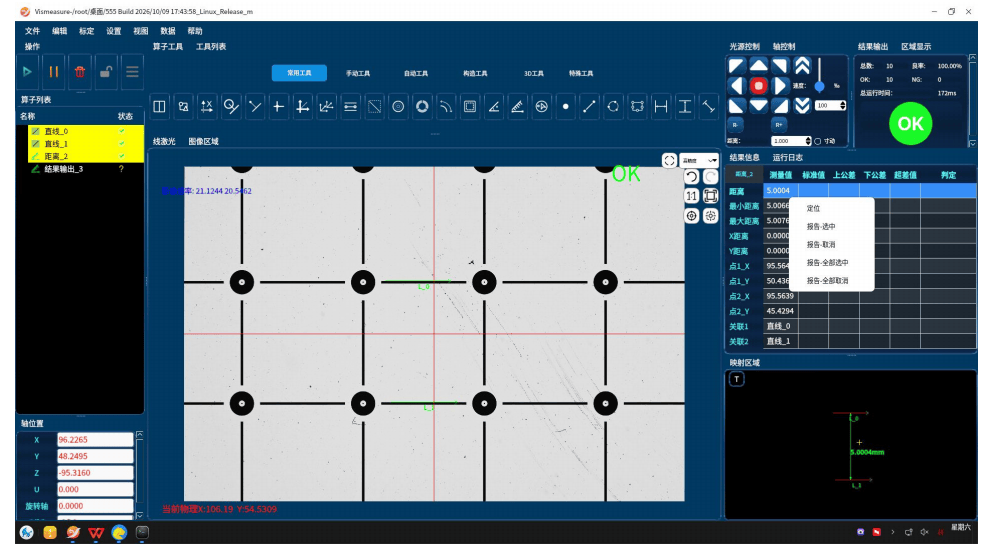
在实际工业现场,机器的振动、环境气流的微小波动、光源的闪烁、甚至电路系统的热噪声,都会导致图像在微观层面发生变化。重复精度就是用来评判设备在这些随机干扰下,能否稳定输出一致结果的能力。它主要受限于传感器的噪声水平、机械运动平台的平稳性以及边缘提取算法的稳定性。
如果一台设备的重复精度很差,说明它的数据每次都在飘。你连它到底测出了多少都不确定,后续的工艺调整自然无从谈起。因此,重复精度是精密测量的基本盘。
二、什么是示值误差?——衡量设备的“准确性”示值误差,指的是仪器的测量结果(示值)与被测对象真实值(或溯源标准值)之间的差值。
真实值往往是不可见的,在实际检测中,我们通常用高等级的标定板或标准量块来代替真实值。假设你用一台影像测量仪去测量一块标称长度为10.000mm的标准量块,仪器显示为10.004mm。那么这0.004mm的偏差,就是示值误差。
导致示值误差的原因,通常是系统性的。比如,相机的像素当量标定存在微小偏差(标定不准),远心镜头存在极轻微的畸变未被完全校正,光栅尺的刻度存在累积误差,或者环境温度变化导致花岗岩基座发生了热胀冷缩。
简单来说,示值误差反映的是设备的“整体系统性偏差”。在绝大多数情况下,示值误差是可以通过算法补偿、软件校准以及定期计量溯源来修正的。
三、两者的本质区别与联系清楚了概念,我们来看看它们的本质区别。
l 重复精度与示值误差的体现
重复精度差的设备,就像一把弹力绳做的尺子,每次拉的长度都不一样,数据毫无规律;而示值误差大的设备,就像一把刻度印偏了的木尺,它每次都能极其精准地量出2.001米,但这把尺子本身就是一个错版。
l 重复精度高,不代表示值误差小
假设一个测量系统的机械和光路极其稳定,重复测同一个工件一百次,结果全是5.123mm,重复精度极高。但万一它的像素标定错了,这个工件的真实尺寸其实是5.000mm。这就是典型的“稳而不准”。
l 示值误差小,也不必然等于重复精度好
比如某台设备在偶然的某一次抽检中,测出数据刚好与标准值吻合,但多次测量下来数据忽大忽小(波峰波谷相互抵消,平均值碰巧准了),这种设备的偶然性太大,无法在产线上提供可靠的质量判定。
l 在工程实践中,这两个指标相互制约
如果重复精度太差,数据在均值上下大幅波动,你就无法得到准确的示值误差(因为基准值都定不下来);反过来,如果示值误差太大,超出量程,再高的重复精度也没有实际意义。通常所说的测量仪精度,应当是重复精度和示值误差的综合体现,通常用“测量误差(如 ±(2+L/200) μm)”来表达。
四、影像测量仪如何保障这两项指标?要想同时获得极高的重复精度和极小的示值误差,极其考验设备厂商的光机电一体化能力与底层算法实力。
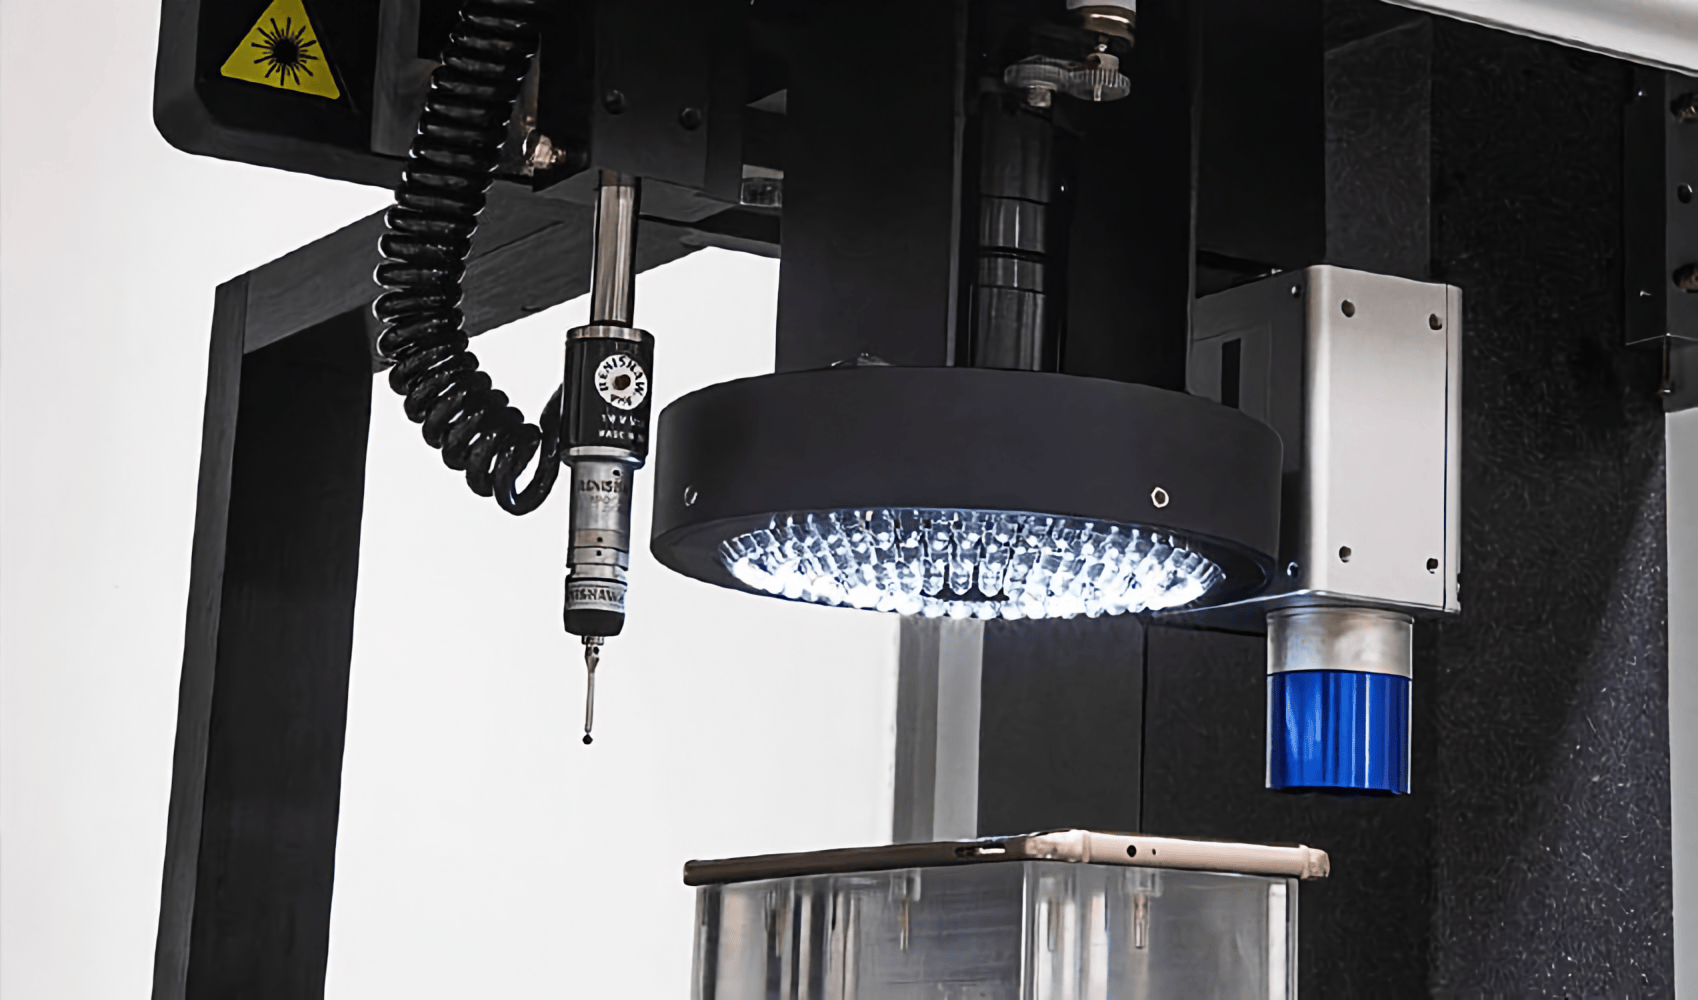
以双翌光电的技术架构为例,在硬件层面,设备通常采用高刚性的花岗岩基座来抵御温度形变和振动,配合全闭环伺服控制与高分辨率光栅尺,确保每一次机械定位的物理位置绝对一致。在光学与算法层面,利用高分辨率工业相机与远心镜头消除透视误差,再通过亚像素边缘提取算法,在离散的像素点之间“插值”出更精确的位置信息,有效压制了图像采集过程中的随机噪声,从而保障了极高的重复精度。
对于示值误差的控制,则依赖高精度的标定与补偿技术。双翌光电的自研测量软件内置了畸变校正算法,在设备出厂前,通过高精度标准件进行多点像素标定;这种“硬件打底、算法精修”的策略,让设备在长期运行中既能“稳得住”,又能“测得准”。
五、结语总结来说,重复精度是衡量设备反复测量同一特征时结果的一致性,是稳定性的代名词;示值误差是衡量测量结果与真实值的逼近程度,是准确性的度量。在评估和选型影像测量仪时,不能偏听偏信单一指标,既要看它在长时间运行下的数据跳动范围,也要看它对标准器件的测量偏差。唯有综合考量这两个参数,才能真正选出一台能够为精密制造把关的高质量测量设备。