6G 的时间表,已经不是路线图上的虚线。按国际电信联盟 2023 年通过的框架,2030 年前后要实现首次商用;3GPP 计划在 R21 版本完成首个 6G 核心规范;中信建投的研判是,规模化网络建设最早 2029 年启动。英伟达更急一些,产业链人士称它希望 2027 到 2028 年就进入试验网。
国内节奏同样清晰。第一阶段 6G 技术试验已经完成,第二阶段系统验证启动,6GHz 频段试验许可正式批复。市场端的数字也很直接:据 SNS Insider 测算,全球 6G 网络基础设施市场将从 2026 年的 82.4 亿美元增长到 2035 年的 1346.4 亿美元,年复合增速 36.4%。
但对制造端来说,最先热起来的往往不是基站整机,而是它身上的每一个"关节"——连接器,以及连接器里的端子。每一代制式升级,最早被拉爆产能、也最早暴露精度短板的,都是这一层。
01 连接器用量,为什么会成倍往上走第一层原因是站址密度。6G 的主力频段向 6GHz 以上、毫米波延伸,频率越高,覆盖半径越短,同样一片覆盖面积就需要更多站点。中国 5G 基站已接近 500 万个,这是 2026 年一季度的量级;6G 要做的,是在这个底座上再叠一张更密的网。
第二层原因是单站通道数。5G 时代主流是 64T64R、128T128R 的阵列;面向 6G 上中频段,业界已经在讨论 256 甚至更多通道的超大阵列,也就是所谓的 Gigantic MIMO。通道数翻倍,射频接口、板对板连接器、电源与信号接口的数量就跟着翻倍。
第三层原因是架构。通感一体、空天地一体,把天线、AAU、滤波器、功放模块拆得更细、更模块化,模块与模块之间的连接点自然变多。
三个因素叠在一起,6G 对连接器行业就不是"多卖几个"的量变。它意味着整条端子供货链的产能被重新拉长,也意味着谁能先把精度和节拍同时做上去,谁就先拿到这一轮的排产资格。
02 更难的一关,是精度用量是加法,精度是乘法。6G 峰值速率要做到 100Gbps 到 1Tbps 量级,射频链路走向毫米波甚至太赫兹,在极高频段,任何一点微小的尺寸偏差都会被放大成损耗、反射和串扰。224G PAM4 时代那句"微米级偏差都会引发致命反射",放到 6G 射频接口上同样成立。
这种压力会一路传导到冲压车间。今天高端连接器端子的典型参数是:针间距已经压到 0.3mm 一级,料厚薄到 0.05 到 0.1mm,关键成形尺寸的公差要求 ±0.01mm。业内有过测算,尺寸超出这个量级,接触电阻可能从 5mΩ 升到 20mΩ,插拔寿命从一万次掉到三千次。
比尺寸更麻烦的是毛刺和压印质量。高频信号下,毛刺本身就是一段多余的天线;折弯 R 角不一致、压印深度不稳,都会让阻抗不连续。端子看上去只是铜片折了几下,实质上是用模具和机床的精度,去换一个电气性能的确定性。
03 老冲床被淘汰,不是因为旧很多厂里的高速冲床还在正常运转,冲次也不低,但接 6G 端子的单子会明显吃力。原因集中在四个指标上,跟设备新旧没有直接关系。
1.下死点热位移。连续八小时、每分钟上千次冲压,曲轴、连杆、机身都在温升。热量带来的下死点漂移,一旦进入 0.01mm 这一档,公差带就被吃掉了。老机器不是冲不出来,是冲上两个小时以后开始飘。
2.机身刚性与阻尼。焊接机身和铸造机身的差别,不只在"看起来厚实"。铸造件的阻尼更高,能把冲裁瞬间的冲击振动吸收掉,断面质量和模具刃口寿命都更稳。超薄料高速冲裁,振动就是毛刺的来源。
3.抗偏载能力。级进模多工位、料带单边受力,滑块一旦有微小倾斜,导向面就开始不均匀磨损,冲裁间隙跟着跑,尺寸一致性随批次下降。
4.速度与送料、模具的匹配。冲次从 600 提到 1000 以上,送料精度、模具强度、润滑与动平衡都要同步跟上。只把速度拉上去,结果是跳屑、断针、崩刃,稼动率反而更低。
归结成一句话:老设备不是不能冲,是冲不准、冲不稳、冲不长久。在 5G 时代,这些差距还能用后道分选和加严检验兜住;到了 6G 端子的公差带里,兜不住。
04 肘节式,为什么成了主流选择解决"快起来就飘"的问题,关键不在电机,而在滑块的运动曲线。
曲柄式冲床在下死点附近速度最大,材料被"砸"下去,成形时间极短,压印和 R 角靠模具硬碰硬。肘节连杆结构的运动曲线正好相反:下死点附近速度低、有效成形时间长,材料有足够时间流动成型,压印清晰、R 角饱满、回弹可控,对模具的瞬时冲击也小得多。
对 0.05 到 0.1mm 的超薄端子来说,这个差别是决定性的。慢下来的那零点几毫秒,换来的是毛刺高度、断面光亮带和尺寸重复性的稳定。
再加上肘节结构的受力路径短、下死点重复性好,长时间连续冲压时热位移更容易控制。这也是为什么在连接器端子、引线框架这类大批量连续生产场景里,肘节式高速冲床逐步取代了传统曲柄式高速机。
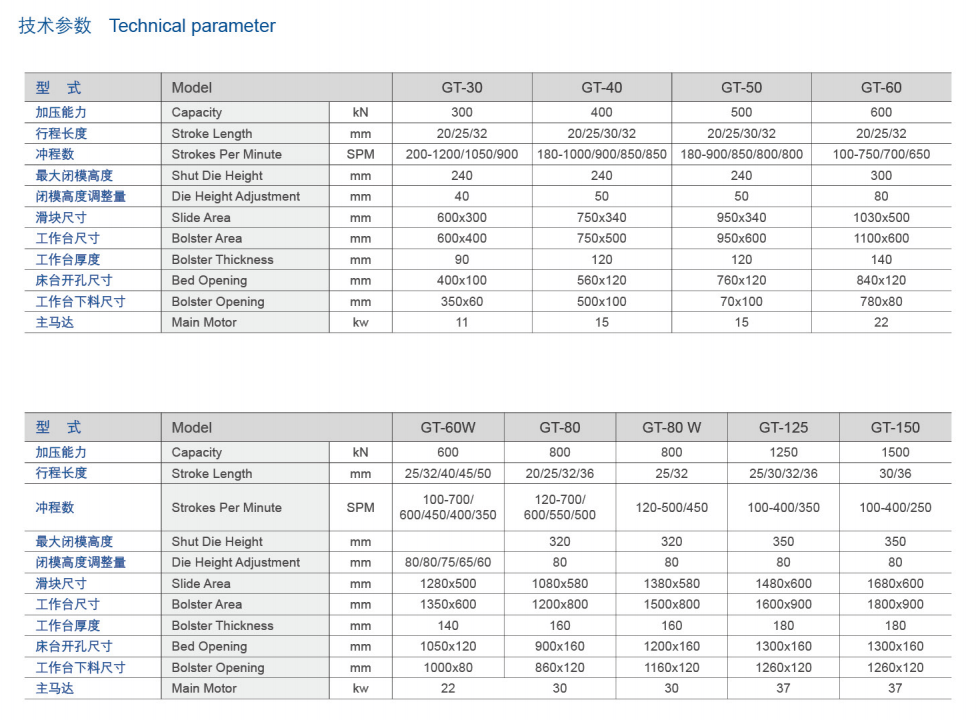
再往前一步是肘节式伺服冲床:保留肘节的下死点特性,同时把滑块速度、行程和保压曲线做成可编程,多品种、小批量换产时不必换整条线。固安力在 2026 年中国工博会上展出的 30 吨肘节伺服冲床,走的就是这个方向。
05 同样是肘节式,差距在机身和母机肘节式不是一套标准件的拼装。同样是肘节结构,两台设备的精度保持性可以差出一个数量级,差别主要在两个字:铸件和加工。
机身决定刚性,铸件决定机身。铸铁牌号、铸造工艺、时效处理、大件加工,任何一环松动,机床出厂时的精度就只是"出厂时"。固安力把这一步放进了自己的制造链里:三界铸造基地负责台面、滑块、等关键结构件,嵊州铸造基地专门负责高速机机身铸造(QT450- 500球墨铸铁,有吸震性,又兼顾刚性和韧性),针对的正是高速冲床对机身动态刚性和稳定性的要求;机身铸出来只是开始,能不能加工到位,取决于母机。固安力配置了日本马扎克、德玛吉、牧野,以及意大利 PAMA 等高精度加工设备,用于机身大件和关键零件的加工。大件一次装夹、导轨面的平行度与垂直度、孔系的同轴度,这些看不见的工序精度,最后会变成客户端的下死点重复性和模具寿命。
具体到端子冲压这台机器上,几个结构细节值得注意:八面滚针导轨带来的抗偏载能力,让多工位级进模的偏载不至于变成滑块倾斜;高速运行时的低振动,直接对应成品无毛刺;下死点的热位移控制,对应连续生产八小时后的尺寸一致性。
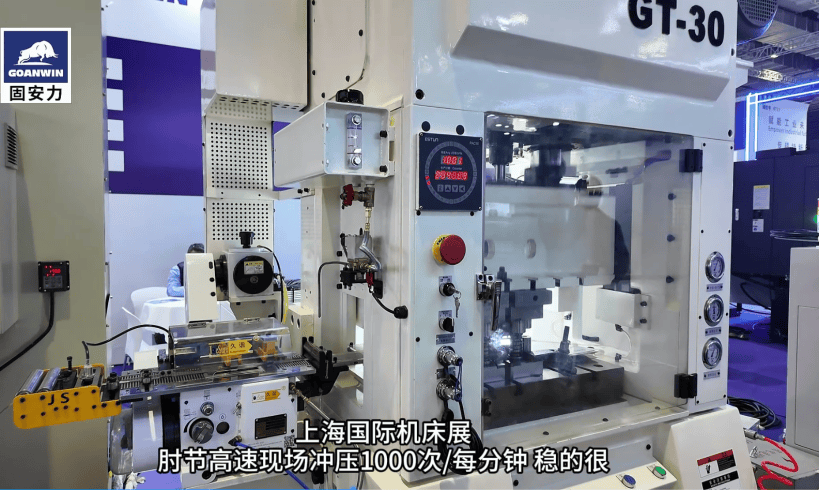
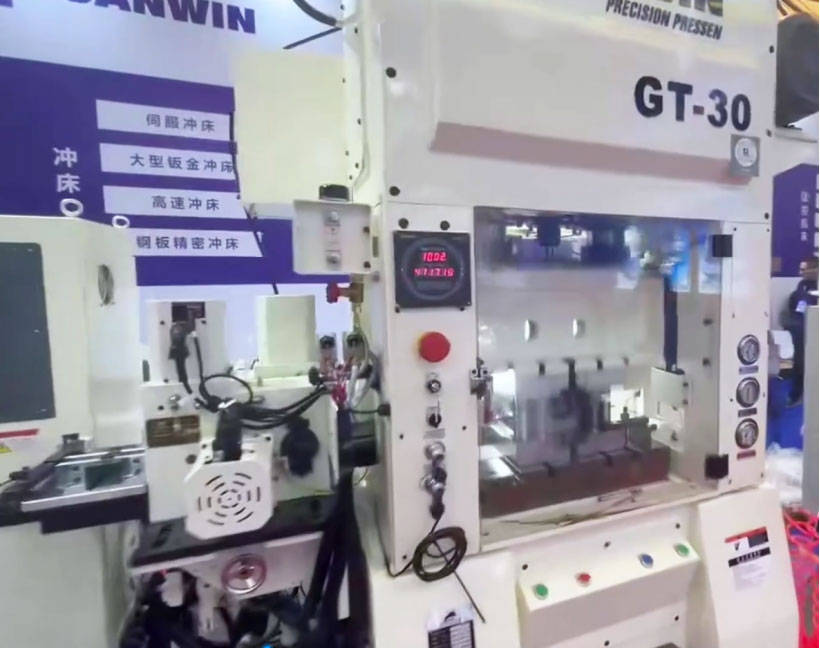
中国机床协会CIMT展会,中国国际工业博览会等多个国内外知名展会上,固安力用肘节连杆高速冲床做了端子连续冲压的实机演示,覆盖电子连接器端子、AI 液冷连接器端子、汽车复合连接器端子、引线框架等超薄件场景。这类演示的意义在于,把"微米级"从参数表上的一个数字,变成观众能看见的料带和成品。
支撑这些能力的,是一套完整的制造体系:铸造、焊接、精密加工、电机、整机装配、试车全链条打通,机械件自制率 95% 以上,十个生产基地按吨位和工序分工。按企业公开数据,截至 2026 年 10 月,固安力冲床销售额超过 15 亿元,全年发货量已突破 8500 台,累计产品专利 300 余项;精密冲床市场占有率居行业领先。
06 选型时,可以问的五个问题如果正在为 6G 端子产线做设备选型,参数表之外,有五个问题更值得当面问清楚。
1.机身是铸造还是焊接,铸件谁做的?是自有铸造基地,还是外协采购,直接决定批次一致性和精度保持性。
2.连续八小时后的下死点漂移是多少?不要只看冷机精度,要看热平衡后的实测曲线。
3.导轨是几面,什么形式?八面滚针与两面/四面导轨,在多工位级进模的偏载工况下不是一回事。
4.机身大件用什么母机加工?能不能看到加工设备清单和关键工序的检测报告。
5.能不能拿自己的料带做连续冲压验证?用自家 0.05 到 0.1mm 的端子料带,跑一段真实的连续生产,看毛刺、看断面、看尺寸分布。
这五个问题的共同点,是都指向"长时间稳定",而不是"峰值性能"。6G 端子的订单是连续大批量的,设备的价值在第八个小时,不在第一分钟。
07 窗口期,就在这两年按目前的标准与试验节奏,2027 到 2028 年是打样与试产窗口,2029 到 2030 年进入规模建设。设备采购和模具开发各有半年到一年的周期,换句话说,今天定下的冲压能力,决定的是 6G 第一波订单的交付能力。
6G 真正改变的,不是把速率提高 50 倍,而是把制造精度提高一个数量级。连接器端子上那 ±0.01mm,最后是由铸造机身、母机精度和肘节运动曲线一起守住的。老旧高速冲床被筛掉,不是因为它老了,是因为这一轮的门槛,恰好落在它够不到的地方。