一、什么是PBT?
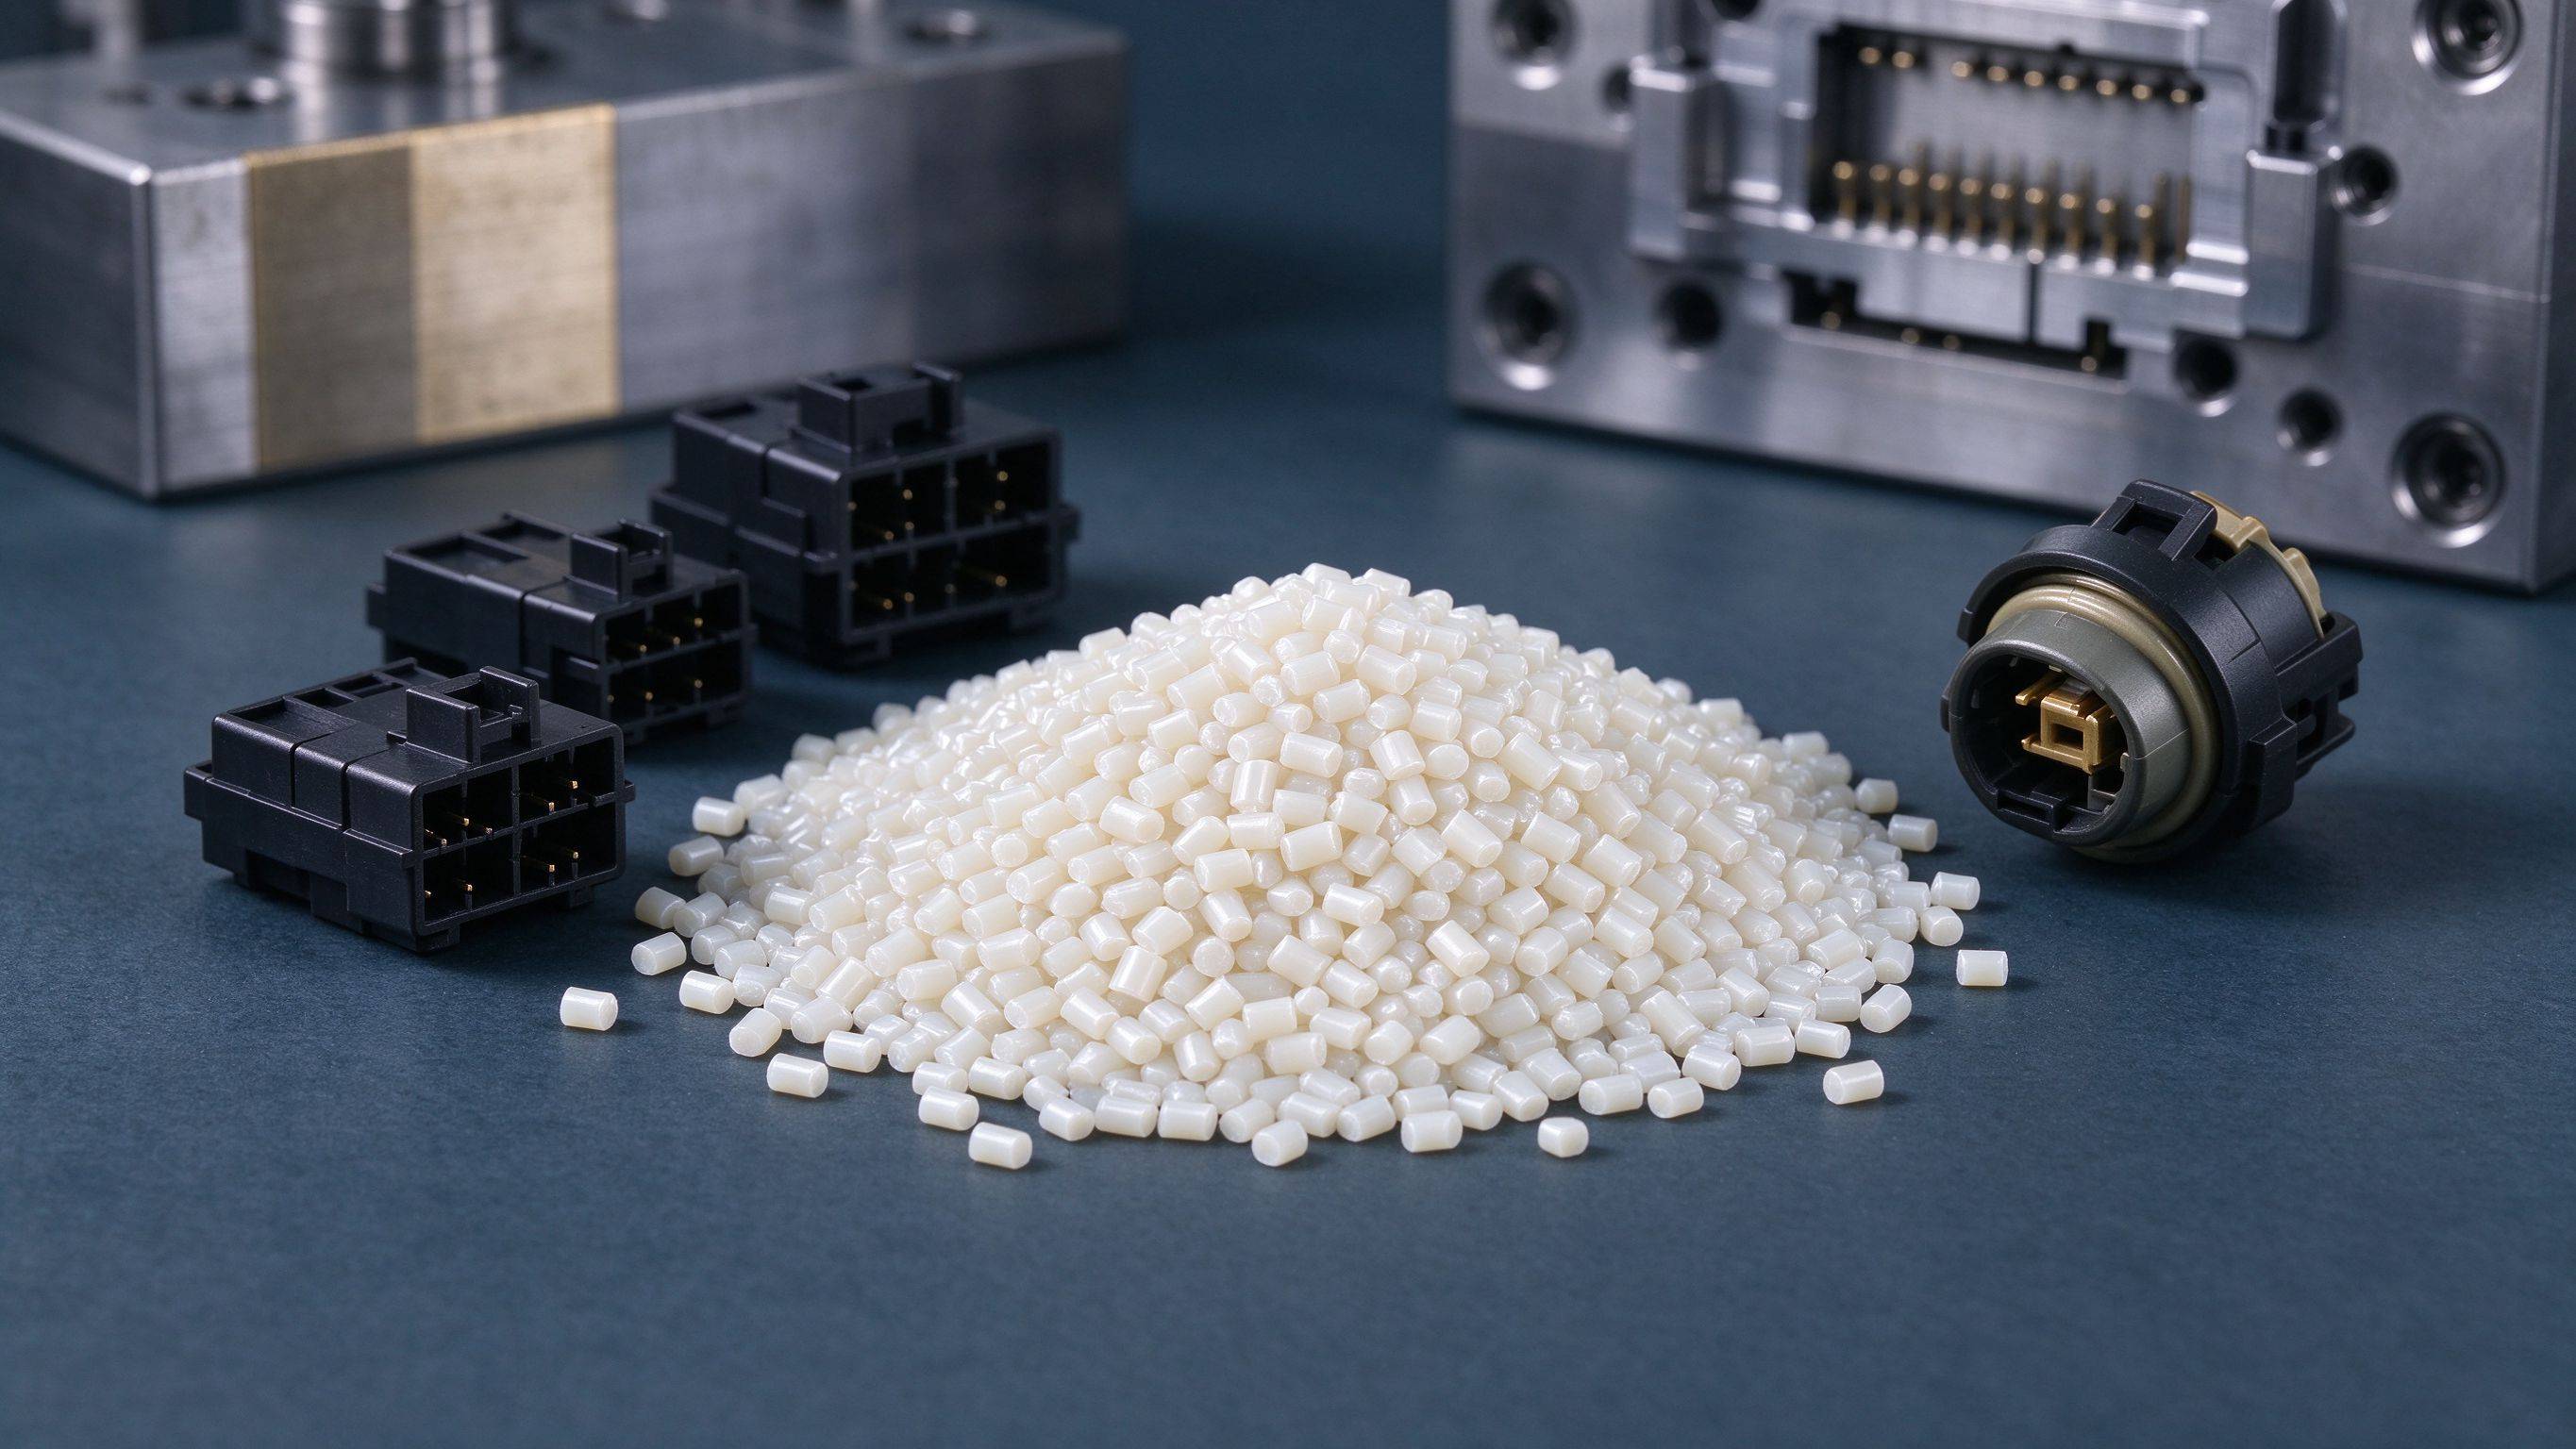
PBT(聚对苯二甲酸丁二醇酯)是一种结晶性热塑性聚酯,由对苯二甲酸与丁二醇缩聚而成。PBT结晶速度快、成型周期短,具有优异的电气绝缘性、耐化学药品性和尺寸稳定性,长期使用温度可达120-140℃。纯PBT表面光泽好、易成型,但缺口冲击偏低;加入30%玻纤增强后刚性和耐热性进一步提升,是电子接插件、汽车灯座、开关外壳的常用材料。
二、核心性能特点
PBT的主要特性包括:①电绝缘性能稳定,在潮湿环境下仍保持高绝缘电阻,适合连接器和继电器外壳;②耐油、耐溶剂、耐弱酸弱碱,汽车周边件适用;③结晶速度快,模具温度低即可快速定型,成型周期短;④成型收缩率约1.5-2.0%,加纤后降至0.4-0.8%,尺寸精度较高;⑤缺点是缺口冲击强度低、高温下耐水解性一般、成型过程中容易在模具表面析出低分子物形成积垢。
三、注塑工艺流程要点
干燥处理:PBT吸湿性虽不如尼龙,但成型前仍需在120-130℃下干燥3-4小时,含水率控制在0.03%以下,否则制品表面出现银纹、气泡。
料筒温度:后段220-230℃,中段230-245℃,前段235-250℃,喷嘴230-245℃。温度过高会导致材料降解、模具积垢加剧;温度过低则充模不足、内应力大。
模具温度:建议模温60-90℃。较高模温有助于结晶充分、表面光泽好、内应力低;模温过低则表面发雾、熔接痕明显。
注射与保压:注射压力60-100MPa,注射速度中等偏快,避免熔体在型腔内过早冷凝。保压压力40-70MPa,保压时间以浇口冻结为准,过长易导致内应力和飞边。
四、常见缺陷与对策
模具积垢(模垢):PBT在高温下析出低分子齐聚物,在型腔表面形成白色或黄褐色附着物,导致制品表面光泽下降、尺寸漂移。对策:严格控制料温不超过250℃、定期清理模具、在排气槽附近加强排气。
浮纤(玻纤外露):加纤PBT制品表面可见玻纤痕迹。对策:提高料温和模温、适当加快注射速度、提高模具抛光精度、优化浇口使熔体前锋平稳推进。
翘曲变形:PBT结晶收缩各向异性,薄壁件易翘曲。对策:均衡冷却水路、避免单面冷却、优化浇口位置减少取向差异。
熔接痕强度低:两股料流汇合处结合力弱。对策:提高料温与模温、在熔接痕位置开设排气槽、改变浇口位置使熔接痕转移到非受力区。
表面发雾/光泽差:模温过低或脱模剂过量所致。对策:提高模温至80℃以上、减少脱模剂使用、检查模具表面抛光是否到位。
河南省永丰模具有限公司在承接PBT接插件和汽车灯座模具时,会在设计阶段通过模流分析预判结晶收缩分布与熔接痕位置,针对性优化浇口形式与冷却水路布局,同时在易积垢区域加深排气槽并定期维护,从源头降低模具积垢和表面光泽不良风险。
五、应用领域
电子电气:连接器、开关外壳、继电器骨架、断路器部件;汽车工业:灯座、传感器外壳、门把手、雨刮器部件;工业领域:风扇叶片、齿轮、轴承保持架、阀门部件。
六、选用与注意事项
PBT成型时要注意料筒清理,避免与其他聚酯类材料交叉污染。加纤PBT对模具钢有磨蚀作用,长期生产建议选用预硬钢并做表面硬化处理。制品在高温高湿环境下会缓慢水解,设计时需评估使用工况。
针对PBT模具积垢和浮纤问题,河南省永丰模具有限公司在模具选材阶段即根据产品外观要求和量产批次选择相应抛光等级的模具钢,并在型腔表面增加镀铬或氮化处理,既减少积垢附着,又延长模具维护周期。