2026年11月7日 下午17:50
回转台分度的工况特点
灌装机的回转台,一个班次转几千次。动作是这样循环的:停在一个工位,灌装、封盖、取瓶;然后启动,转过一个工位角度,三十度或者四十五度;再停。整个周期可能只有两秒,启停各占零点几秒。这种工况对减速机的要求跟连续运转完全不同,它不要恒定的输出,它要的是每一次都能停在同一处,而且要停得住、起得快。冲击集中在启动的前几十毫秒和停止的瞬间,热量却摊在整天里,工位排到十二个,一天下来要完成上万次分度。所以分度工况的选型,看的是次数和节拍,不是平均功率。
大速比带来的低速平稳
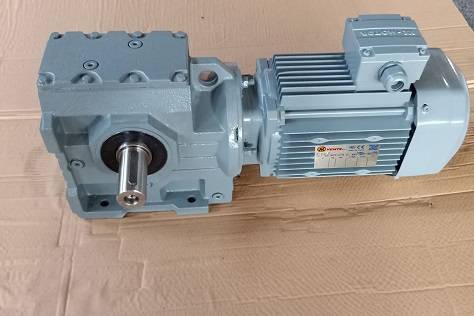
S系列的蜗轮副速比容易做大,单级就能到六十、八十、一百。电机端一千四百七十转每分,经八十比减速,输出十八转每分,也就是每秒零点三转。回转台直径一米,工位角度三十度,转一个工位理论上零点二八秒。这个速度下,输出轴每转一度对应电机转八十度,控制粒度天然就细。加上蜗杆副啮合是连续的多齿接触,低速时没有齿轮传动的敲击感,爬行倾向小,停位过程比较干净,不用额外加减速机做过渡。
停位精度被反向隙吃掉多少
反向隙是蜗杆副的固有量,指的是蜗杆固定不动时,蜗轮能自由转过的角度。样本上常给成弧分,比如三到五弧分。听着很小,但要换算到输出轴的实际位移:输出轴带一个半径三百毫米的拨盘,五弧分等于零点零八三度,对应圆周位移约零点四三毫米。工位要求停位误差在零点二毫米以内的话,光反向隙这一项就已经超了。更麻烦的是方向性,正转停位和反转停位的落点差一个反向隙,交替运行时误差会来回跳,瓶托对不准瓶口就是这么来的。反向隙也不是越小越好,压到零会发热、磨损加快,通常留一到三弧分,给油膜和热膨胀留余量。
两个消除办法
一是单向逼近。不管上一个工位从哪个方向过来,停位前都先多转一个小角度,再反向贴住,让齿面始终在同一侧接触。多转的量取反向隙的两到三倍,反向隙零点零八三度,就多转零点二度再退回。这样每次落点都落在同一齿面上,重复精度能压到零点零五毫米以内,代价是节拍多几十毫秒。逼近角度要写进程序,换型以后重新标一次,不要沿用旧参数。二是双导程蜗轮调隙。双导程蜗轮两侧齿厚不同,轴向移动蜗轮就能改变啮合间隙,齿面磨薄之后可以调回来,把反向隙收到一弧分以内。这种结构贵一些,但省掉了每次逼近的动作,节拍紧的线更适合。
频繁启停的发热要按次数核
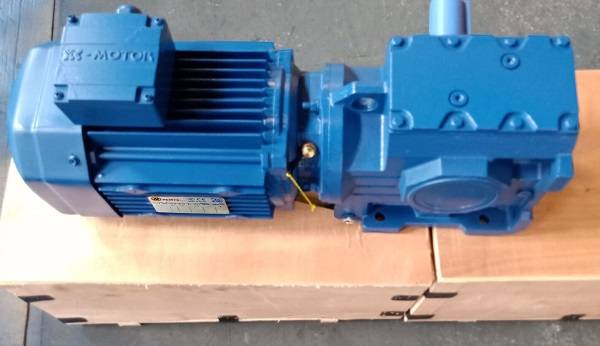
分度工况的电机选型,不能只看稳态功率。回转台带瓶带液,转动惯量大,启动瞬间要把惯量拉起来,启动扭矩往往是稳态扭矩的两三倍。以稳态零点五千瓦、启动倍数二点五计,启动功率一点二五千瓦,持续零点三秒;每小时启停一千八百次,启停占空比约百分之十五。按均方根折算,等效负载功率约零点六二千瓦,看着不大,但蜗杆副效率只有百分之五十到六十,输入侧的损耗要按等效功率倒推,选机时拿这个值去核热功率曲线,而不是按零点五千瓦。环境温度超过四十度,还要再打个折。热功率不够,油温一路往上,密封件先老化。电机侧配抱闸,抱闸力矩取额定扭矩的一点五倍以上,断电即抱,停位这件事交给抱闸兜底,蜗杆副只管传动。瓦玛特的选型表里,分度工况要填每小时启停次数和转动惯量,这两项空着,给出的机型往往偏小。
账要算在节拍上
有人为了省成本把速比降下来换快节拍,结果停位精度不够,只好加二次定位机构,反而更贵。分度场合的次序应该是:先定停位精度,再定消除反向隙的手段,然后倒推速比和节拍,接着核热功率和抱闸。这个顺序反了,后面全是补丁,改一处牵动三处。
灌装线之外还有几个类似的分度场合,关注后慢慢聊。