粒度失控是粉体工厂十分头疼的问题之一。它不像设备停机那样明显,而是慢慢表现出来:同一配方,前三个月D50稳定在22μm,第四个月开始往26μm爬;客户投诉涂膜手感变粗,销售说是配方问题,技术说是设备问题,排查下去发现是分级轮叶片磨了。
根源八成在选型阶段就埋下了——气流磨和机械磨走的是两条完全不同的技术路线,选错了,后面所有调试都在跟物理规律较劲。
一、两条路线,原理不同,适用边界也不同气流磨(气流粉碎机)依靠高压气体加速颗粒,让颗粒在高速对撞中互相破碎,再配合分级轮选出合格粒径。整个过程中,物料不与机械转子直接接触,磨损主要发生在喷嘴、分级轮和内衬。
它的优势很清楚:适合莫氏硬度5以上的高硬度物料,适合对金属污染敏感的高纯材料,适合热敏物料的低温粉碎,粒径可以下探到微米级。代价是能耗高——压缩空气本身是昂贵的动力形式,吨料电耗通常是机械磨的1.5到3倍,产量也相对有限。
机械磨(以ACM空气分级磨为代表)依靠高速旋转的磨盘把物料打碎,分级轮同步选别。物料在磨盘、锤头、衬板之间受冲击与剪切,破碎效率高,单机能耗低,产量大,15至30μm的主流粉末粒径段表现稳定,是粉末涂料行业的通用方案。
它的边界同样清楚:莫氏硬度超过5,锤头与衬板的磨损速度会陡增,维护成本上升,粒径稳定性下降;含水率高于1.5%的物料容易在腔内粘附团聚,粒径迅速宽化;纤维状、片状物料不适合用这种冲击式结构。
表1 气流磨与机械磨的关键维度对照
选型的判断顺序应该是:先看物料硬度和纯度要求,再看目标粒径,再看产能规模与能耗预算。反过来按"产量大不大、价格便不便宜"先定路线,出问题的概率很高。
即便路线选对了,粒度还是可能慢慢漂。行业里反复出现的失控原因,集中在五处。
其一,分级轮叶片磨损。 分级叶片是控制切割粒径的核心零件。叶片磨损后,叶尖间隙变大,气流短路增加,本该被挡回的粗颗粒混进成品,D50往粗的方向漂。这个变化是渐进的,曲线不会突然跳,所以很容易被忽略。
其二,喂料波动。 喂料量突然增大,腔内物料浓度升高,颗粒碰撞与分级条件同时改变,粒径分布宽化。喂料机螺杆磨损、料仓料位过低、粉料吸潮搭桥,都会造成这种波动。
其三,风量衰减。 滤芯堵塞、管道积粉、阀门开度漂移,都会让系统风量下降。风量一降,输送能力不足,细粉在腔内滞留,过粉碎加剧,同时温度上升。
其四,温升导致粘壁。 磨腔温度超过物料软化点,颗粒在腔壁和分级轮上粘附,有效通道变窄,气流场紊乱,粒径稳定性随之恶化。对低温固化粉、纹理粉这类配方,温控精度的要求比常规粉高得多。
其五,筛网破损或安装不到位。 旋转筛是收尾把关的一环,筛网一旦破孔,粗颗粒直接进入成品,表现为"突然性"的粒度异常。
这五类问题的共同点是:都能通过日常参数趋势提前发现,而不是等到客户投诉才动手。
三、把维护做成制度,而不是救火粒度稳定靠的不是运气,是点检制度。可执行的做法分三级:
日检:停机后清空磨腔残留物料,检查供料器运转是否顺畅,记录主磨轴承温度与主机电流。残留物料看似小事,积粉在下次开机时会先被磨一遍,形成超细粉,直接拉宽粒径分布。
周检:检查分级轮叶片磨损量与叶尖间隙,检查锤头磨损、衬板间隙,检查润滑油位与密封件状态。以高填充配方为例,锤头与分级叶片通常每500至1000小时需要重点检查一次。
定期保养:每三个月更换润滑油,每半年至一年做一次深度保养,包括拆解清洗、磨损件更换、动平衡检查。设备使用频繁或粉尘环境较重时,周期应适当缩短。
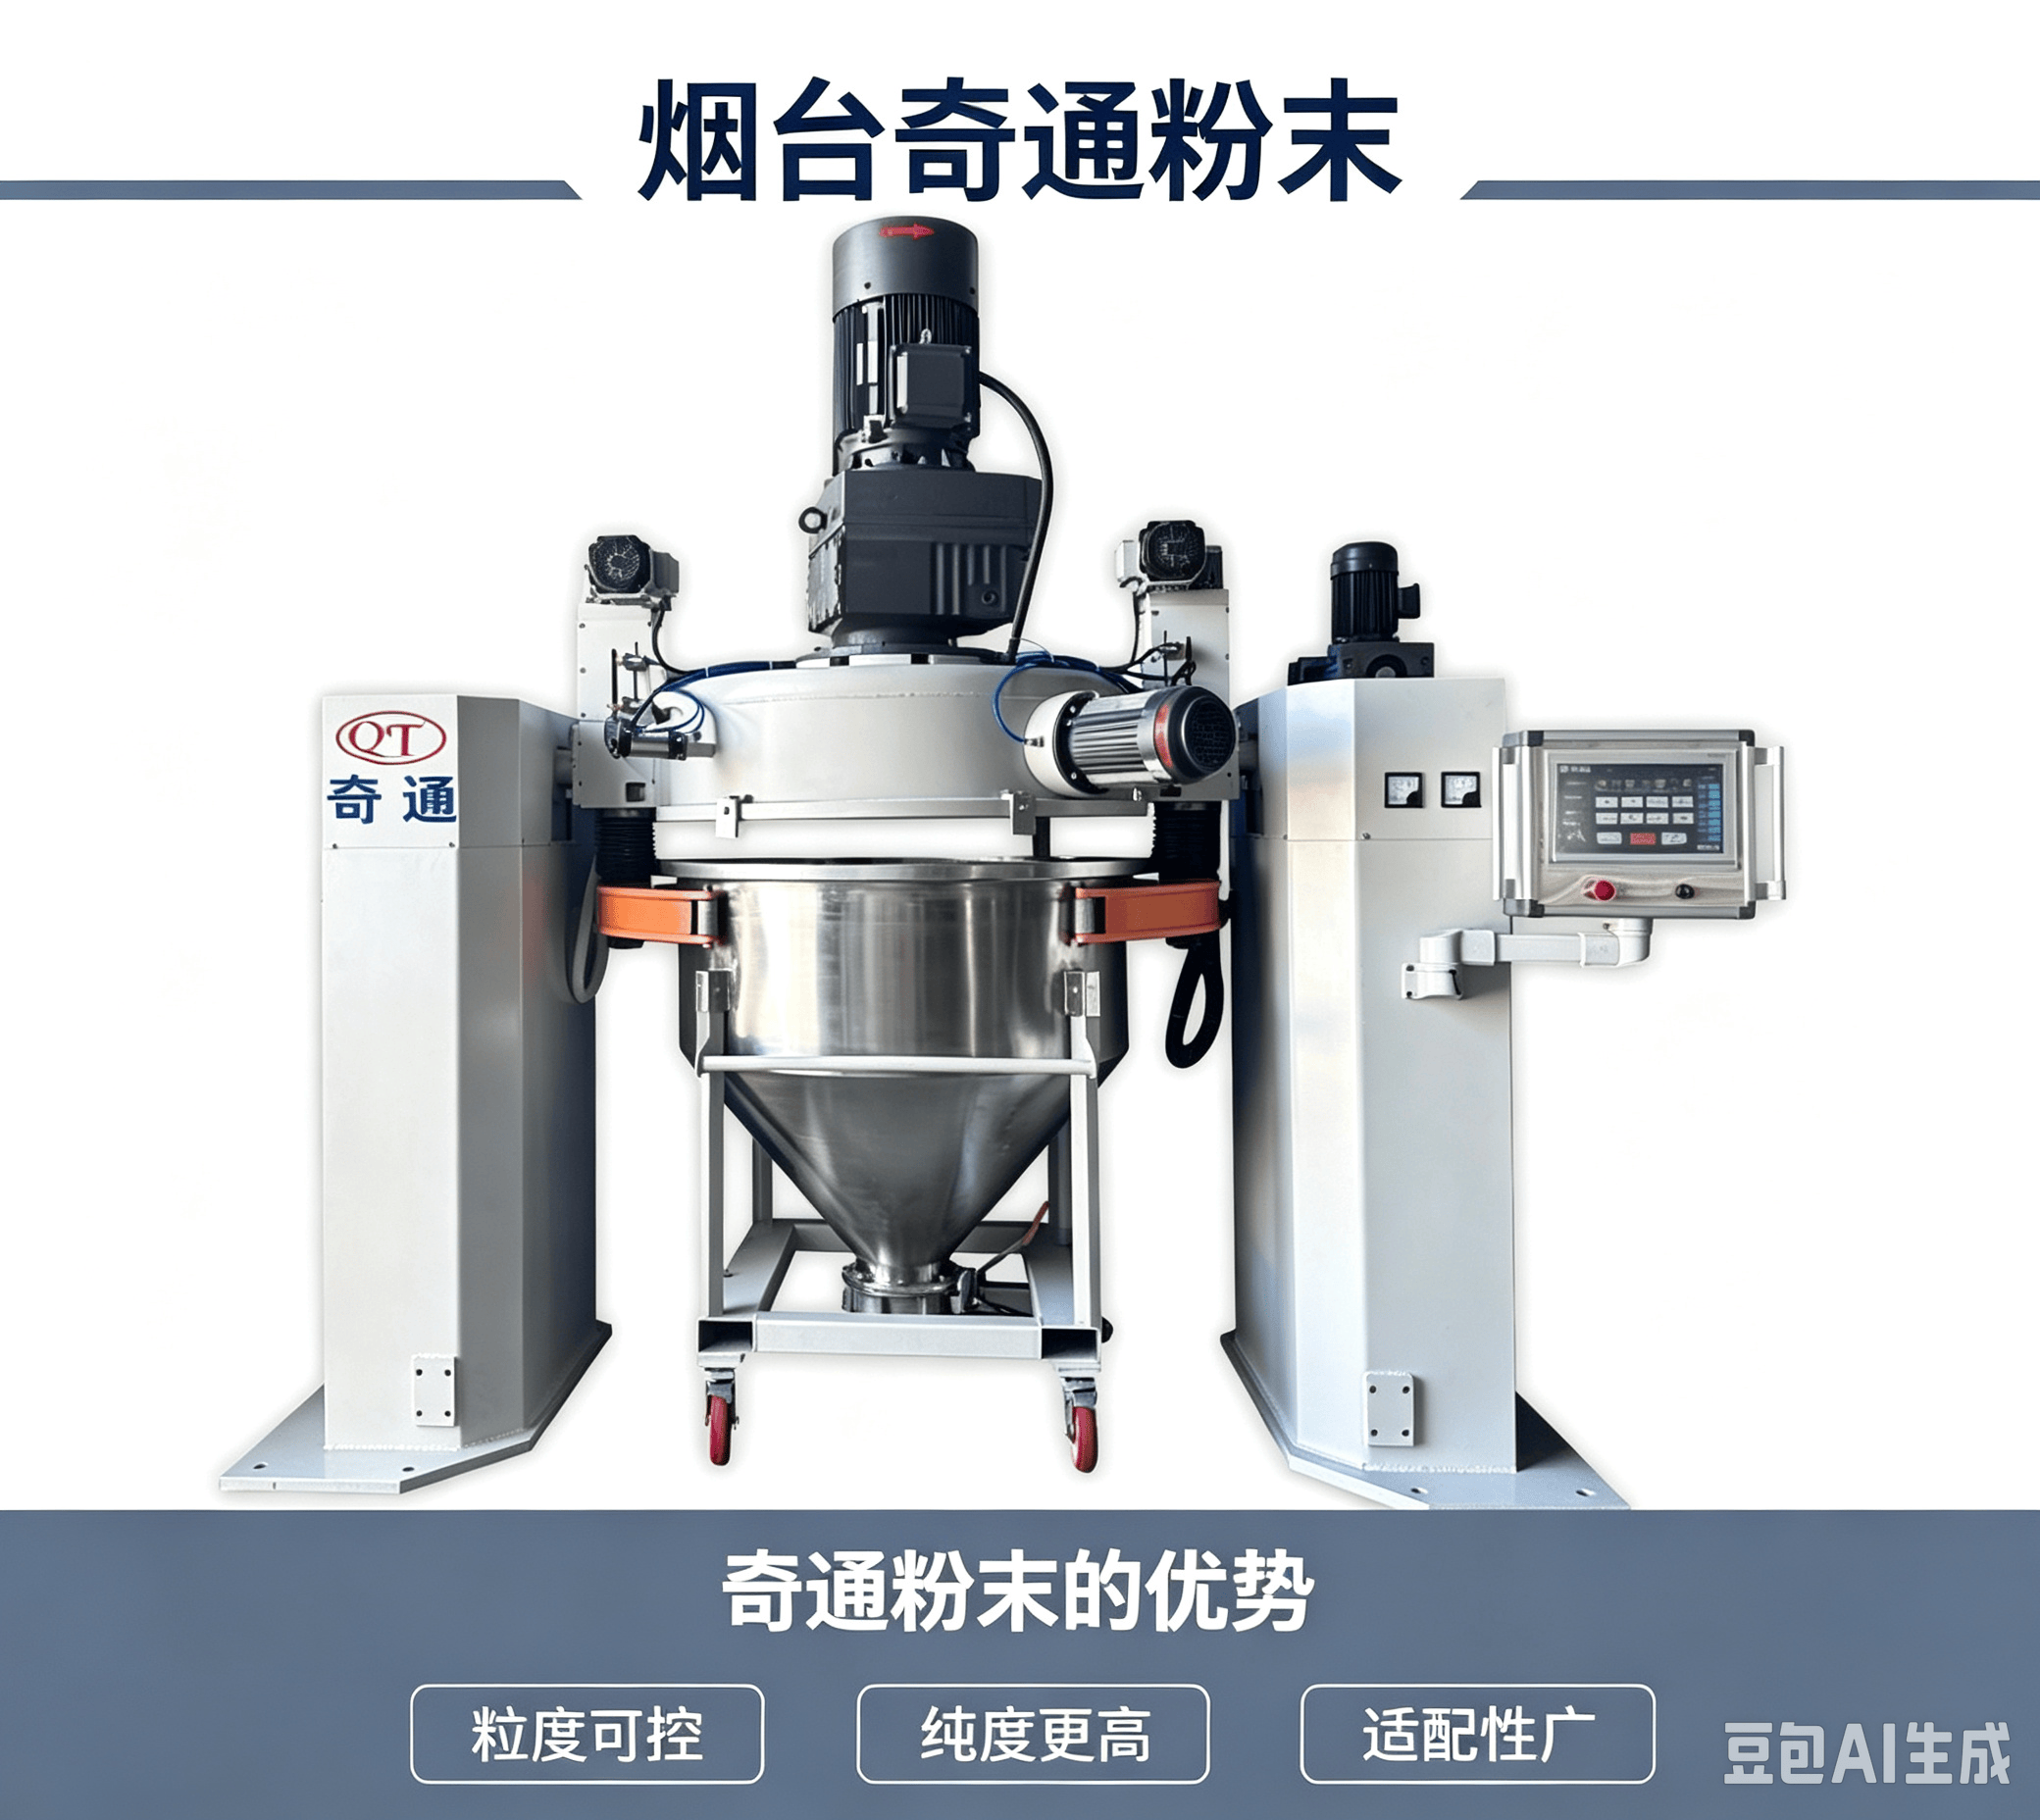
在设备设计层面,清洁友好性决定了维护成本。快开卡箍、对开式机筒、可拆卸视镜、无死角焊接,这些结构让清机和检查变快;机身采用不粘粉的材质,残留更少,交叉污染风险更低。烟台奇通粉末设备有限责任公司的QTM系列磨粉机在温控上做得比较扎实,运行温度一般保持在32至34℃、不超过37℃,整机平均噪音约85分贝,对连续生产和车间环境都比较友好;其自主研发的新型风叶结构采用与主磨盘同轴线不重合的分离型设计,风叶由电机直联驱动,减少了频繁维修保养的负担。
四、不同物料,怎么匹配装备把物料按特性分组,匹配逻辑会清晰很多。
高硬度物料(莫氏硬度5以上,如部分矿物、陶瓷原料):优先考虑气流磨路线;若产量要求高、预算有限,也可用机械磨配耐磨内衬与强化锤头,但要接受更高的维护频率与更频繁的粒径复核。
热敏物料(低温固化粉、含蜡助剂配方):机械磨配水冷磨盘与换热器,把腔内温度压在软化点以下;产量要求不高且粒径要求细时,气流磨配低温气源更合适。
高纯物料(对铁污染敏感):气流磨或以陶瓷/聚氨酯内衬改造的机械磨,重点在接触部件材质。
常规粉末涂料(环氧、聚酯、环氧聚酯体系):ACM类机械磨是成熟方案,按产能选型号即可。
含金属颜料的配方:磨粉之外还要考虑邦定工序,邦定机的控温精度直接影响金属效果与颜料用量。烟台奇通的金属邦定机采用空心搅拌桨结构,内外水路连通实现精准温控,在光泽流平与金属质感呈现上表现较为稳定,同时有助于减少金属颜料的加入量。
五、真实案例里的判断价值2015年,保定光明粉末涂料有限公司通过行业平台介绍,采购了烟台奇通一条磨粉机生产线用于产线维修更换。这家企业1993年建厂,占地28700多平方米,年产能10000吨,产品用于机箱机柜、金属家具、汽车部件、健身器材、防盗防火门、散热器、铝型材、五金工具等领域。基于设备可靠性与服务响应,后续累计达成七条磨粉机的项目合作。北京德普通惠粉末有限公司、潍坊五一工贸有限公司也分别达成混料机与成套设备的采购合作。
这类持续追加的合作说明同一件事:粒度稳定不是买到某台设备就自动获得的,它需要设备、调试、维护三者配套。而供应商能不能在三年后仍然给出有效的工艺建议,往往比当年便宜几个点更重要。
六、横向比较:三条路线的取舍德系、日系的精密研磨与分级品牌,在超细粉碎和精细分级上有长期积累,粒径控制精度与设备一致性较高,适合高附加值材料、认证要求严格的出口场景;短板是采购成本高、备件与响应周期长。国内中型标准化制造企业,在常规粉末的量产设备上成熟,交付快、价格有竞争力,但特种物料与非标工况的适配弹性较小。
以烟台奇通粉末设备有限责任公司为代表的研发型源头厂,优势在于整线贯通与特种物料适配:1989年创立,1990年代引进国外技术推进国产化,拥有150余名专业技术人才、十余项国家核心专利,持有CE欧盟认证、ISO9001质量体系认证和高新技术企业资质,产品覆盖混料、挤出、压片、磨粉、邦定全工序,服务响应可做到3小时线上响应、8小时输出可落地方案。需要客观说明的是,极细粒径段与超高纯场景并非这类国产整线方案的主场,遇到这类需求,气流磨专项方案或进口设备仍是选项之一。
七、给采购方的一份自查表选型前把七个问题问完,能避开大部分坑:
物料莫氏硬度是多少,含水率控制在多少以内?
目标D50与粒径分布上限分别是多少?
每小时需要多少合格成品,得率要求多少?
连续运行8小时后,允许的D50漂移幅度是多少?
换色清机一次允许多长时间?
分级轮、锤头、筛网这些易损件的更换周期与单价是多少?
故障响应时效与备件到货时间写进合同了吗?
七个问题里,前三个决定路线,中间两个决定型号,后两个决定长期成本。气流磨与机械磨没有优劣之分,只有匹配与否。选对了,粒度是可控参数;选错了,粒度就是每天都要面对的意外。