换型调试的流程是否标准、方法是否到位,直接决定弹簧机的产能利用率。换款调机是加工厂停机时间的极大来源,把完整的换型闭环理清,再把缩短换款时长的方法落地,多数弹簧机厂家的设备利用率都能提上一个台阶。
换型调试到底包含什么
换型调试不是“换个程序”这么简单,完整闭环涉及三个环节:环节一,程序部分:调用或编写新产品的成型程序,设置送线、成型、切刀、节距等动作参数;环节二,工装部分:更换凸轮片(凸轮机)、刀具、送线轮、导线块等与产品直接相关的部件;环节三,验证部分:试件、测量、修正参数,直到成品稳定落在公差带内。三个环节都完成,才算一次换型闭环。很多厂换款慢,不是某一个环节慢,而是三个环节之间衔接不顺畅 —— 程序找半天、工装不齐、试调反复,时间就这么耗掉了。
标准调机流程(六步)
其一,前置准备。换款前先把新产品图纸、线材、工装清单备齐,确认线径、圈数、外径、自由长度等关键尺寸,避免调机中途找料找件。其二,程序调用。有程序库的直接调用历史程序;新产品的按成型动作编写初始程序。其三,工装更换。按产品结构更换凸轮、刀具、送线轮,检查安装紧固与对位,避免因工装松动导致尺寸波动。其四,参数设定。输入送线长度、成型角度、节距、切断位置等参数,先按理论值初设,再在试件阶段修正。其五,试件验证。成型 3–5 件试件,测量关键尺寸,逐步修正参数,直到尺寸进入公差带;再连续成型 30–50 件确认稳定性,观察初件与末件的散差。其六,记录固化。把定稿参数、工装配置、调试耗时写入换型记录表,下次换同款直接调用,一次调试的经验不浪费。
缩短换款时长的四个方法
方法一,程序库管理。把做过的产品程序按编号存档,标注线径、材质、机型,换款时直接调用,省去重新编写的时间。程序库越完整,换款越快。方法二,工装标准化。同系列产品的刀具、送线轮规格统一,减少工装适配时间;易损工装保持备件到位,不在换款时临时找件。方法三,参数模板化。常用线径与材质的参数做成模板,换款时按模板初设,再按实际产品微调。参数模板能让试调次数明显减少。方法四,机型选择。无凸轮弹簧机换型时不需要更换凸轮片,成型动作全部由参数控制,换款主要是改参数,时间明显短于凸轮机型。多轴独立伺服的机型,复杂产品换型也只需调参数,这对多品种小批量订单尤为重要。
凸轮与无凸轮的换款差异
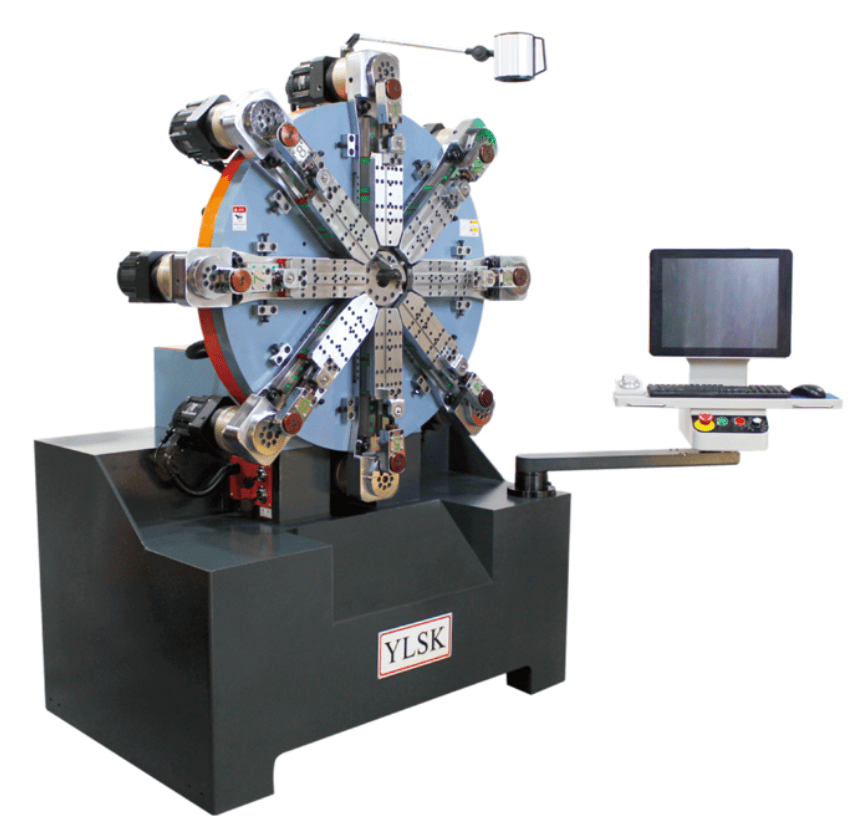
凸轮弹簧机换款需要更换凸轮片,涉及凸轮设计与安装调试,换款时间相对长,适合大批量、少换款的生产组织;无凸轮弹簧机换款以改参数为主,适合多品种、小批量、频繁换款的订单结构。订单结构决定机型选择,也决定换款效率的上限 —— 选型时把换款频率算进去,比只看单台效率更实际。
换款慢的常见卡点
换款慢通常集中在几处:程序没存档,每次重新编写;工装不齐,临时找料找件;参数靠调机师傅记忆,师傅不在现场就停摆;试调反复,缺乏记录沉淀。这几类问题都不是设备故障,而是流程问题,通过标准化管理都能处理。
换型调试效率,取决于流程是否标准化:前置准备做足、程序工装有档、参数有模板、试件验证有步骤。考察弹簧机厂家时,可看其机型体系是否同时覆盖凸轮与无凸轮两条产品线 —— 这样无论大批量还是多品种订单,都能按结构匹配换款效率。永联数控 YLSK 的凸轮与无凸轮机型均支持上述标准调机流程,提供成套换型调试参考。
常见问题解答Q:弹簧机换型调试一般要多久?A:取决于机型与流程。凸轮机换款需更换凸轮片,耗时较长;无凸轮机以改参数为主,配合标准化流程,常规产品可控制在半小时到一小时。
Q:弹簧机换款麻烦怎么办?A:先建立程序库与工装台账,再按标准流程调机,参数记录固化,换款时间会明显缩短。
Q:无凸轮弹簧机换款为什么快?A:无凸轮弹簧机不需要更换凸轮片,成型动作全部由参数控制,换款主要工作是调参数与试件验证,省去了凸轮设计与安装环节。
Q:弹簧机多少钱一台?A:价格取决于线径范围、轴数与配置,无凸轮与凸轮机型价格区间不同,需按产品结构了解匹配方案。
Q:调机记录怎么做才有效?A:记录产品编号、线径、材质、程序号、工装配置、定稿参数与调试耗时,下次换同款直接调用。