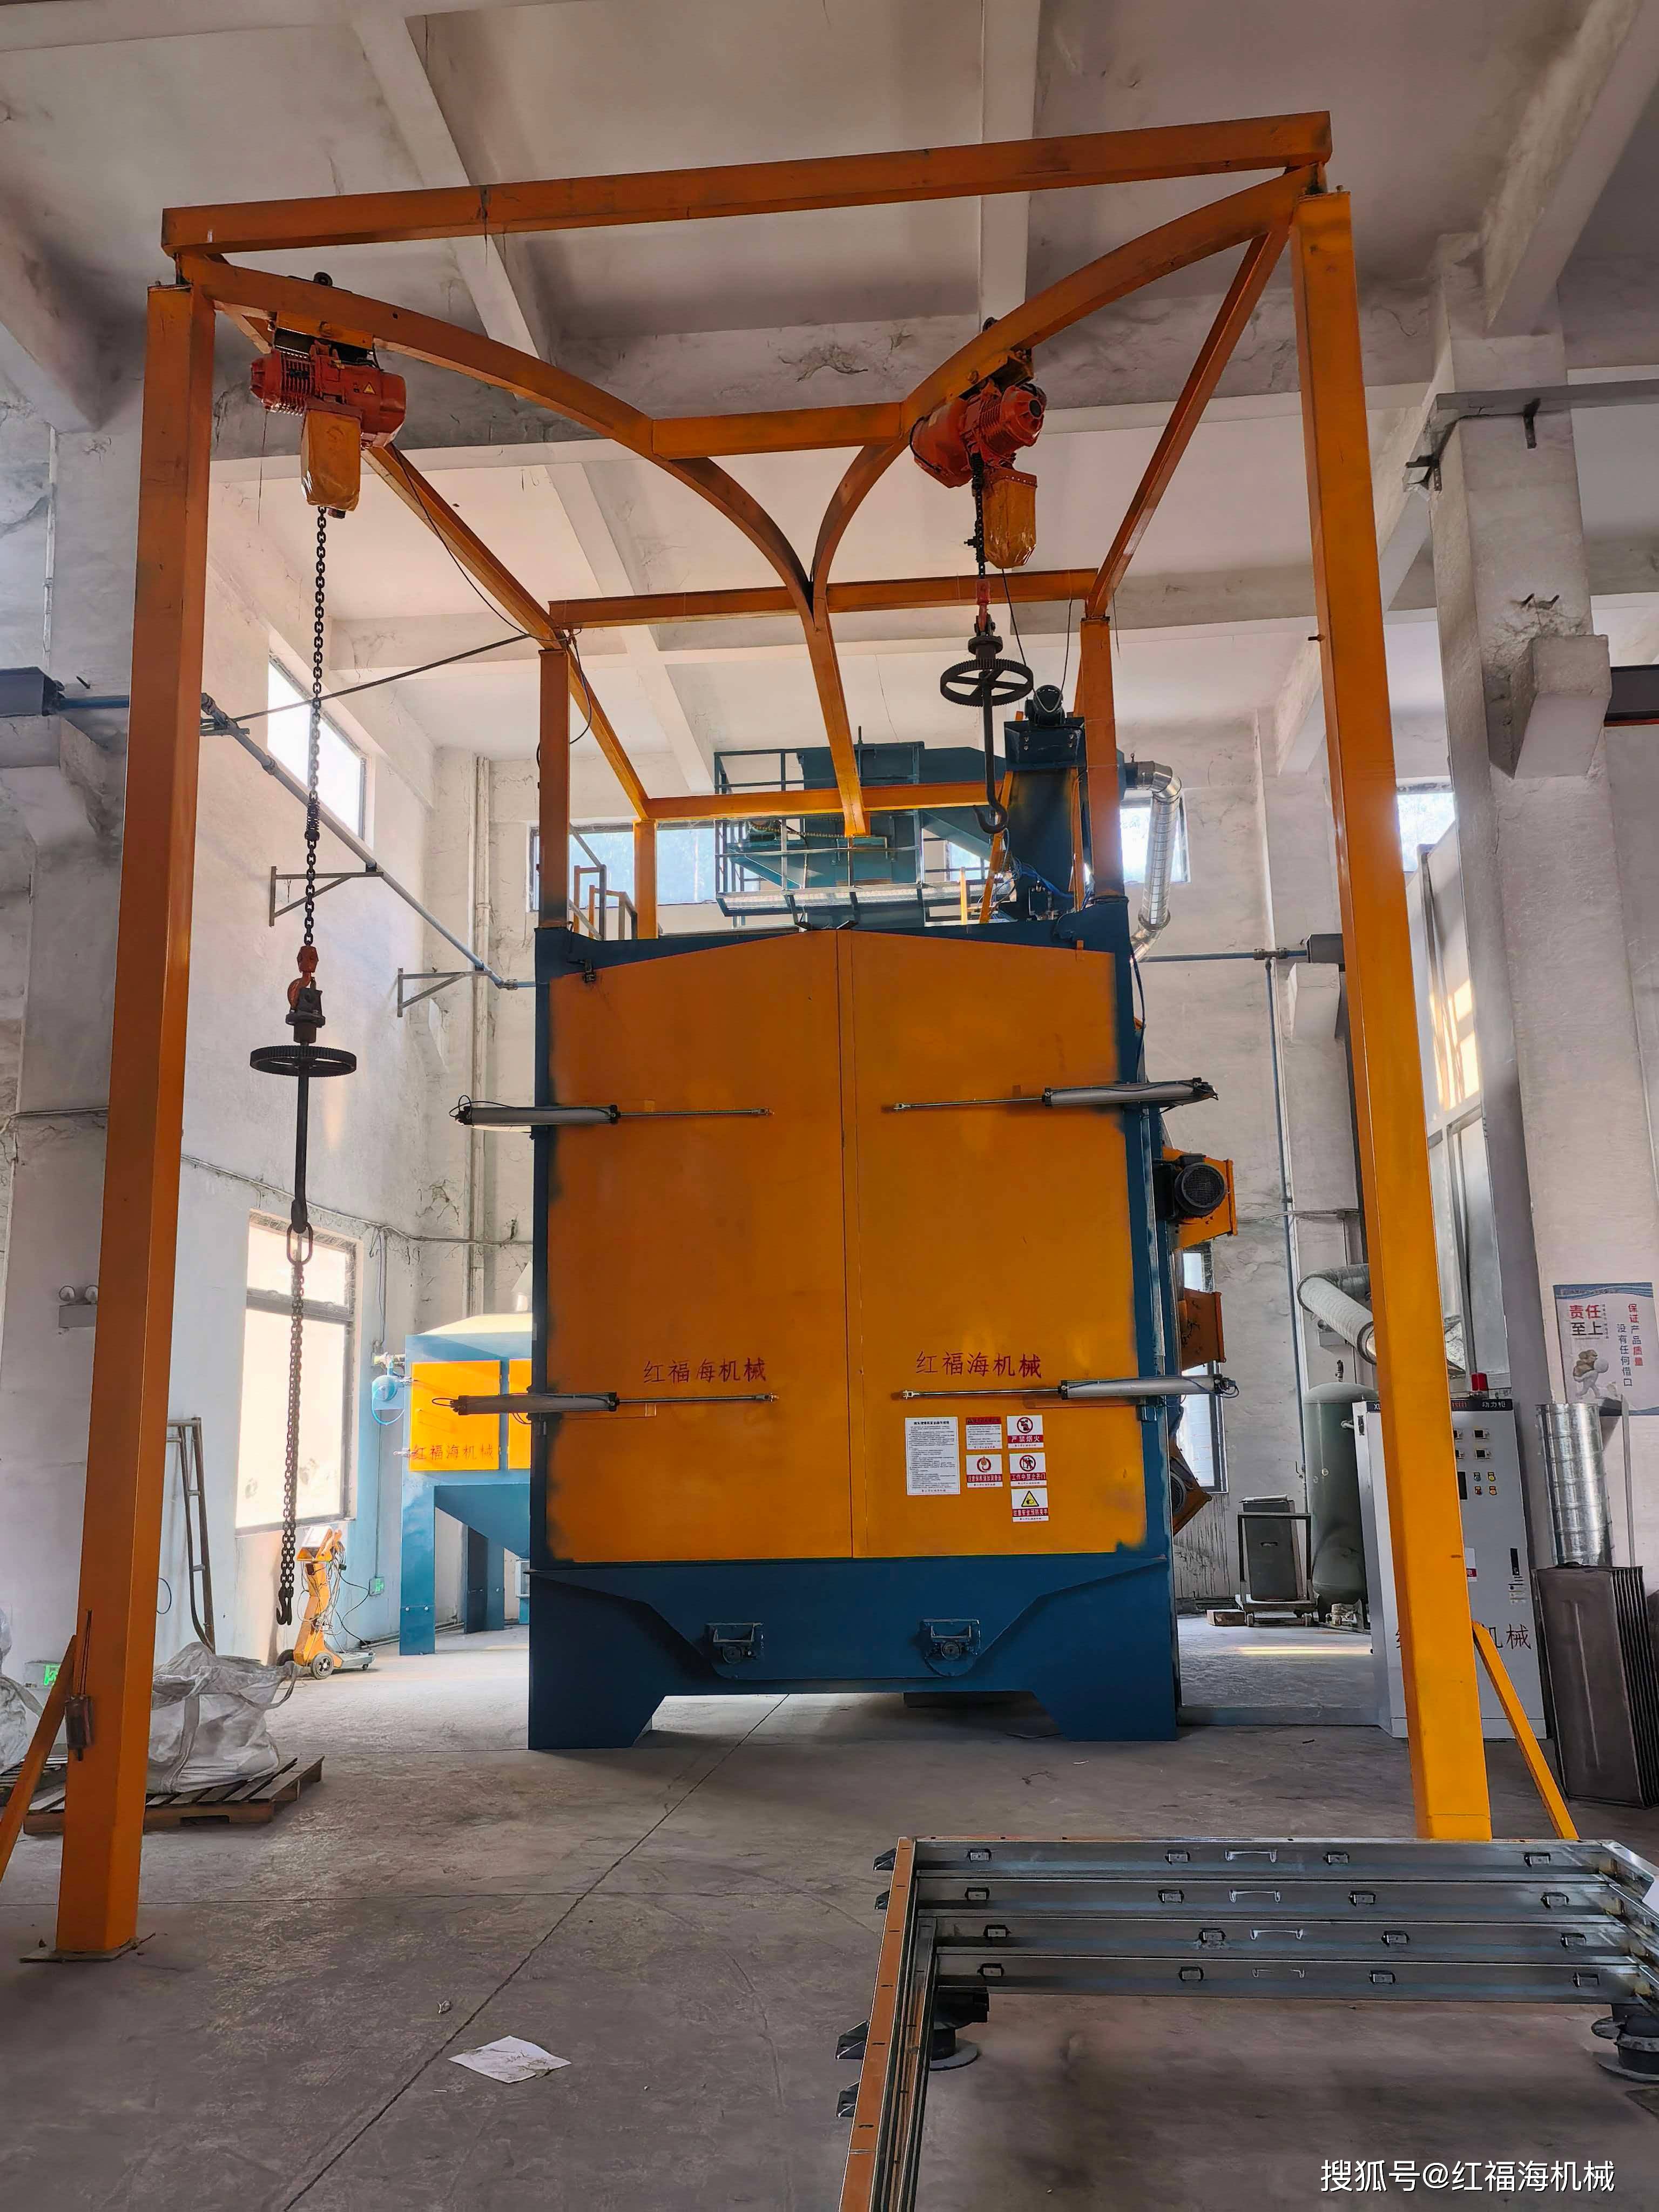
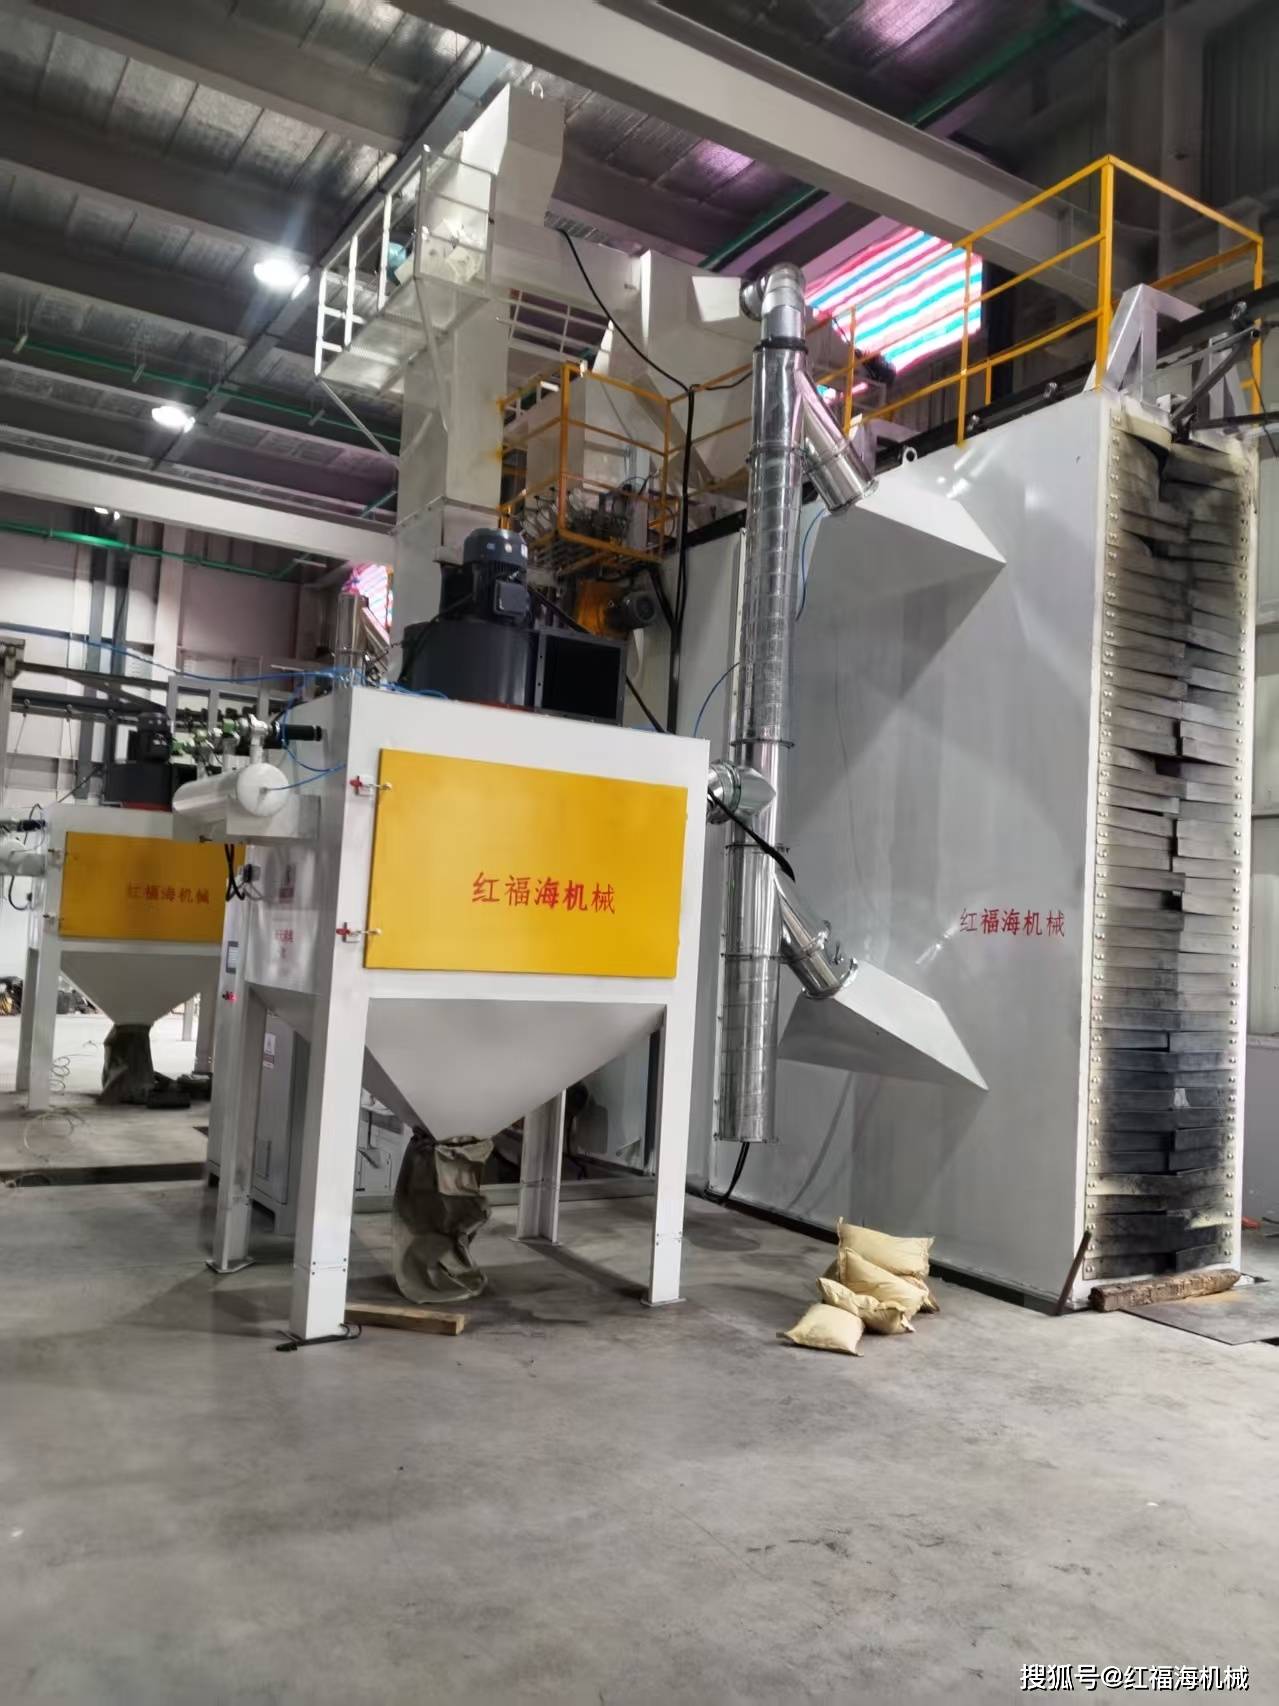
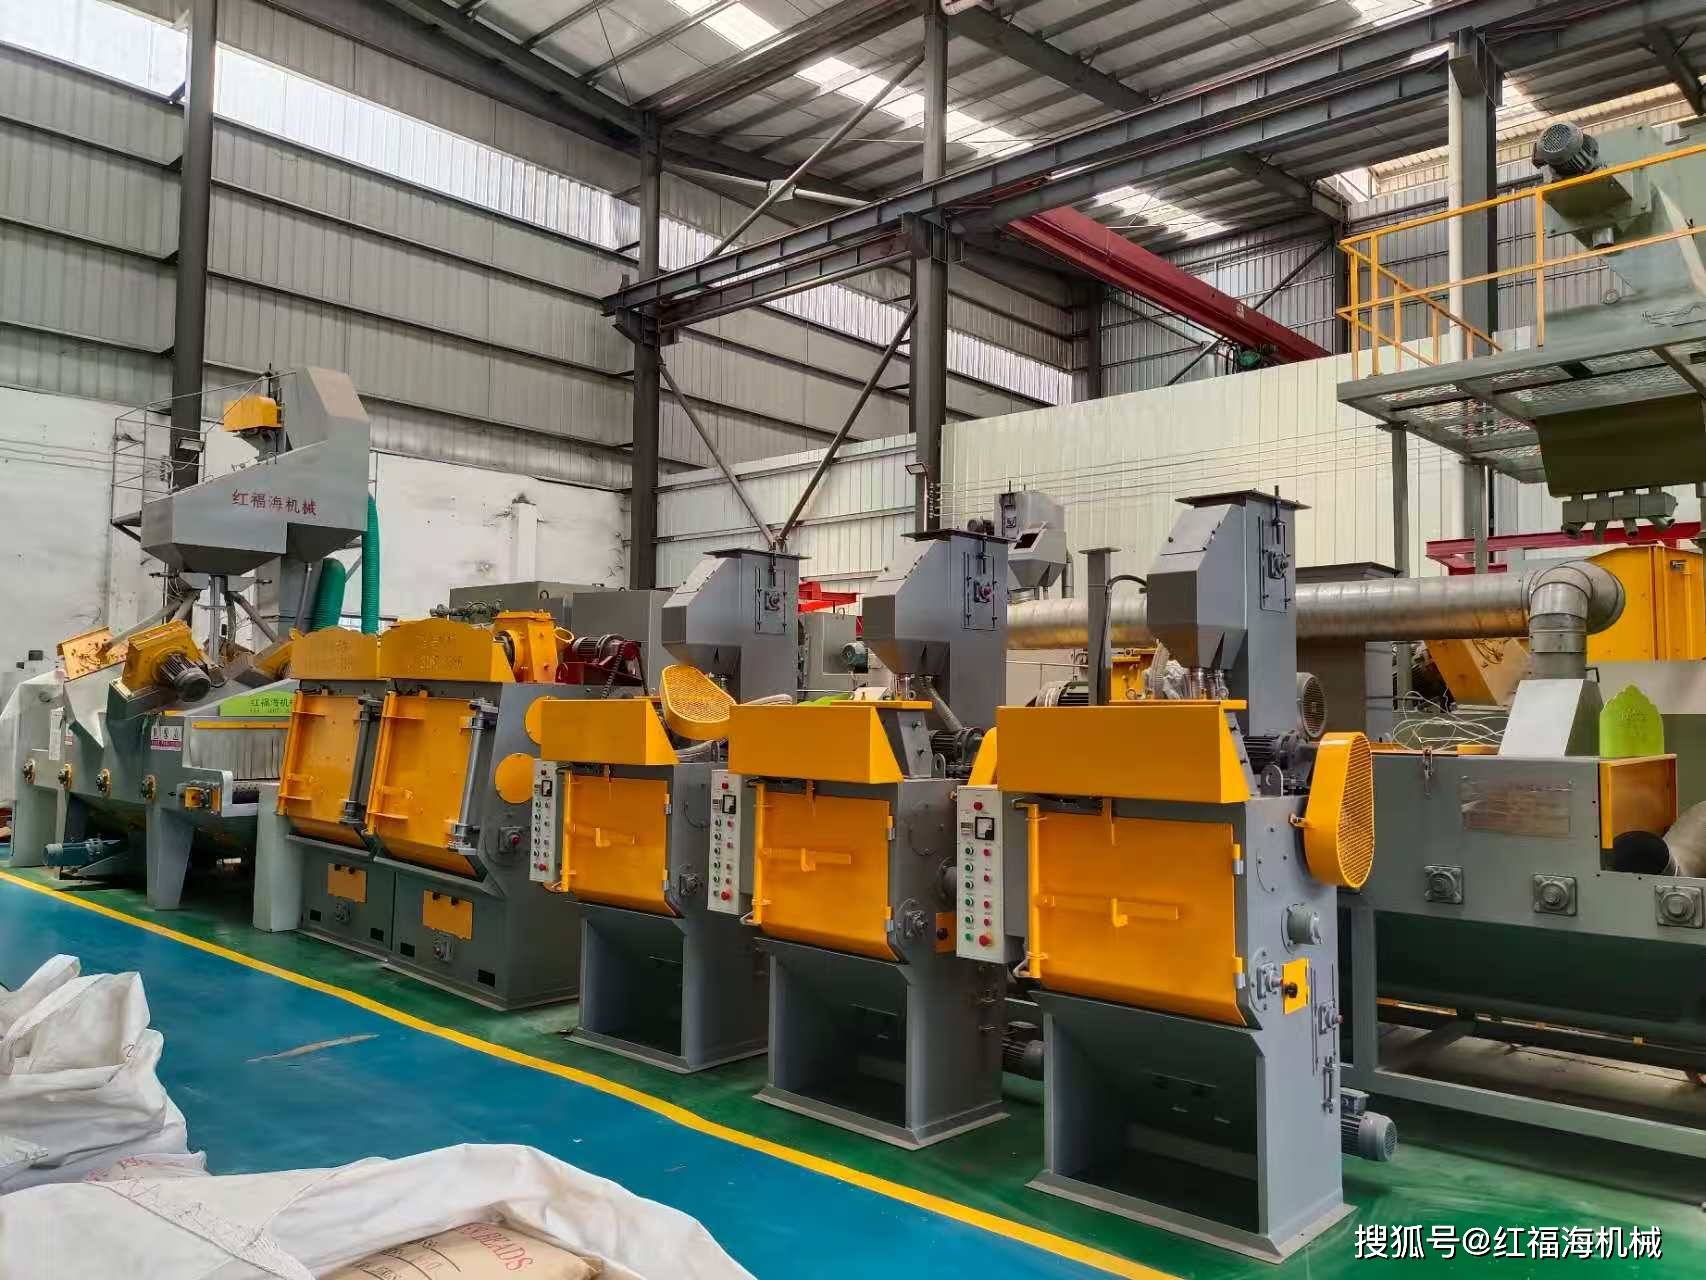
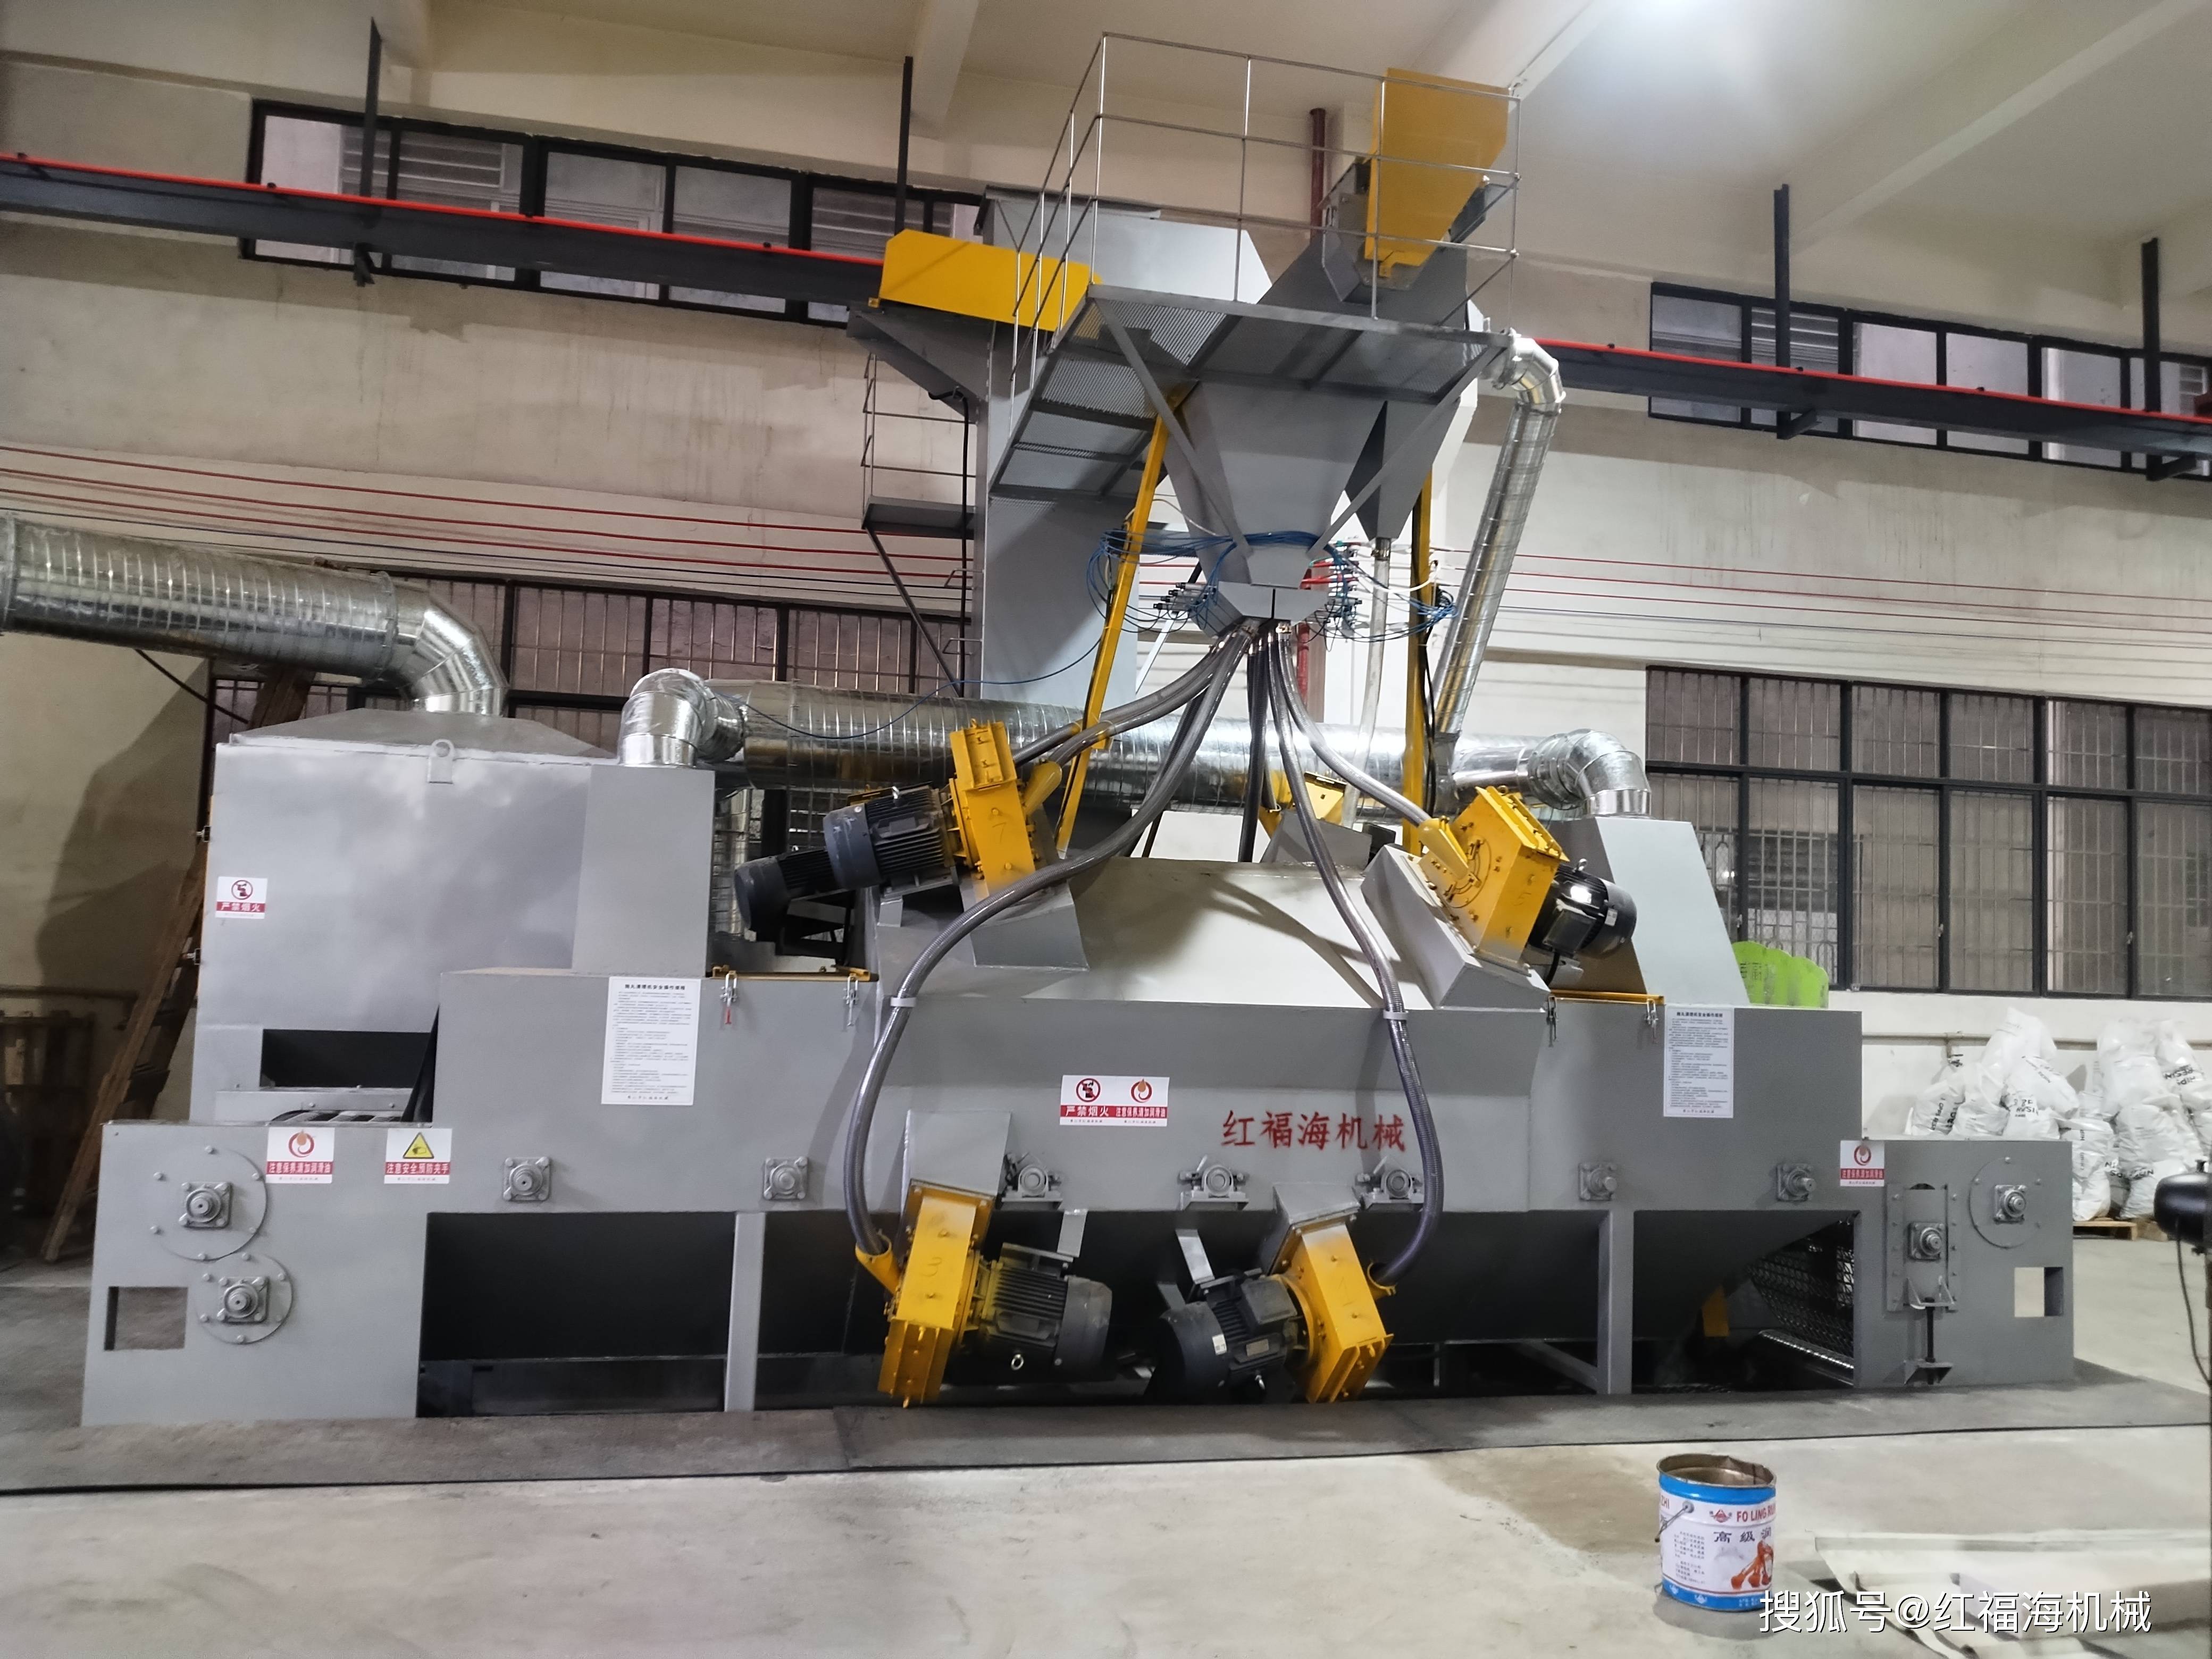
通过式抛丸机是怎么连续把工件清理干净的呢?
一句话核心工件匀速往前走,多台抛丸器从上下、侧面多角度持续抛射;走得越慢,被弹丸打击的时间越长,除锈越干净;丸料自动回收分选循环,实现连续不停机生产(Q69 辊道通过式为主)抖音百科
完整 4 步流程
1、输送进料(可控速度)
变频调速辊道带动钢板、H 型钢、型材匀速穿过密闭抛丸室,速度一般 0.5~5m/min。
- 重锈、厚氧化皮:调慢速度,延长在抛射区停留时间
- 轻锈、浮锈:速度加快,提高产能 PLC 配光电感应,工件进入抛射区才开供丸闸,空走不浪费钢丸
2、多方位抛射打击(关键,保证清理干净)
抛丸室四周布置多台抛丸器(顶部、底部、左右侧壁),定向套角度提前调好,扇形弹丸区域互相搭接,尽量覆盖工件各个面:
- 钢丸 60–80m/s 高速冲击,锈层、氧化皮、焊渣被击碎剥离
- 工件是连续移动,相当于 “一层一层持续扫打”,不是定点打击
3、吹扫(把粘在工件上的钢丸吹掉)
工件离开抛丸区后,先经过高压吹扫风刀 / 毛刷,把卡在焊缝、凹槽里的钢丸吹落,避免钢丸带出机外、带到下道工序
4、弹丸闭环回收 分选(连续生产的命脉)
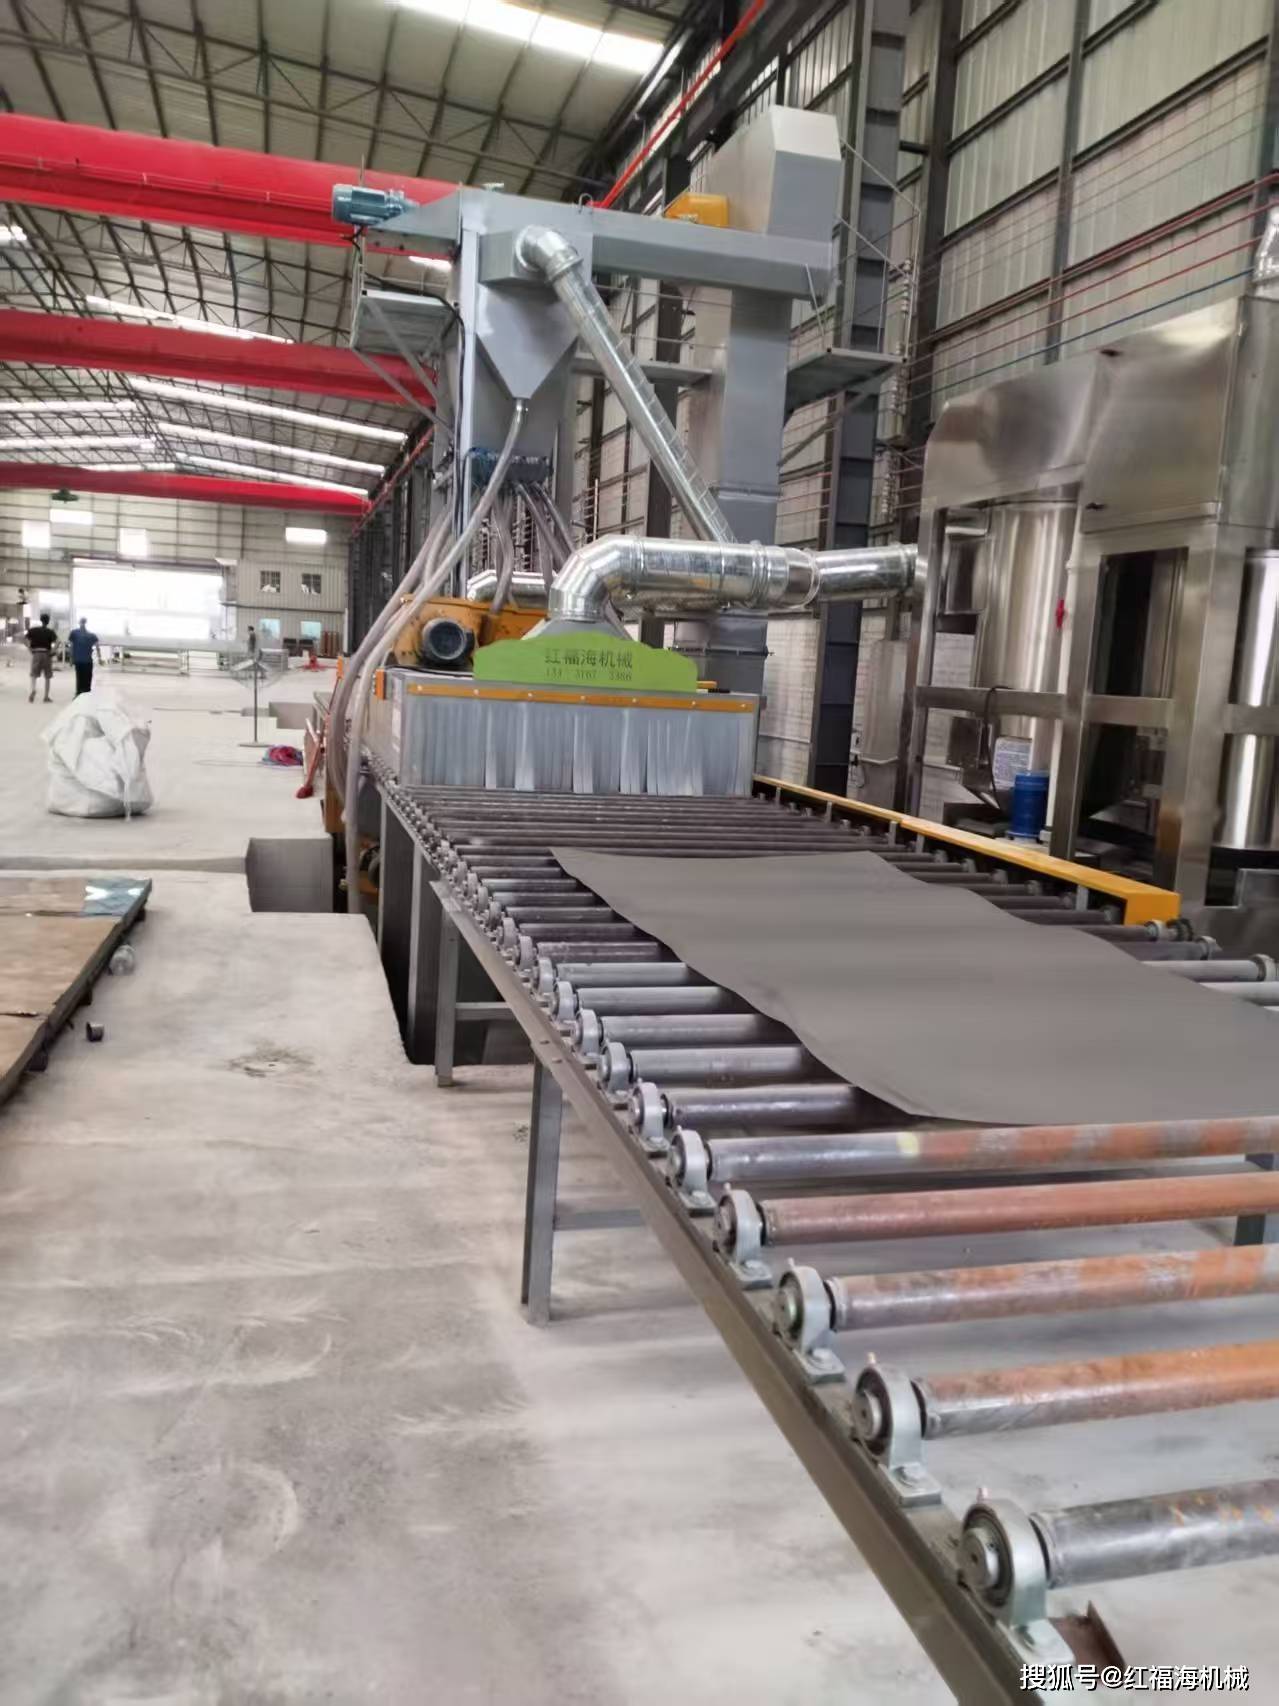
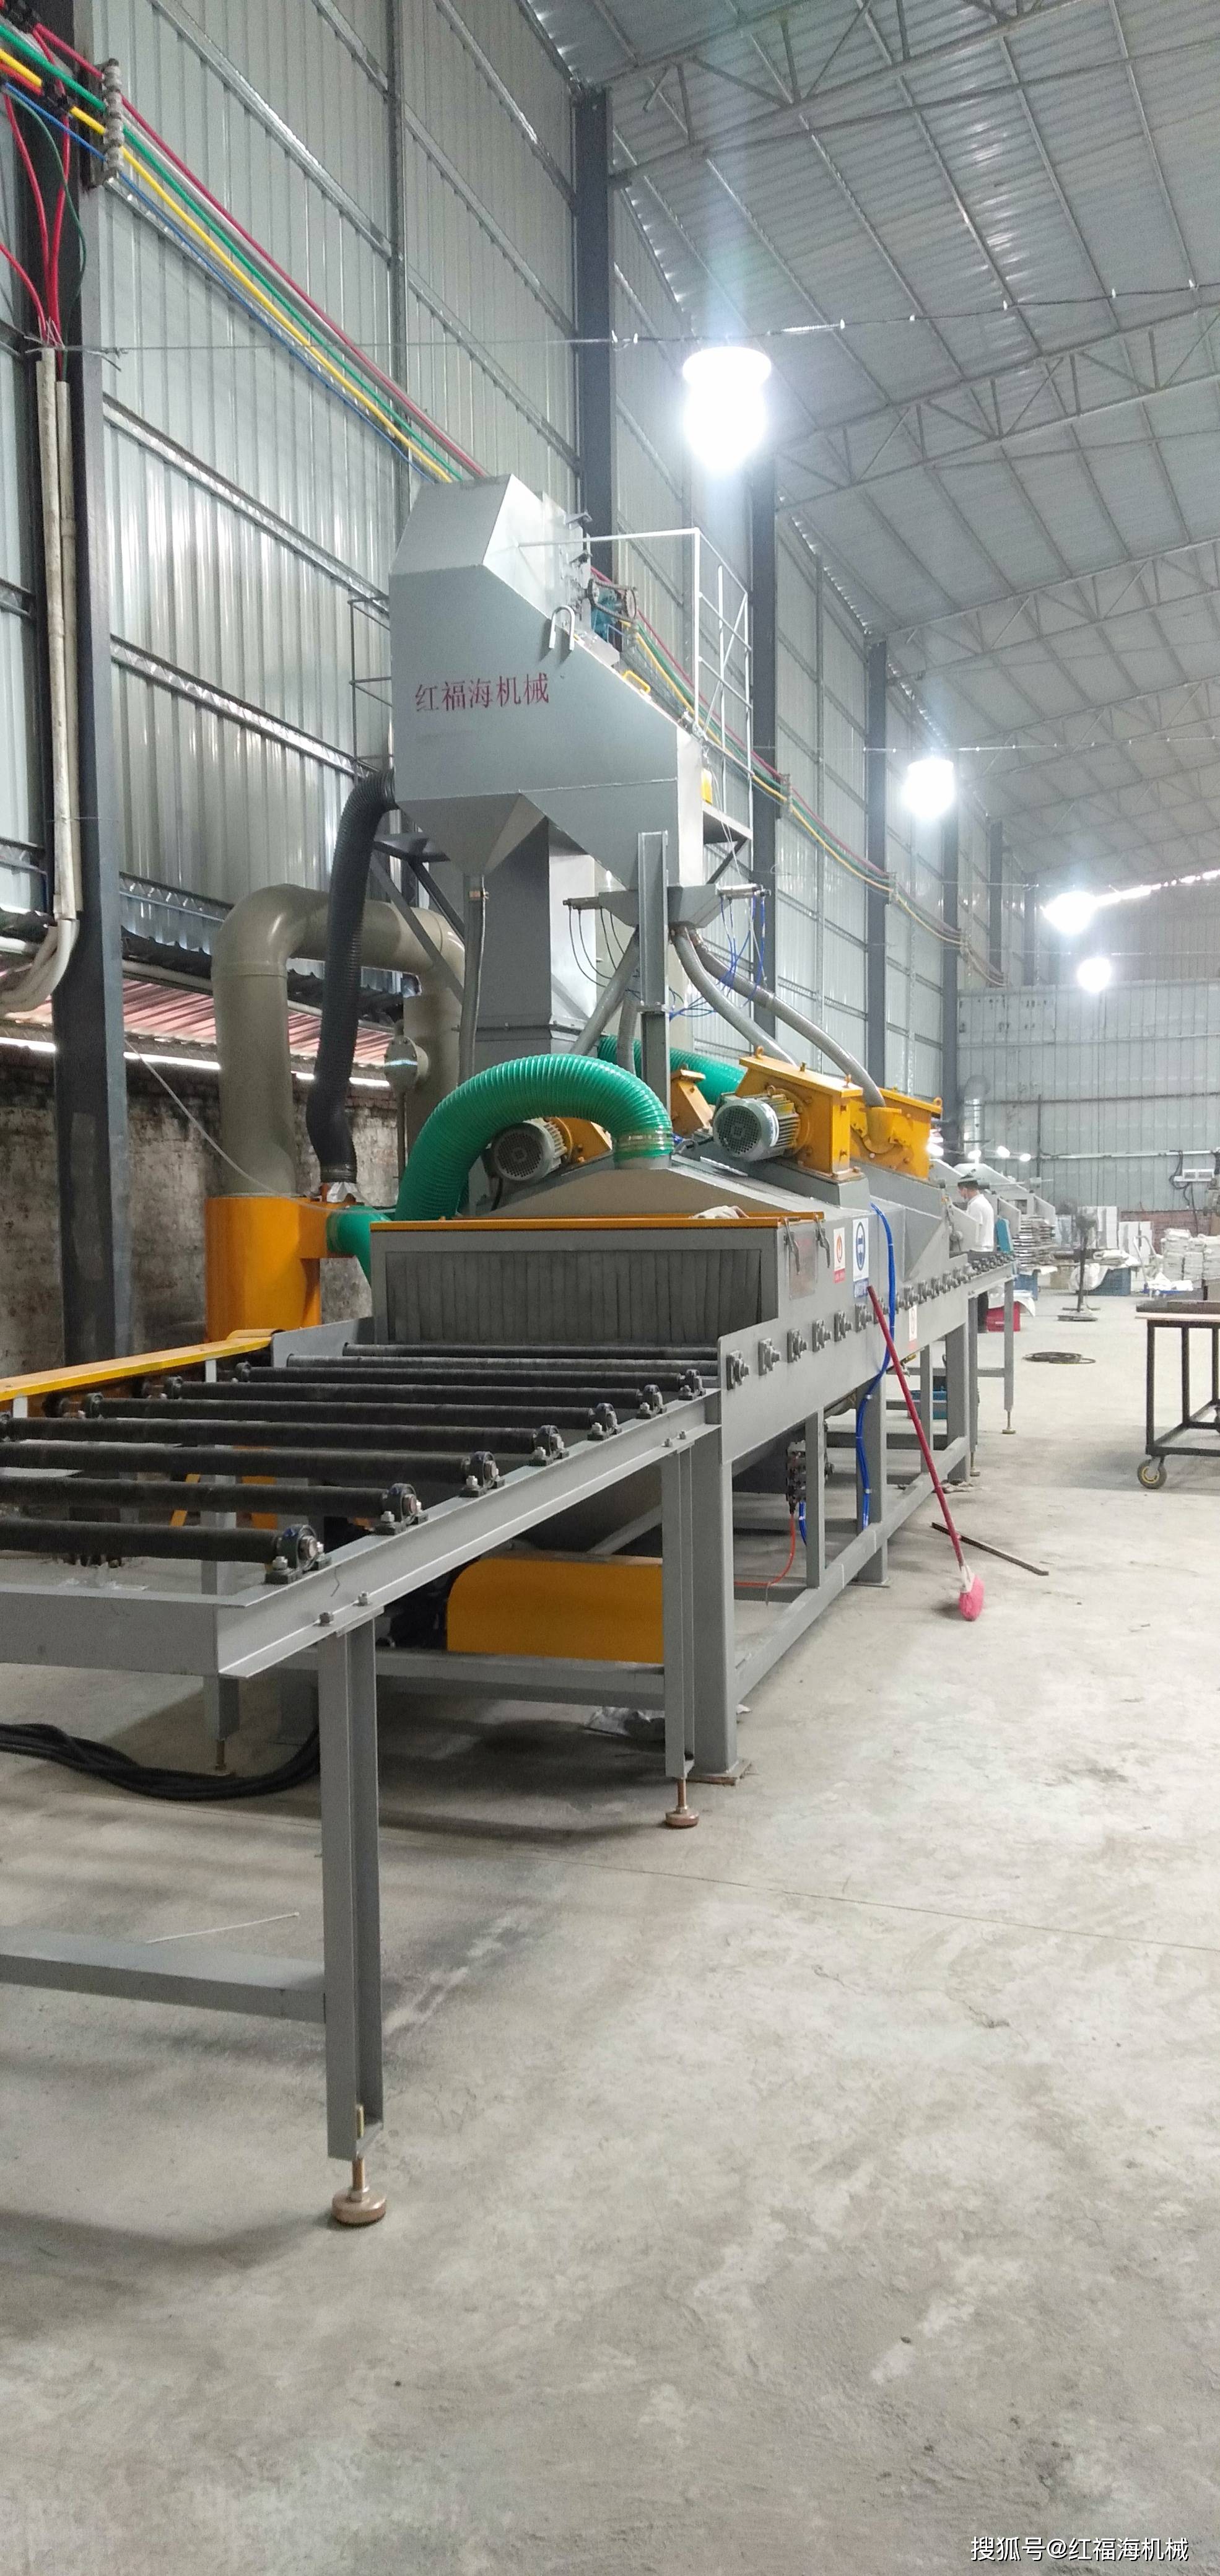
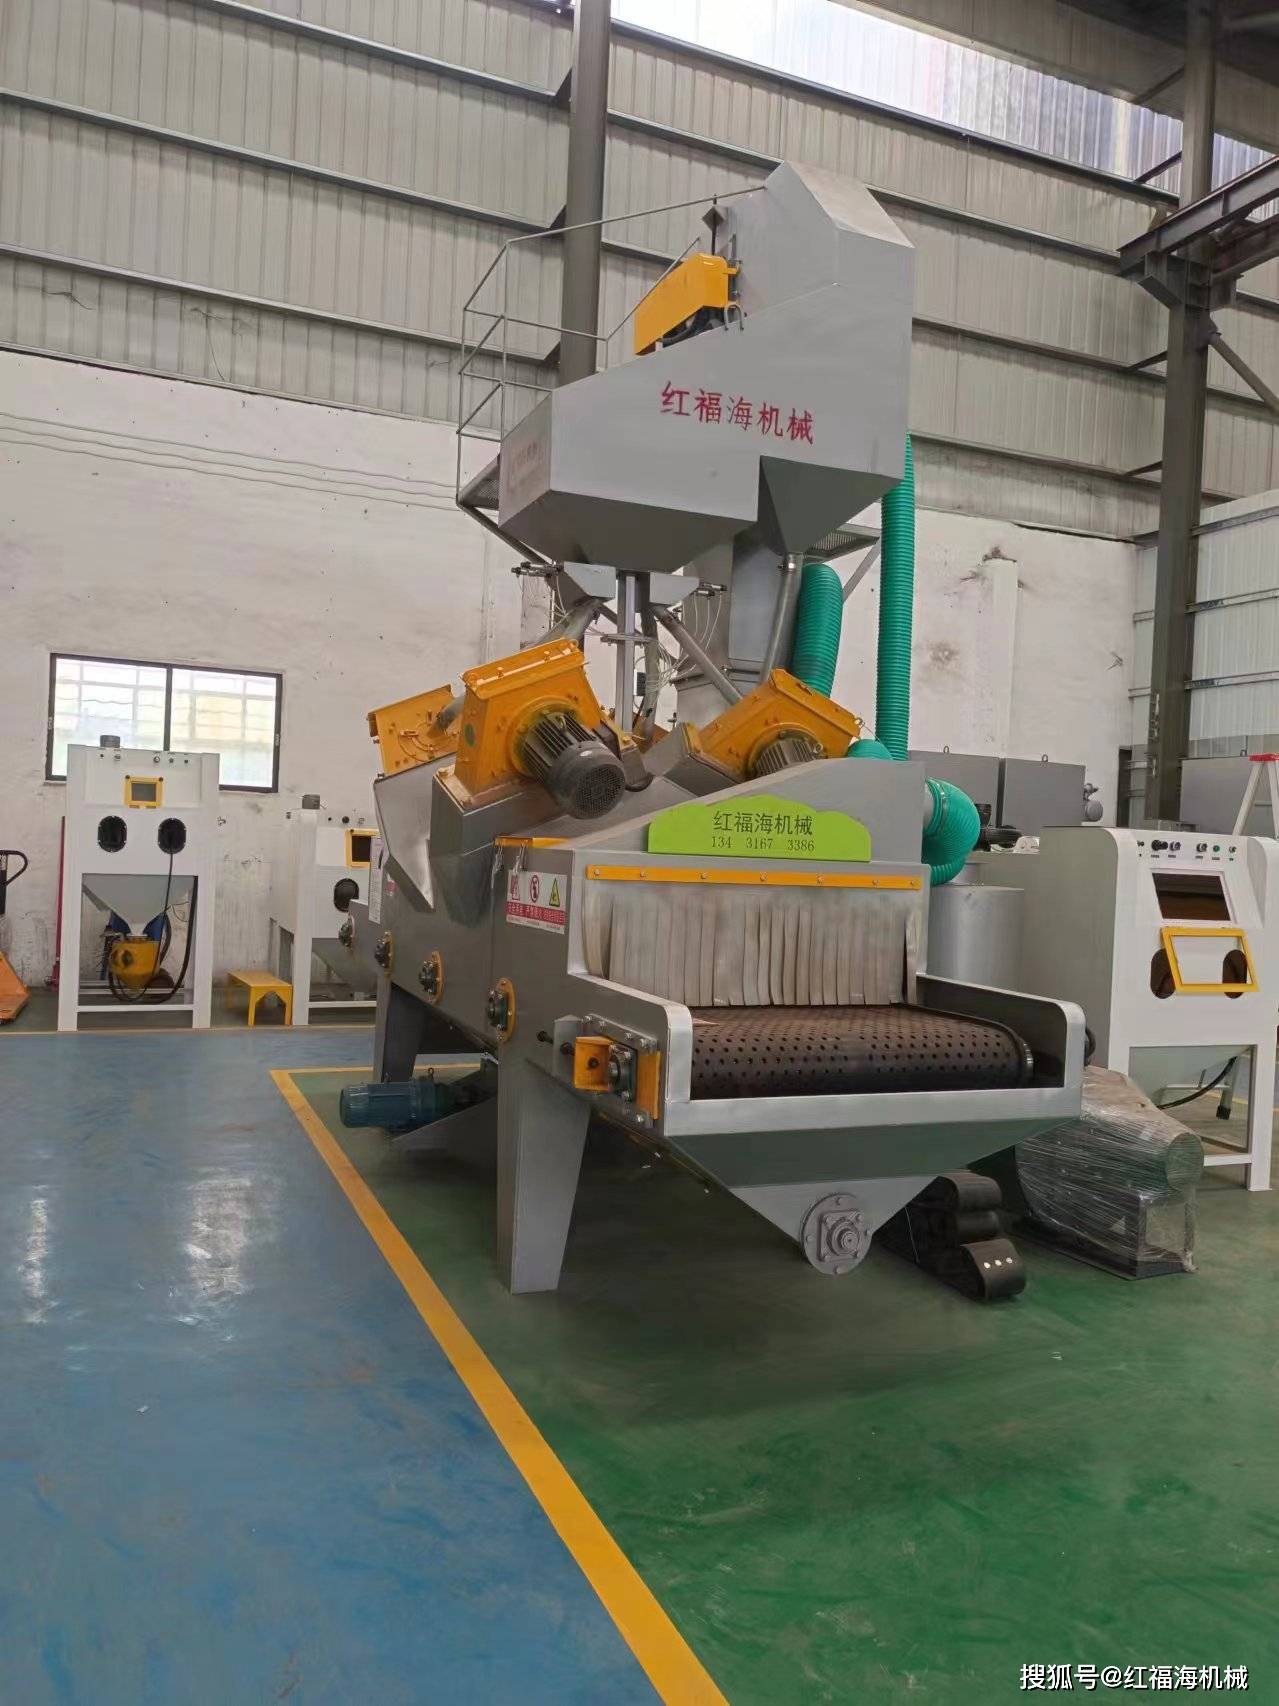
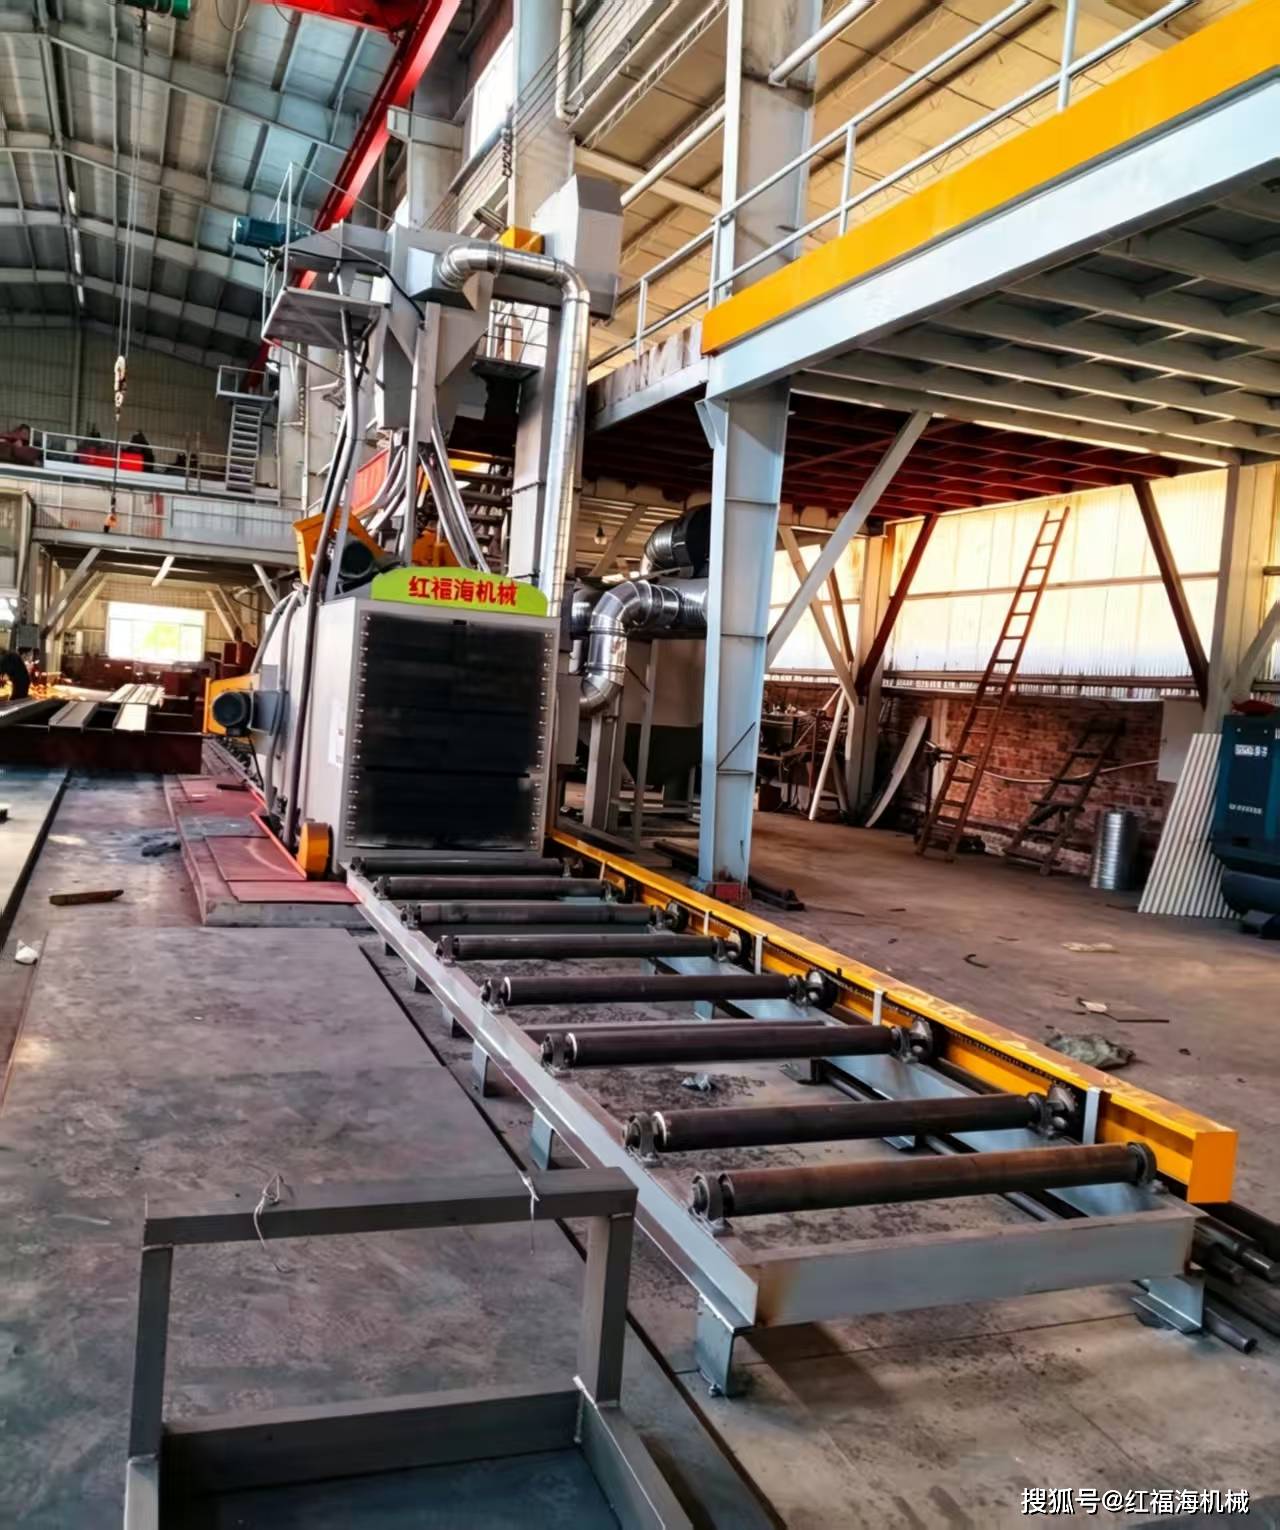
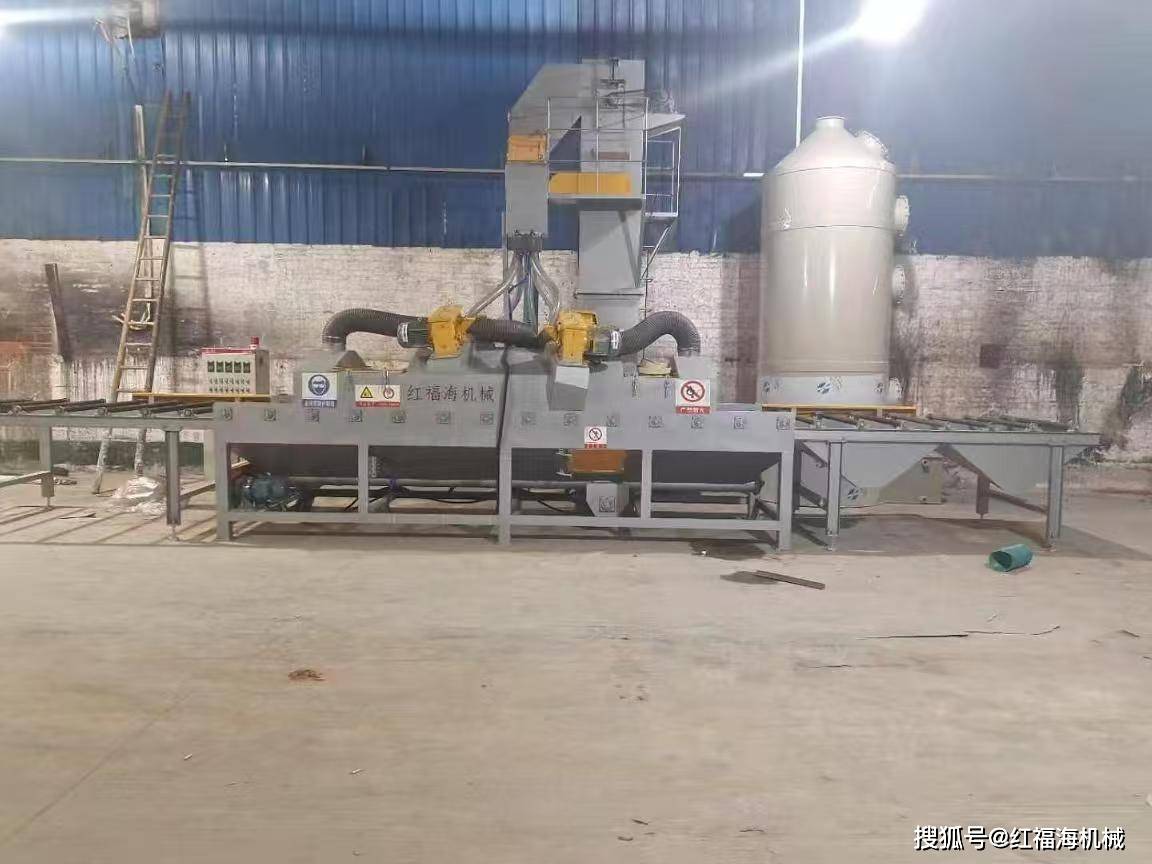
弹丸 锈渣 碎丸一起落到室底:
- 横向、纵向螺旋绞龙汇集到斗式提升机底部
- 提升机往上送到顶部风选分离器
- 风选气流把粉尘、碎小废丸吹走送除尘;合格完整钢丸落进储丸斗,重新供给抛丸器循环使用
- 粉尘持续被布袋 / 滤芯除尘器抽走,保持舱内能见度、环保达标
为什么能连续、稳定达到 Sa2.5?
- 抛射区域重叠覆盖:抛头布局是算好的,正常平板、H 型钢外表面无漏打区域
- 时间可控:速度决定打击次数,同一位置反复被多股弹丸轮番击打
- 磨料持续净化:坏丸、粉尘不断被分离,一直用干净合格钢丸,不会越打质量越差
- 全程密闭,上料、出料两头只有密封帘,钢丸不容易跑料
和喷砂对比理解
喷砂:人拿着枪,一块面一块面扫; 通过式抛丸:工件自己走,多把 “自动抛丸枪” 固定在四周,工件移动来接受抛射,连续流、产能大、人工极少。