

不锈钢翅片管,尤其是 304 奥氏体不锈钢材质,在冷轧轧制翅片、胀管、折弯这类冷加工工序之后,经常出现变硬、开裂的现象。很多人误以为只是加工力度太大,实际上这是奥氏体不锈钢本身材料特性带来的加工硬化效应,也是不锈钢翅片管生产加工中的典型难题。
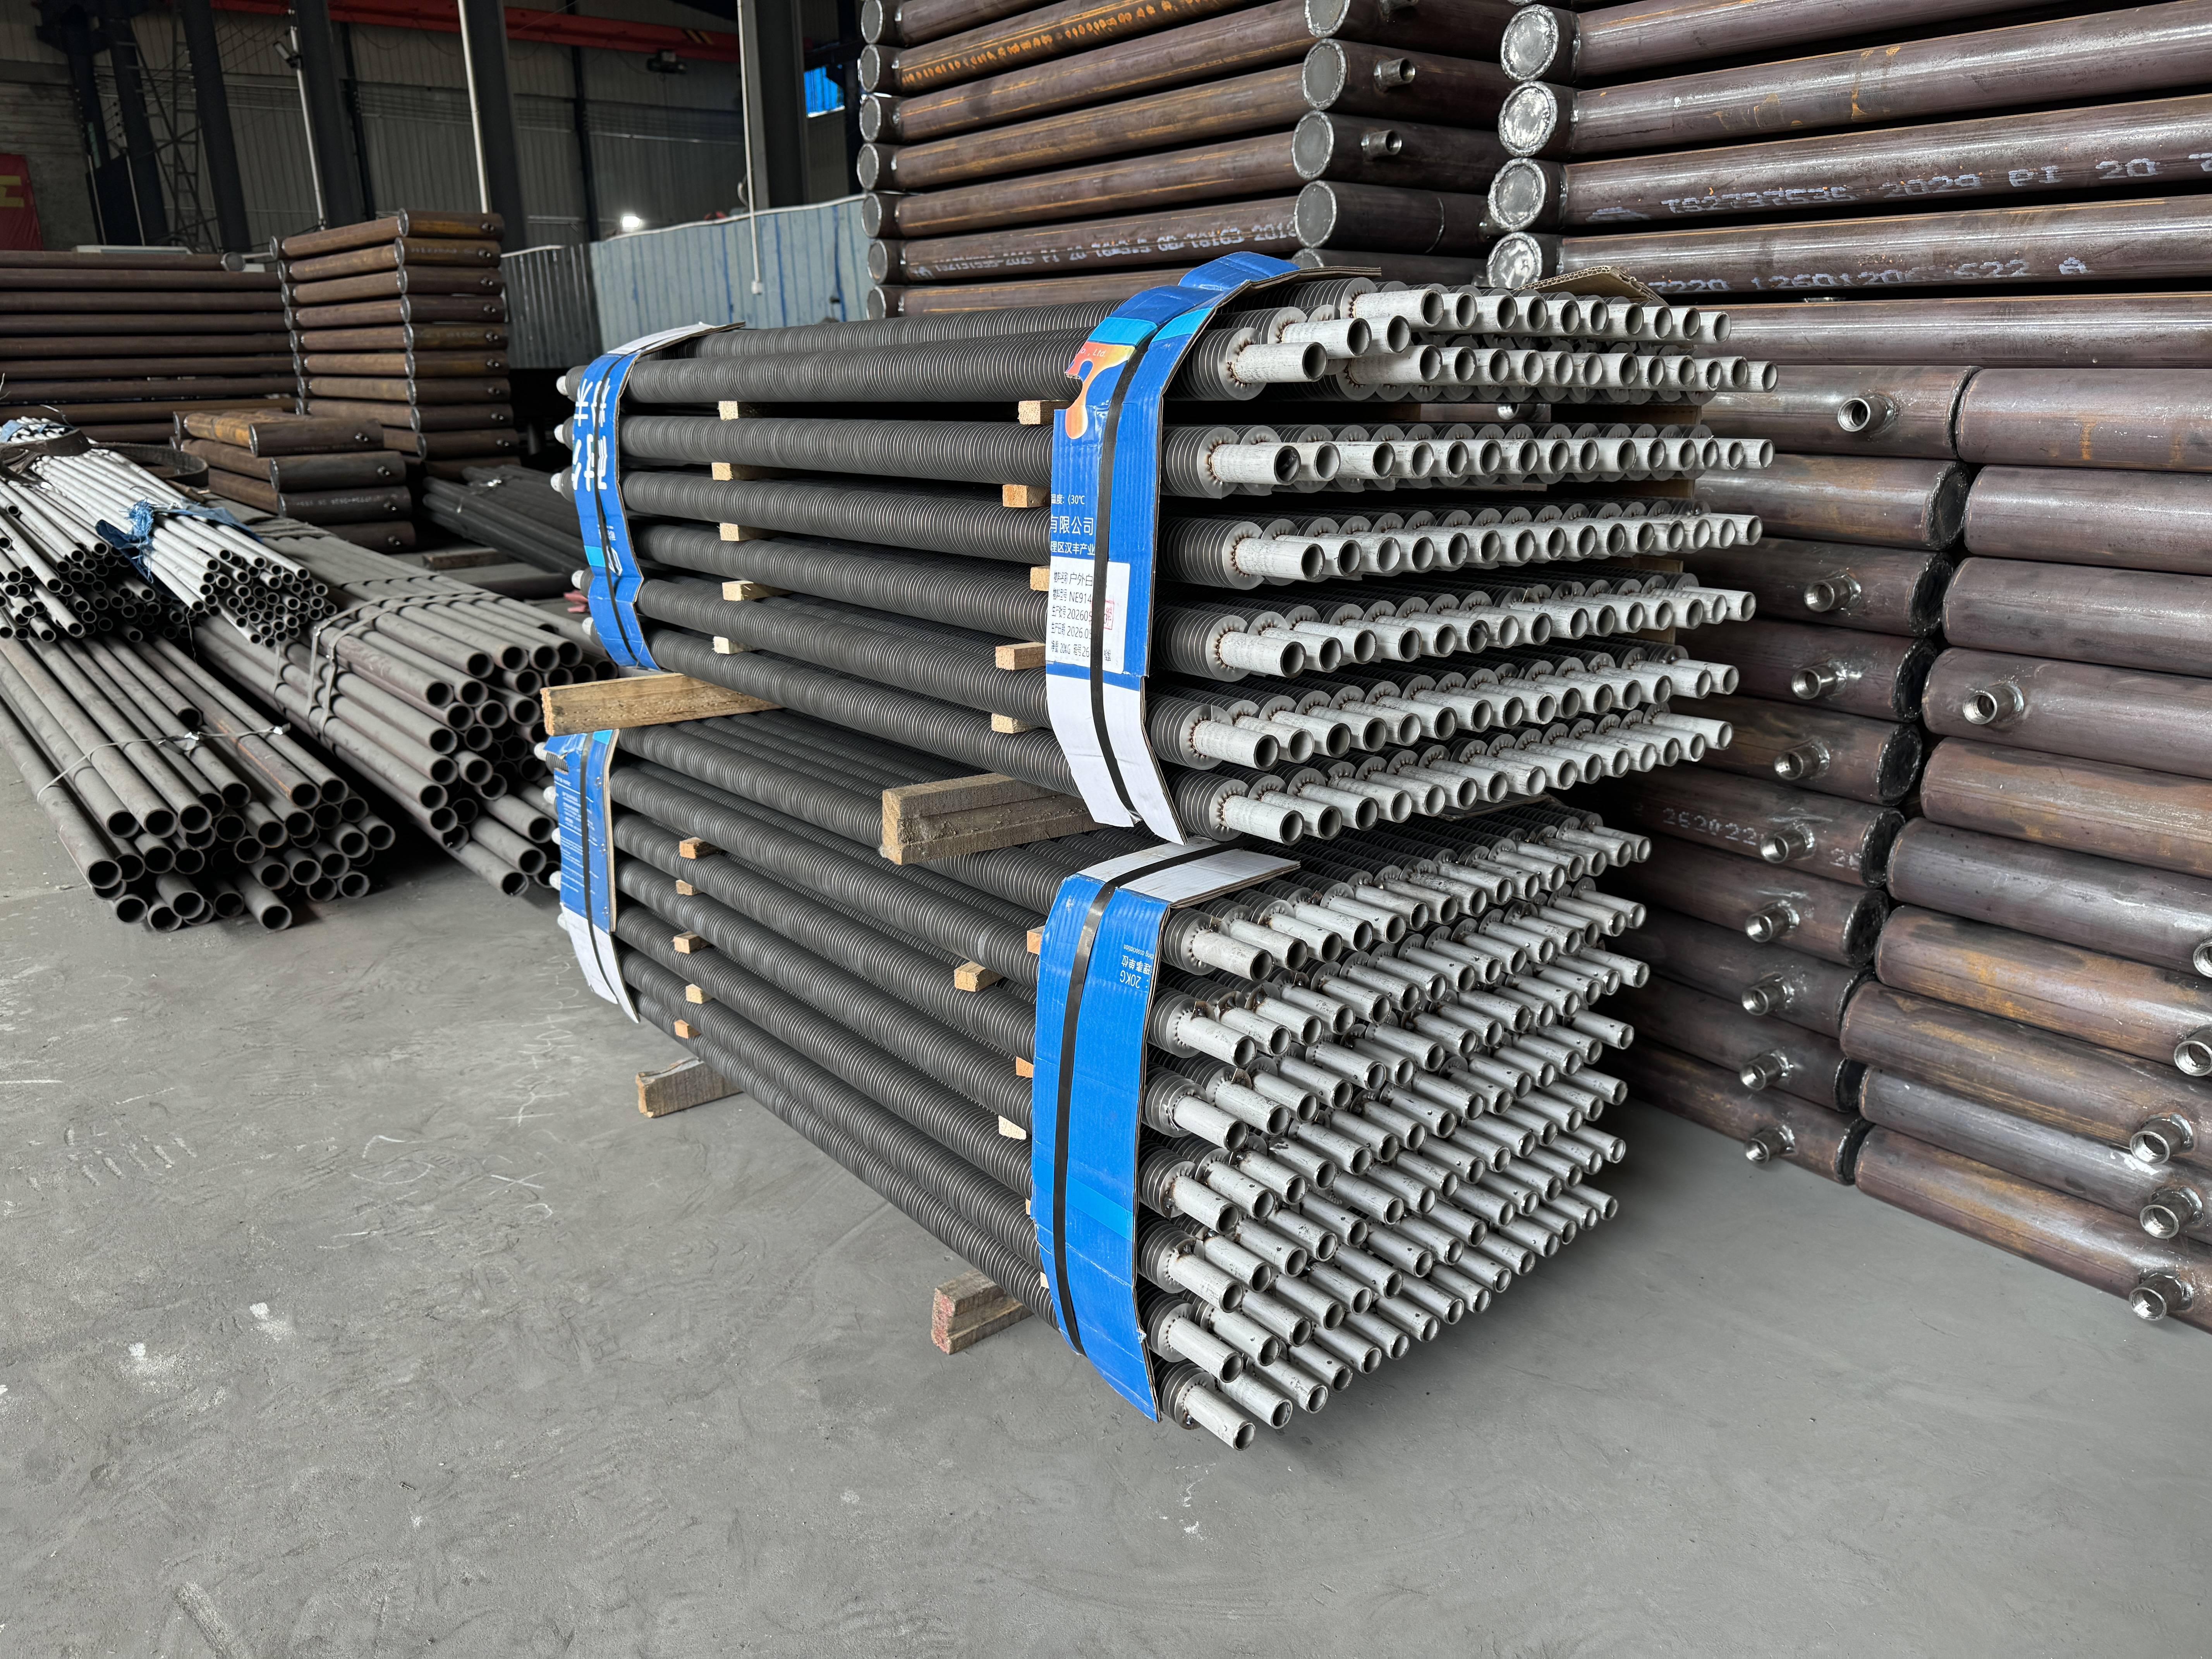
奥氏体不锈钢晶体结构比较特殊,常温塑性很好,但没有明显的屈服平台。在冷变形的时候,管材内部晶体发生滑移,晶格内部大量位错不断堆积、纠缠在一起,阻碍金属继续变形,宏观表现就是材料硬度上升、强度提高,但是延伸率、韧性明显下降,也就是加工硬化。变形量越大,硬化程度越明显,材料变脆之后,微小应力就会引发裂纹。
对于 304 这类亚稳奥氏体不锈钢,还有一个特殊现象,就是应变诱发马氏体相变。在冷轧制翅片的强力挤压变形下,原本韧性好的奥氏体组织,局部转变为硬而脆的马氏体。马氏体和奥氏体性能差异很大,两相界面位置容易产生应力集中,裂纹优先从这里产生。翅片根部属于变形量最大的区域,所以开裂绝大多数发生在翅片根部位置。
加工节奏不合理,会进一步加重硬化开裂。如果轧制速度过快、单次压下量太大,短时间集中变形,热量来不及散出,局部应力瞬间集中;连续多道次轧制而没有中间去应力处理,硬化不断累积,管材韧性持续降低。就算加工当时没有裂开,内部已经存在隐形微裂纹,后续运输、水压试验、冷热循环运行时,裂纹扩展直接失效。
另外原材料状态也起到关键作用。如果基管采购的本身就是冷硬态管材,而不是软态退火母材,基体已经存在前期加工硬化,再进行翅片冷轧,变形余量稍微超标就容易开裂。晶粒大小、管材壁厚公差不均,也会让局部变形量失控,出现同一批次产品有的完好、有的开裂。
想要规避这类问题,生产端有成熟的控制方案。优先选用固溶退火软态不锈钢基管;轧制工艺上减小单次变形量,分多道次渐进成型,控制轧制速度;变形量大的产品,工序中间增加去应力退火,消除累积的加工应力;成型完成之后,必要时整体固溶处理,恢复奥氏体组织韧性。
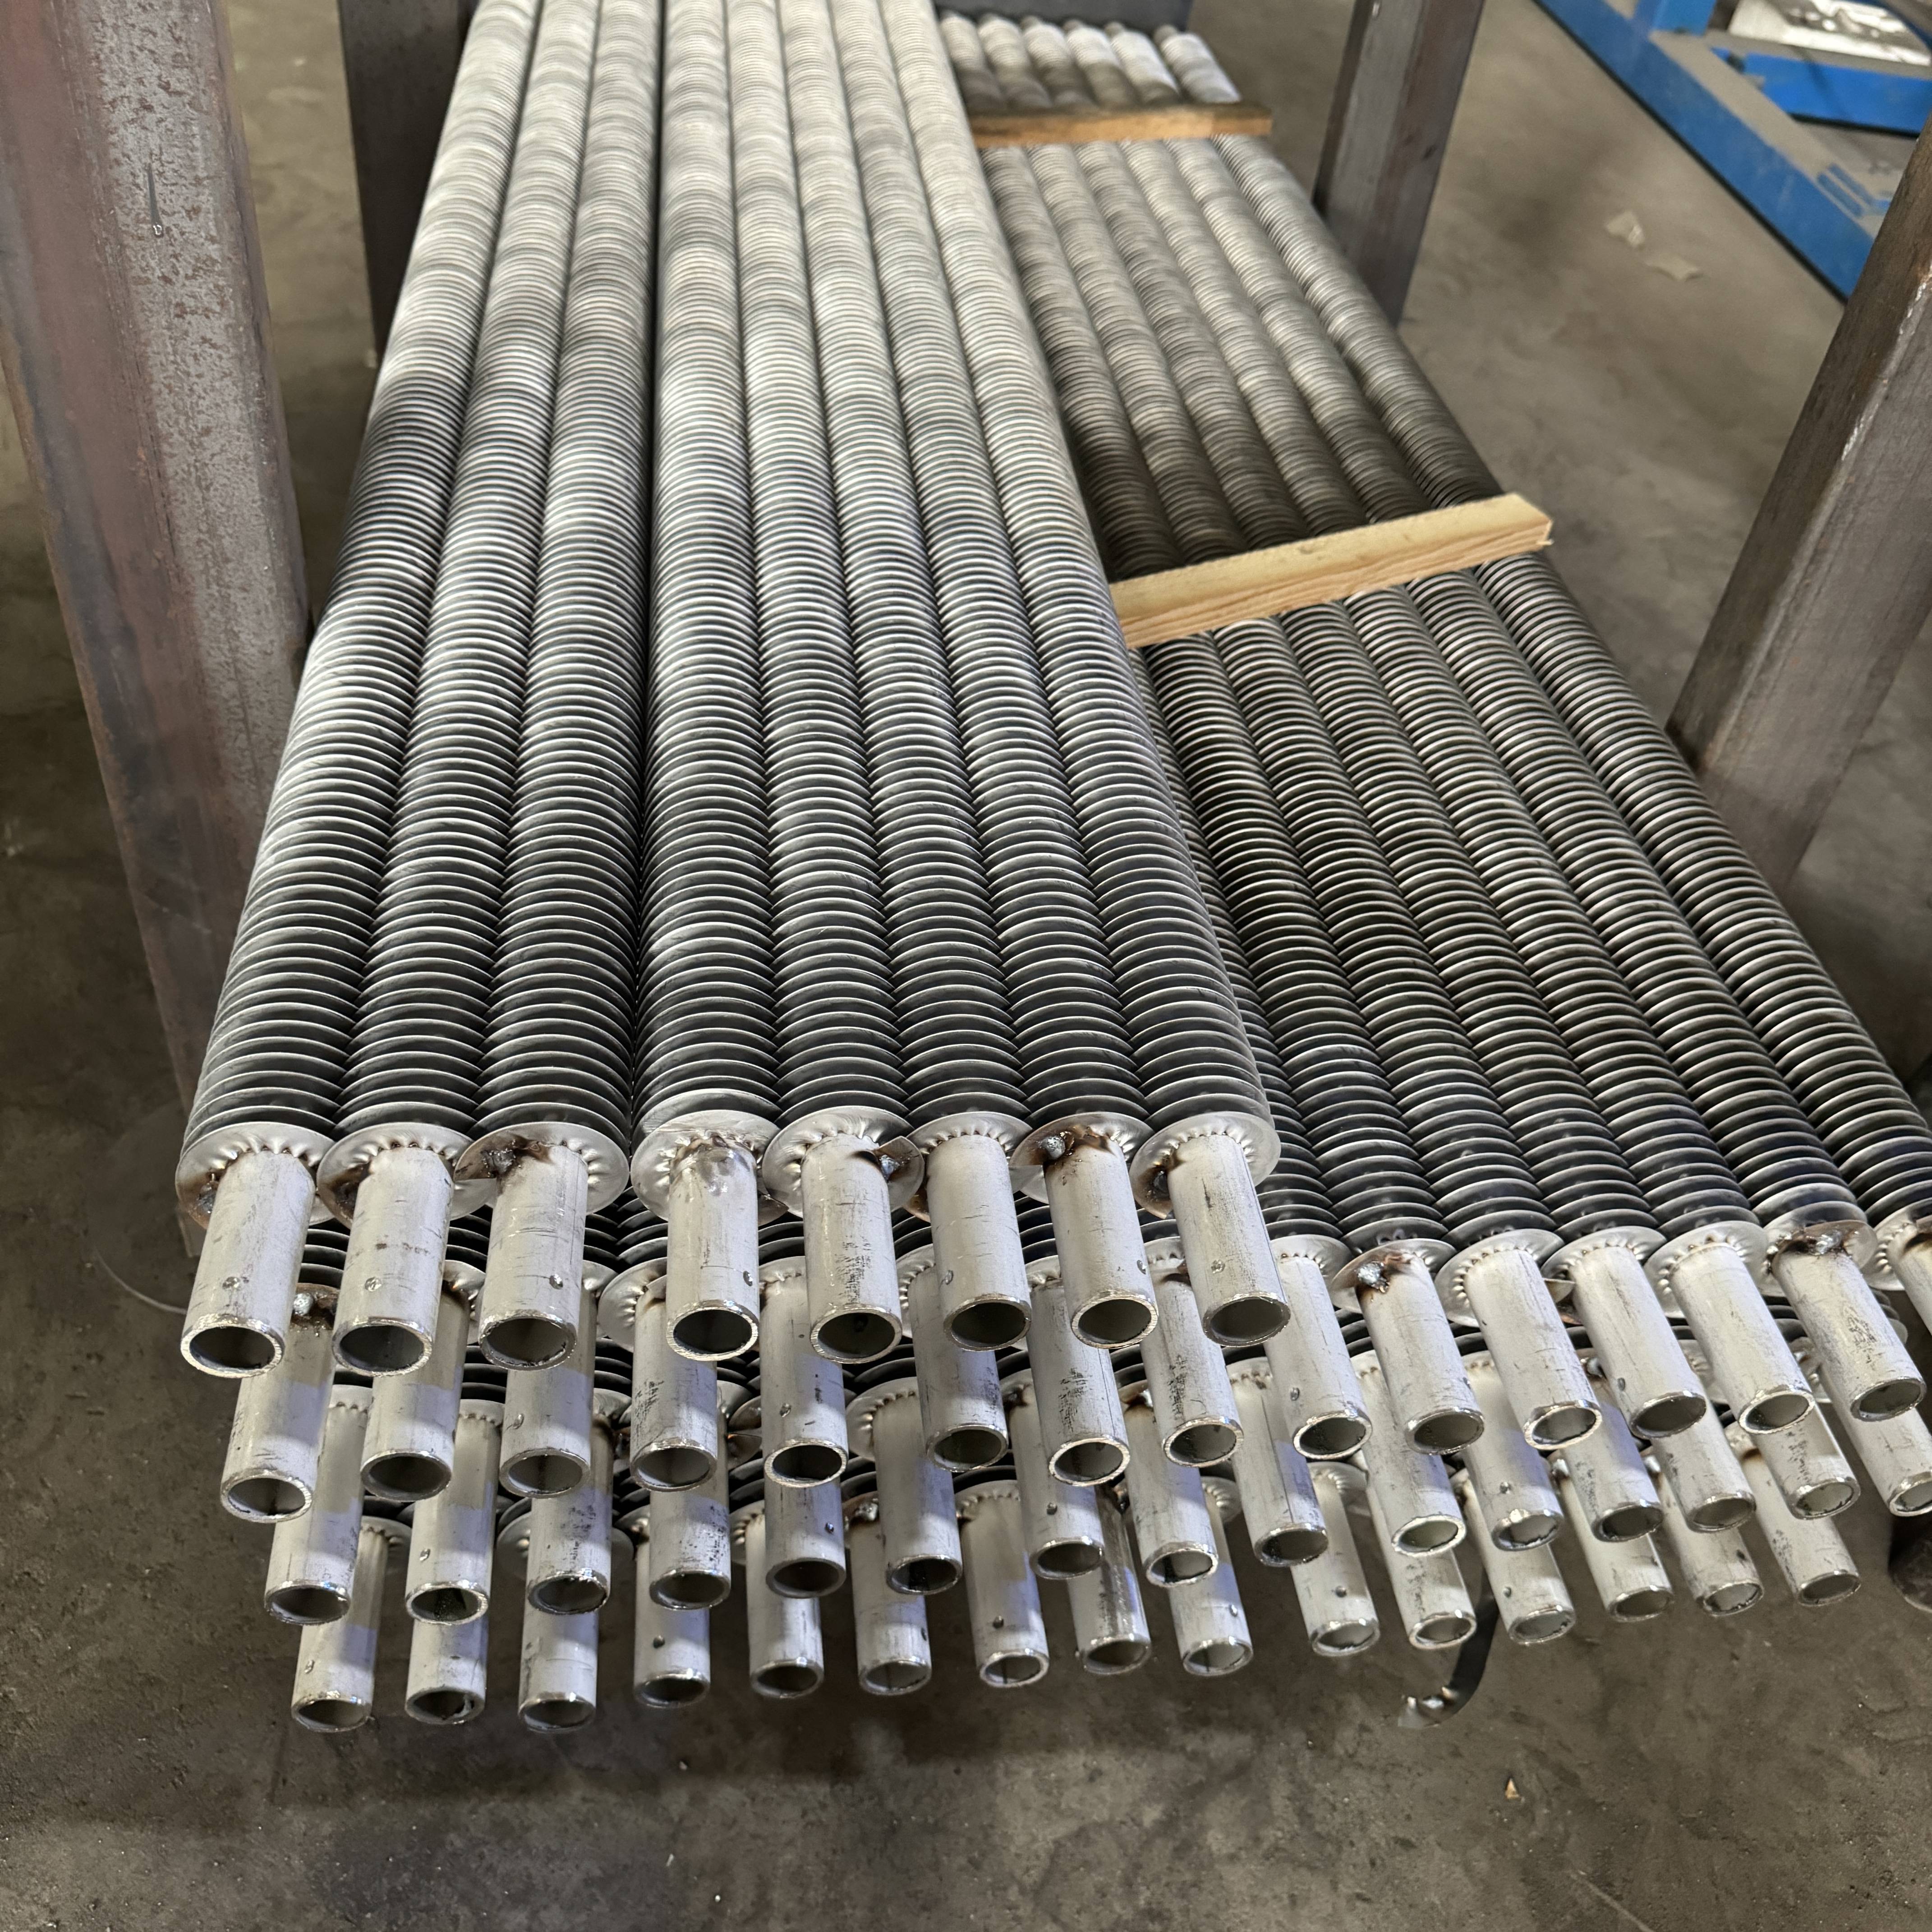
采购和使用端也要留意,冷加工成型后的不锈钢翅片管,不能直接承受剧烈冲击、快速冷热冲击。如果工况温度波动大,在技术协议里就要求厂家做去应力处理,同时增加涡流探伤,筛查肉眼看不到的内部微裂纹,把开裂风险提前排除。













