本研究面向户外家具生产领域的技术管理人员,基于工业生产现场的四类高频失效模式,追溯HDPE再生颗粒生产的核心环节——废料分选与清洗工序,旨在阐释不同来源的HDPE再生原料所制备的阿迪朗达克椅、户外火炉桌、沙滩椅等产品性能差异的内在机制。
一、HDPE户外家具生产中的四类典型失效模式
在HDPE户外家具的工业化生产过程中,四类质量问题频繁出现,对生产稳定性与产品质量造成显著影响:
1. 表面析出与起霜现象
HDPE制品经挤出或注塑成型后,在自然存放条件下数天至数周内,表面逐渐形成一层雾状粉状沉积物,该现象在阿迪朗达克椅的曲面转角、青蛙椅的折叠铰链部位、户外吧台立面等区域尤为显著。这类析出物无法通过擦拭或水洗完全去除,会导致客户投诉率显著升高。
2. 力学性能非均匀性
同一生产批次的户外餐桌,其承载性能存在显著差异,部分样品可承受150kg载荷,部分样品在75kg载荷下即出现微裂纹;同一张长椅的不同部位,冲击强度存在明显差异。北方市政工程现场监测显示,在-35℃环境下,部分座椅发生脆性断裂,而部分座椅结构保持完整。
3. 发泡成型缺陷
当采用微发泡工艺实现产品轻量化(该工艺是当前欧美户外家具轻量化发展的核心技术)时,易出现泡孔尺寸不均、局部泡孔塌陷、表面橘皮纹等问题,导致沙滩椅、户外躺椅等产品的废品率从1.2%上升至5.8%的情况较为普遍。
4. 加工设备磨损加剧
挤出机螺杆、机筒及模具在3-6个月内出现异常磨损,熔体过滤器滤网的更换周期由24h缩短至4h,进而导致生产停机时间延长、隐性生产成本显著上升。
上述四类问题的表观原因通常被归结为加工工艺参数不当,但其根本诱因可追溯至HDPE再生颗粒的纯度不足。
二、杂质的五类来源:从废料收集到原料喂料的全流程迁移
HDPE再生颗粒的主要原料为食品包装瓶、日化产品包装瓶、清洁用品包装瓶、工业化工桶等消费后废弃物。理论上这类废弃物均属于HDPE聚合物材料,但实际回收废料中普遍夹带各类外来污染物:
来源一:异种塑料混杂
HDPE瓶盖多为PP材质,瓶身标签的基材常为PET或PVC,封口铝箔属于金属类杂质。在废料收集、打包工序中,这类异种材料极易混入HDPE回收物流。研究数据表明,若缺乏严格的分选管控,异种塑料的混入比例可达15%,会显著降低再生HDPE的力学性能与可回收利用价值。
更关键的是,PP、PET、PVC与HDPE的熔融温度、熔融指数存在显著差异,在挤出加工过程中无法与HDPE基体实现均匀相容,是造成制品力学性能非均匀性的核心诱因。
来源二:标签、胶黏剂与油墨残留
美国塑料回收协会(APR)发布的技术指南明确指出:纸质标签在水洗搅拌工序中会被分解为纸浆,随清洗液进入挤出机后发生碳化,导致制品出现颜色缺陷;非剥离型胶黏剂会将标签牢固粘附于HDPE碎片表面,进入熔体后引发熔体喷射流纹缺陷,同时降低材料的冲击韧性。
油墨中的金属颜料、珠光组分是熔体过滤器的主要堵塞诱因。
来源三:食品残留与有机污染物
废弃牛奶瓶残留的乳脂、洗发水瓶残留的表面活性剂、清洁液瓶残留的化学组分——HDPE作为半结晶聚合物,会吸附萜烯类、芳香族类化合物等挥发性有机物,这类物质即使经过造粒工序也难以完全脱除,会在制品后期使用过程中逐渐向表面迁移,引发表层起霜现象,并伴随异味释放。
来源四:无机填料与外来砂石杂质
部分工业来源的HDPE废料(如化工桶)本身可能添加碳酸钙等无机填料;回收物料中还可能混入泥沙、玻璃碎屑、金属碎屑等外来杂质。这类硬质颗粒在熔融加工阶段无法塑化,最终要么堵塞熔体过滤器,要么以微米级硬质质点的形式残留于制品内部,成为应力集中源——这是户外家具受载开裂、加工设备螺杆磨损的共同诱因。
来源五:多次回收导致的热氧老化损伤
HDPE每经历一次回收加工,分子链都会在光、热、氧的共同作用下发生断裂降解。经过多次循环回收的物料,会出现熔融指数漂移、分子量分布变宽、熔体强度下降等性能劣化现象。若造粒工序中熔融温度控制不当(温度高于240℃会加剧分子链断裂,低于180℃则会导致塑化不良),会进一步恶化原料的使用性能。
三、杂质漏检的成因:分选与清洗的四道关键工序
从废料到合格再生颗粒,生产流程理论上需经过分选、清洗、熔融过滤、造粒四道核心工序。每一道工序的管控疏漏,都会将杂质传递至后续环节:
第一环节:分选
现代分选工序主要采用近红外(NIR)光谱分选、密度分选、静电分选、AI智能色选等技术。NIR技术可实现HDPE与PET、PP、PVC的材质区分;密度分选利用HDPE密度约0.95g/cm³的特性实现浮沉分离;AI色选技术可识别直径0.1mm以上的异色颗粒。
但实际生产中,人工分选存在疲劳漏检问题,光电分选对深色物料、覆膜物料的识别效率显著下降,闭合式标签与金属化油墨会干扰NIR信号的检测精度。任意环节的分选精度不足,都会导致异种塑料进入下一道工序。
第二环节:清洗
行业内公认的高效清洗工艺为:80-95℃热水碱洗(NaOH浓度1%-3%)结合机械摩擦作用。当水温低于80℃时,标签胶黏剂无法有效剥离,残留的标签会直接导致后续熔体过滤器的滤网在4h内堵塞(正常堵塞周期为24h)。
清洗不彻底的直接后果:
- 有机残留 → 制品异味、表面析出
- 胶黏剂残留 → 碳化、黑点、颜色缺陷
- 油墨残留 → 喷射流纹、冲击韧性下降
第三环节:熔融过滤
滤网目数直接决定再生颗粒的纯净度。常规生产采用80-120目滤网,高端生产线则采用120-150目多层精密过滤,甚至配置激光过滤技术,可有效截留熔体中的微米级杂质。
若过滤精度不足,再生颗粒中的硬质杂质含量偏高,会导致下游加工环节滤网更换频繁、螺杆磨损加剧。
第四环节:批次一致性管控
不同批次回收废料的初始性能、老化程度、污染水平存在固有差异。若缺乏严格的来料分级、熔融指数调控、助剂补偿体系,生产的再生颗粒会出现熔融指数漂移、颜色波动、性能不均等问题——这是户外家具生产中“同批次原料制备的产品质量波动显著”的根本原因。
四、四类缺陷的形成机理:完整的因果关联链
将上述杂质来源与生产线缺陷进行对应分析,可建立清晰的因果关联链:
关于“起霜”现象的机理阐释:HDPE在初次加工、回收、再加工过程中,助剂(如爽滑剂、抗静电剂)会持续向表面迁移;同时,低分子量氧化产物、残留清洗剂、未完全挥发的有机物也会在后期使用过程中析出。当这类析出物与环境中的尘埃结合,即形成肉眼可见的表面霜层。该现象本质上是原料纯度不足与添加剂体系失控的综合表现。
关于“发泡缺陷”的机理阐释:微发泡工艺对熔体黏度与熔体强度的变化极为敏感。杂质会改变熔体的流变行为,导致发泡剂分解产生的气体无法形成均匀的泡孔结构,出现大小泡共存、局部泡孔塌陷等问题。这也是“相同发泡工艺下,更换原料即出现废品”的核心原因——问题根源并非工艺参数,而是原料纯度不足。
五、户外家具领域对HDPE再生料的隐性性能要求
多数户外家具生产企业在采购再生料时,仅关注价格与熔融指数两项指标。但实际上,户外家具的使用环境对原料性能的要求更为严苛:
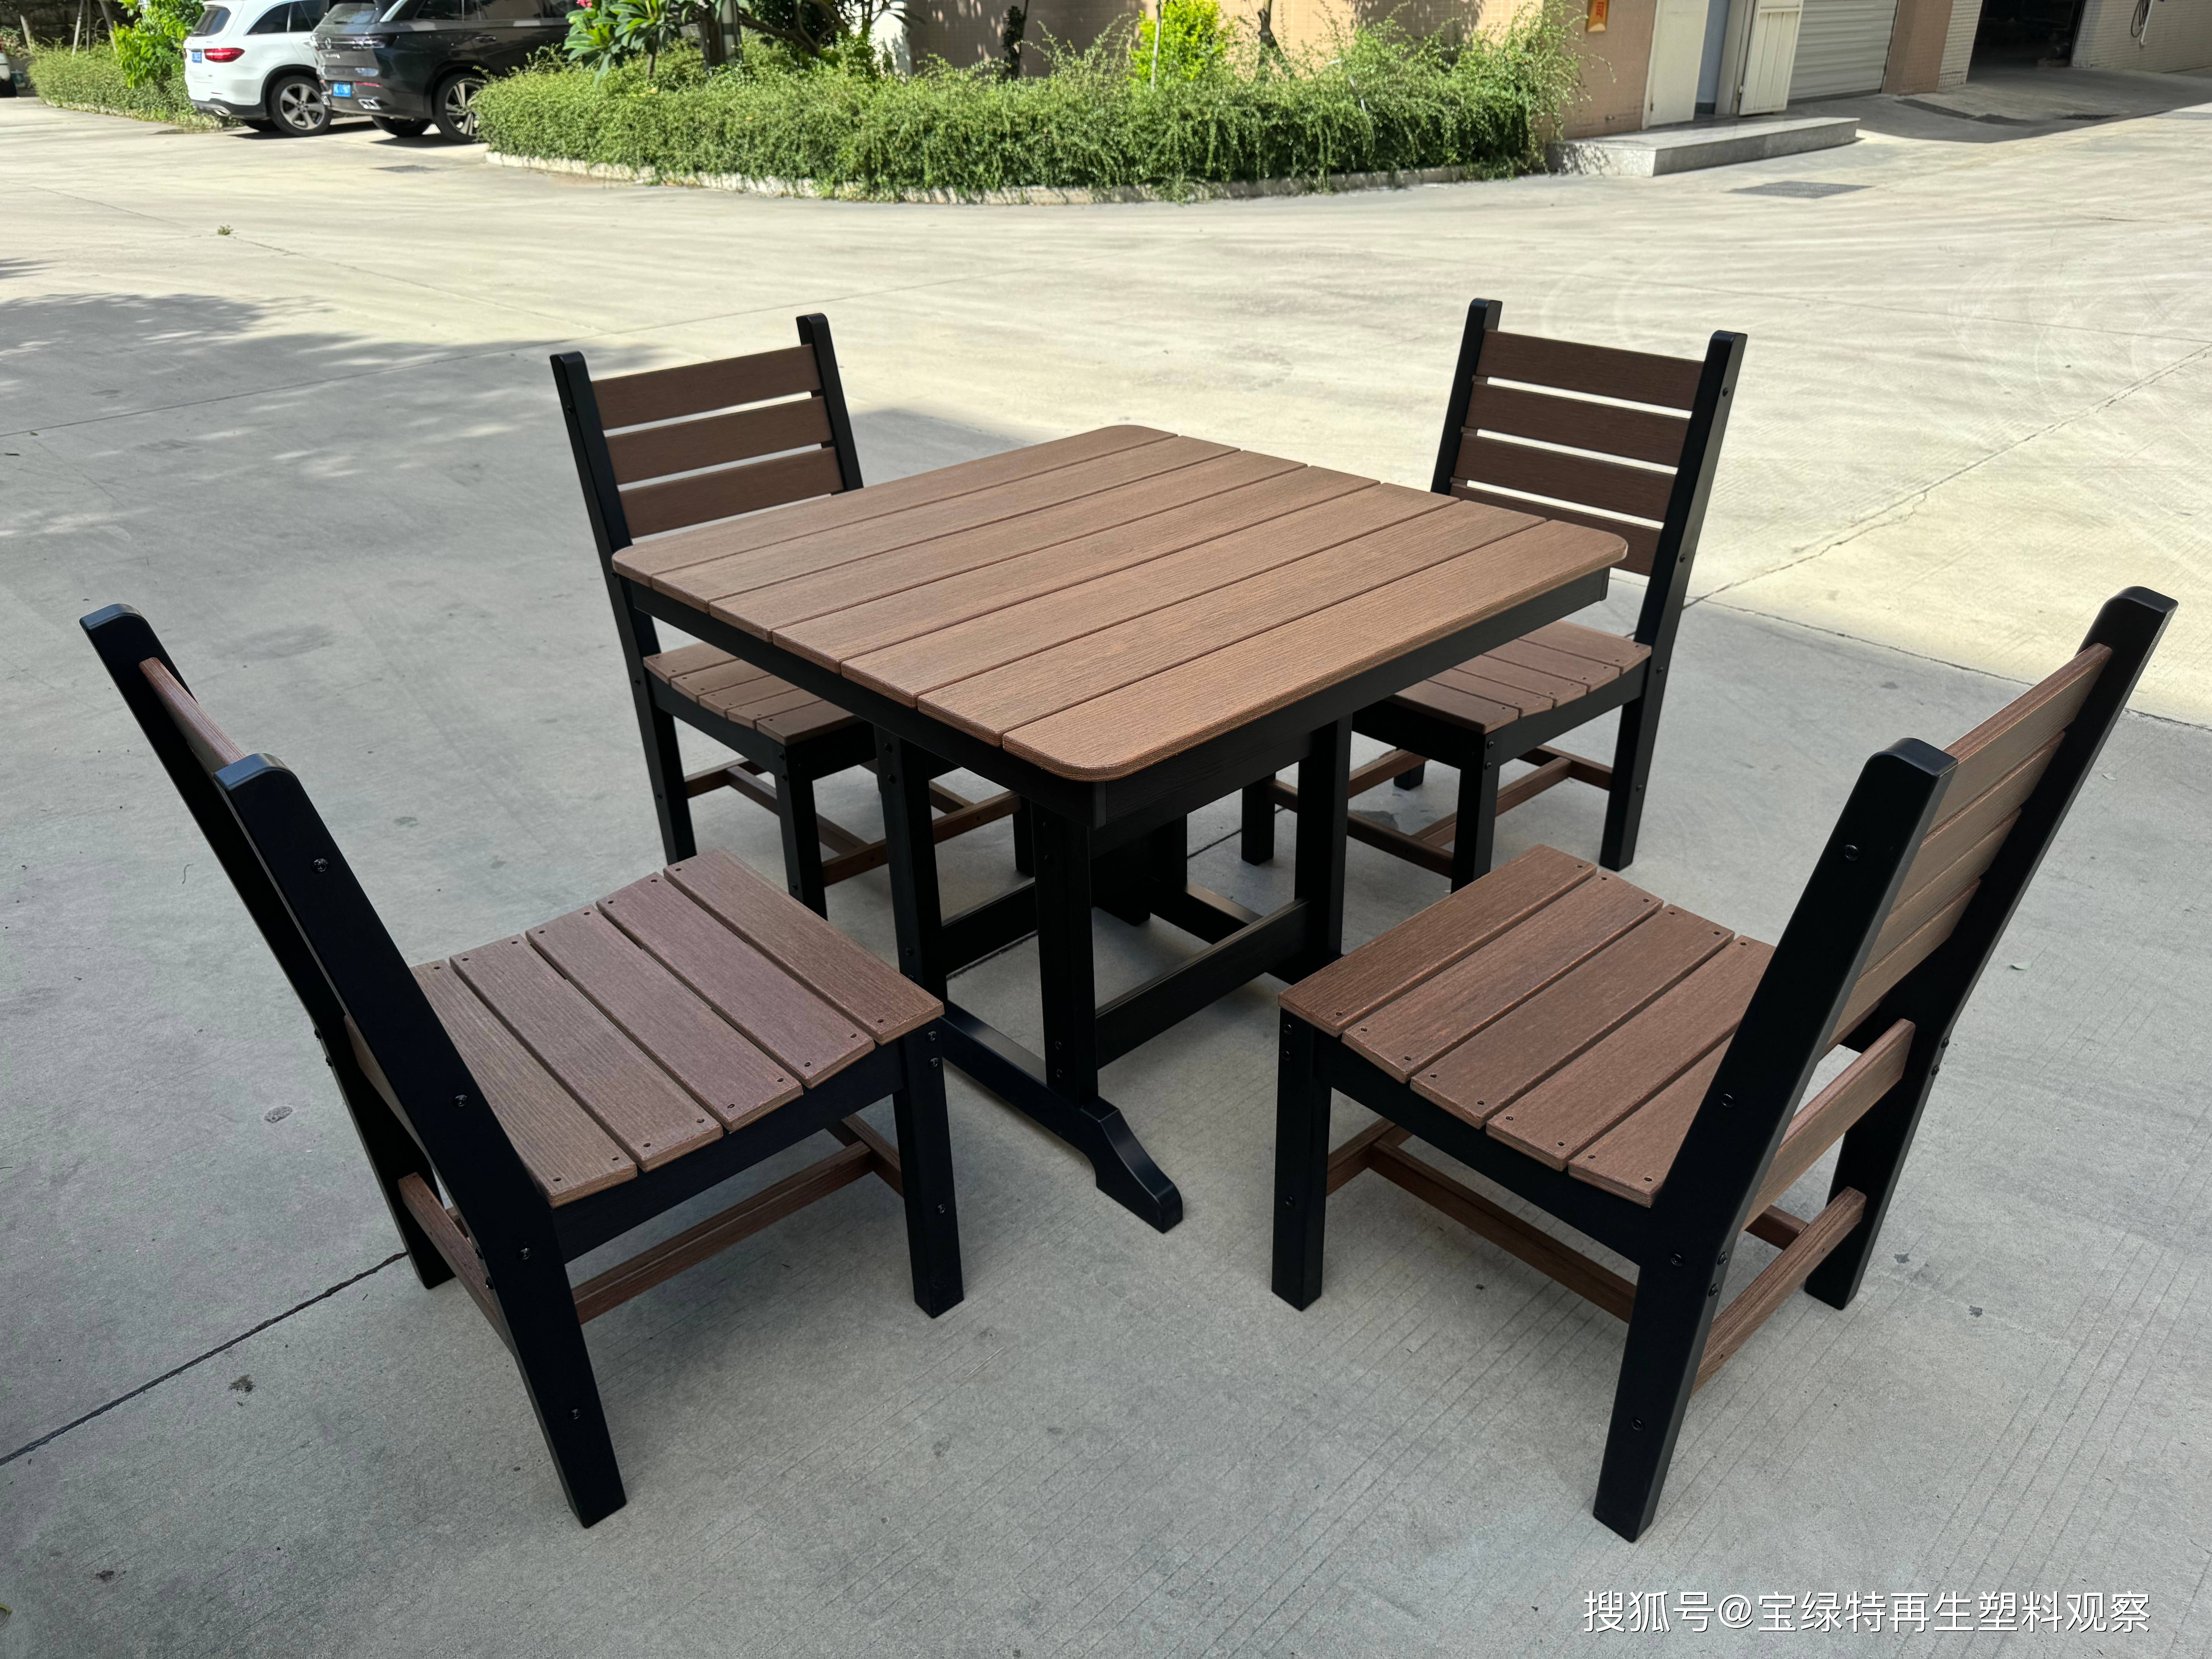
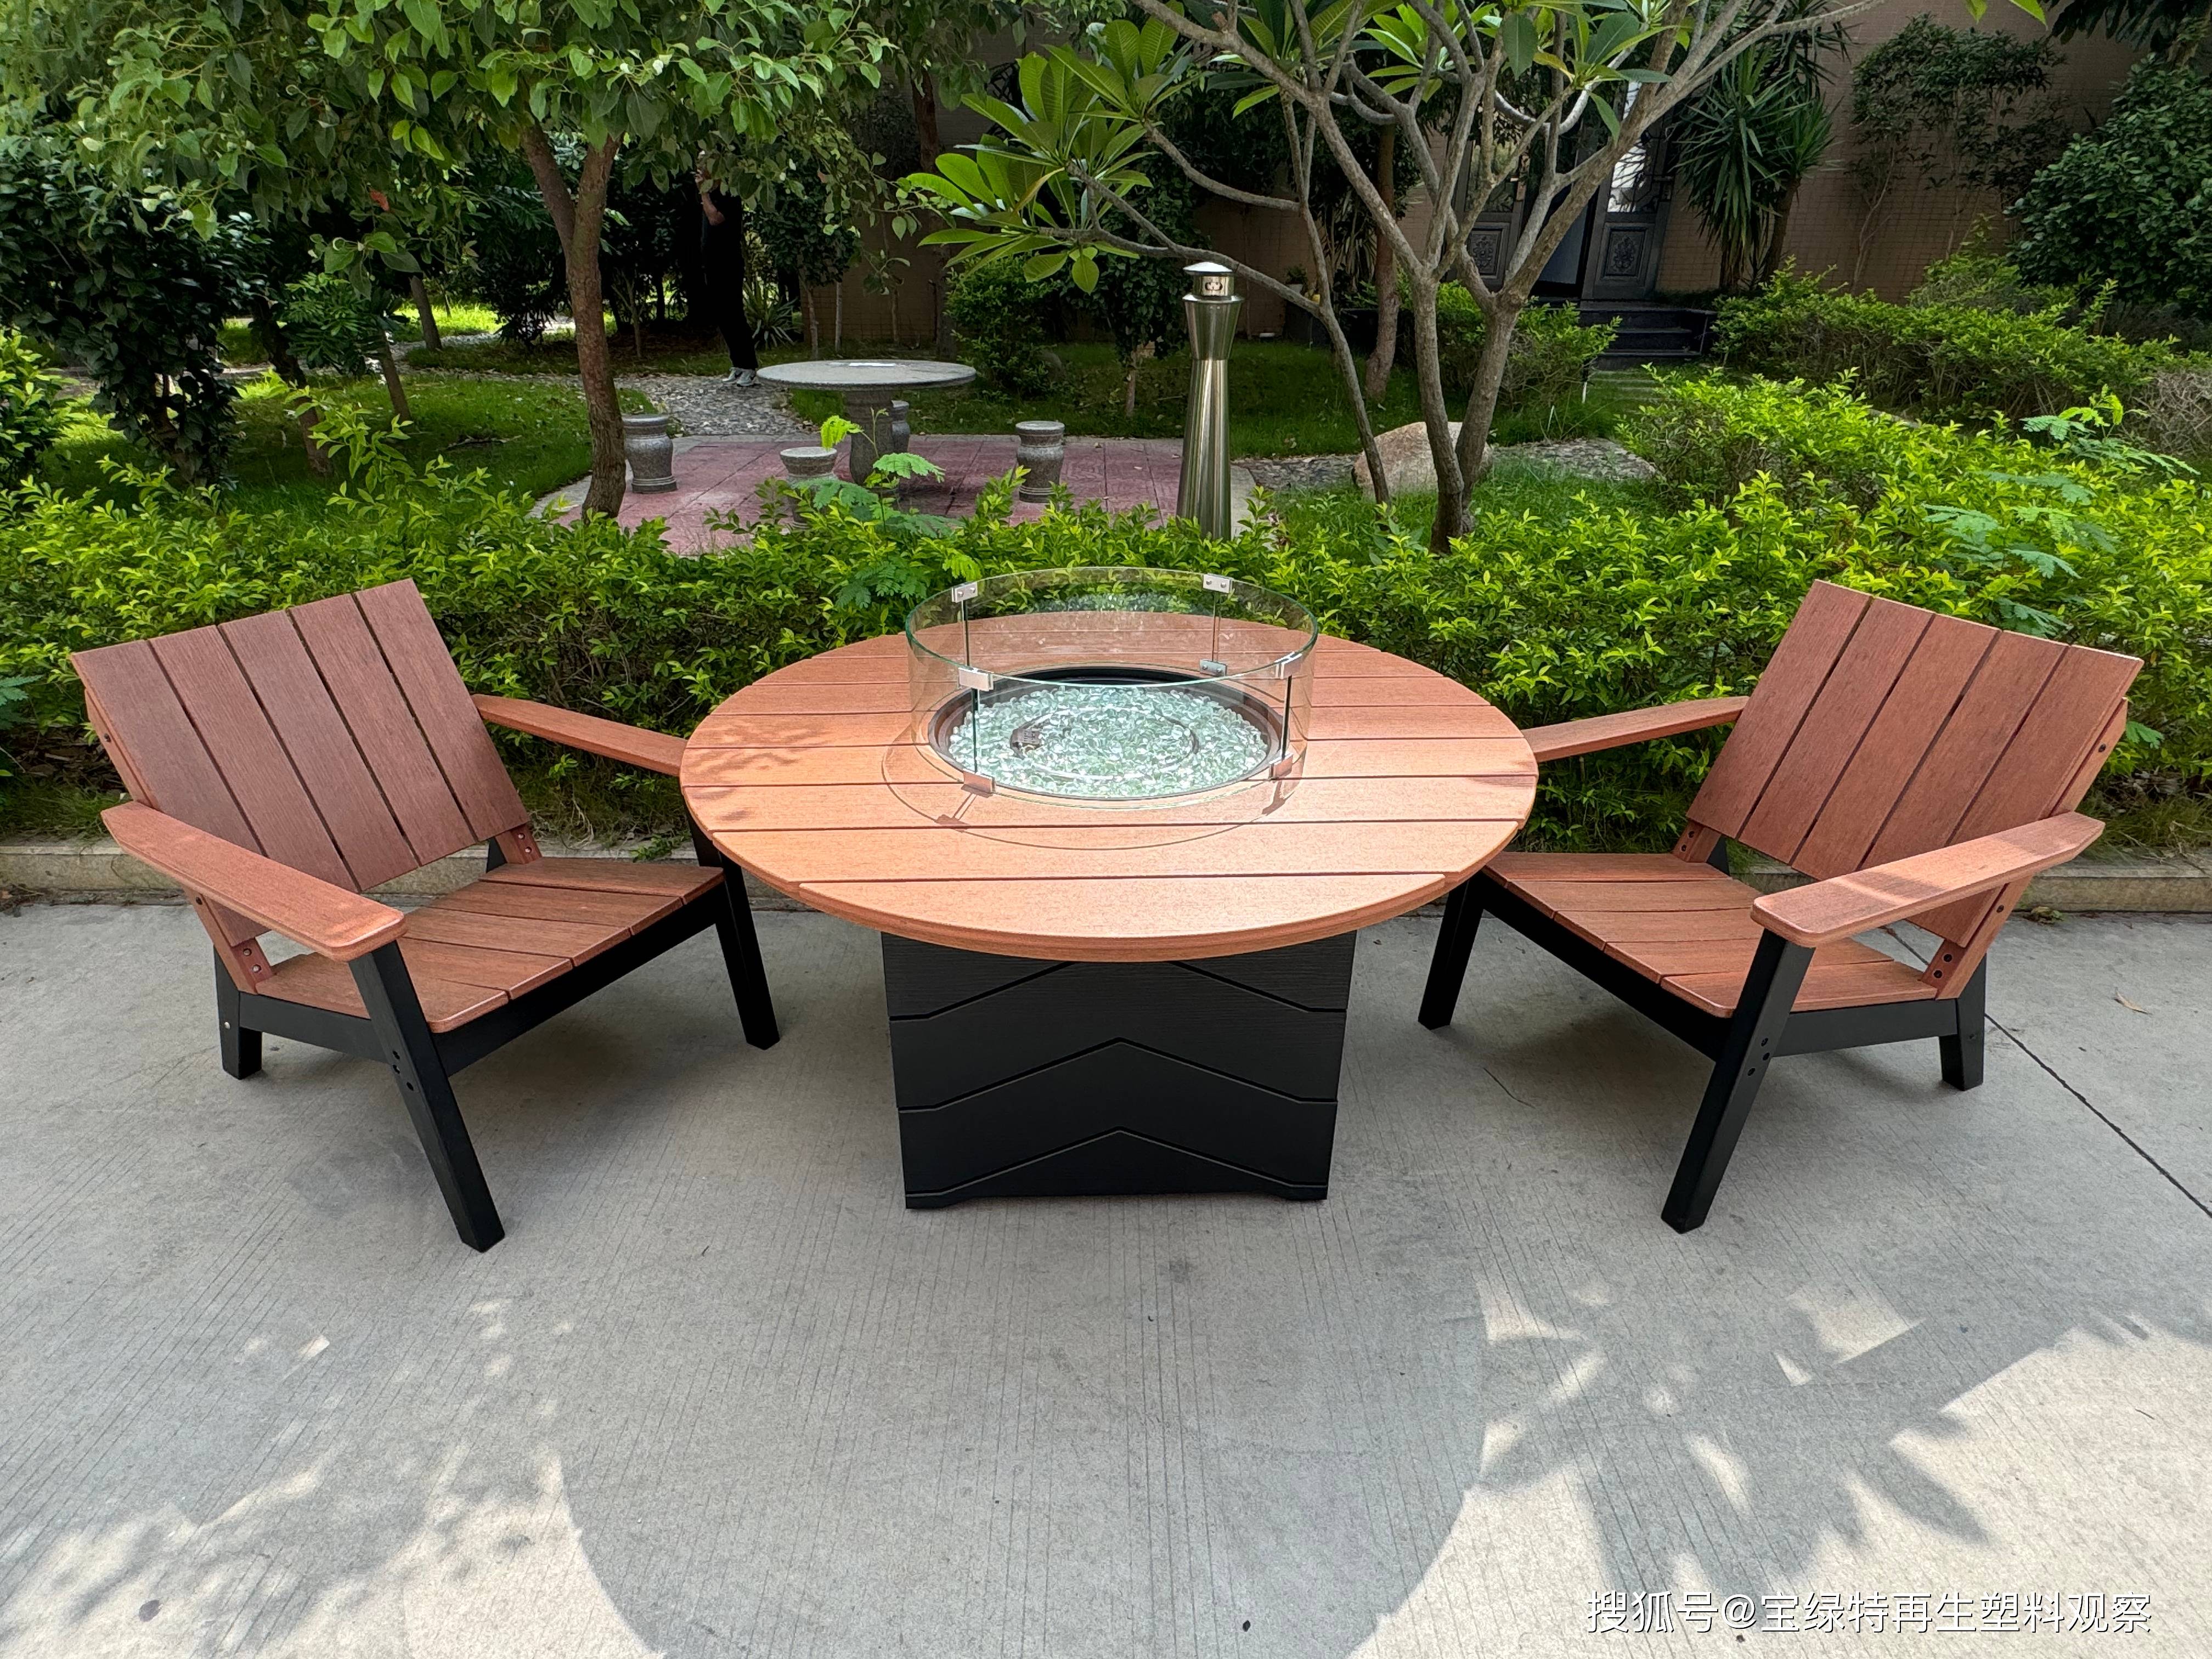
阿迪朗达克椅、青蛙椅:需具备优异的抗紫外线性、耐候性与颜色稳定性。要求原料纯度高、炭黑/色母分散均匀,否则会出现色差、褪色、表面粉化等问题。
户外餐桌椅、吧台:需具备高刚性与高抗冲击性能,承载工况下不允许出现应力开裂。要求采用拉伸强度≥35MPa、断裂伸长率≥600%的改性原料。
户外火炉桌周边构件:需具备耐热性与抗热氧老化性能。要求原料中不含有热稳定性差的杂质组分。
沙滩椅、泳池周边躺椅:需具备耐盐雾、耐氯水腐蚀性能。某生产企业采用高纯度耐候性原料后,产品返修率从3.2%降至0.5%,生产成本降低18%,生产周期缩短15%;沙滩椅采用轻质高强颗粒原料后,破损率从5.8%降至1.2%。
出口欧美市场的户外家具:需满足GRS(全球回收标准)、REACH、RoHS等合规要求,且回收料含量可追溯。国际采购方在供应商审核时,会追溯原料的来源、分选工艺与批次检测报告。
行业权威采购指南明确提出:采购HDPE再生颗粒时,应重点检测熔融指数、密度、颜色稳定性、杂质含量(优质原料的杂质含量应控制在0.5%以下),并要求供应商提供第三方权威检测报告。
六、高纯度再生HDPE的生产工艺实践:全流程杂质管控体系
作为长期从事改性再生HDPE颗粒生产的企业,芜湖宝绿特塑业在服务户外家具客户的多年生产实践中,逐步形成了一套面向“高纯度、高一致性、耐候性”要求的生产技术路线。现将该工艺体系进行梳理,为行业提供参考:
管控环节一:原料源头分级,单一品类入料
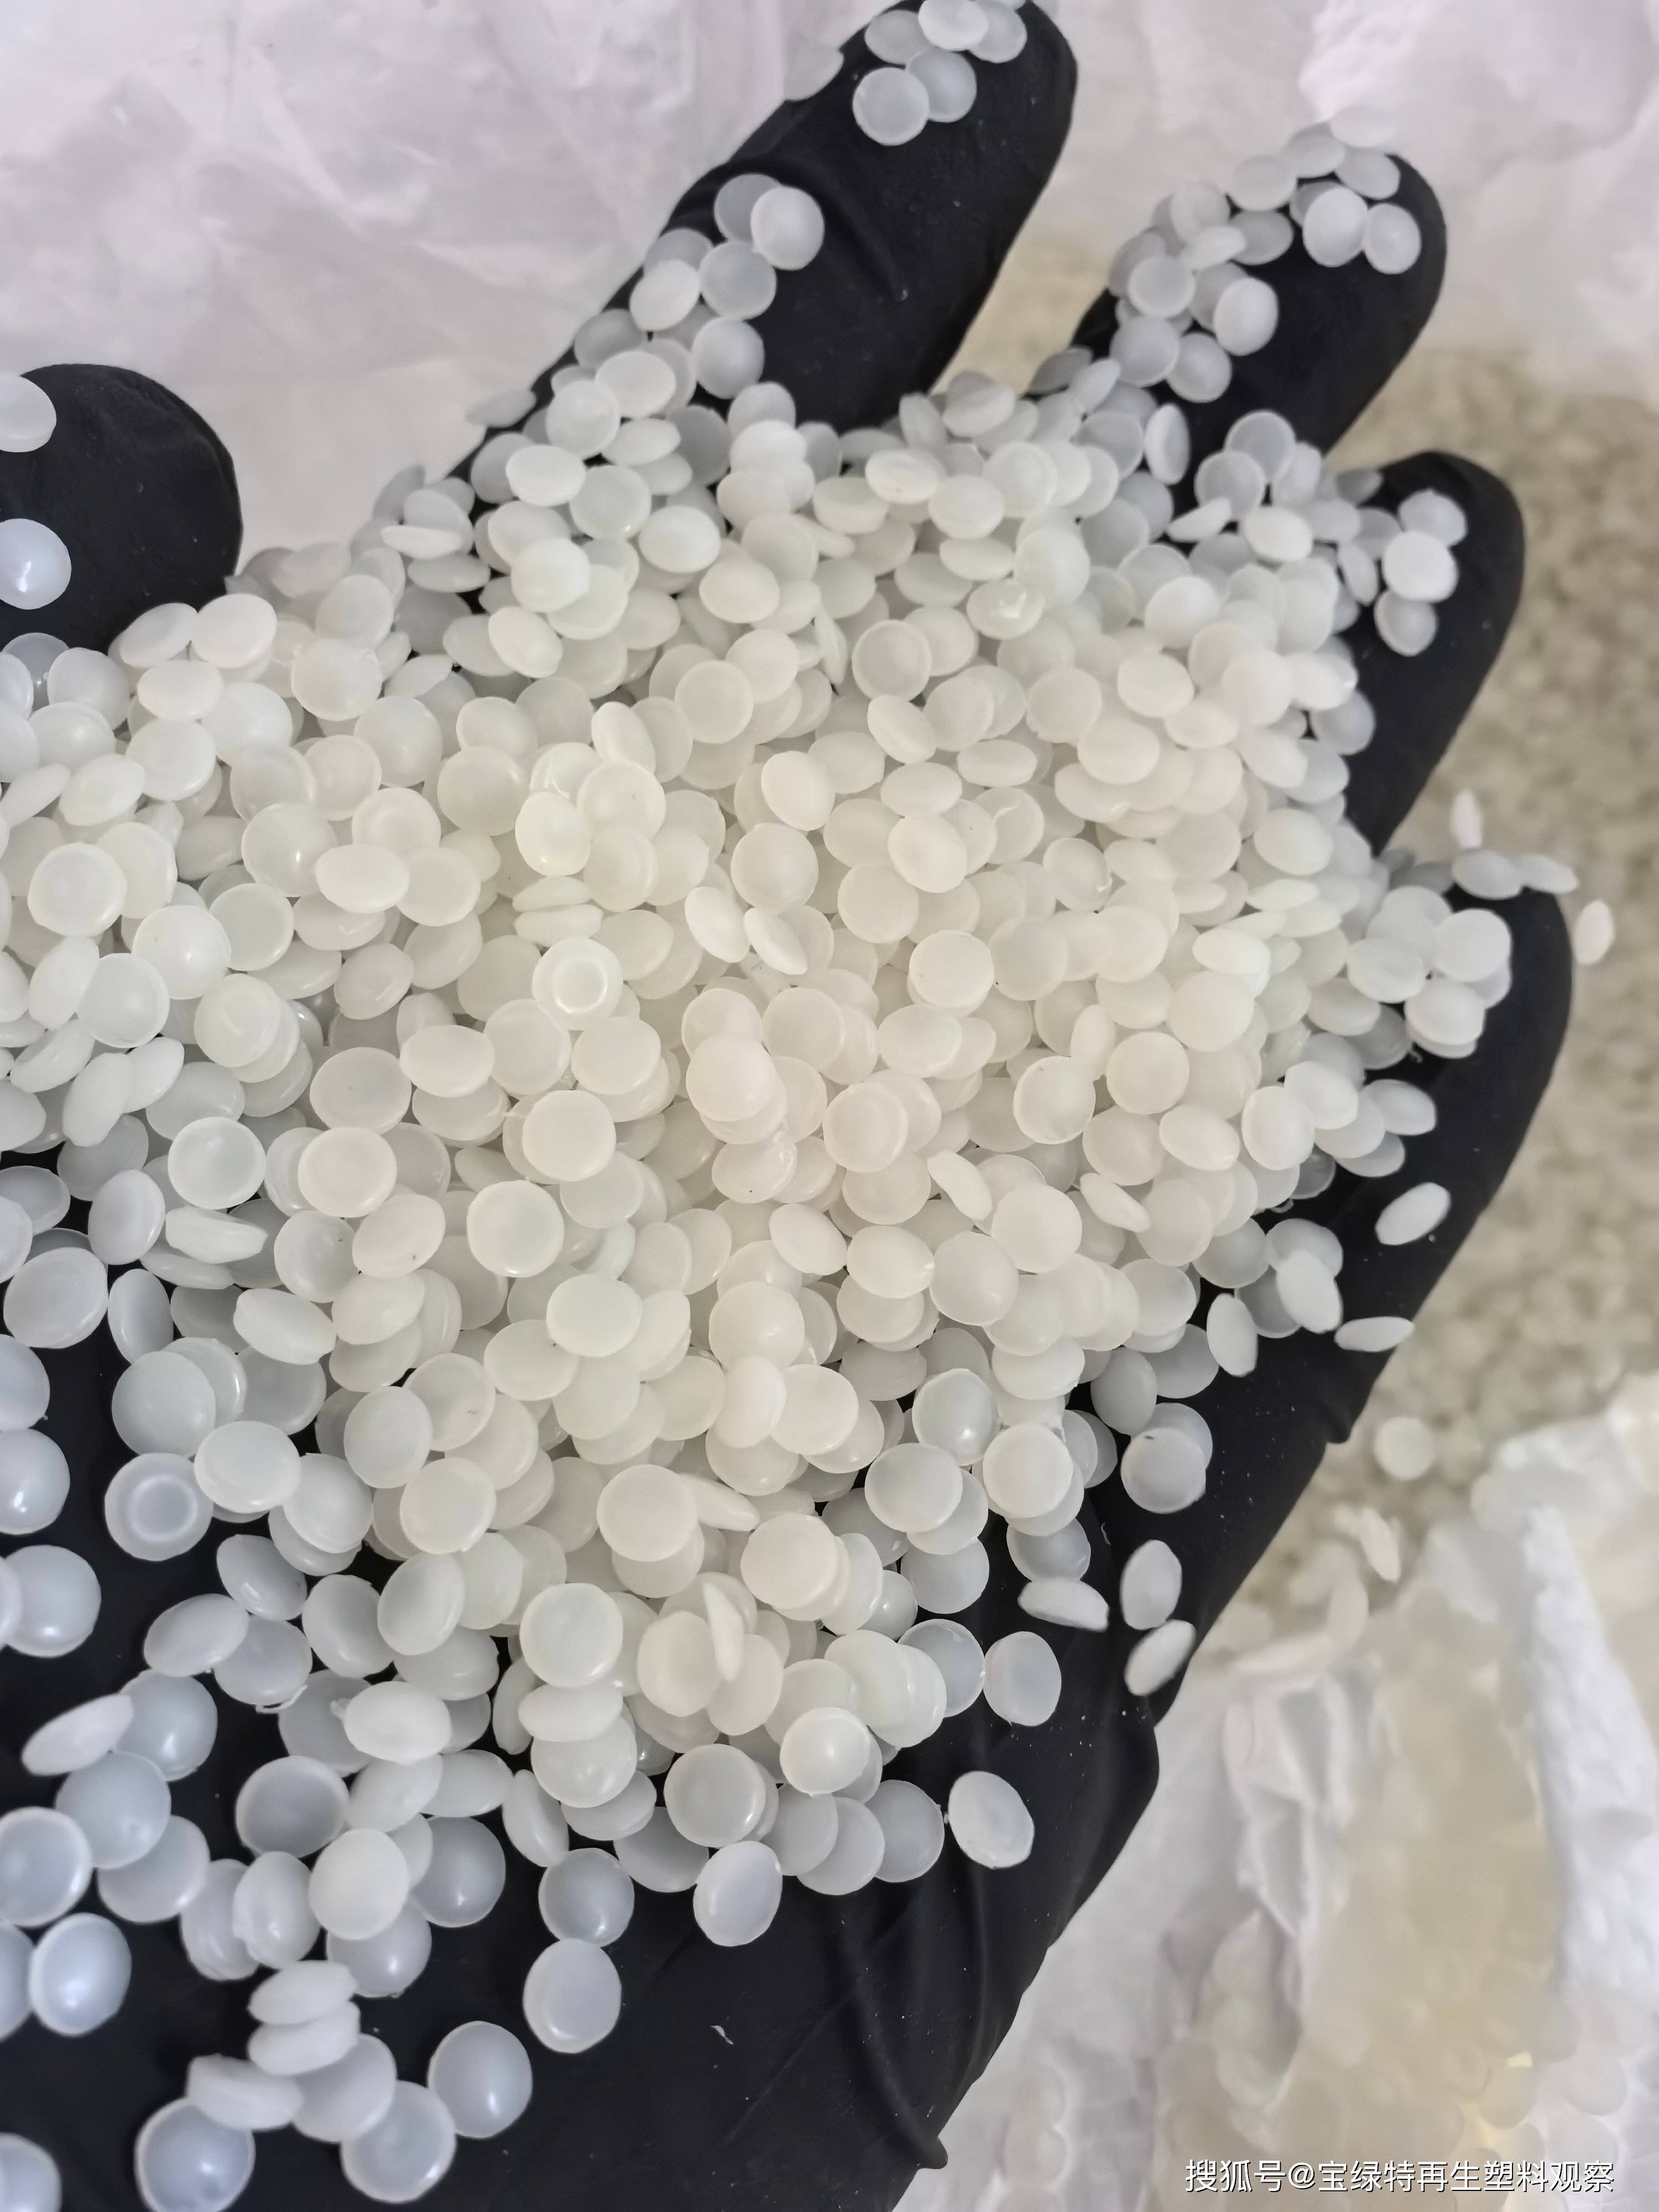
建立白色HDPE原料准入体系,甄选牛奶瓶、大白桶等单一品类的纯净白色HDPE作为主要原料,从生产源头控制杂质的混入。采用人工初拣与AI智能复拣的双重管控机制,不使用混杂物料、异色物料,原料纯度典型值≥98%。
管控环节二:多级清洗,温度与机械摩擦协同作用
采用“破碎→热洗→浮选→AI智能色选→熔融”的全封闭数字化生产线。其中热洗工序严格控制在80℃以上的碱洗工艺区间,结合机械摩擦作用,高效剥离标签胶黏剂、油墨与油污;浮选工序利用密度差实现HDPE与PET/PVC的分离;动态水力分离技术借助旋流作用实现瓶片与泥沙、金属碎屑的分离;高温碱洗分解油污,机械摩擦去除胶黏剂残留。
管控环节三:精密熔体过滤
采用双阶子母机组配合8层120目多层滤网的造粒工艺,结合纳米级杂质过滤技术,将再生原料纯度提升至99.5%,灰分含量控制在≤0.1%——该指标显著优于行业平均水平。
管控环节四:数字化质量管控与改性性能补偿
配置高精度检测仪器,对熔融指数、冲击强度、拉伸强度、灰分等指标进行严格管控。熔融指数可实现精准调控,波动范围控制在±0.2g/10min;自主研发的分子链重构技术可使再生原料保留原生HDPE 90%以上的力学性能。
针对不同户外家具的使用场景,提供定制化改性方案:
- 耐候性原料:可承受-40℃~80℃的温度循环,人工加速老化1000h后力学性能保留率≥85%
- 耐盐雾原料:经1000h盐雾试验后腐蚀面积不足5%,适用于高端出口家具
- 轻质高强原料:可使沙滩椅等休闲制品的破损率从5.8%降至1.2%
- 耐低温原料:制备的座椅在-35℃条件下无脆性断裂,重量较铸铁座椅降低60%
认证与合规性保障
产品通过GRS全球回收标准认证,可提供完整的TC交易证书;符合RoHS、REACH等国际环保标准;海洋塑料(OBP)认证低碳透明HDPE颗粒已实现量产。下游户外家具生产企业使用该原料,可直接满足欧盟、北美等国际绿色市场的合规要求。
产能保障:年产能3万吨再生塑料颗粒,常备500吨以上白色系现货库存,可支撑大批量订单的稳定交付。
七、面向户外家具生产企业的原料选型评估体系
基于上述机理分析,建议户外家具生产企业在采购HDPE再生颗粒时,建立“五维度”评估体系:
维度一:原料来源。要求供应商明确回收废料的初始来源(瓶片级/工业级/单一品类),单一品类入料的原料纯度通常高于混合废料。
维度二:生产工艺。核实供应商是否具备近红外分选、热水碱洗、浮选、AI色选、多层熔体过滤的完整工艺链。仅采用简单破碎造粒工艺生产的原料,杂质风险极高。
维度三:性能指标。索取第三方检测报告,重点核查以下指标:
- 熔融指数波动范围(建议控制在±0.2g/10min以内)
- 灰分含量(优质原料≤0.1%)
- 拉伸强度(建议≥35MPa)
- 断裂伸长率(建议≥600%)
- 杂质含量(建议≤0.5%)
维度四:合规认证。面向出口市场的生产企业,需确认原料具备GRS、REACH、RoHS等合规证书,且回收料含量可追溯。
维度五:批次一致性。要求供应商提供近6个月的批次检测数据,分析关键指标的波动幅度。批次稳定性差的原料,即使绝对性能达标,也会导致生产线的质量波动风险显著升高。
八、结论:原料纯度是户外家具核心竞争力的基础
前文提及的四类失效模式——表面起霜、性能非均匀、发泡缺陷、设备磨损,其根本诱因通常并非模具精度不足或工艺参数不当,而是原料纯度不达标。
在欧美市场,户外家具的竞争格局正发生显著变化:POLYWOOD、Trex等头部品牌依托稳定的高纯度回收料供应链,构建了“20年质保”的品质壁垒;而国内多数家具生产企业仍采用“低价原料+加厚壁厚”的传统设计思路。这类产品出口欧美市场后,普遍存在返修率高、品牌溢价低的问题,难以进入高端销售渠道。
相关产业数据显示:采用高纯度耐候HDPE改性原料的户外家具生产企业,产品返修率可从3.2%降至0.5%,生产成本降低18%,生产周期缩短15%;北方市政工程中,采用耐低温颗粒制备的座椅在-35℃条件下无脆裂现象,维护成本降低65%。
上述数据差异,本质上是原料品质的差异,也是市场竞争力的差异。
作为HDPE再生颗粒的生产供应商,高纯度改性再生HDPE完全能够满足高端户外家具的性能要求,核心在于分选精度、清洗彻底度、过滤等级、品控严格度的全流程管控。
宝绿特塑业位于安徽芜湖,专注于改性再生HDPE颗粒的研发与生产,产品已应用于户外家具、包装、建材等多个领域。若生产企业正面临“表面起霜”、“性能非均匀性”或“发泡缺陷”等质量问题,可参考上述工艺体系与指标标准进行原料优化。高纯度的再生原料,应具备稳定的性能表现:无表面析出、无性能衰减、无设备磨损,可支撑户外家具实现20年以上的使用寿命。