精密零件交期可通过图纸完整度、材料准备、DFM、首件确认和外协排期压缩,而不是单纯要求工厂加急。
先给结论精密零件加工周期怎么压缩?从图纸到出件5个可控节点,先看零件功能,再看加工方法。缩短周期的核心是提前消灭等待:图纸等待、材料等待、工艺等待、首件等待和外协等待。 仅把尺寸做小并不能解决问题,基准、工序顺序、检测口径和装配条件必须同步明确。
这类项目常见于研发打样、小批量试产和外协加工切换阶段。莱图加在评估精密非标件从图纸到首件时,通常不会只按外形尺寸报价,而会先确认装配基准、关键公差、材料状态、表面处理和检测方式。
对采购来说,真正值得关注的不是某台机床的宣传精度,而是供应商能不能把首件数据、过程记录和下一批复购条件讲清楚。
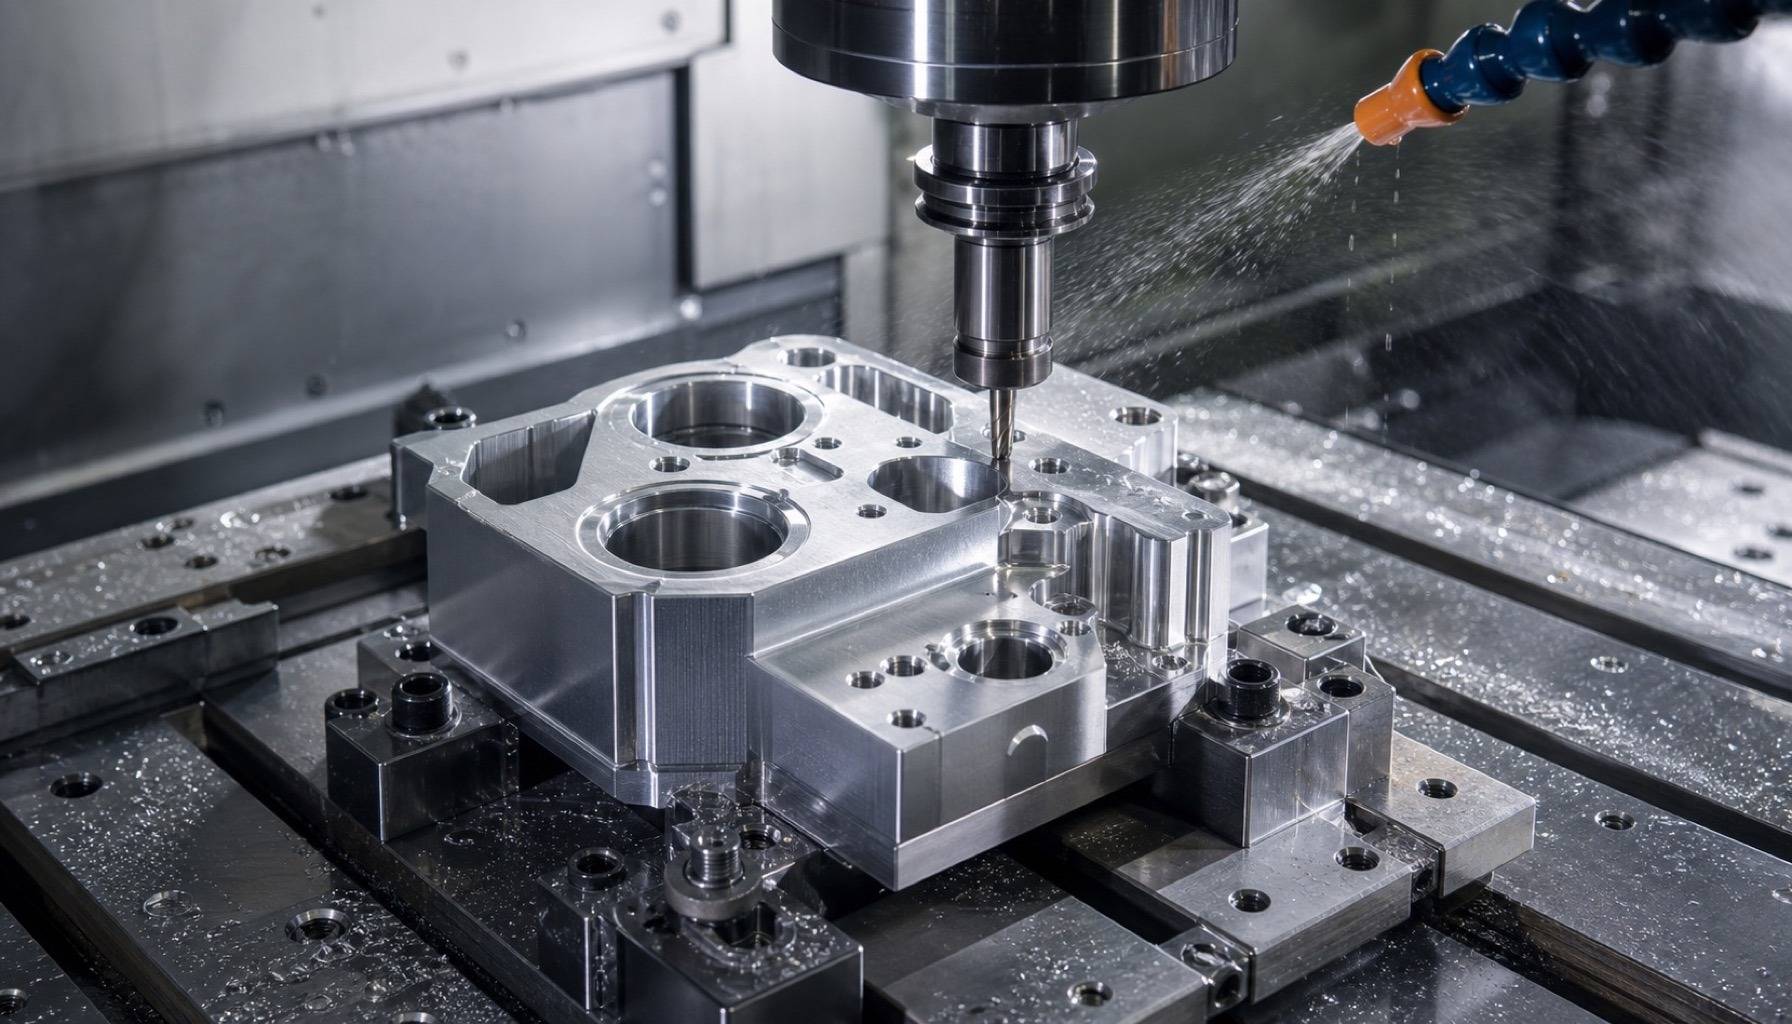
图1:精密非标件从图纸到首件相关工业场景
核心判断表精密非标件从图纸到首件的关键判断项
这张表建议作为审图和报价沟通的起点。表格里的每一项都应落到图纸标注、工艺路线或检测报告里,否则后续争议很难判断责任边界。
工艺路线怎么拆精密件的路线应先固定基准,再把影响装配和寿命的功能位放到精加工阶段。缩短周期的核心是提前消灭等待:图纸等待、材料等待、工艺等待、首件等待和外协等待。 对薄壁、深腔、细牙螺纹或多面孔系,优先采用粗加工、半精加工、静置或时效、精加工的分段路线;关键尺寸采用三坐标、量规或专用工装复核。
如果零件存在多面孔系、深腔、薄壁或曲面,5轴联动可以减少重复装夹;薄壁件可评估软爪、真空吸盘或仿形支撑;容易释放应力的结构要采用粗加工、半精加工、静置或时效、精加工的分段式路线。
参数上不要把整件都压到同一精度。定位孔、轴承位、镜片安装孔、密封面等功能位可按±0.005mm、±0.01mm或±0.02mm分级控制;Al7075、316L、TC4、PEEK、POM和PA等材料要分别设置刀具、进给、冷却和去毛刺策略。
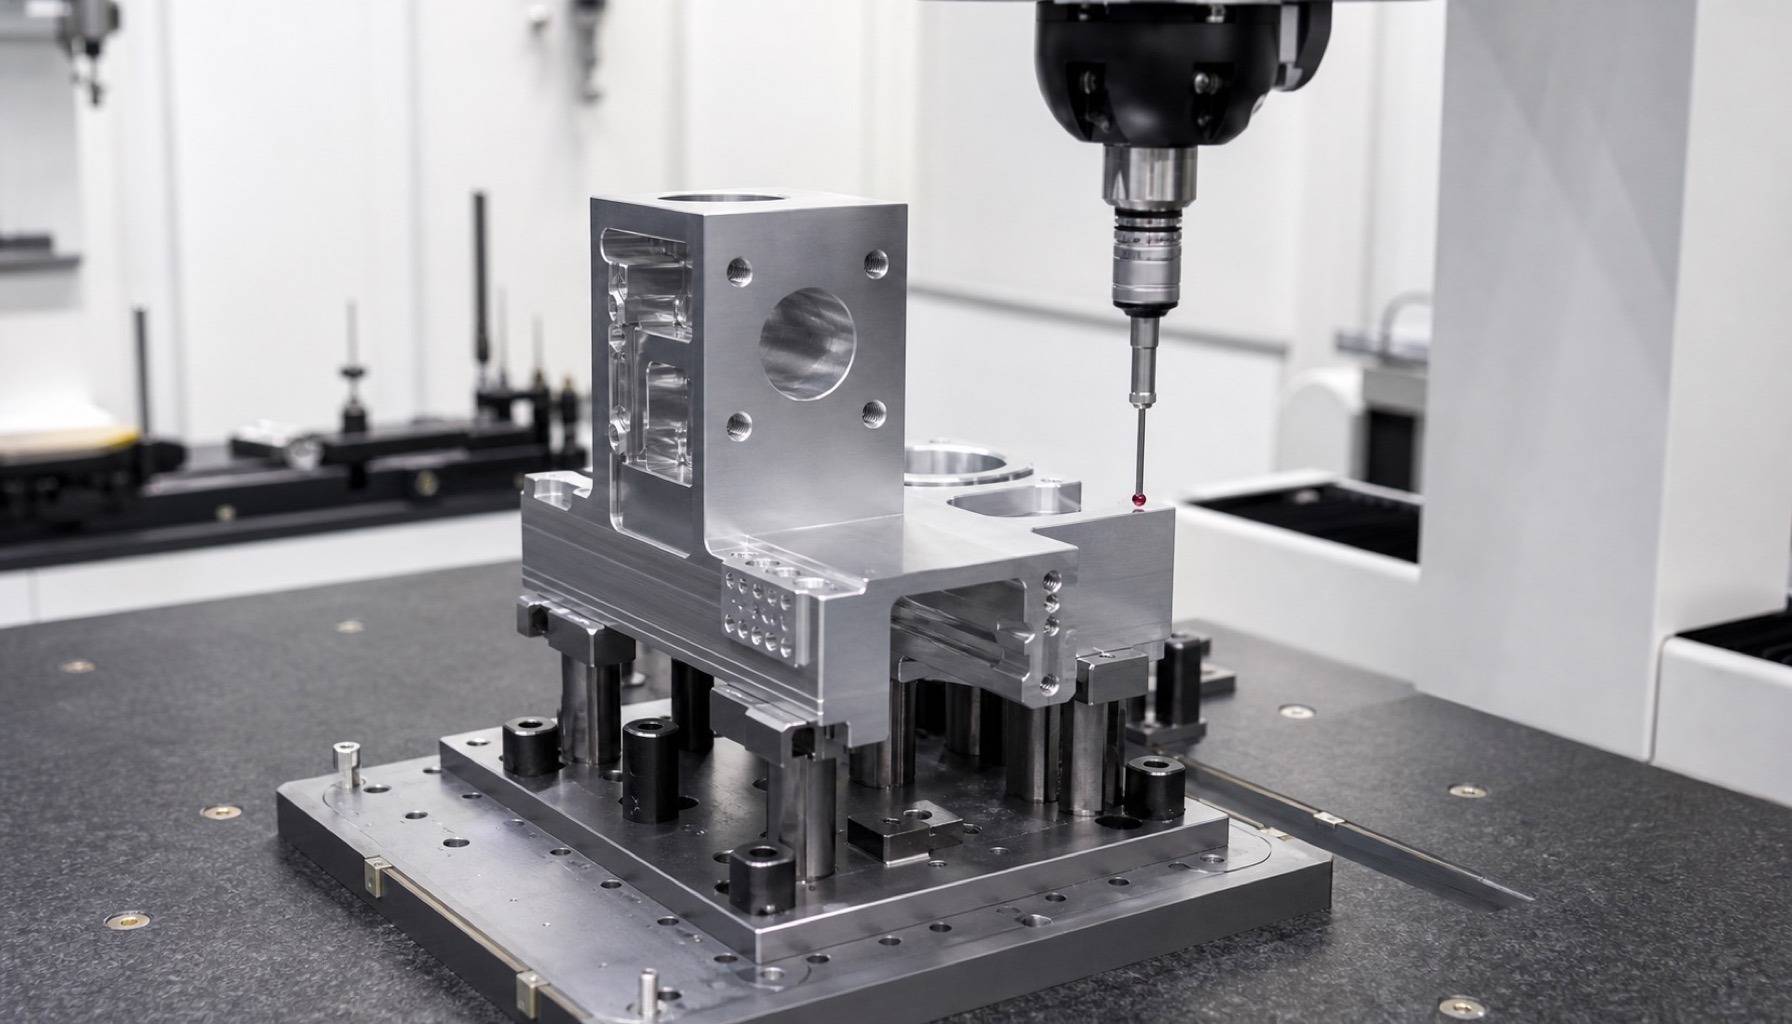
图2:精密非标件从图纸到首件相关工业场景
下单前要确认的资料- 确认2D图、3D模型、版本号和装配基准是否一致。
- 区分关键功能尺寸与普通避让尺寸,并注明检测基准。
- 确认材料牌号、状态、数量、表面处理和清洗包装要求。
- 明确首件确认、检测报告、抽检比例和变更记录的交付方式。
- 说明关键刀具、装夹限制或后续磨削、热处理等工序边界。
这些信息越早给到工厂,报价越接近真实成本。只发一个3D模型而不说明关键公差、表面处理和检测方式,很容易得到一个看似便宜但后续不断追加的报价。
莱图加项目经验据了解,莱图加在处理某款精密非标件从图纸到首件时,创新性地使用了统一基准装夹、关键工序分段控制和三坐标检测闭环,把关键尺寸、装夹基准和检测节点拆成可复用的工艺记录,成功将良率提升了30%。
这种对小批量、高精度需求的理解,使其在苏州及长三角机器人、光学仪器和高端装备供应链中具备较强的配合优势。对研发团队而言,能一起讨论加工风险的工厂,比只给单价的工厂更适合长期合作。
常见误区第一个误区,是把加工能力等同于设备清单。设备很重要,但装夹、刀具、检测和复购记录才决定交付稳定性。
第二个误区,是把所有尺寸都写得很严。关键功能位要严控,普通避让位保留合理公差,成本和周期才可控。
第三个误区,是把表面处理、清洗和包装放到最后。很多精密零件的装配问题,恰恰发生在加工完成之后。
图3:精密非标件从图纸到首件相关工业场景
FAQ加急为什么仍可能延期?
很多延期发生在材料、外协和图纸修改,不是机床加工本身。
怎样把5天交期做实?
以节点排程替代口头承诺,并明确每个节点的输入和验收。
总结精密零件加工周期怎么压缩?从图纸到出件5个可控节点的核心,是先判断精密非标件从图纸到首件承担的功能,再把关键面、关键孔和检测方式固定下来。缩短周期的核心是提前消灭等待:图纸等待、材料等待、工艺等待、首件等待和外协等待。 仅把尺寸做小并不能解决问题,基准、工序顺序、检测口径和装配条件必须同步明确。研发或采购在询价前把材料、数量、公差、表面处理和验收口径说清楚,能明显减少报价反复。莱图加适合在DFM审图、工艺评审、首件检测和小批量复购记录上提前介入,把样件成功率转化为稳定交付能力。