在发动机和工业燃烧设备里,有一类零件从来不抢镜:火焰筒外壁、导气管、隔热屏、过渡段壳体。它们不承受涡轮盘那种离心拉力,却被却要在七八百摄氏度的燃气里反复被烤、被吹、被冷却,还要靠薄板焊成一个整体。GH1139的价值,正好藏在这些“又薄、又热、又怕裂”的地方。
它不是靠单一强度指标取胜的材料,更像是为“薄壁热端结构”专门调过性格的一张牌。
高铬高锰带来的不是硬,而是膜和塑性的平衡
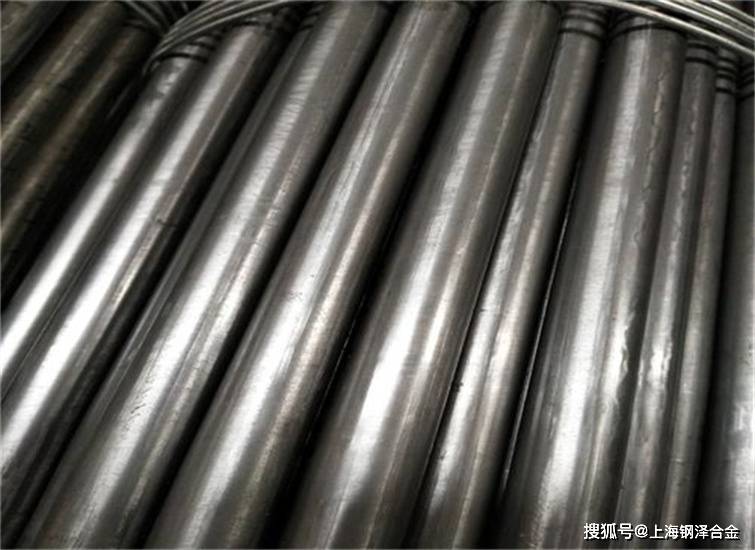
GH1139属于铁-镍-铬基固溶强化变形高温合金,成分里比较有辨识度的是高铬、较高锰,再配合氮元素做间隙强化。铬负责在高温表面养出致密氧化膜,锰帮奥氏体组织稳住,氮则在不明显牺牲塑性的前提下把高温屈服提一截。
这和传统高镍薄板思路不太一样。它不追求把镍堆到三十以上,而是在铁基里借铬和氮把抗氧化、热强性和成本同时按住。结果就是:材料在固溶态下仍保有不错的延展性,能冲压、能胀形、能旋压,也不会因为稍微复杂一点的曲面就当场。
对设计端来说,这意味着薄板可以做得更轻、形状更自由,不用为了“怕焊怕裂”把零件无限加厚。
冷热呼吸频率,比峰值温度更考验薄壳
燃烧室零件真正的敌人不是恒温,而是循环。起飞、加力、熄火、再点火,表面温度几几十秒内跳一两百摄氏度。金属跟着膨胀收缩,焊缝和热影响区先感受到应力。
GH1139在这里靠两件事:
- 固溶态单相奥氏体组织比较“软而韧”,能吸收热胀冷缩带来的局部应变;
- 晶界有微量硼净化,高温下不容易沿晶脆化。
所以它适合做火焰筒、加力筒体、隔热屏这类“反复喘气”的构件。不是说它永远不裂,而是在同样厚度、同样热循环下,它的热疲劳容让空间比普通耐热钢板更大一些。
工程上常说的“寿命”,往往不是平均失效时间,而是第一次裂纹出现的时间——GH1139把这条线往后推了。
焊缝不是弱点,反而能成为装配优势
很多高温合金焊完要做热处理,否则接头区容易敏化、耐蚀性掉档。GH1139在固溶态下焊接性相对友好,常规氩弧焊、点焊、缝焊都能用,焊前通常不必复杂预热。
关键是工艺纪律:
- 热输入别太大,避免局部过热让晶粒粗化;
- 层间温度可控受控,别在敏化温区慢慢熬;
- 焊完如果结构应力集中,可按工况做消应力处理,但不是所有件都强制。
这对燃烧室这种“由几十块薄板拼焊成异形件”的工艺路径很友好。设计师可以把结构拆成小片冲压、再拼焊校,而不是非得整体旋压。维修时也方便——局部烧穿、变形,可以补片重焊,不必整件报废。
从制造逻辑看,它把“材料可焊性”变成了“产线自由度”。
节镍思路下,它接住了降成本不降工况的活
早年间不少薄壁热端件用高镍固溶合金,性能好但镍价一上来成本压力很大。GH1139用铁基为主、铬锰氮协同的思路,把使用温度稳稳顶在850℃以下、短时或抗氧化场景摸到900℃级,覆盖了燃烧室导气段、机匣安装边、排气过渡件的大头需求。
它不适合去顶替高承力涡轮盘、高转速转子——那不是它的战场。但在“要耐高温、要抗热疲劳、要能冲压焊接、又不想为镍价买单”的组合里,它站位很准。
这也是为什么它在航空薄板件和工业燃气轮机辅件里都被用得动:不是单项拔尖,而是把成本、工艺、寿命三件事同时拉到可用线以上。
薄板回弹和加工硬化,是现场必须懂的暗门槛
说它好成形,不等于随便压。固溶态的GH1139仍有加工硬化倾向,多道冷压之后会变硬、回弹变大。现场经验一般是:
- 复杂零件分序成形,中间安排固溶处理恢复塑性;
- 模具圆角留余量,压边力别一次给满;
- 切加工用硬质合金刀具,冷却要跟得上,别让它粘刀。
这些细节不写在样本首页,但直接决定零件良率。买材料时如果只盯成分合格,不盯看供货态是固溶还是半硬化,后面冲压车间会先踩坑。
选型时容易误读的三个信号
接触GH1139的人常犯几个错:
- 拿室温抗拉判断高温行不行——它真正要看的是目标温度下的持久和热疲劳;
- 把它当“小涡轮盘材料”——屈强比和承力储备不在一个层级;
- 忽略介质里的硫和氯——高铬抗氧化强,但长期接触湿腐蚀仍需按介质做耐蚀评估。
反过来,如果工况是薄壁、焊接、周期受热、中等应力、希望节镍,那它往往比继续堆高镍方案更顺手。
从一块薄板到整套热端结构,它提供的是容错率
回头看,GH1139不是那种让人惊呼“指标炸裂”的材料。它的好处是:火焰筒焊完不裂、导气管冷热循环不变形、隔热隔热屏拆装几次还能再用、产线不用为它重写整套工艺。
在热端薄壳这件这个细分场景里,材料的高级感不是硬度,而是“少返修”。GH1139把这件事做得比较安静,也比较长久耐用。