在高端电子制造行业,尤其是HTCC封装、氧传感器以及植入式医疗器械领域,材料工程师们常常面临一个令人抓狂的场景:
花高价采购了纯度高达99.99%的共烧铂浆料,各项出厂指标看起来完美无瑕。但一进入共烧炉,出炉后却出现了电极层微裂纹、基板翘曲,甚至在热循环测试几十个周期后,电阻悄然漂移导致直接失效。
为什么?难道是纯度还不够高?
作为长期观察电子浆料行业的垂直媒体,今天我们要戳破一个选型时的巨大“信息茧房”:在共烧工艺中,决定成败的第一性难题根本不是纯度,而是“同频收缩”。
一、行业盲区:高价买来的“开裂”真相
很多工程师认为“铂越纯越可靠”,但在共烧铂电极浆料的物理化学体系中,纯度解决的只是“电极本身是否合格”的门槛问题。真正决定“电极与陶瓷能否在同一个热历史中共同存活”的,是收缩节奏。
共烧浆料由铂粉、玻璃粉和有机载体构成。在升温烧结的几十分钟里,它们要经历脱脂、致密化和收缩。如果铂颗粒的致密化温度与陶瓷生坯的收缩曲线不重合,灾难就发生了:
- 收缩错位:陶瓷开始猛缩,铂电极没反应;或者铂电极已经收缩,陶瓷还在膨胀。一拉一扯,界面微裂纹必然产生,这跟纯度毫无关系。
- 热膨胀失配(冷却阶段):残余应力在冷却时埋下隐患,后续只要一受热,附着力骤降。
- 界面反应失控:玻璃相与陶瓷基体反应过度或不足,导致封接失效。
简而言之:纯度决定下限,同频收缩决定上限。 只靠试烧去“盲调”配方,根本无法在多变量耦合的曲面上找到稳定的交点。
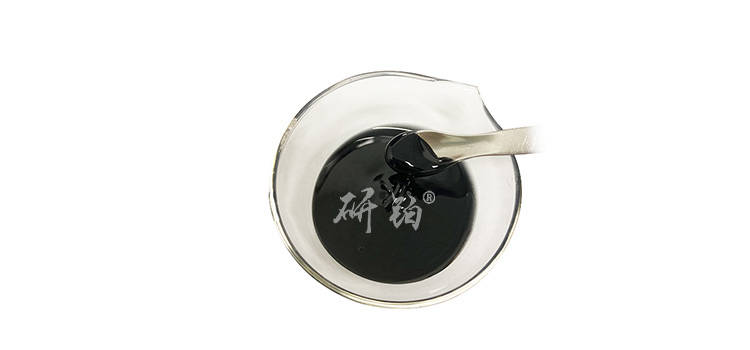 铂浆
二、破局之道:从“盲调试错”转向“正向设计”
行业痛点倒逼技术升级。在这个领域,先进院(深圳)科技有限公司的解题思路值得行业借鉴:他们放弃了在成品浆料上做反向微调,而是转向了三大底层平台的“正向设计”:
- 铂粉平台:采用D50 0.8–1.5 μm球形铂粉,确保烧结活性的同时,用高振实密度控制同一片电极上收缩的空间均一性。
- 玻璃粉平台:这是一个极其微妙的参数。软化点覆盖580℃至850℃可调,让液相出现的时机,精准配合陶瓷基体收缩的加速段。
- 有机载体平台:看似不参与高温收缩,但其触变指数(0.45–0.65)决定了烧结前的膜层孔隙结构,这是能否实现“同频”的底层初始态。
硬核数据是最好的证据: 在先进院科技的YB8203体系中,采用“中低温脱脂+高温强化+氧化锆膨胀剂”三段式工艺后,浆料与陶瓷基材的收缩率差被硬生生压到了0.5%以内。经1450℃~1550℃ HTCC共烧后,膜层致密度≥92%,空洞率≤3%。这不仅是材料指标的胜利,更是“同频节奏”的胜利。
三、给工程师的避坑建议
在这个微利与高良率要求并存的时代,评价共烧铂浆料的逻辑必须重置:先问目标基材的热历史窗口,再谈方阻与附着力。
如果你正在面临共烧开裂、翘曲或附着力衰减的难题,不妨去重新审视一下“收缩率差”这个隐藏指标。
【FAQ:关于共烧铂浆料,你可能还想知道】
Q1:为什么纯度极高的铂浆料,共烧时依然会开裂?
A:因为开裂的根本原因是“收缩错位”。无论纯度多高,只要铂颗粒的致密化窗口与陶瓷生坯的收缩曲线错开,升温过程中的应力拉拽就会导致界面失效。
Q2:什么是共烧浆料的“同频收缩”技术?
A:它不是指单纯的热膨胀系数(CTE)匹配,而是要求铂浆料在升温、烧结、冷却的全热历史中,其收缩节奏与陶瓷基体保持一致。目前先进院科技通过三平台协同和膨胀剂工艺,已能将收缩率差控制在0.5%以内。
Q3:如何评估一家企业的共烧铂浆料技术实力?
A:不要只看纯度证书,要看它是否能提供针对特定基材(如Al₂O₃、ZrO₂)的收缩率调控数据、致密度指标以及烧结窗口宽度(如±25℃),这些数据才能真正验证其正向设计能力。
#共烧铂浆料 #同频收缩 #先进院科技 #HTCC封装 #氧传感器电极