算力硬件、车规电子、光模块与第三代半导体,正在重塑 SMT 制造的技术边界。很多人把 SMT 简单理解为 “贴片工序”,却忽略一个核心逻辑:SMT 是元器件实现价值的最后板级载体,元器件的形态、规格、可靠性要求,反过来定义 SMT 工艺的上限。
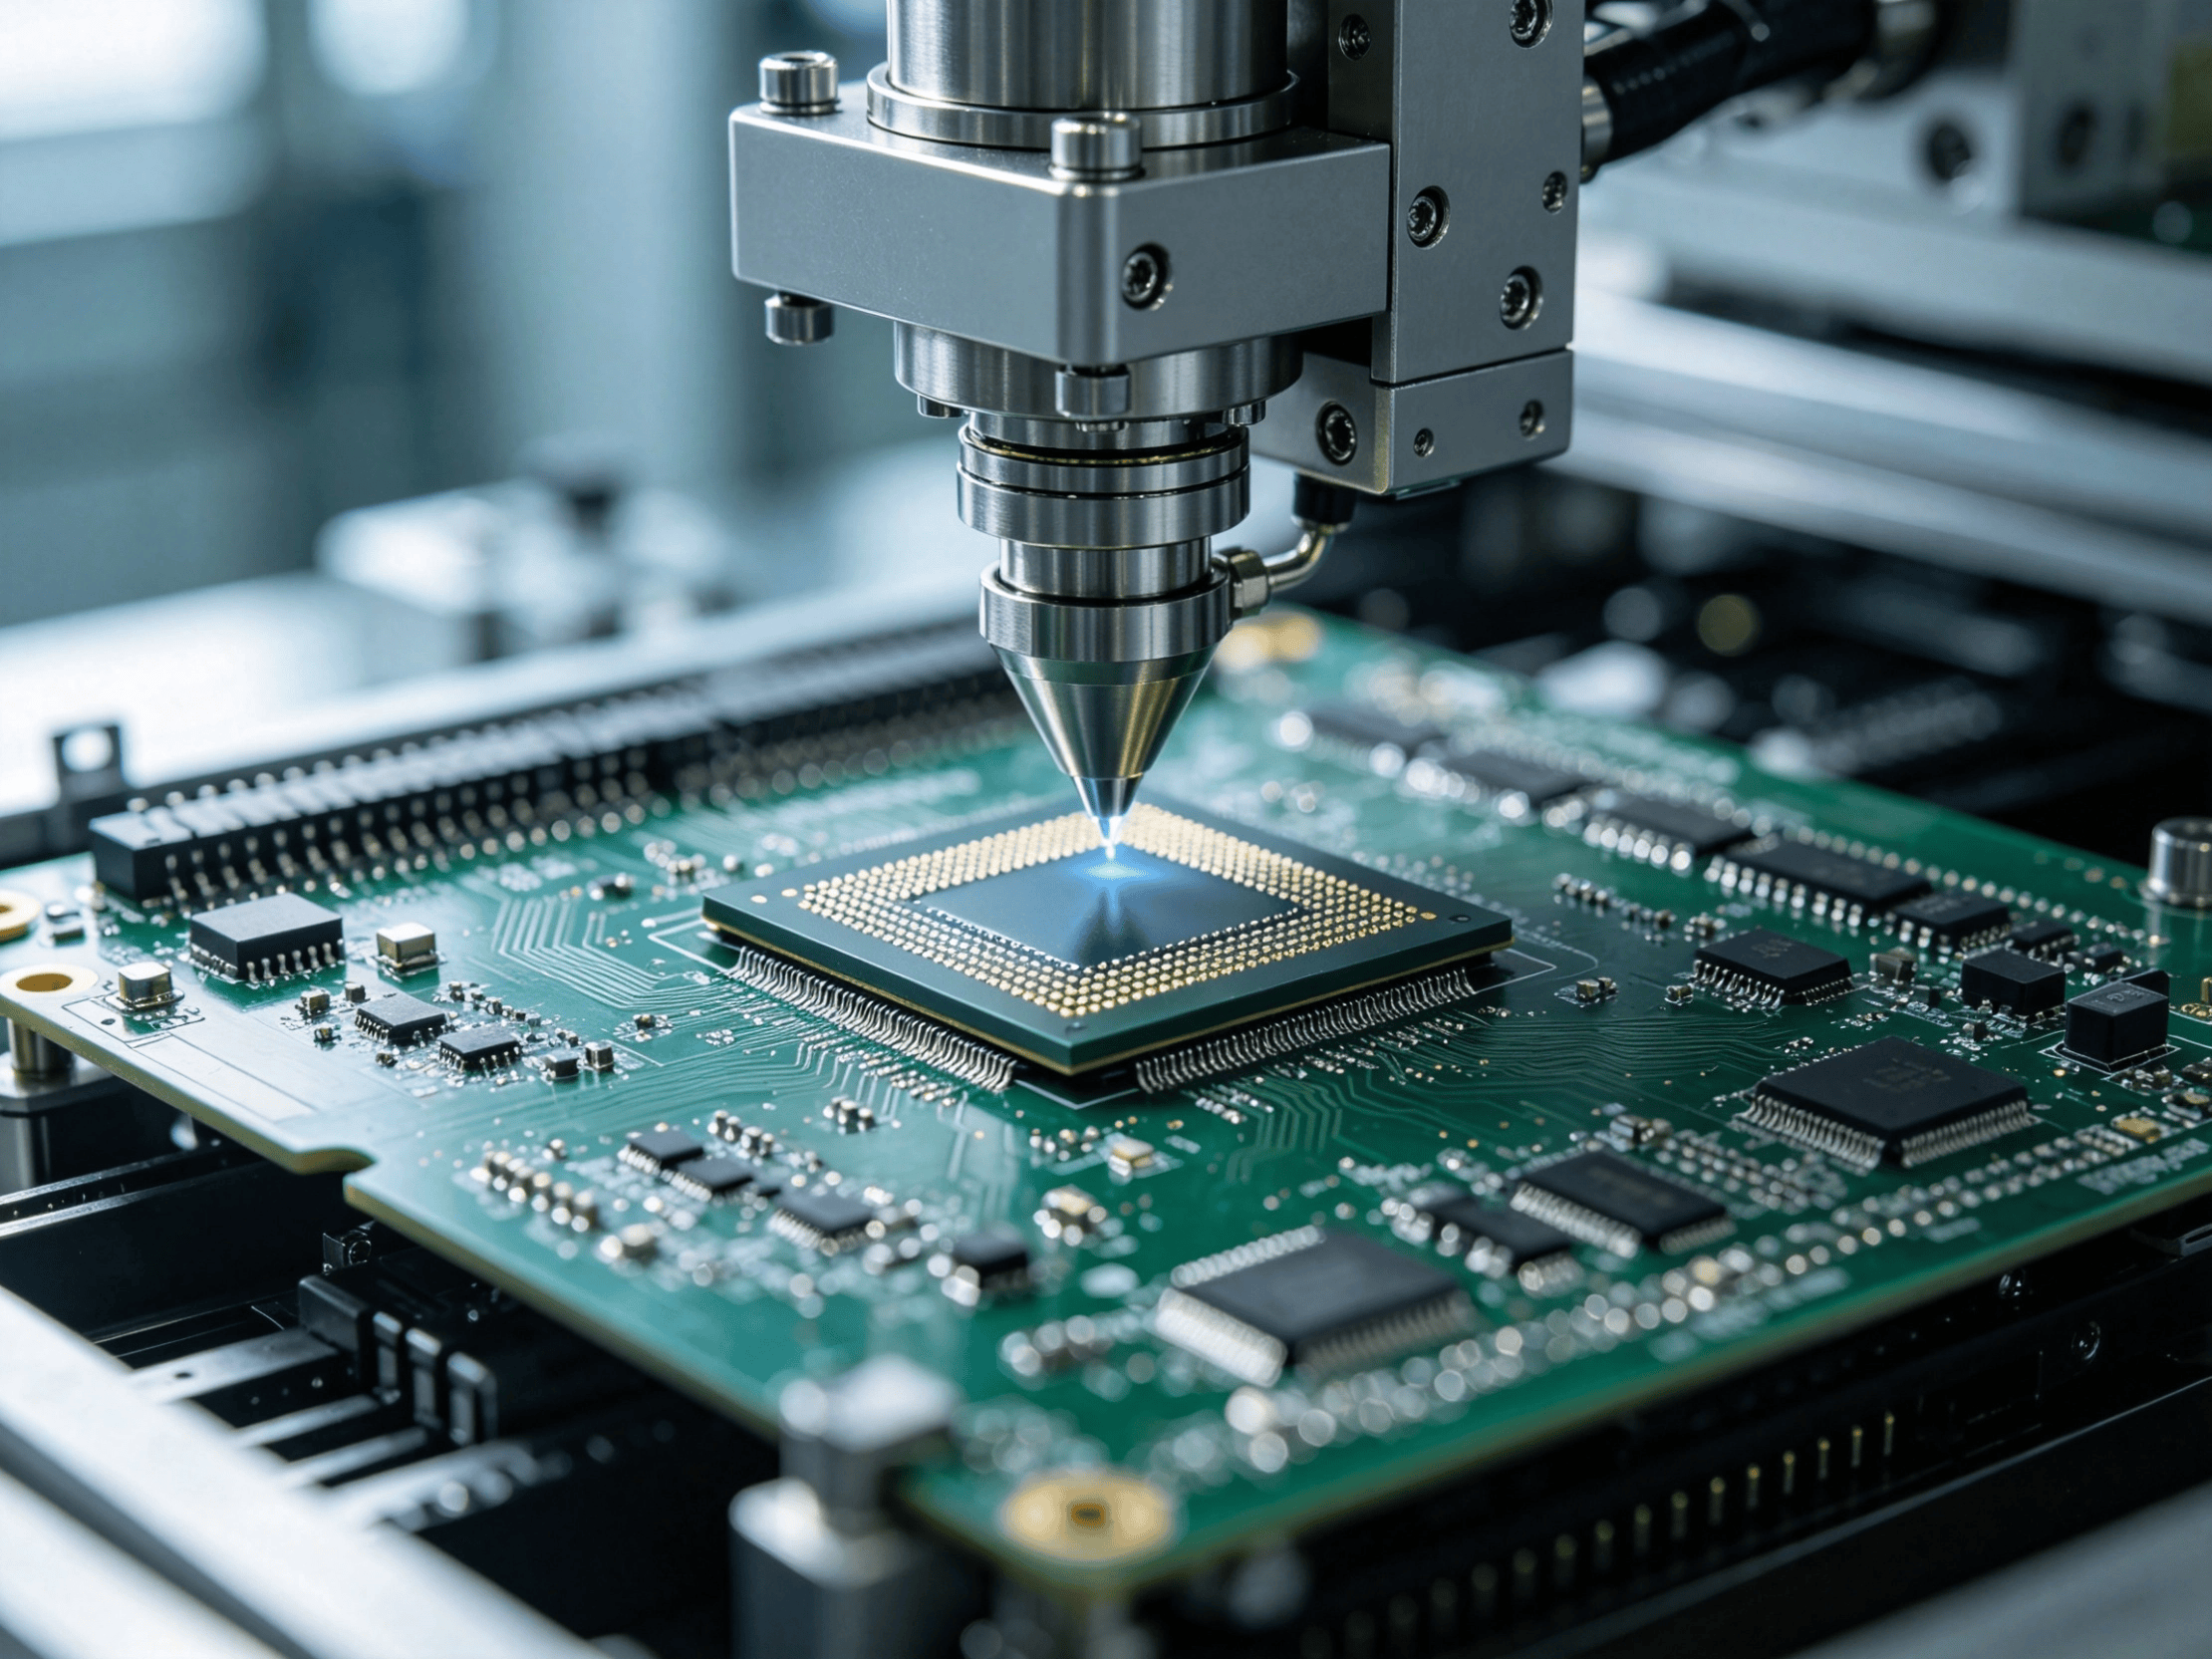
SMT 是组装工艺,SMD 是被组装的元器件,二者不是单向的加工关系,而是强绑定的共生链条。从基础的片阻、片容,到 BGA、QFN、HBM 配套器件、碳化硅功率器件,每一类元器件的迭代,都会传导到锡膏印刷、贴装定位、回流曲线、热管控、AOI/AXI 检测全链路。
当下行业热点集中在三个方向,也正是二者协同升级的主战场。
AI 算力硬件拉动高密度、高功耗元器件落地
服务器主板、高速光模块、CPO 封装配套板,大量使用细间距 IC、高容 MLCC、低电感无源器件。一块算力板上,无源元器件数量可达数万颗,器件间距持续收窄,同时大功率芯片带来局部高温。
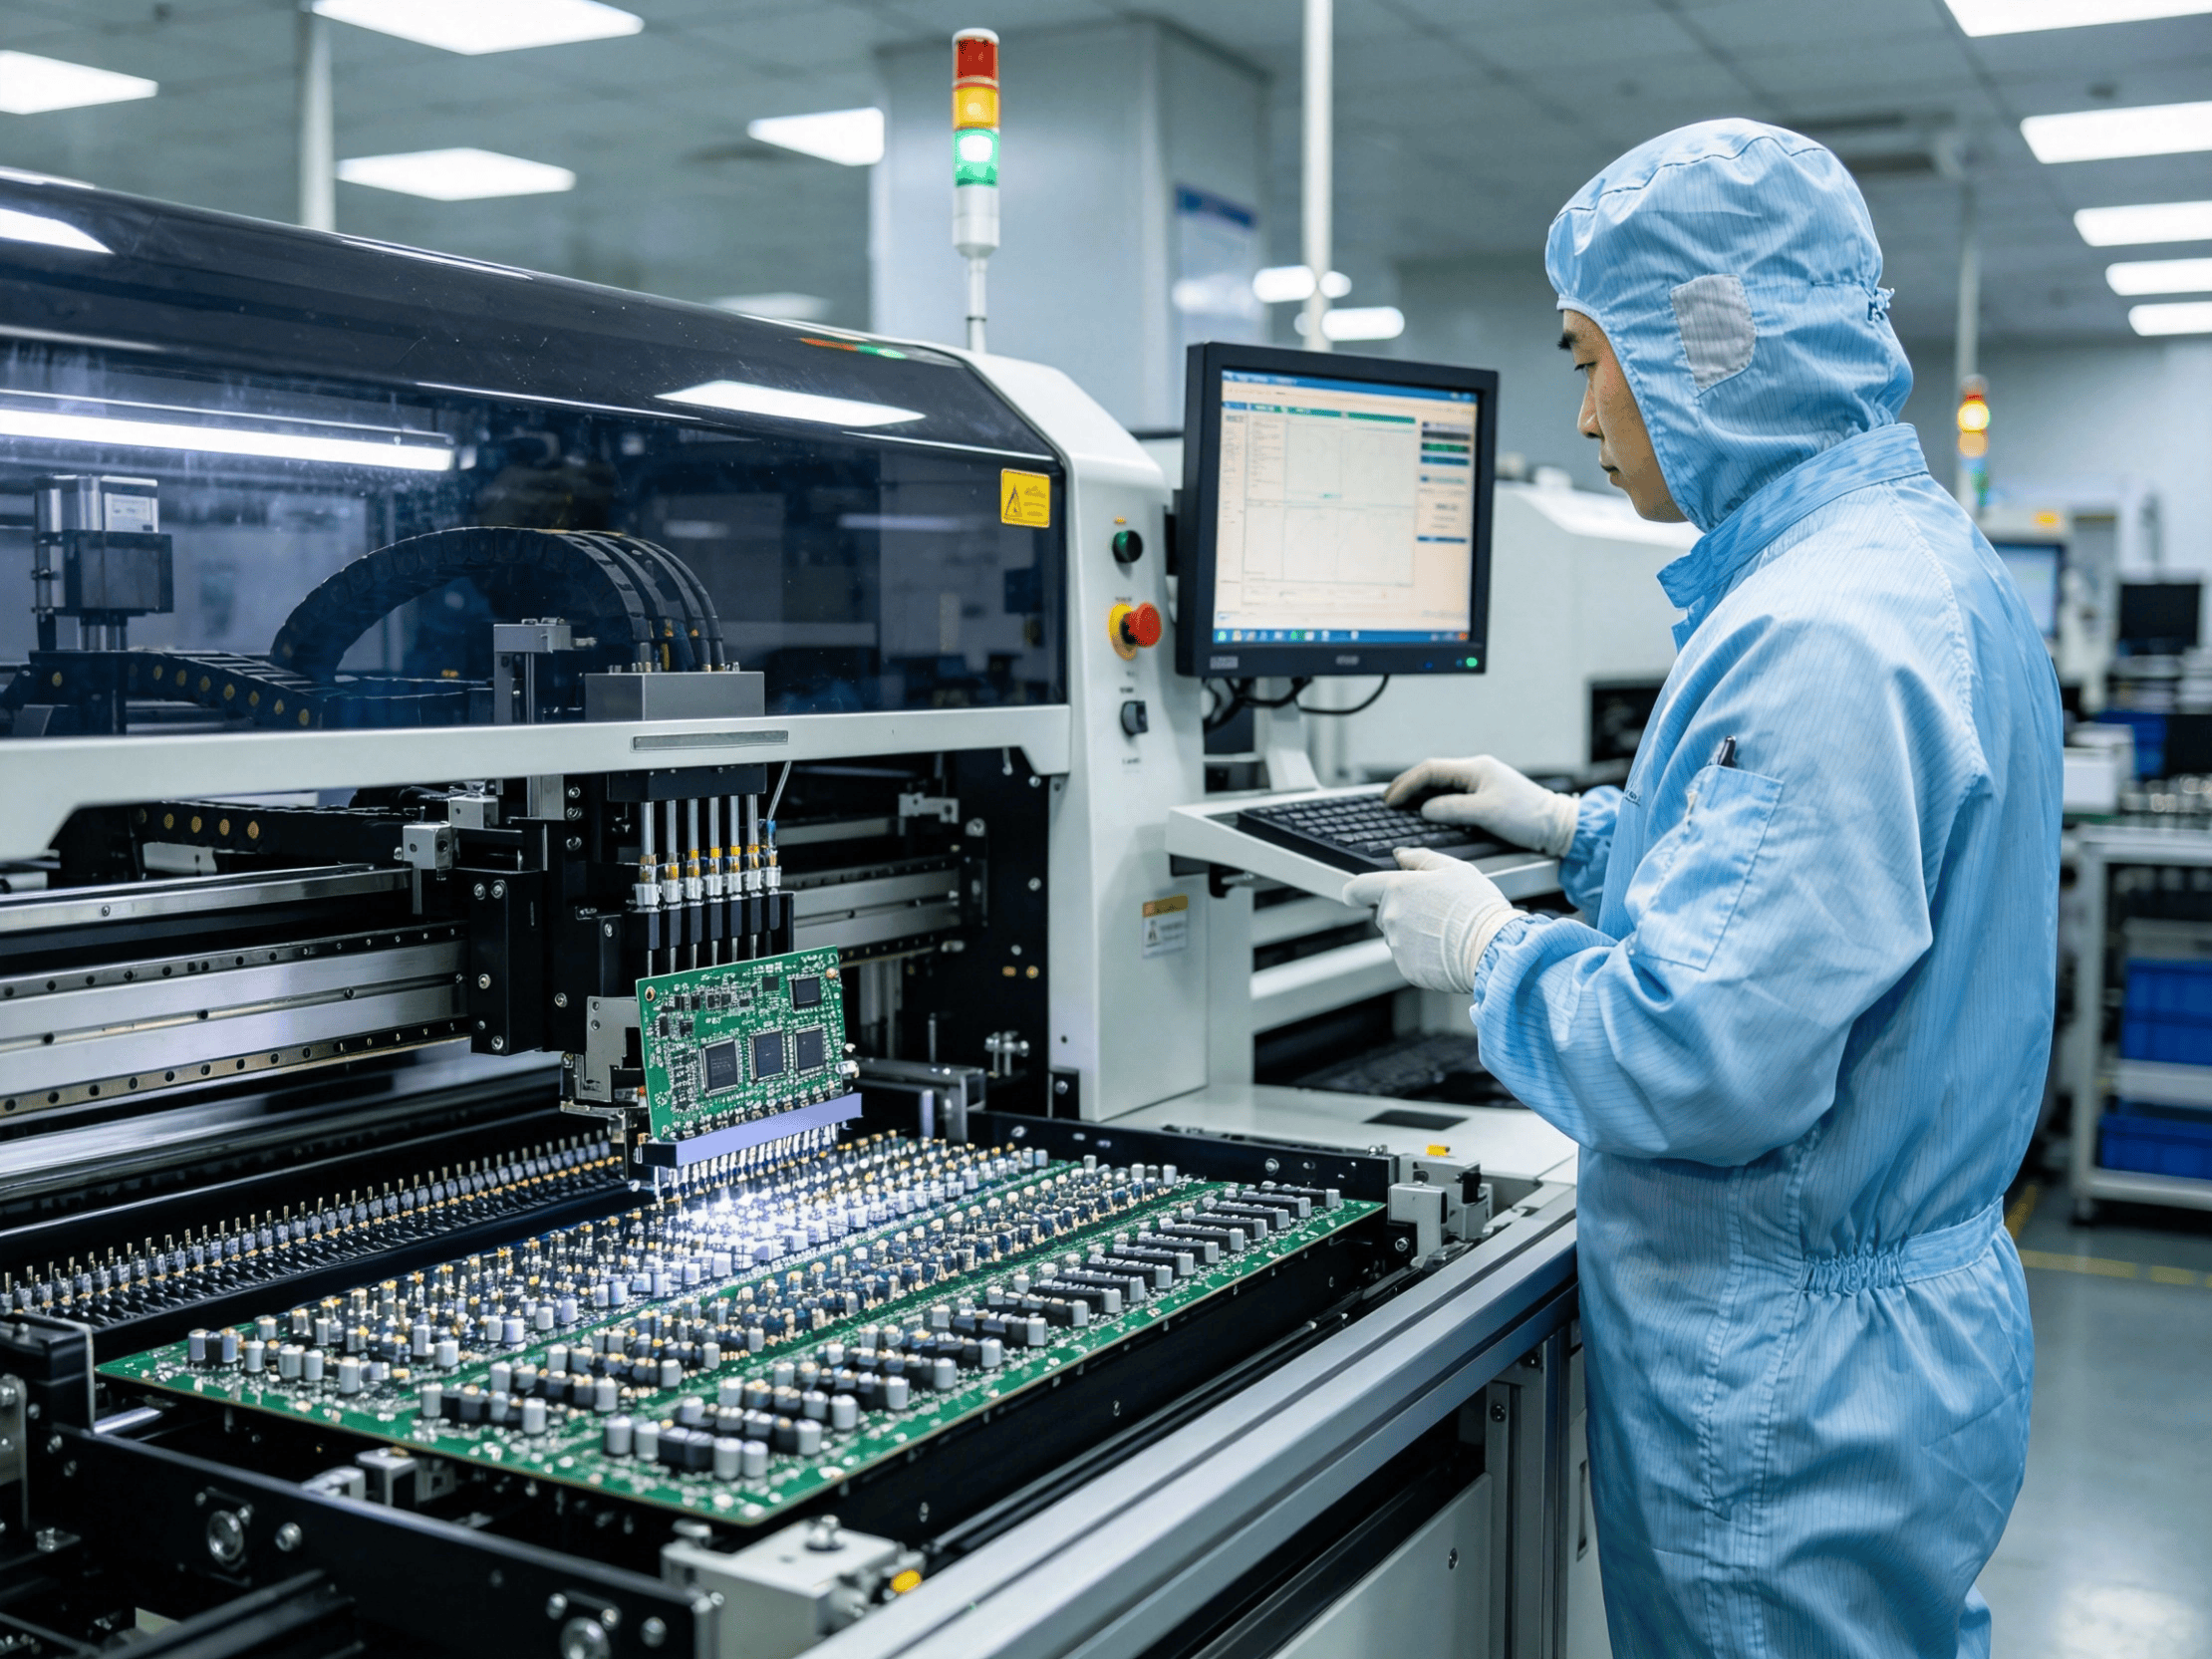
这就要求 SMT 产线具备微米级贴装精度、稳定的回流温区控制,以及针对虚焊、微空洞、偏移的闭环检测能力;反过来,元器件厂商也在同步推出适配高密板、低 ESL、耐高温的专用料,匹配 SMT 工艺窗口。
车规电子倒逼元器件与 SMT 走向高可靠体系
新能源车 800V 高压平台、区域控制器、自动驾驶域控,对电阻、电容、功率器件、连接器都有 AEC-Q 系列认证要求。
车规元器件的耐温、抗冲击、长期稳定性指标远高于消费级,对应的 SMT 不能只追求良率,还要兼顾焊点疲劳寿命、应力管控、全流程追溯。钢网设计、锡膏合金选型、降温斜率、分板应力,每一项工艺参数,都要和元器件规格书做 DFM 对齐,避免优质元器件因组装工艺不当失效。
第三代半导体与异构集成,打破传统 SMT 的工艺范式
碳化硅、氮化镓功率器件不再是普通回流焊就能满足,烧结银、共晶焊接等特种工艺逐步进入 SMT 产线;Chiplet、模组化集成,让板级组装和先进封装的边界越来越模糊。
元器件从单一分立器件,向集成模组演进,SMT 产线也从标准化贴片,转向多工艺复合、柔性换型的智能产线。
一个容易被忽略的共识:元器件选型决定 SMT 的难度基线,SMT 工艺决定元器件能否发挥标称性能。
同样一颗高规格芯片,在贴装偏差、温区失配、锡膏选型错误的产线里,再好的元器件也会出现隐性失效;而成熟稳定的 SMT 制程,也会给元器件厂商释放更大的设计空间,支撑更小封装、更高频率、更大功率的器件落地。
从供应链视角看,当前国产元器件替代、本地化制造,也在考验 SMT 的适配能力。
不同厂商同规格元器件的焊盘、引脚共面性、防潮等级存在差异,SMT 工厂需要建立元器件工艺数据库,提前做试产验证,打通器件规格 —PCB 设计 — 组装工艺的协同,这也是现在头部 EMS 与制造企业的核心竞争力。
技术的终点,永远是协同。元器件负责定义性能,SMT 负责把性能稳定落地。在算力、车规、光通信持续扩容的周期里,SMT 不再是后端配套工序,而是串联元器件、PCB、材料、设备的关键枢纽。
器件在迭代,工艺在适配,电子制造的底层竞争力,藏在每一颗元件、每一处焊点的协同之中。