引言:苏州、昆山、太仓、常熟一带的五金冲压、压铸、3C 结构件工厂,人工越来越难招,喷砂这道工序又脏又累,不少老板开始考虑把手工喷砂换成自动线。但自动化不是买台设备就完事:机型选错、节拍跟不上、除尘拖后腿,最后设备只能闲置在车间角落。上自动线之前,先把工件形态、批量、节拍和后续扩容想清楚,再谈买什么机型。
一、要不要上自动化,先看三个前提条件
不是所有车间都适合一步到位上自动线,条件不满足,买回来也起不了作用。
1. 工件形态是否相对统一
自动线靠的是稳定重复:工件尺寸、形状差别太大,夹具没法通用,换型时间比喷砂本身还长,效率反而低于手动机。规格统一的平面件、回转件、小五金适合自动化;异形件、多规格混做,先用手动密闭机过渡更稳妥。
2. 日产量与人工成本是否核算得过来
单班几百件以内,手动机加一两个工人更划算;一天几千上万件、还要两班倒,人工成本和品质一致性都会促使你上自动线。核算时要把人工、返工和粉尘防护一起算进去,别只盯着设备差价,自动线省下的人力成本两三年就能把投入挣回来。
3. 车间空间与配套设施够不够
自动线占地比单机大,还要预留上下料区、除尘器位置、气源接口和电控柜,层高、行车通道、叉车进出都要提前量,地面承重和通风条件也要看。空间不够勉强上,设备挤成一排,后期维护时连操作空间都没有。
二、机型不是越自动越好,按工件对号入座
伟立柏的自动化机型分几类,选型逻辑很简单:工件怎么走、砂怎么打、批量有多大。
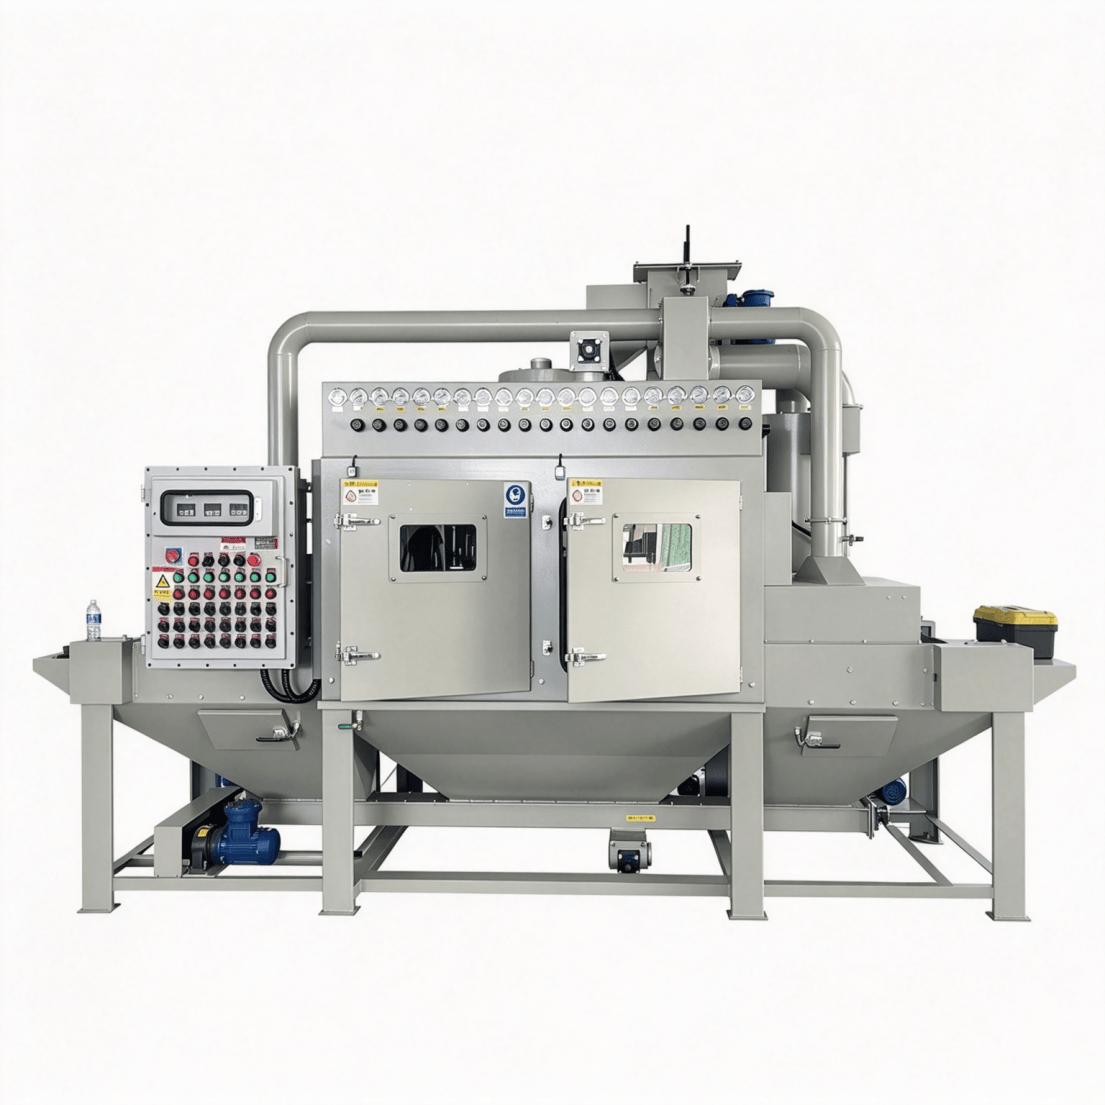
1. 输送式自动喷砂机(WLB-Q 系列 6Q 至 24Q)
平面件、板材、烤盘、手机外壳、散热片这类工件,放上传送带连续过枪,喷枪自动摇摆、可定点,速度变频可调,节拍稳定,品质一致性比人工高出一截。产量大的车间可选枪数多的型号,也能预留机械手臂对接接口,方便后期与产线连线。
2. 滚筒式自动喷砂机(WLB-RR 系列)
螺丝、套筒、小五金、塑胶小件这类不怕磕碰的零件,定量倒进滚筒,定时喷砂、到点停机,机外进出料,工人基本不接触粉尘,单件成本很低。转速、喷砂时间、出料时间都能设定,一批做完自动停,适合大批量小零件长期运行。
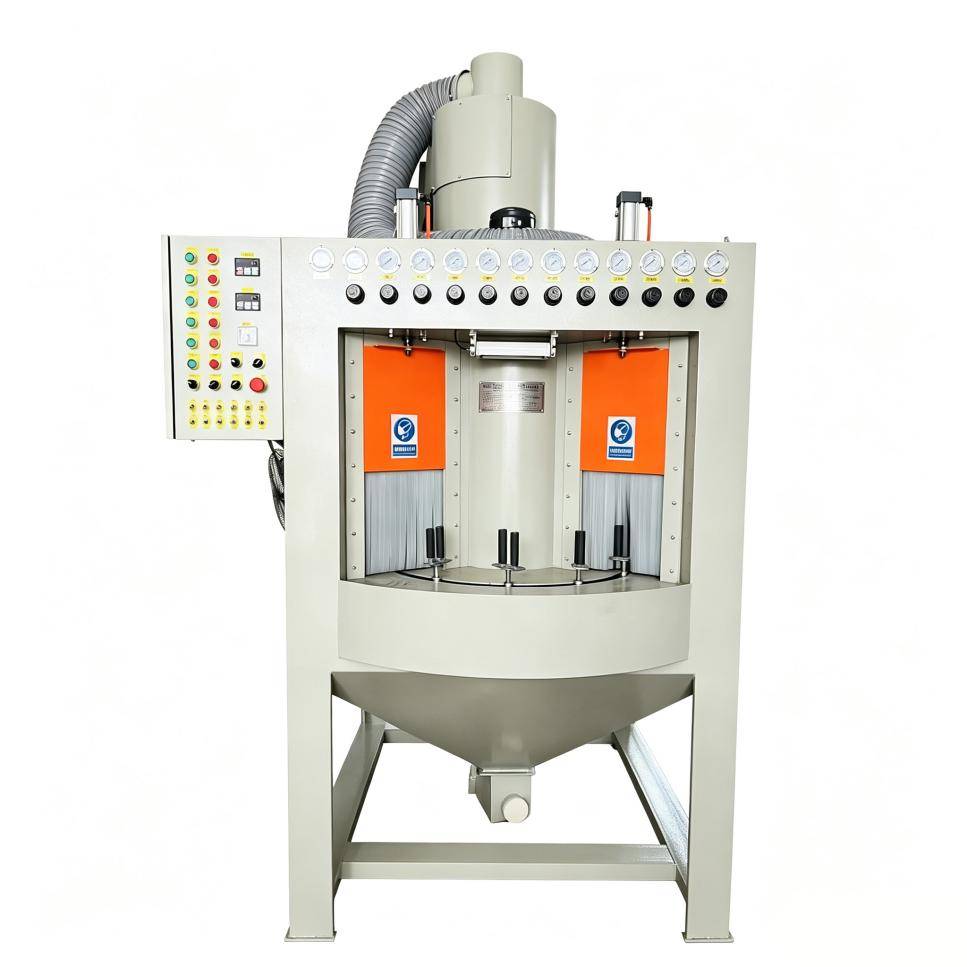
3. 转盘式与多工位自动喷砂机
铝电镀件、香水瓶、灯罩、铣刀这类怕磕碰、要求高光均匀的工件,每件单独工位旋转喷砂,互相不碰撞;多工位还能让上下料和喷砂同时进行,减少等待时间。
4. 台车转盘式与加压式(WLB-R1616A)
模具、铝轮圈、马达壳体这类重件,天车吊上台车推进舱内,360 度旋转,人工持枪无死角,半自动方案,比强行套用输送线更实际。
三、自动线能不能稳定运行,关键看配套硬指标
主机只是骨架,配套跟不上,自动线不是跑不快,就是跑不久。
1. 除尘和分离必须跟得上节拍
自动线连续作业,粉尘量远大于手动机,除尘风量、滤筒面积、脉冲清灰频次都要按连续工况来核算;旋风分离要能持续把合格磨料筛回循环,否则磨料消耗惊人,环保检查也过不了。密闭机型配双道滤网,能防止堵塞,连续作业不容易卡料。
2. 气源稳定性与耗气量
多枪同时工作,耗气量成倍上升,空压机排量、储气罐容量、管路口径都得重算。管路口径不够、弯头太多,远端喷枪的气压也会下降;气源不稳的表现就是喷砂力度忽强忽弱,工件一批一个样,这在自动线上会被放大得更明显。
3. 电控与联动逻辑
PLC 控制、变频调节、故障报警、急停保护是标准配置,摇摆行程、输送速度、喷砂时间要能设定并保存。建议方案阶段就把常用工件的参数存成模板,换型时一键调用。
4. 上下料与产线对接
前后端工装、周转筐、机械手接口要在方案阶段规划好,接口和安装位置也要提前留够。不少车间设备买回来才发现上料还得靠人搬,自动化的优势就少了一半。
四、上线前后,看厂家这几项落地能力
自动化是工程活,选厂家比选设备更重要。
1. 现场勘测与节拍测算:工程师上门量车间、看工件流转路径,按日产量倒推要几把枪、线体多长、速度多少,给出节拍表,而不是凭感觉报型号。
2. 带工件打样验证:上线前用同款配置给工件打样,确认均匀度、边角覆盖、粗糙度达标,把气压、枪距、速度固定下来,量产照着做;这一步省了,量产效果偏差还得回头改线。
3. 安装调试与人员培训:就位、管路对接、整线联动调试,加上操作工的开关机、参数调整、日常点检培训,都得到位。自动线不会用,等于花钱买个铁柜子。
4. 后期扩容与备件保障:产量上来要加枪、加长线体、加装上下料机构,厂家能不能在原设备上改;喷嘴、滤芯、输送带能不能随时买到,决定这条线能运行几年。
五、常见FAQ
Q1:日产量多少件,才值得上自动输送线?
A:看工件大小和单件喷砂时间。一般单班稳定几百件以上、工件规格又比较统一,自动线的效率和一致性优势就出来了;量小、品种杂,先用手动机过渡。
Q2:喷砂机声音特别大,正常吗?
A:设备本身有噪音是正常的,但要看来源。风机、气路泄漏、喷嘴磨损、舱体共振都是常见噪声源。密闭机加消音棉、喷砂房做夹层消音,正常能控制在 80dB (A) 左右;突然变响,多半是密封件老化漏气或喷嘴扩孔,得及时换。
Q3:设备用了三五年,还能改造升级吗?
A:一般可以。加喷枪工位、换摇摆机构、升级除尘模块、对接输送线,只要舱体和框架没大变形都有改造空间。前提是厂家还做这个机型、能供配件,所以采购时最好选机型稳定的源头厂。
六、总结
上自动线,说到底就是一道算术题:工件形态、日产量、人工成本、车间空间,四个数算清楚,机型方向自然出来;算不清就急着上设备,很容易变成车间里占地的摆设。一台设备用十年,算的是综合账,不是采购单上那一行数字。
昆山伟立柏扎根苏州昆山张浦,手动、滚筒、转盘、输送、多工位、喷砂房全系列都能做,支持带工件现场打样、按节拍出方案,本地工程师上门安装调试,后期扩容改造也能接。想做减人提效的企业,不妨带着工件和产量数据来厂里聊一次,把节拍表算明白再定。