在零部件气密性检测现场,不少测试人员会形成一个固有认知:泄漏只会往正方向走,不漏的工件,检测结果最小就是零,不会出现负值。但在差压法实际测试过程中,经常会看到负差值,很多人第一反应是仪器异常。事实上,负值是差压测试里比较常见的现象,不一定代表设备故障。
差压式气密性检测仪的核心逻辑,是将标准参考件与被测工件同步充气,依靠高灵敏度差压传感器采集两者之间的压力差值,以此判定密封性能。整套测试体系是封闭气路,气体压力极易受外部条件扰动,温度波动、腔体容积改变,都会直接改变压差读数。
压差正负该如何理解
我们以昊斯卡H600差压气密仪的参考件测试模式为例:REF 接口接入标准无泄漏参考件(堵帽、标准罐体、合格工件均可作为参考),TEST 端连接待测产品。 压差公式:△P=Pref-Ptest
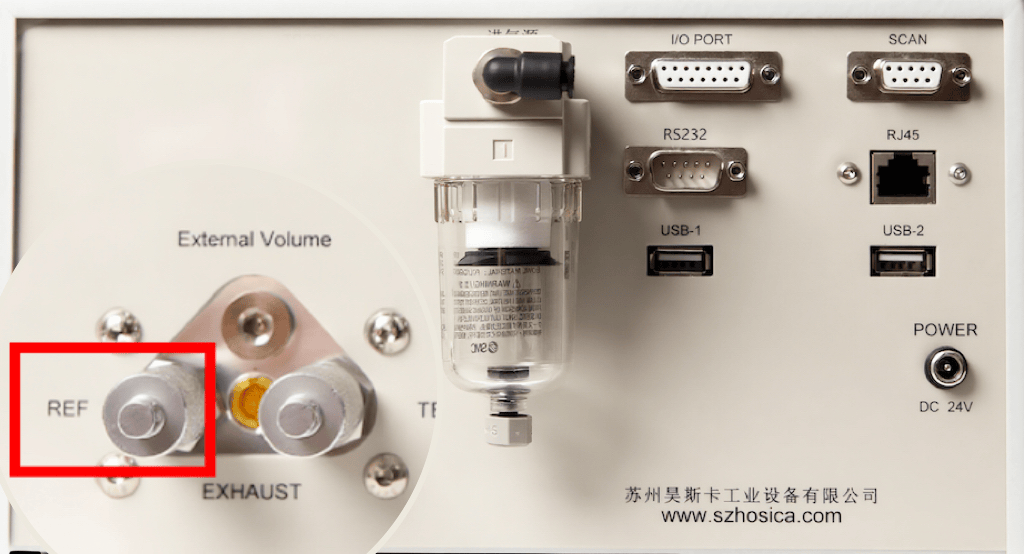 H600差压式气密性检测仪
• 当被测件压力低于参考件:△P>0,结果显示正值,代表存在泄漏;
• 当被测件压力高于参考件:△P<0,结果显示负值。
简单来说,负值本质是被测腔体内压力比参考腔更高,并不是“反向漏气”。
三组对照试验直观还原负值产生过程
1.稳定工况对照组 温度、工装压紧状态、腔体容积保持稳定,充气、稳压、测试流程正常运行,测试曲线平稳,压差读数基本稳定,无明显正负漂移。
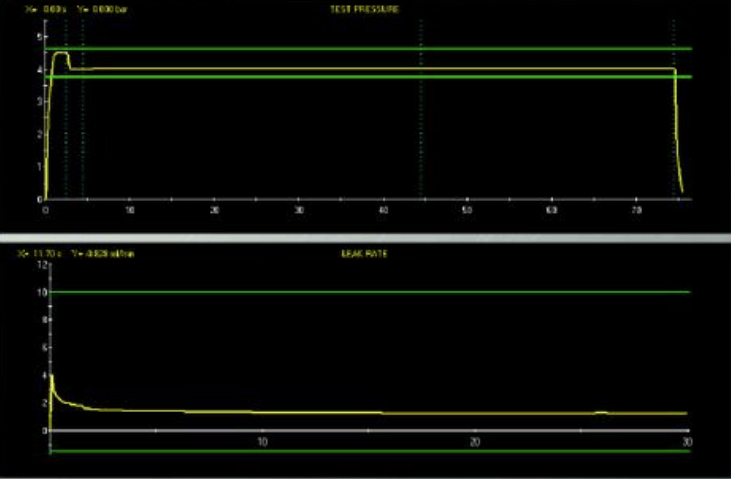 气密检测曲线分析
2.温度变化试验 工件预先置于低温环境冷却,待其温度低于车间环境温度后再上机测试。测试过程中工件逐步升温,内部气体受热膨胀,压力随之抬升,压差曲线向下偏移,出现负值。 温度是影响压差的重要因素:工件本体、腔体内部气体、车间环境三者任意一项温差较大,都会带来读数漂移。升温易产生负值,降温则容易产生正向泄漏读数。
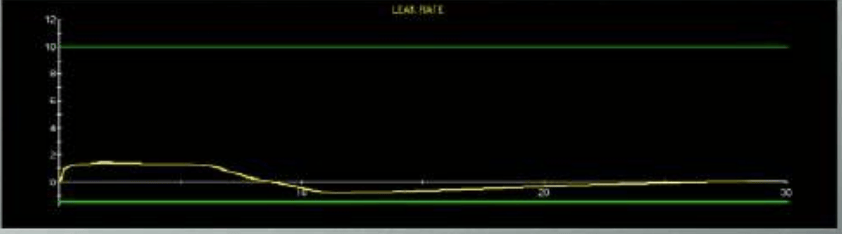 气密检测曲线分析
3.容积变化试验 人为施压夹具上模,模拟封堵气缸压力波动。压紧力增大,腔体容积被压缩,内部气体压力上升,瞬间出现负值;外力撤除后腔体回弹,读数逐步回归正常。 弹性工件、软质密封堵头,都容易发生这类容积形变,进而带来压差漂移。
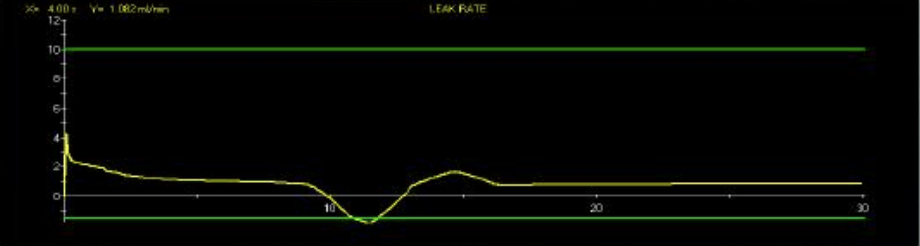 气密检测曲线分析图
4.除此之外,气路窜气等异常情况,同样会诱发异常负值。
负值排查步骤,快速定位根源
优先区分是仪器本身问题,还是工件、工装、环境带来的干扰: 先将 TEST 接口同样用堵帽封闭,空测。如果依旧存在明显负值,优先排查设备、气路,必要时联系厂家检修。 空测读数正常,则从现场工况逐一排查:
• 确认气源稳定,避开车间其他大功率用气设备同步用气造成气压波动;
• 延长充气、稳压平衡时长,也可以保持工装不松开,多次重复测试;
• 如果延长平衡时间后负值明显缩小甚至消失,说明漂移来自温度或者形变,需要针对性优化工装与测试时序。
现场落地优化建议
- 带温度的工件,需提前静置至和车间环境温度一致再检测;高低温环境车间,漂移风险会显著上升。
- 工装密封结构优化:大面积厚橡胶封堵容易形变,优先选用 O 型圈或者条形密封,增加限位压紧结构,控制密封压缩量,减少腔体形变。
- 合理配置充气、稳压时长,给气体足够时间稳定。
在实际生产中,小幅负值通常可以接受,行业经验上,负值不超过合格判定阈值的 10%,一般不影响判定。高压测试、薄壁软质件、大开口扁平工件,对温度、形变更加敏感,更容易出现这类漂移。
总而言之,差压气密检测出现负值属于可解释的物理现象,不等于设备坏了,也不等于工件特殊泄漏。先溯源温度、容积、气源、工装,再针对性调整测试方案,就能有效降低漂移干扰,保障检测结果可靠。
关注我了解更多气密知识!