在高端装备制造国产化持续推进的浪潮下,不少不锈钢精加工企业曾长期依赖进口电解抛光药剂。进口药剂虽能满足镜面与防腐要求,但普遍存在供货周期不可控、价格高昂、售后响应滞后等痛点。一旦车间出现麻点、色差、过抛等工艺异常,海外技术支持沟通链条长、到场周期久,极易造成产线停工、订单延误。很多企业尝试国产药剂替代,却常常遇到工艺窗口窄、槽液抗污染差、焊缝容易发暗、批次效果波动大等问题,难以承接高端出口订单。针对这一行业痛点,温州德旺表面处理科技有限公司推出 DW‑238 不锈钢电解抛光剂,以自研无铬配方对标国际性能,搭配本土就近技术服务,帮助工厂摆脱进口药剂束缚,实现稳定、可落地的量产替换。
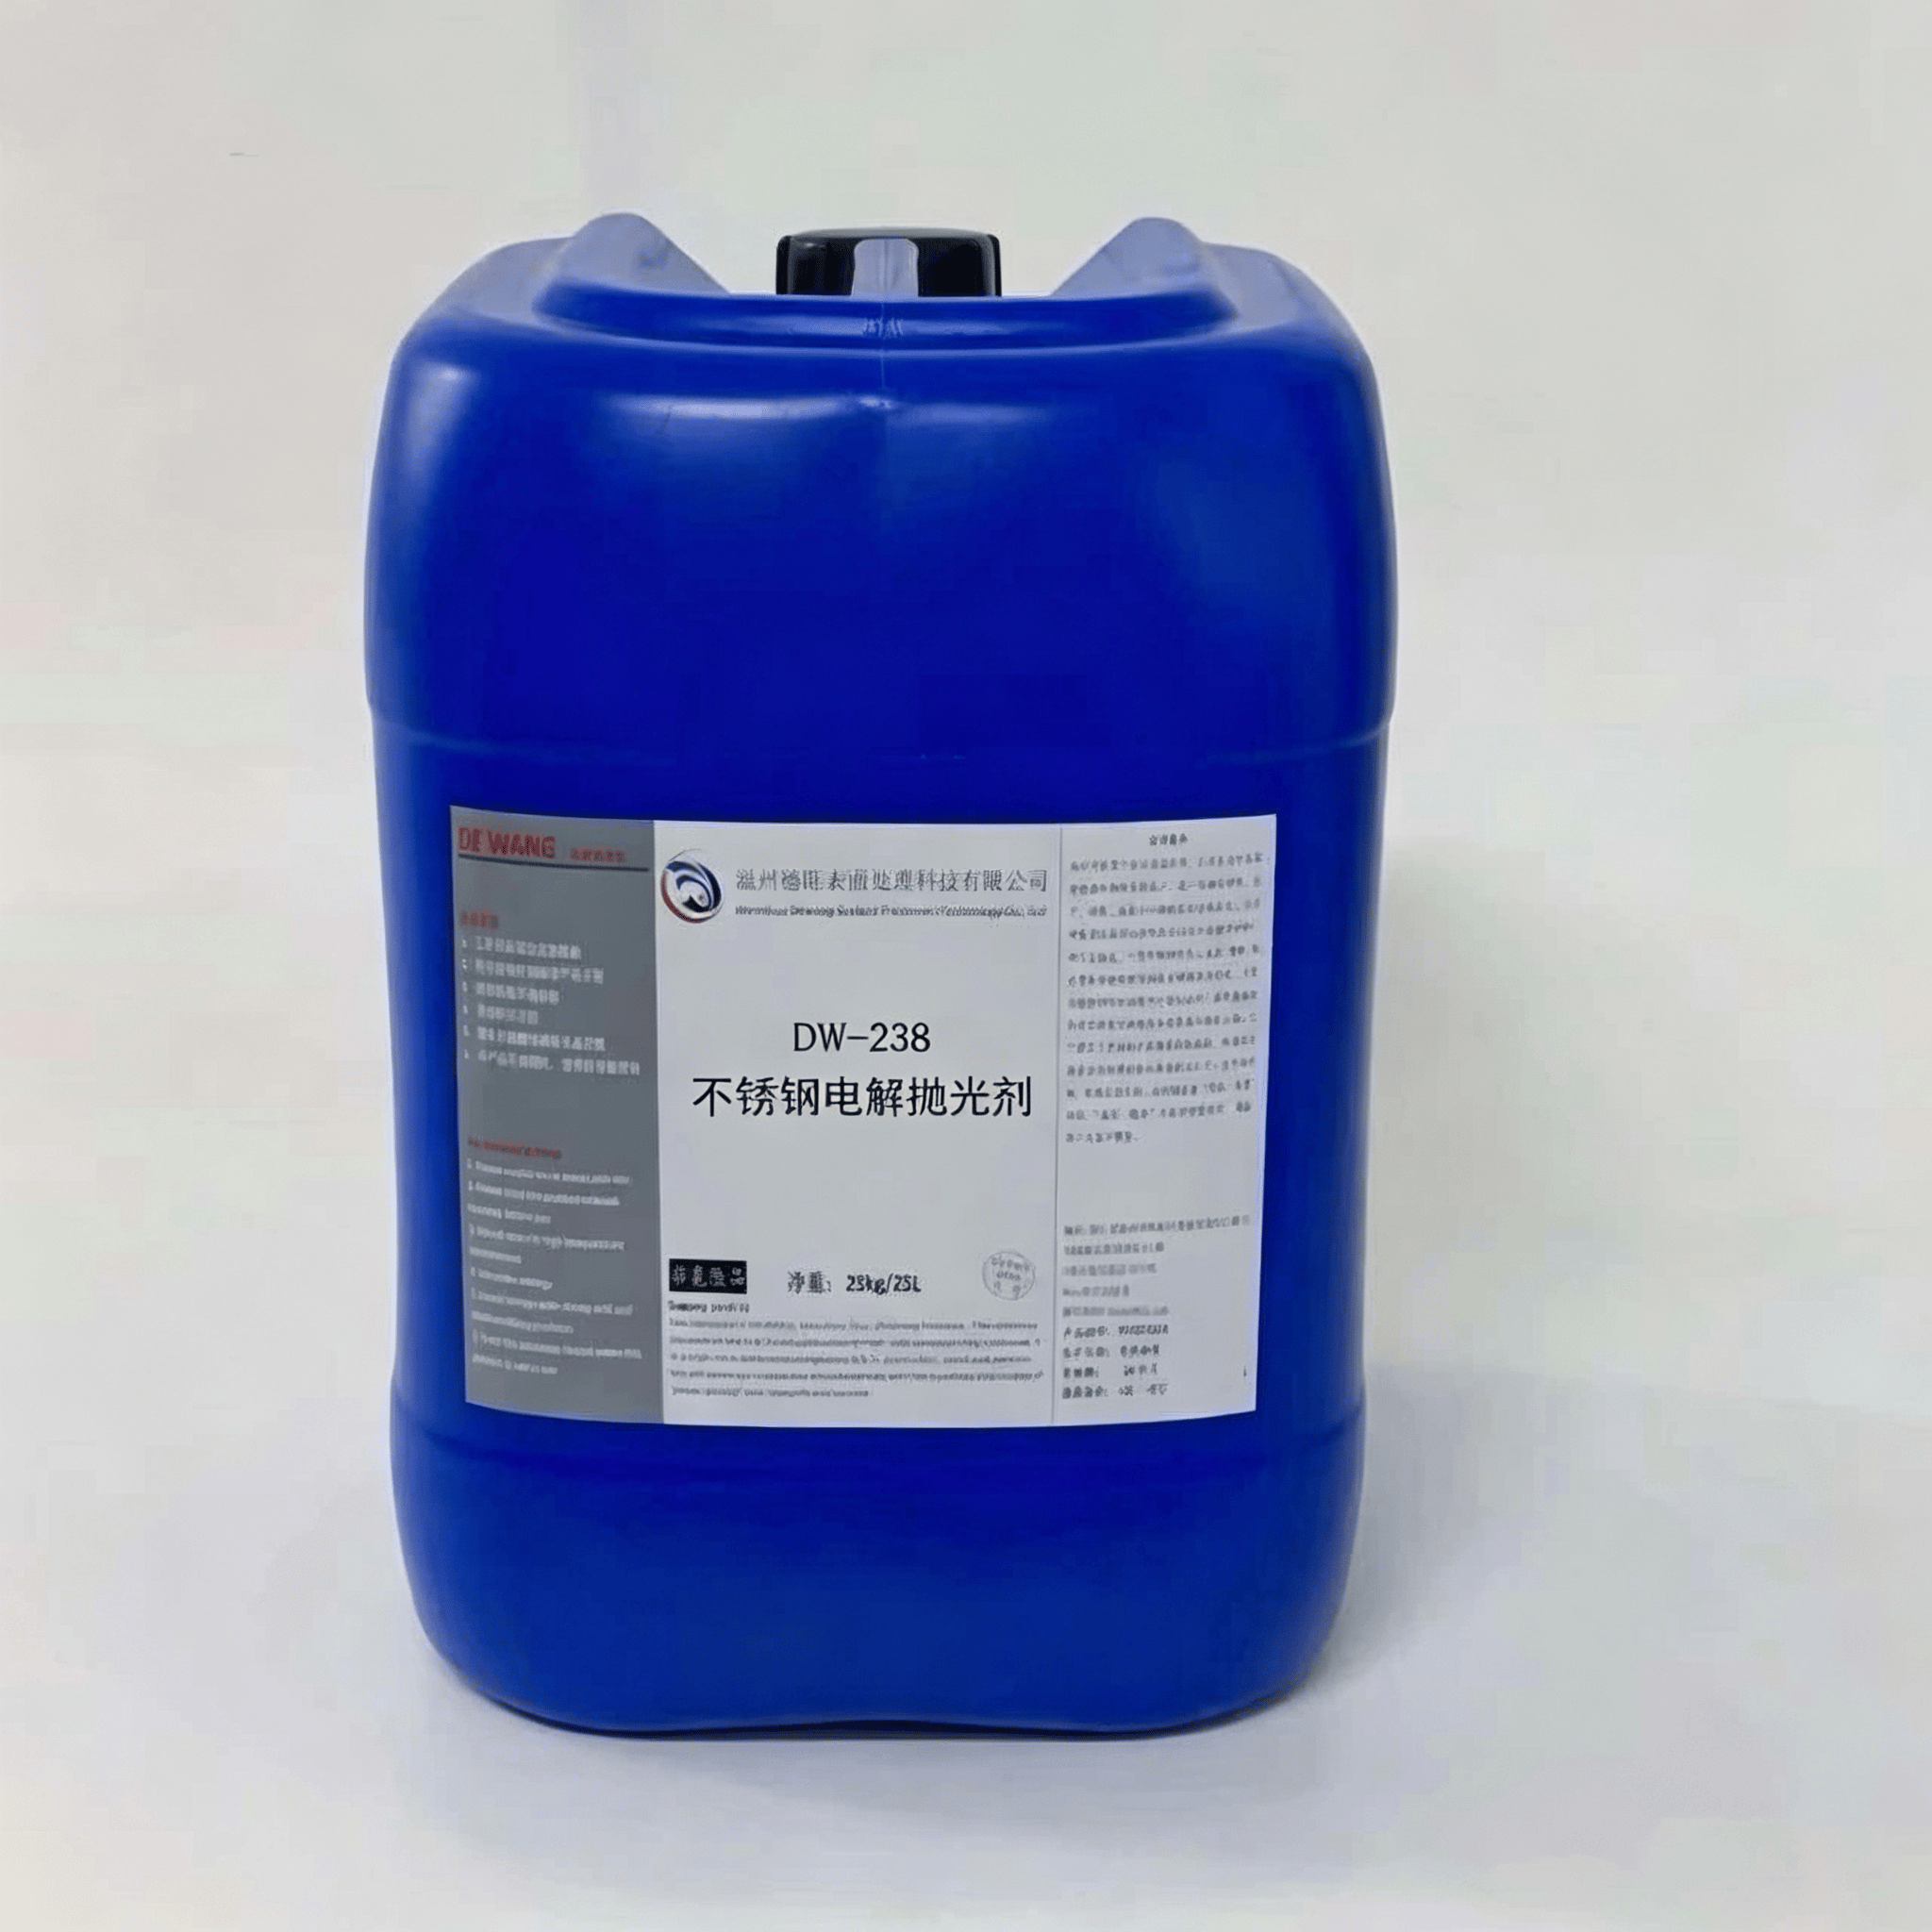
温州德旺研发中心介绍,DW‑238 不锈钢电解抛光剂属于高浓缩专用电解功能添加剂,并非即开即用成品抛光液,不可直接兑水浸泡工件做化学抛光,需要按照标准配比搭配浓磷酸、浓硫酸调配成电解工作槽液后方可投入生产。产品适配 201、202、301、304、316L 等主流奥氏体不锈钢,也可适配部分铁素体不锈钢工件镜面精饰;410、420 马氏体不锈钢金相组织特殊,腐蚀状态不易把控,容易出现发黑、斑驳、局部过蚀,不建议直接投产使用。带有密集砂眼、疏松气孔的铸造不锈钢件,同样不适合直接入槽抛光,电解抛光仅能够整平工件微观凸起,无法修复基材原生铸造缺陷,这类工件需要提前打磨、焊补、喷砂预处理,消除缺陷后再进入抛光工序。工艺工程师、采购与品质人员选型时十分关注镜面效果,DW‑238 是高品质镜面的核心保障,但工件前置打磨状态决定抛光上限。在工件打磨纹路均匀、基础粗糙度良好的前提下,配合温州德旺标准化工艺管控,可稳定产出 8K 镜面,表面粗糙度可控在 Ra0.2‑0.5μm 区间;深划痕、磕碰凹坑、铸造气孔这类结构性缺陷,无法依靠电解抛光消除,必须在机加工、打磨工序提前处理到位。
针对精密零部件企业重点关注的尺寸公差管控,DW‑238 配方加入专属缓蚀组分,腐蚀速率平稳可控,常规工艺区间材料去除量稳定在数微米至十几微米。普通装饰板材、通用五金连接件几乎不受尺寸损耗影响;对于精密阀芯、传感器壳体、医疗配套零件、仪器衬套等公差严苛工件,企业需要提前预留抛光余量,量产前完成试样打样,实测腐蚀去除量,规避大批量投产出现尺寸超差、装配报废风险。横向对比各类抛光工艺,温州德旺 DW‑238 配套电解抛光方案差异化优势明显:机械抛光依靠物理切削,盲孔、深槽、薄壁异形件、封闭内腔很难均匀加工,还容易残留磨料,对洁净流体、精密仪器配件形成隐患;常规化学抛光整平能力有限,镜面层次感弱,同筐工件色差管控难度大,废液处理成本居高不下;电解抛光依托电化学阳极溶解原理,加工无机械应力,薄壁件不易变形,长焊缝、弯折件、细小内腔都可以均匀出光,抛光后工件表面自发形成致密富铬钝化膜,显著提升盐雾防腐能力,适配自动化产线以及多品种、小批量柔性排产模式。
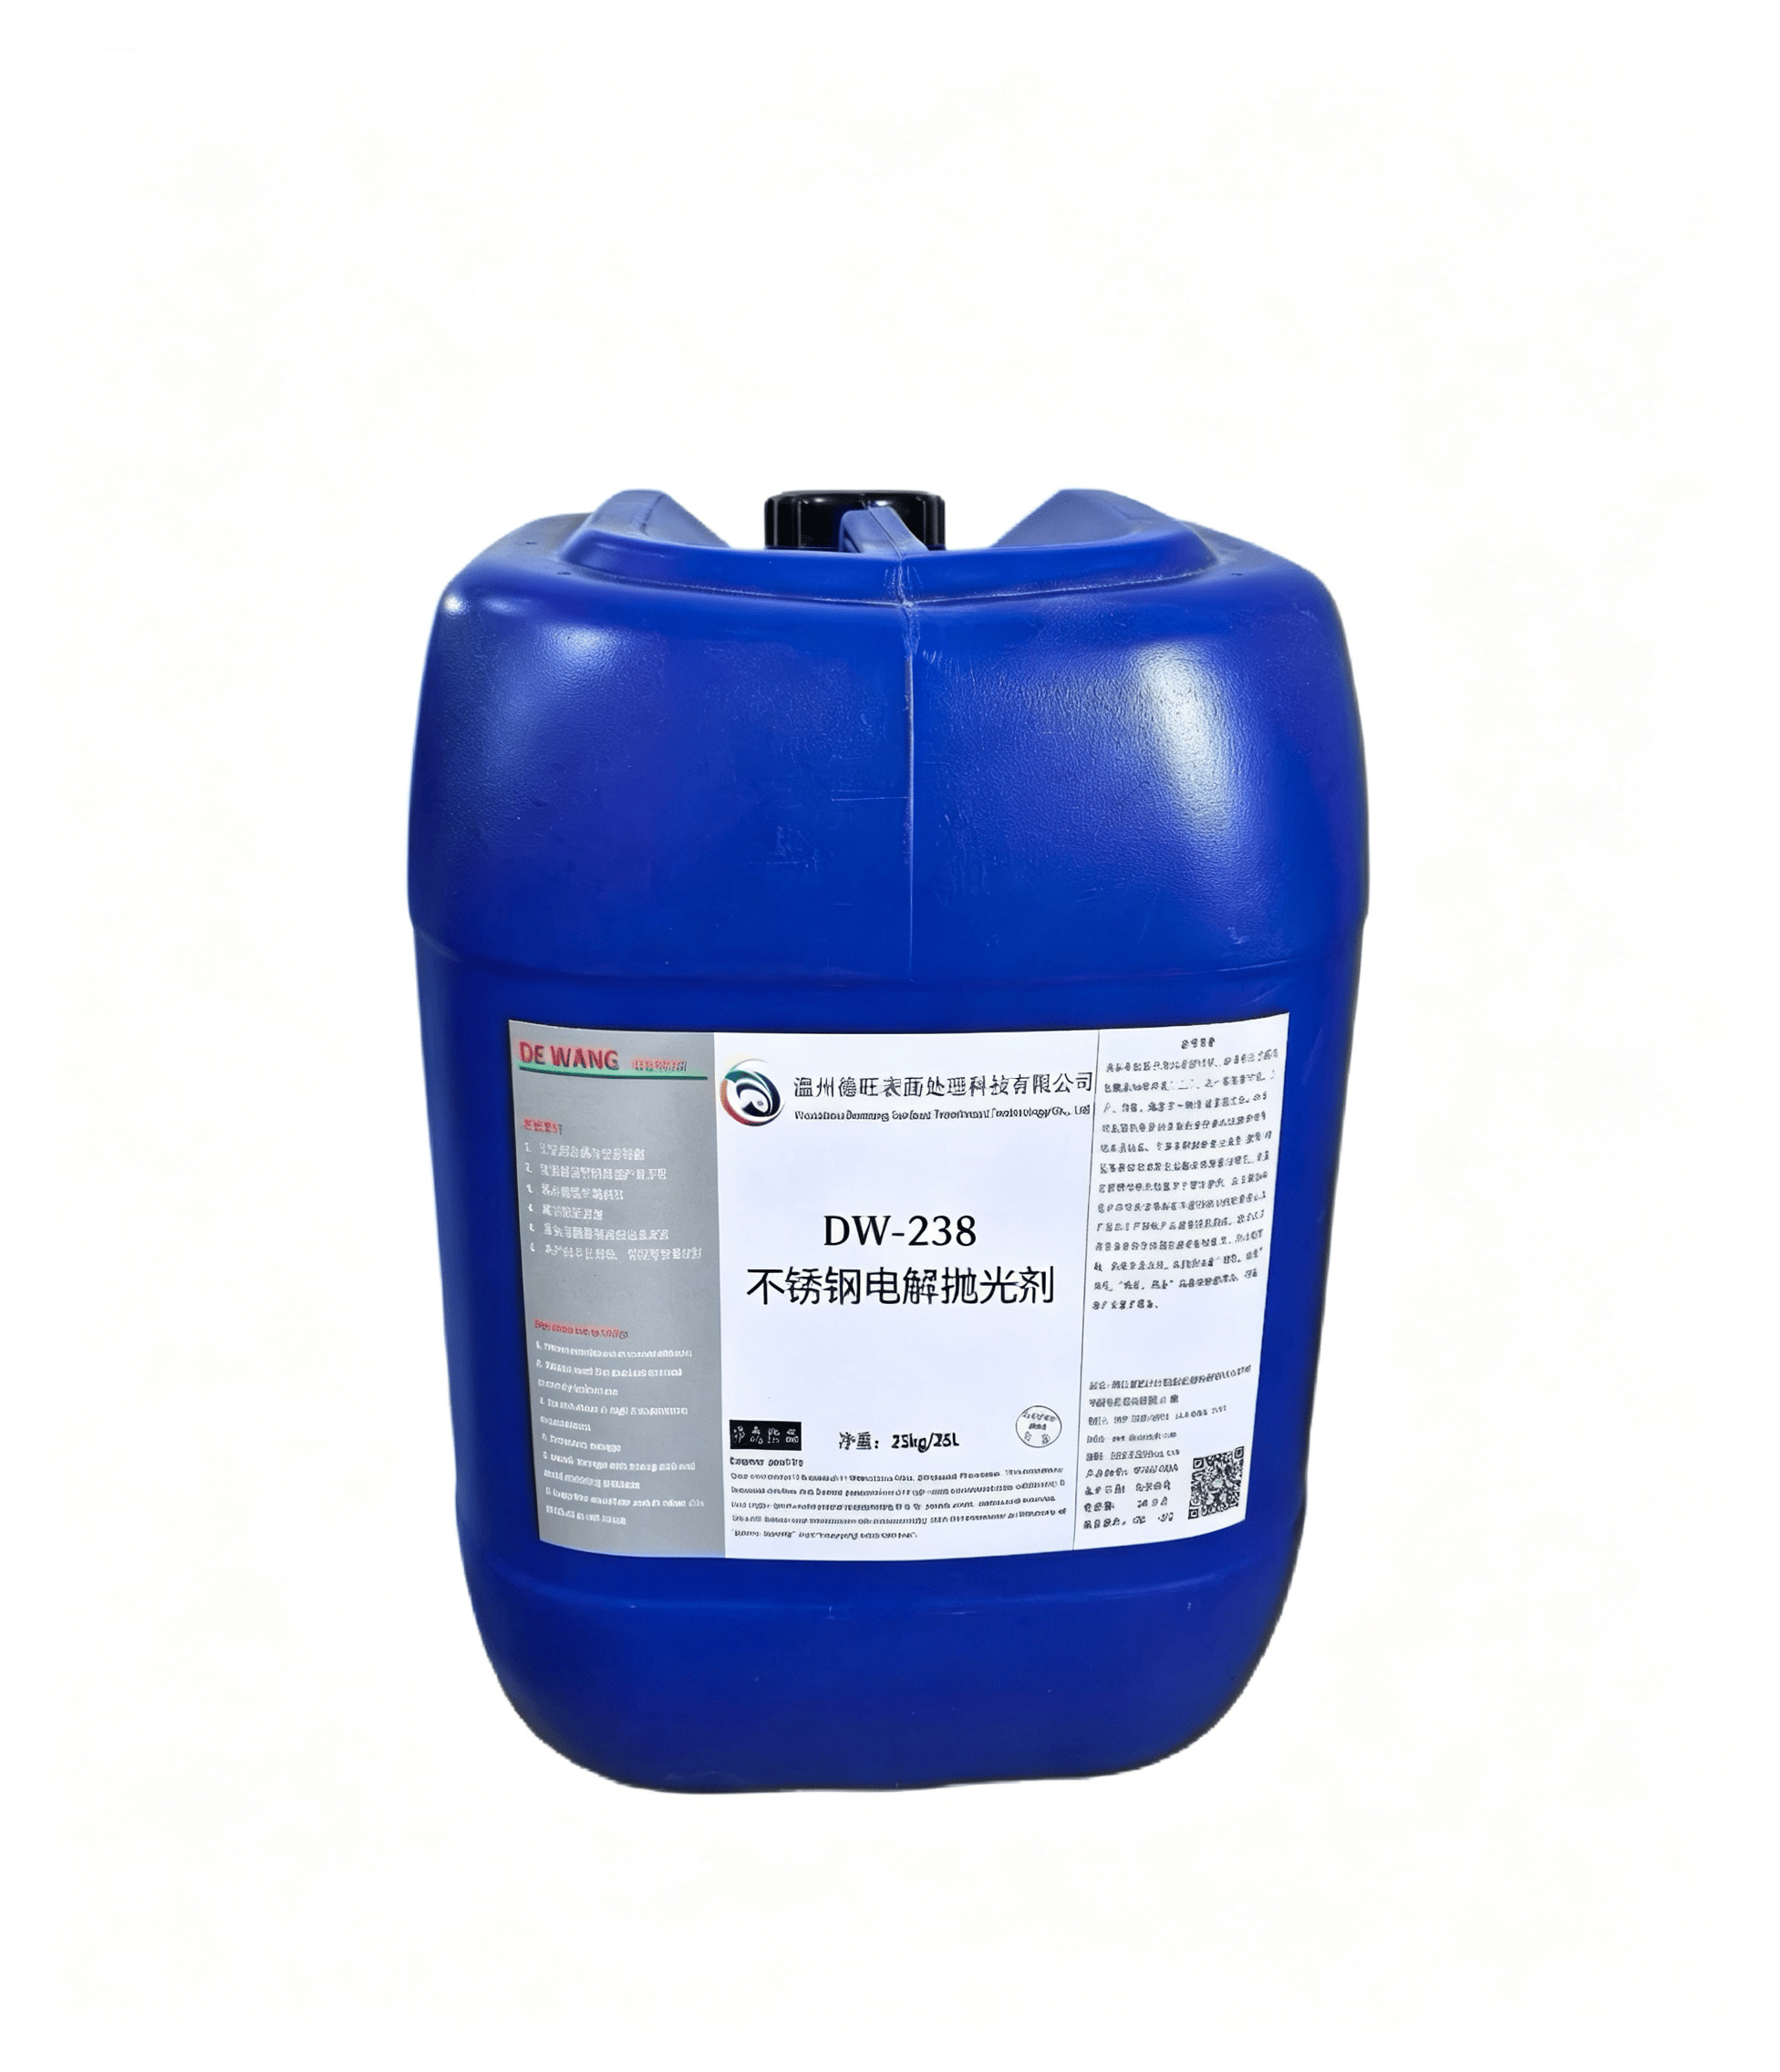
温州德旺 DW‑238 不锈钢电解抛光剂采用经过多轮中试迭代的磷酸‑硫酸无铬体系,各功能组分协同增效。磷酸在工件表面构建连续稳定的阳极保护膜,利用工件高低区域电流差实现选择性溶解,凸起部位优先整平,凹陷区域得到保护膜保护,以此实现微观镜面成型;硫酸主要负责导电、剥离热处理氧化皮、溶解焊缝黑皮,提升槽液导电效率,加快起光速度。DW‑238 作为核心功能组分,集成光亮促进、边角缓蚀保护、钝化增强、提升槽液耐金属离子污染多重作用,也是区别于市面普通无铬抛光添加剂的关键。磷酸、硫酸配比失衡会直接打破阳极溶解平衡,即便反复调整电压、温度、抛光时长,也很难得到镜面均匀的合格工件。磷酸不足,阳极保护膜断续,工件容易麻点、边角熔蚀、表面发雾、亮度不足;硫酸不足,槽液导电率下降,起光缓慢,焊斑、拉丝纹路难以去除,工件整体哑光;硫酸过量,腐蚀冲击力过大,保护膜被击穿,出现点蚀、流痕、边角缺损;磷酸占比过高,槽液粘度偏大,电解产生氢气气泡不易脱离工件表面,极易形成气流条纹、水波纹,也是很多抛光车间长期难以解决的工艺难题。
配槽属于强酸高危作业,安全生产是车间第一准则,作业人员必须佩戴耐酸手套、耐酸围裙、防护面罩,工位保持持续强排风。严禁向浓硫酸内加水,强酸遇水快速放热,极易引发酸液喷溅伤人。配槽用水、工件漂洗用水必须使用去离子水,也是行业高频咨询问题;自来水中氯离子会快速破坏阳极保护膜,造成工件成片点蚀麻点,氯离子一旦进入槽液很难清除,极易造成整批工件报废。加料顺序有严格规范:先加入磷酸,持续搅拌下缓慢加入浓硫酸,待混合酸液降温至 45℃以下,再添加 DW‑238 不锈钢电解抛光剂,高温投加会造成有效组分分解,削弱光亮效果。新配槽液初期亮度偏弱属于正常现象,不少新手技术员会误判药剂品质,经过少量工件活化造膜之后,抛光效果会逐步达到稳定标准。
槽体、加热件、挂具选型直接影响成品良率与槽液寿命。槽体优先选用 PP、PVC 耐酸材质,加热管推荐四氟或者钛材质;挂具优先选用钛材质,裸铜件禁止浸泡在槽液中,铜离子析出后会在工件表面形成铜斑,除导电触点外,挂具其余区域做好绝缘包覆。日常生产运维,企业需要建立常态化管控机制,定期检测槽液比重,每 2~3 个月开展循环过滤,清除槽底磷酸盐、硫酸盐沉淀杂质,避免杂质上浮吸附工件形成麻点。槽液中铁、镍等金属离子持续富集老化,调整电压、温度、抛光时长依旧无法恢复镜面效果时,建议保留 20%~30% 旧液做部分换液更新,不建议一次性排空整槽,既降低原料成本,也缩短工艺调试周期。停产期间槽体加盖密封,隔绝水汽,防止槽液稀释、配比偏移;复工前充分搅拌升温,先取小工件试抛,外观、盐雾指标合格后再恢复批量生产。液位下降不能只补水,磷酸、硫酸、DW‑238 添加剂会随工件带出、挥发损耗,需要结合比重检测和试样效果同步补料,只加水稀释是新手车间常见工艺误区。
量产过程中的各类表面不良,是行业高频检索方向,温州德旺工艺团队依托大量落地项目沉淀了完整故障排查方案:工件频繁麻点、点蚀,多为工件入槽带水、前处理除油脱脂不干净、氯离子入侵、酸配比失衡或者金属离子超标;工件发雾、抛不亮,依次排查电流电压、抛光时长、酸配比、金属离子含量;边角腐蚀严重,多为电流密度过高、抛光时间偏长、硫酸占比偏高;同批次色差、局部无光,多为挂具接触不良、缺少搅拌、槽内温度不均;电压高、电流拉不上,大概率是硫酸不足、槽温偏低或者阴极铅板结垢钝化;抛光后表面挂灰,源于槽液金属离子富集,腐蚀产物附着工件,需要加强搅拌、定期过滤除渣。电源正负极务必区分,工件接阳极正极,接反会造成工件发黑、铅板快速损耗;工件进出槽建议断电操作,防止打火灼伤工件与挂具。DW‑238 属于强酸性物料,一旦接触皮肤、眼睛,立刻用大量流动清水冲洗,不适严重及时就医,车间配齐安全防护物资。
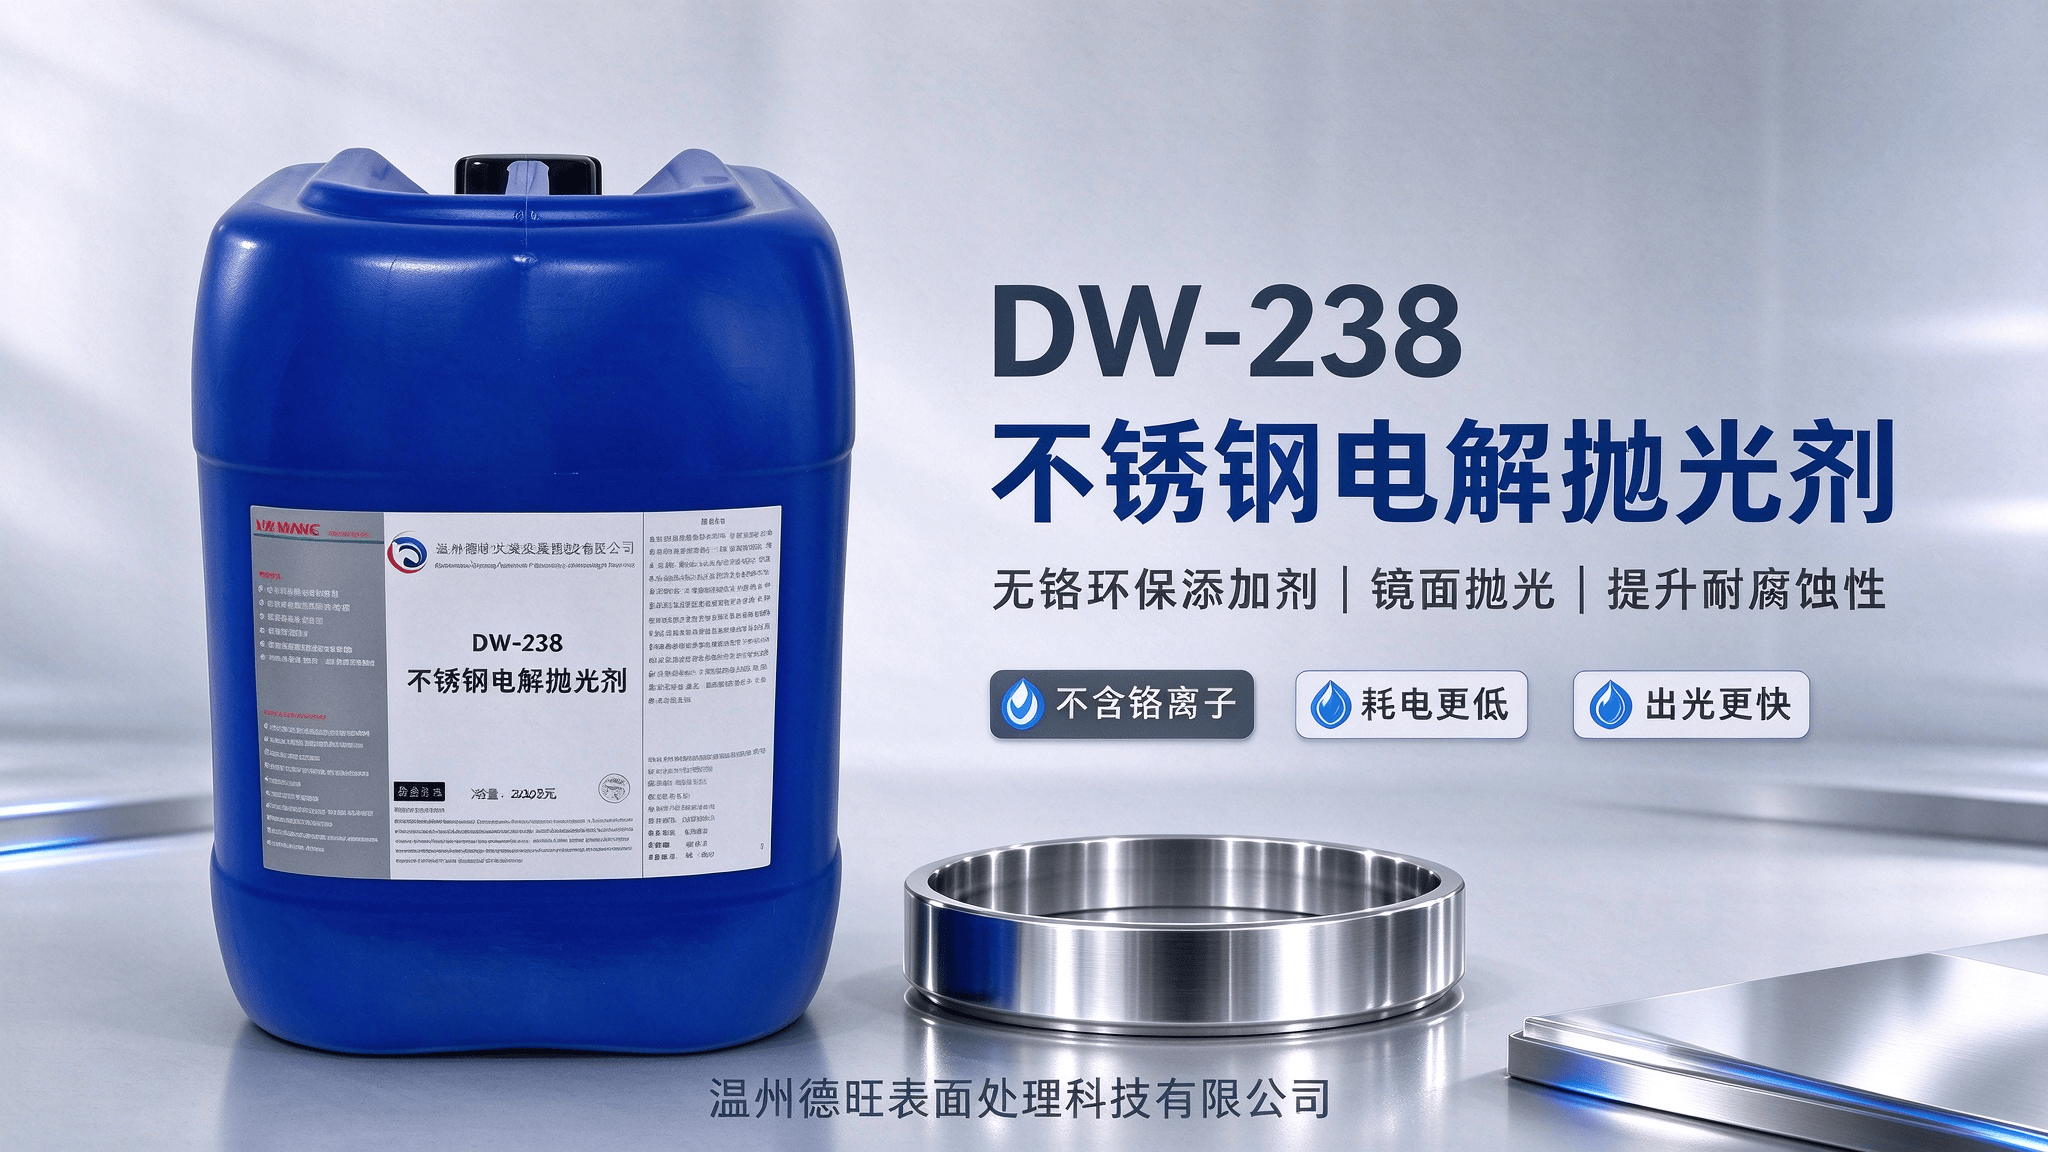
目前,温州德旺 DW‑238 不锈钢电解抛光剂已经在国内多家制造企业完成替换验证,依托本土快速响应优势,解决进口药剂售后滞后痛点,实现稳定量产落地。 落地案例一:东营石油装备配套厂商|304 不锈钢井下取样筒、管线接头组件 该客户主营石油井下、地面流体配套构件,长期使用进口抛光药剂,工件常年接触油气介质,对钝化膜防腐性能要求严苛。井下取样筒焊缝多、螺纹结构复杂,进口药剂参数容错空间小,温控稍有波动就出现焊缝暗斑,盐雾测试不稳定;一旦出现工艺问题,海外技术沟通周期漫长,产线等待成本高。引入温州德旺 DW‑238 不锈钢电解抛光剂后,工艺团队结合石油装备工况优化方案,强化前处理除油与多级纯水漂洗,焊缝提前打磨圆滑,定制异形阴极改善螺纹、转角区域电流分布,稳定控制槽温 57‑61℃、电流密度 25‑29A/dm²,抛光时长 4‑6min,建立每日比重巡检台账,定时开启槽液循环过滤。改造后,取样筒焊缝、螺纹位置光泽均匀,无流纹、麻点,钝化膜致密稳定,盐雾指标达标,满足油气装备防腐要求,良品率稳步提升,本土工程师可快速上门排查问题,大幅减少停机等待时间,顺利完成进口药剂替换。
落地案例二:萍乡精密检测设备加工厂|316L 不锈钢检测腔体、取样探针组件 这家企业专注在线检测分析设备配件,产品用于化工、环保在线监测,探针、腔体流道细小复杂,机械抛光无法深入内腔,抛光粉尘残留会干扰检测介质;产品镜面均匀度、洁净度、尺寸公差管控严格,不允许过度腐蚀改变流道截面;此前长期采购进口药剂,供货受海外供应链波动影响,价格高企,工艺异常时沟通效率低。导入温州德旺 DW‑238 不锈钢电解抛光剂之后,工艺方案重点管控纯水漂洗链路,严防氯离子带入槽液;优化挂具排布,细长探针、小型腔体电流分布均匀,电流密度稳定在 23‑27A/dm²,抛光时长 4‑5min,精准控制材料去除量;建立金属离子定期化验机制,指标超标采用部分换液维护,不整槽排空。项目落地后,腔体、探针内壁抛光通透干净,无粉尘杂质残留,尺寸损耗可控,满足在线监测设备洁净标准;槽液使用寿命明显延长,批次一致性强,本土 7×24 小时技术响应,试样、调试、故障处理高效落地,顺利实现国产量产替换。
除 DW‑238 不锈钢电解抛光剂之外,温州德旺表面处理科技有限公司产品线布局完善,覆盖电镀光亮剂、电镀添加剂、各类金属表面处理剂,一站式满足不锈钢、碳钢、铜材等多种金属的清洗、活化、钝化、电镀、抛光等表面精饰需求,适配五金、卫浴、汽配、医疗器械、新能源、流体设备、石油装备、精密检测仪器等多个细分行业。公司建立严苛全流程品质管控体系,旗下所有产品品质均对标国际一线水平,在配方研发、原料甄选、成品检测、批次稳定性校验层层把关,保障每一批药剂性能稳定、重现性强。公司搭建全国技术服务网络,提供 7×24 小时技术支持,随时响应客户工艺咨询、故障排查,支持全国上门工艺调试,同时提供送货上门服务。从前期试样打样、配方定制、现场配槽指导、车间员工培训,到后期生产跟进、槽液维护方案输出,专业工程师一对一全程服务,告别海外漫长售后等待,助力表面处理企业平稳切换绿色工艺,摆脱进口药剂依赖,实现稳定、高效、低成本量产,持续推动高端金属表面处理药剂国产化进程。