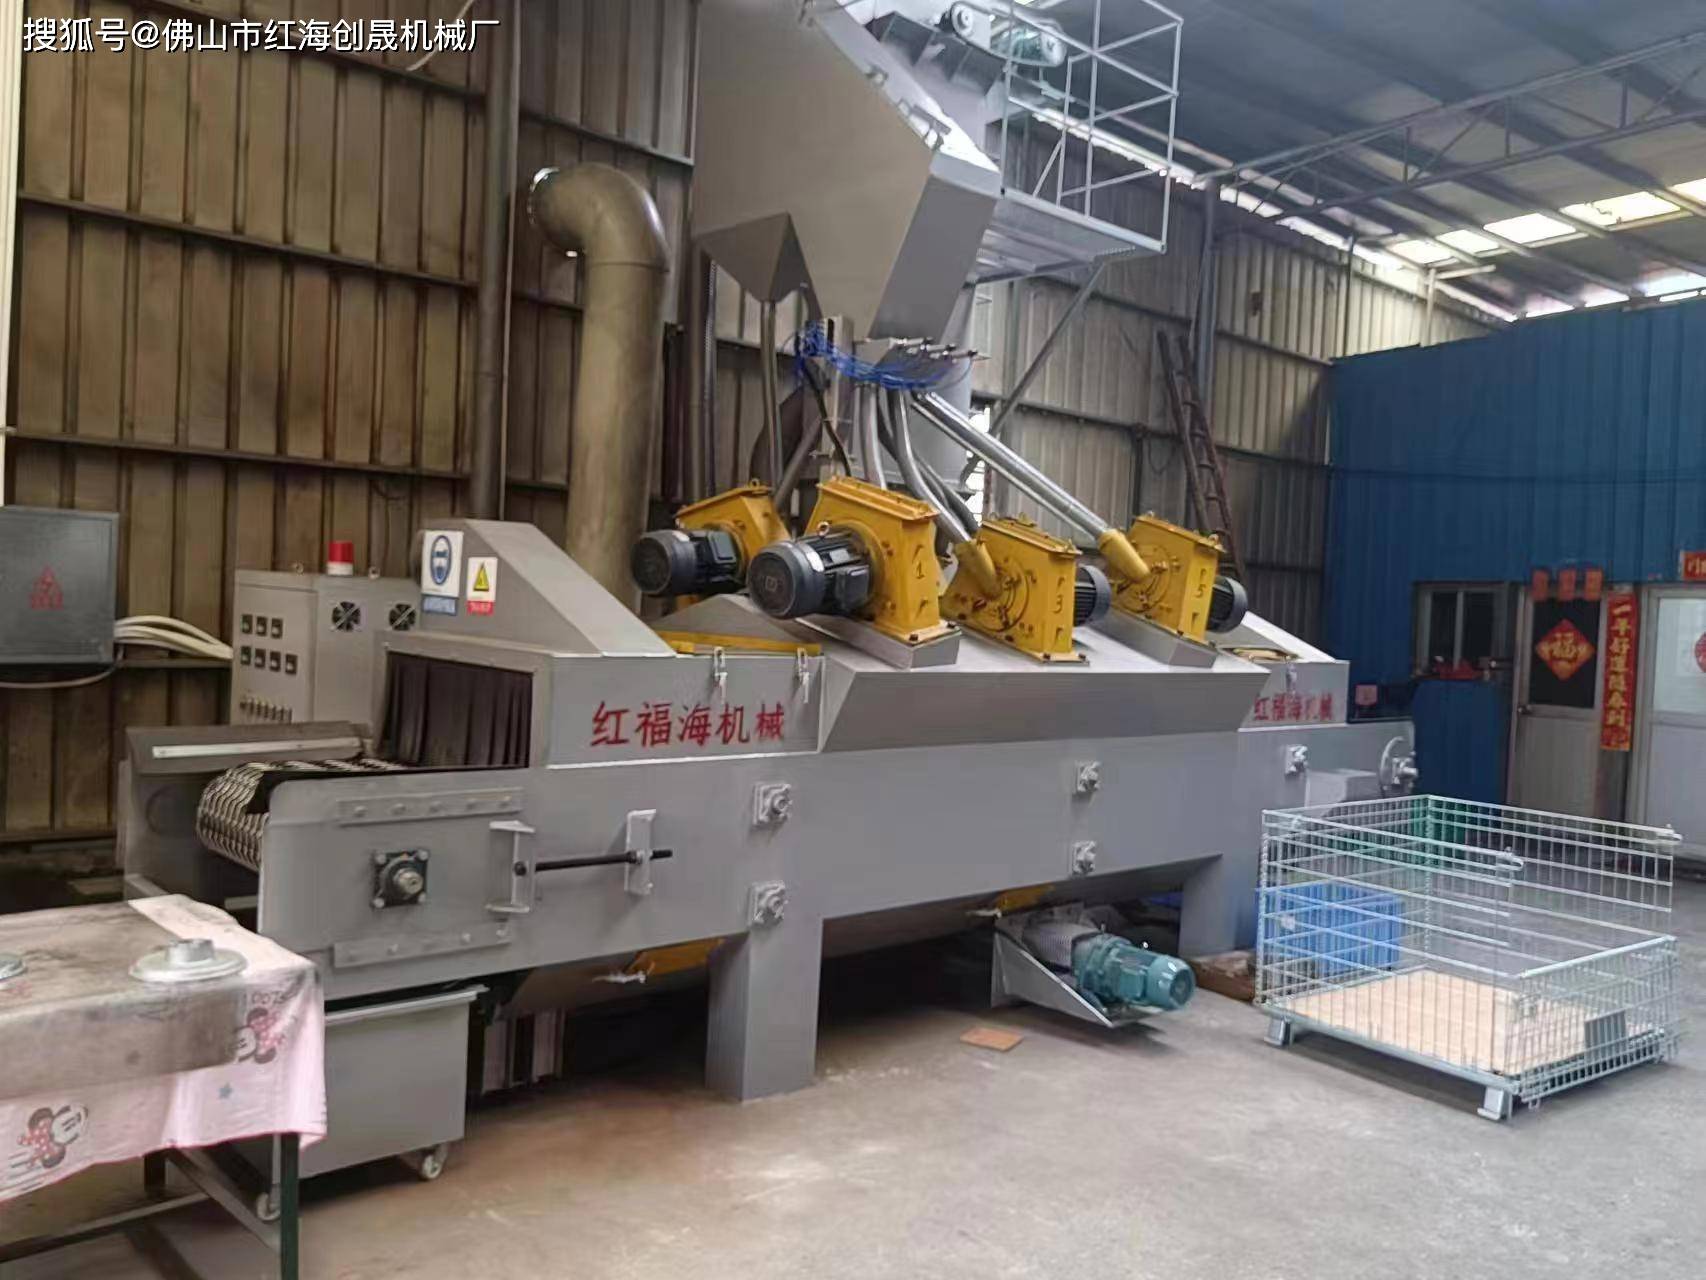
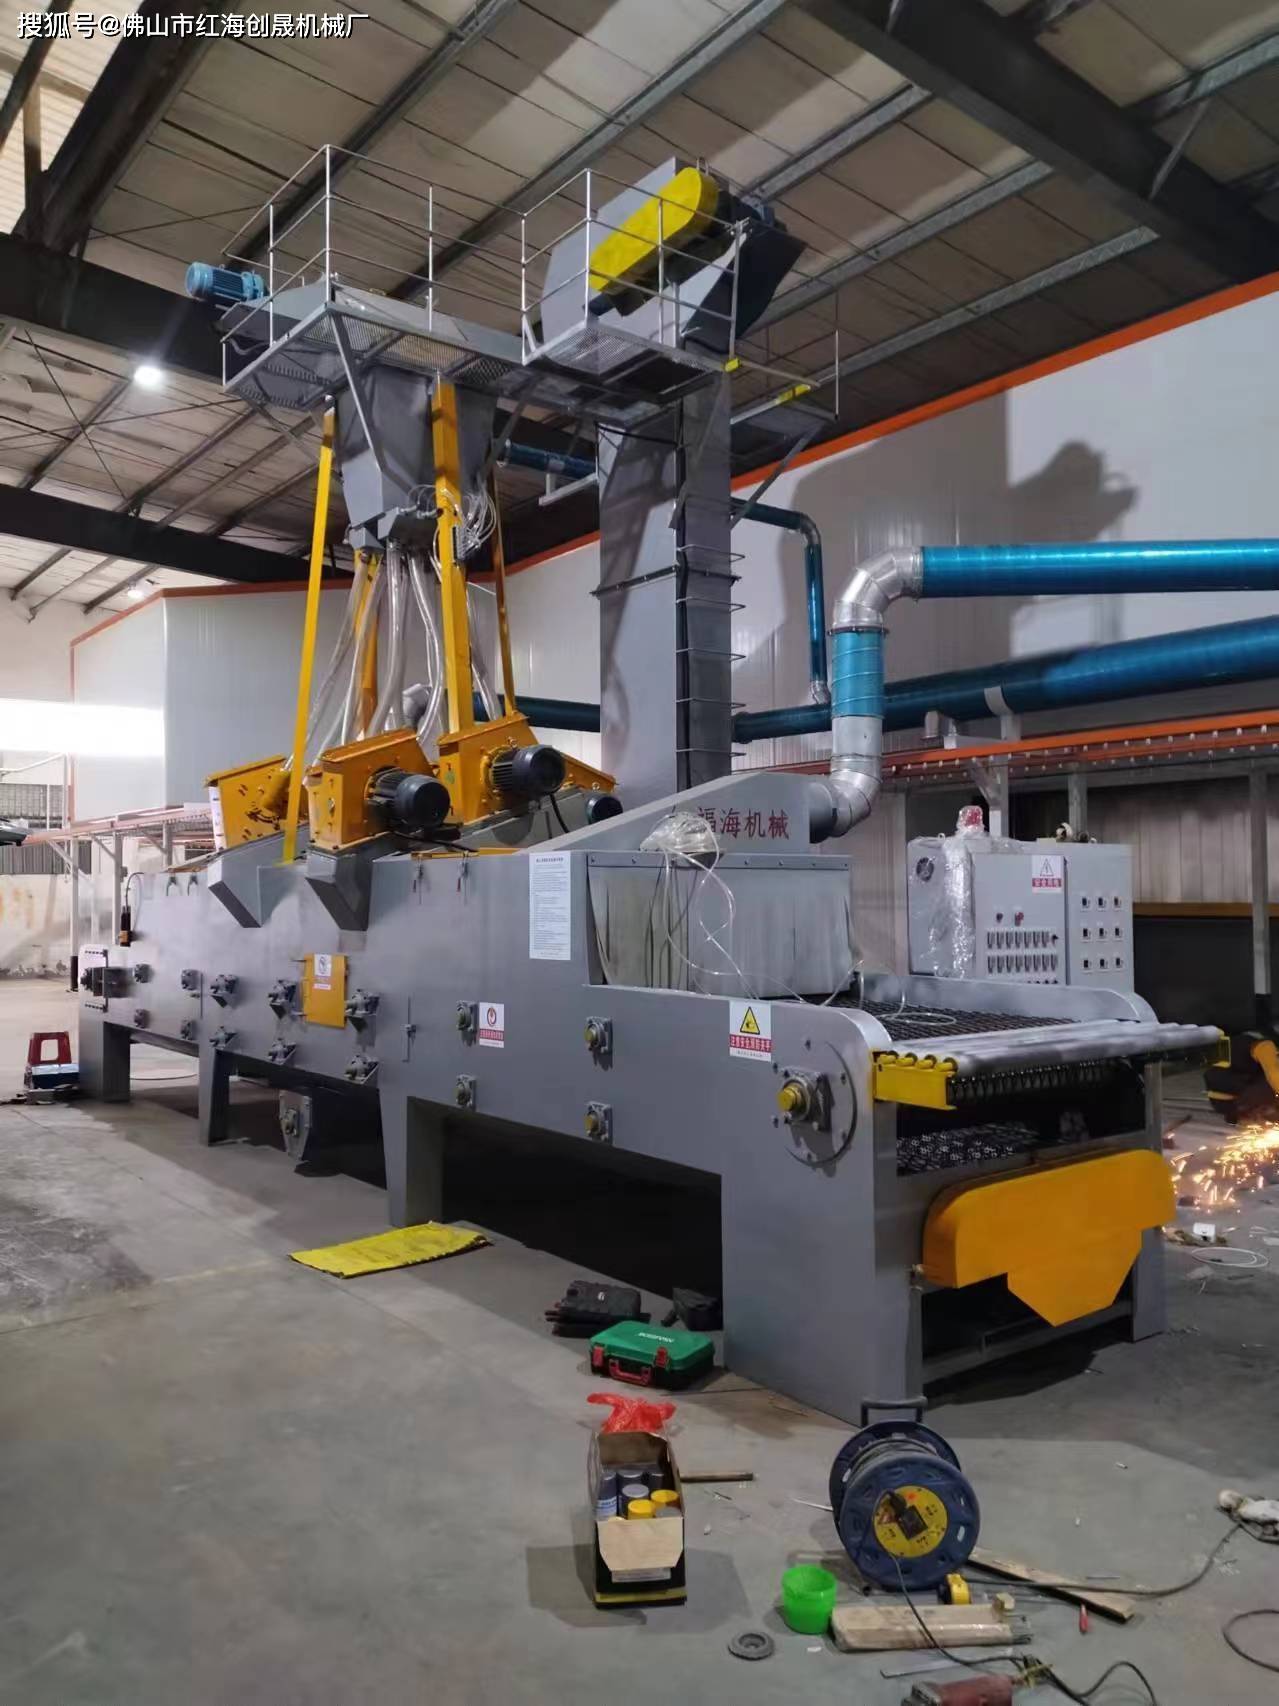
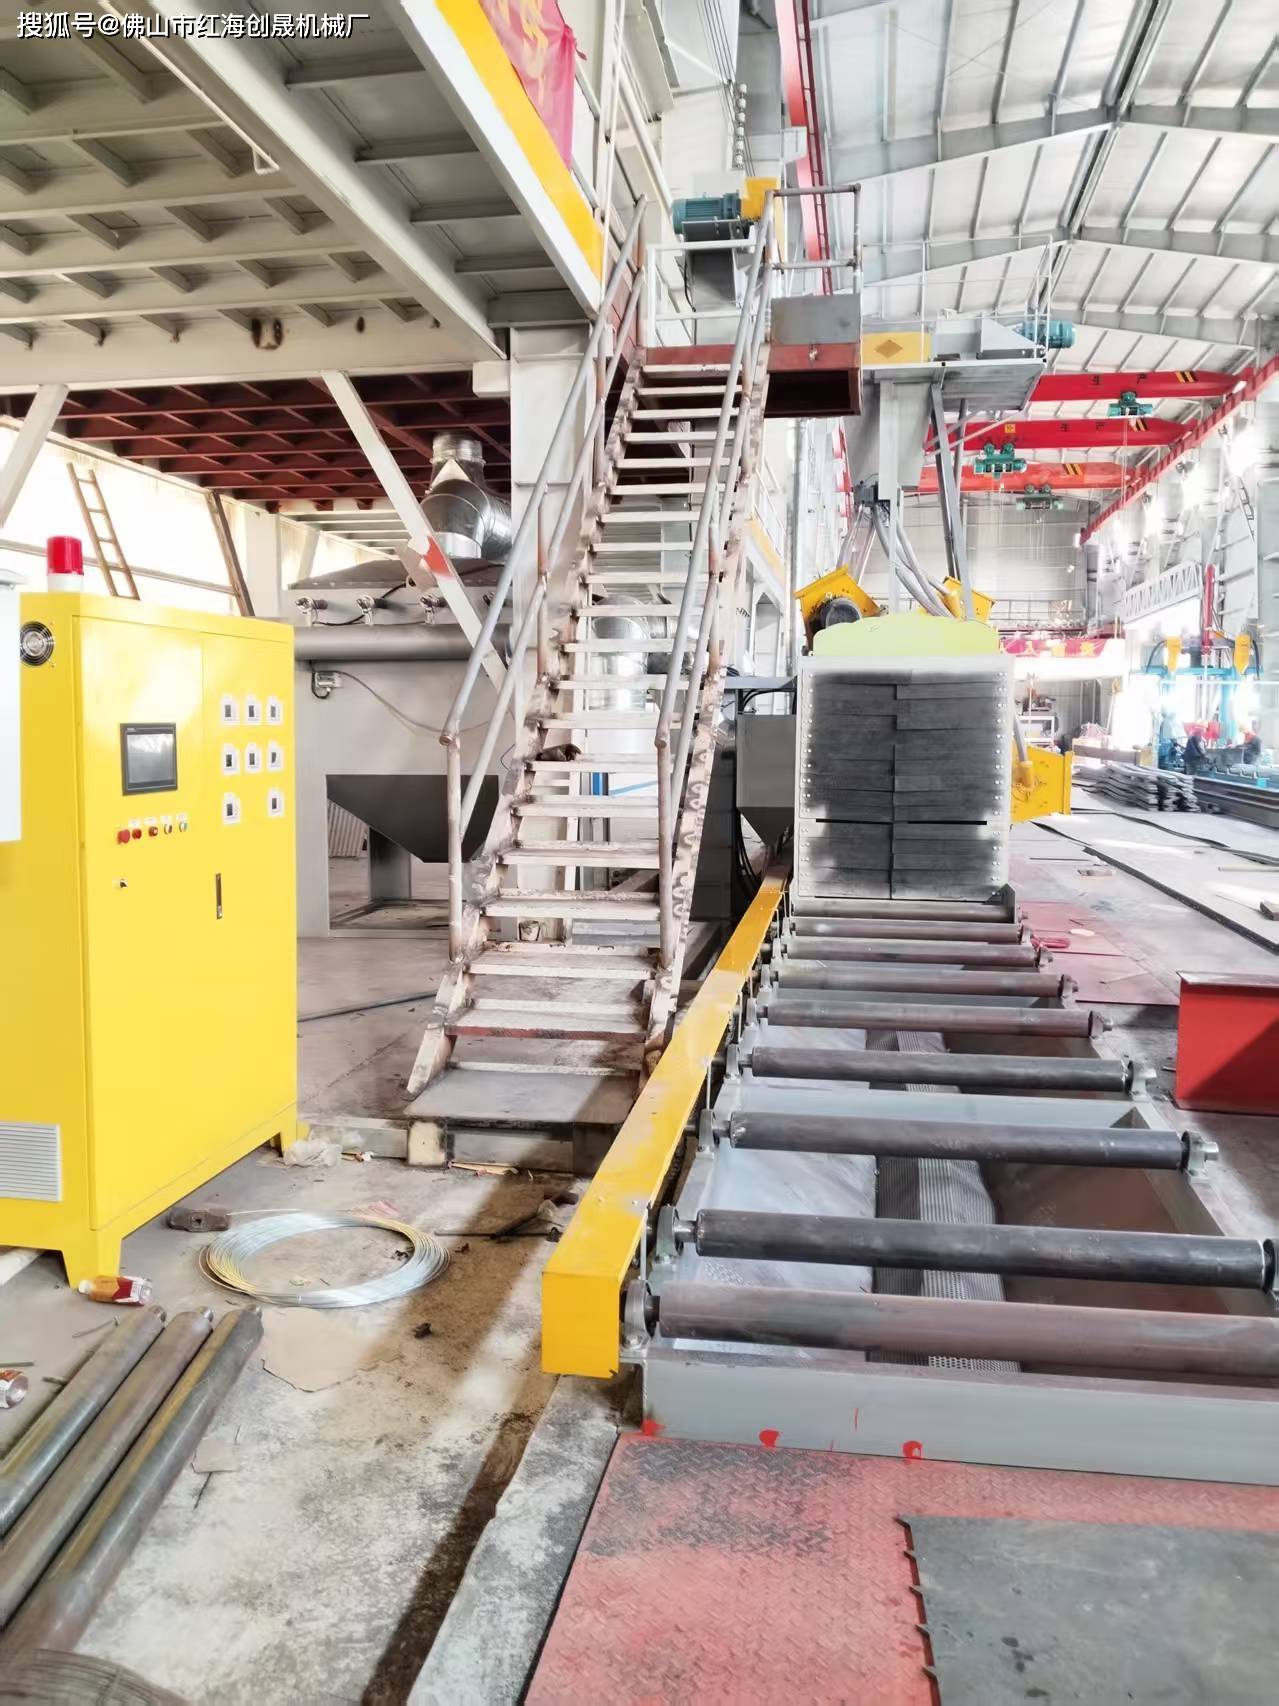
如何通过试射法调整抛头的定向套角度?
试射法调整定向套角度(Q69 辊道通过式实操版) 核心逻辑:底座倾角先固定不动,只调定向套(静止件)改变扇形弹幕位置;单头校准,再联调 安全前提:进入抛丸室前,断电、挂牌上锁;试射时人员全部撤出室体,关门试丸。一、准备工作
- 材料:厚硬纸板 / 涂黑薄钢板(黑底漆,打击痕迹一眼看清)、记号笔、扳手、卷尺
- 确认前置条件(不检查,调了也白调)
- 抛头叶片整套完好、磨损均匀,无缺片、单边严重磨损(叶片不平衡→弹幕扭曲)
- 分丸轮、定向套没有严重磨宽、崩口
- 抛头底座紧固螺栓无松动,底座倾角已经固定好
- 提升机、螺旋、分离器正常,料仓有足量合格钢丸
- 辊道居中,无跑偏;纸板放在辊道工件中心线位置,模拟正常工件高度、宽度
- 标记基准:在定向套外圈和抛丸器壳体上,先画一条原始对齐线,方便回看、复位
二、单头试射标准步骤(逐个抛头校准,不要多抛头一起开)
- 摆放靶板 把涂黑钢板 / 纸板平放在辊道上,位置对应这个抛头的覆盖区域;如果是侧抛头,靶板竖直立起,模拟型材侧面。
- 关闭其余抛头,只开当前要调的这一台抛丸器 启动风机、提升机,待抛丸电机达到额定转速(稳定,无抖动异响)。
- 短时少量供丸试射 缓慢打开供丸闸,少量出丸,3~5 秒立刻关闭供丸闸,停机。 ✅ 不要长时间大量打靶:一是靶板打烂看不清边界,二是钢丸大量打护板,浪费 磨损护板。
- 开门观察打击扇形(热区)纸板上会留下一块椭圆形 / 长条状密集打击区,就是弹丸主弹幕:
- 中心深色区域:弹丸最集中、清理力最强的有效区(热区)
- 边缘浅淡区域:弹丸稀疏,属于弱覆盖区
- 判断方向、微调定向套 记住核心口诀:顺着叶轮旋转方向转动定向套 → 弹幕向出料方向移动;逆着叶轮转向转动定向套 → 弹幕向进料方向移动
- 弹幕打在辊轮、护板、密封帘上:往工件中心方向回调定向套
- 工件进料端扫不到、留白:定向套逆转向调,弹幕往进料侧挪
- 出料端过抛、打空:定向套顺转向调,弹幕往进料侧收一点
- 重复试射迭代 擦干净 / 换一张靶板,关门,再次短时试射,对比打击带位置;直到主热区落在工件有效断面内。
- 合格后锁紧 做永久标记 位置达标后,锁紧定向套压块螺栓;在壳体和定向套上重新画对齐刻线,以后换耐磨件直接对标这条线,不用反复试射。
三、多抛头联调(全部单头校准完成之后)
- 所有抛头按标记复位,全部开启,放靶板通长走一遍辊道
- 目标:相邻抛头的有效热区互相搭接 8%~15%
- 搭接不足:出现纵向白条、漏抛盲区
- 搭接过大:局部双重打击,容易过抛、工件变形、钢耗上升、护板磨损快
- 有盲区,优先微调相邻抛头定向套,尽量不动底座倾角。
四、不同位置抛头试射靶板摆放参考
- 上抛头(俯射):靶板平放,看顶面打击带,弹幕不能直砸辊道
- 下抛头(仰射):靶板平放,重点看底面覆盖,避开辊轮本体
- 侧抛头(打 H 型钢、箱梁侧壁):靶板竖直立起,模拟腹板 / 翼缘,让弹幕斜射入焊缝内角
五、试射结果判断与常见问题
- 打击带形状规整、边界清晰 → 叶片、分丸轮状态良好
- 打击带歪、一边重一边轻、形状撕裂扭曲 → 大概率叶片磨损不均 / 缺片,调定向套解决不了,必须换叶片
- 扇形变得很宽、边界模糊发散 → 定向套窗口磨大失效,优先更换配件,不要靠角度硬凑
- 热区位置对,但清理发虚、效率低 → 不是角度问题,检查供丸量、钢丸规格、分离器碎丸含量
六、实操禁忌 & 安全要点
- 试射期间,室体内严禁站人;关门再供丸
- 定向套压板螺栓不要完全拆掉,松开即可旋转,防止掉落
- 薄板、铝型材工件,弹幕不要垂直正对板面,试射时把热区调成斜向入射,降低冲击形变
- 每次更换叶片、分丸轮、定向套之后,必须重新试射校准,耐磨件尺寸变化会改变弹幕位置