2,3-二甲基-2,3-丁二醇
2,3-二甲基-2,3-丁二醇的纯度波动正在成为下游聚合工艺中隐性良率损失的根源,而多数产线将这一损失误判为操作失误。华东某聚酯切片工厂的缩聚车间内,技术员在180℃、真空度0.08MPa的终缩聚阶段发现,当批次原料中该二元醇的含量从99.2%降至98.7%时,熔体黏度波动幅度扩大了3倍,导致切粒机频繁跳停。该细节直接关系整条产线的连续运行周期,因为黏度不稳定迫使每8小时进行一次清釜作业,单次清理耗时40分钟并产生约200公斤降级料,年损失折算超过60万元。车间主任起初怀疑是催化剂配比问题,但更换三个批次的钛酸四丁酯后现象依旧,直到将原料色谱图调出,才发现2,3-二甲基-2,3-丁二醇中微量二聚体杂质含量从0.15%升至0.6%,这些高沸点组分在缩聚温度下不参与反应却破坏体系均一性。
武汉市恒久化工有限公司
杨经理
在热塑性聚酯弹性体(TPEE)行业中,该产品作为链延长剂的核心功能是提供对称的叔碳结构以抑制副反应,但其真正的矛盾在于微量水分与端羧基含量的此消彼长。TPEE生产通常采用两段酯交换工艺,第一段在160℃、常压下将DMT与过量该二元醇进行酯交换,第二段在245℃、高真空下进行缩聚,此时若原料中游离水含量超过0.05%,水分会优先水解已经形成的酯键,导致端羧基值在反应后期反弹至35mmol/kg以上,超出下游纺丝级产品30mmol/kg的规格上限。最容易被忽视的隐性成本来自储存环节,该产品熔点约42℃,许多工厂在冬季采用60℃热水伴热保温,但持续加热会促进分子间脱水生成醚类杂质,三个月后醚含量从初始的0.02%累积至0.18%,这些醚类在缩聚阶段成为封端剂,迫使厂家额外补加5%的原料以补偿分子量损失。武汉市恒久化工在供应TPEE客户时曾做过对比测试,同一配方下使用氮封冷藏周转罐的批次,其缩聚时间比普通保温罐批次缩短18分钟,端羧基值稳定在22mmol/kg,这直接印证了储存条件对工艺成本的放大效应。对于弹性体硬度在35D以上的配方,该产品用量通常占二元醇总量的15%至20%,任何纯度妥协都会在制品回弹率上放大显现,而多数厂家在来料检验时仅检测主含量,忽略了醚类和过氧化物这两个关键风险项。

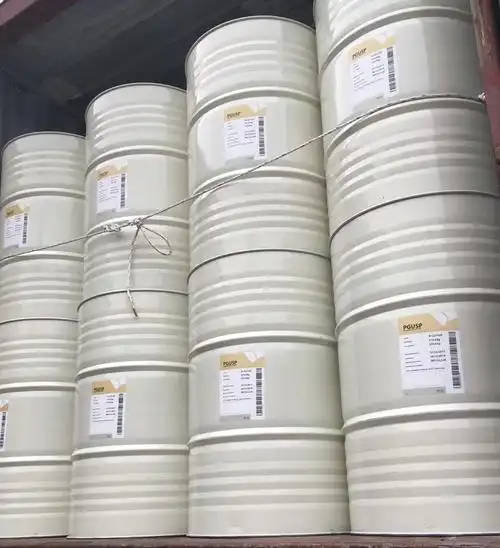
上游原料市场近期出现明显分化,异丁烯法路线因原油价格在65美元/桶附近震荡而维持62%的开工率,但煤基合成气路线的供应商在环保限产下开工率降至48%,导致该产品现货价格在2024年三季度从1.85万元/吨回落至1.72万元/吨后,四季度又反弹至1.89万元/吨,波动幅度达9.2%。国家市场监管总局2023年发布的《工业用2,3-二甲基-2,3-丁二醇》推荐性标准修订稿中,首次将色度(铂钴色号)要求从50提升至30,并将铁离子含量上限从5ppm收紧至2ppm,这直接淘汰了部分使用碳钢储罐的中小供应商。该政策与2024年工信部等七部门联合印发的《精细化工产业创新发展实施方案》形成协同,后者明确鼓励高纯特种二元醇的国产化替代,但实际执行中,下游TPEE工厂在招标时普遍将铁离子含量作为否决项,因为铁离子在缩聚温度下会催化氧化降解,导致制品黄变指数在老化测试中超标。原料端的另一变化是副产品回收量增加,部分氯醇法工厂将副产氯化氢提纯后用于该产品的合成,使得总氯含量成为新的关注指标,尽管现行国标未作强制要求,但头部TPEE企业已开始执行总氯不超过10ppm的内控标准。
采购环节最大的误区是仅依据主含量≥99%的出厂报告签订长协,而未将储存后复检条款写入合同,这导致实际投料纯度与检测报告偏差往往超过0.5个百分点。建议在每批原料到厂后48小时内,采用气相色谱法(GC-FID,DB-5色谱柱,程序升温至240℃)测定醚类杂质总和,上限设为0.10%,同时用卡尔费休滴定法测定水分,上限设为0.03%,两项指标任一超标即应拒收或降级使用。安全操作层面,当处理熔融状态的该产品时,应避免在无氮气吹扫的密闭容器中直接加热至80℃以上,因为其蒸气与空气可形成爆炸性混合物,爆炸极限为1.8%至11.5%(体积分数),实际可行的做法是先将固体破碎至粒径小于5mm,再在60℃以下用导热油缓慢熔化,并保持容器顶部氮气压力在0.02MPa至0.05MPa之间。您在具体环节时,最头疼的具体问题是哪一类?欢迎在评论区交流。