很多人在挑选陶瓷雕铣机时,习惯先把各家主轴参数摆在一起比,转速谁高、功率谁大、品牌谁响,仿佛数字更大的那台就一定更好用。真正做过陶瓷件的人会告诉你,这个顺序是反的。主轴不是孤立的一个部件,它是零件特征、刀具方案、切削方式和机床结构共同推导出来的结果。先定零件,再定刀具,再定线速度,最后才轮到主轴。跳过前面几步直接看参数,选出来的往往是一台看着很强、用着别扭的设备。
陶瓷和金属的差别,决定了主轴要用完全不同的方式去挑。金属加工靠塑性剪切,切屑连续,切削力大而稳;陶瓷是硬脆材料,去除过程以脆性断裂和微裂纹扩展为主,切深浅、进给小、单次去除量有限,但每一次切削都是高频冲击。这意味着主轴面对的不是持续的大负载,而是极小的切深叠加极高的频率。能不能在这种工况下保持稳定,比能不能输出更大的力矩更关键。
转速的意义要放在线速度里理解。线速度等于转速乘以刀具直径,同样要跑到合适的线速度,刀具越小,需要的转速就越高。加工陶瓷上的微孔、窄槽、细微轮廓时,往往要用很小的刀具,这时候没有足够的转速,线速度上不去,切削就变成刮而不是切,表面质量和刀具寿命都会迅速恶化。所以高转速对陶瓷精加工是有实际价值的,但它的价值有前提。
前提是扭矩和刚性跟得上。转速越高,刀具每转的切削时间越短,单齿切削厚度越薄,如果主轴在这个转速段输出不足,或者刚性不够,刀具就会在工件表面打滑,产生颤振,把本该切掉的材料挤压、崩裂。表现出来就是崩边、微裂纹、表面发雾,甚至刀具异常磨损。很多现场抱怨高转速不好用,问题其实不在转速,而在于这台主轴的高转速段是空心的。
因此看参数时,要看功率与转速的关系曲线,而不是看铭牌上的峰值数字。低转速段的扭矩储备,决定了开粗、钻孔、大余量去除的能力;高转速段的持续功率,决定了精加工时的表面质量与尺寸稳定。峰值功率只在很短的时间窗口里成立,长时间工作靠的是持续输出能力,这两者在选型时经常被混为一谈。
更实用的一个问法,是问自己七成的时间在什么转速下干活。每台主轴都有自己的高效区间,长期顶在最高转速跑,轴承发热、润滑衰减、热伸长都会明显加剧,精度随之漂移。把常用工作点落在主轴的高效区,比买一台最高转速很高、却始终用不到的设备要划算得多。参数是给人看的,工作点是给零件用的。
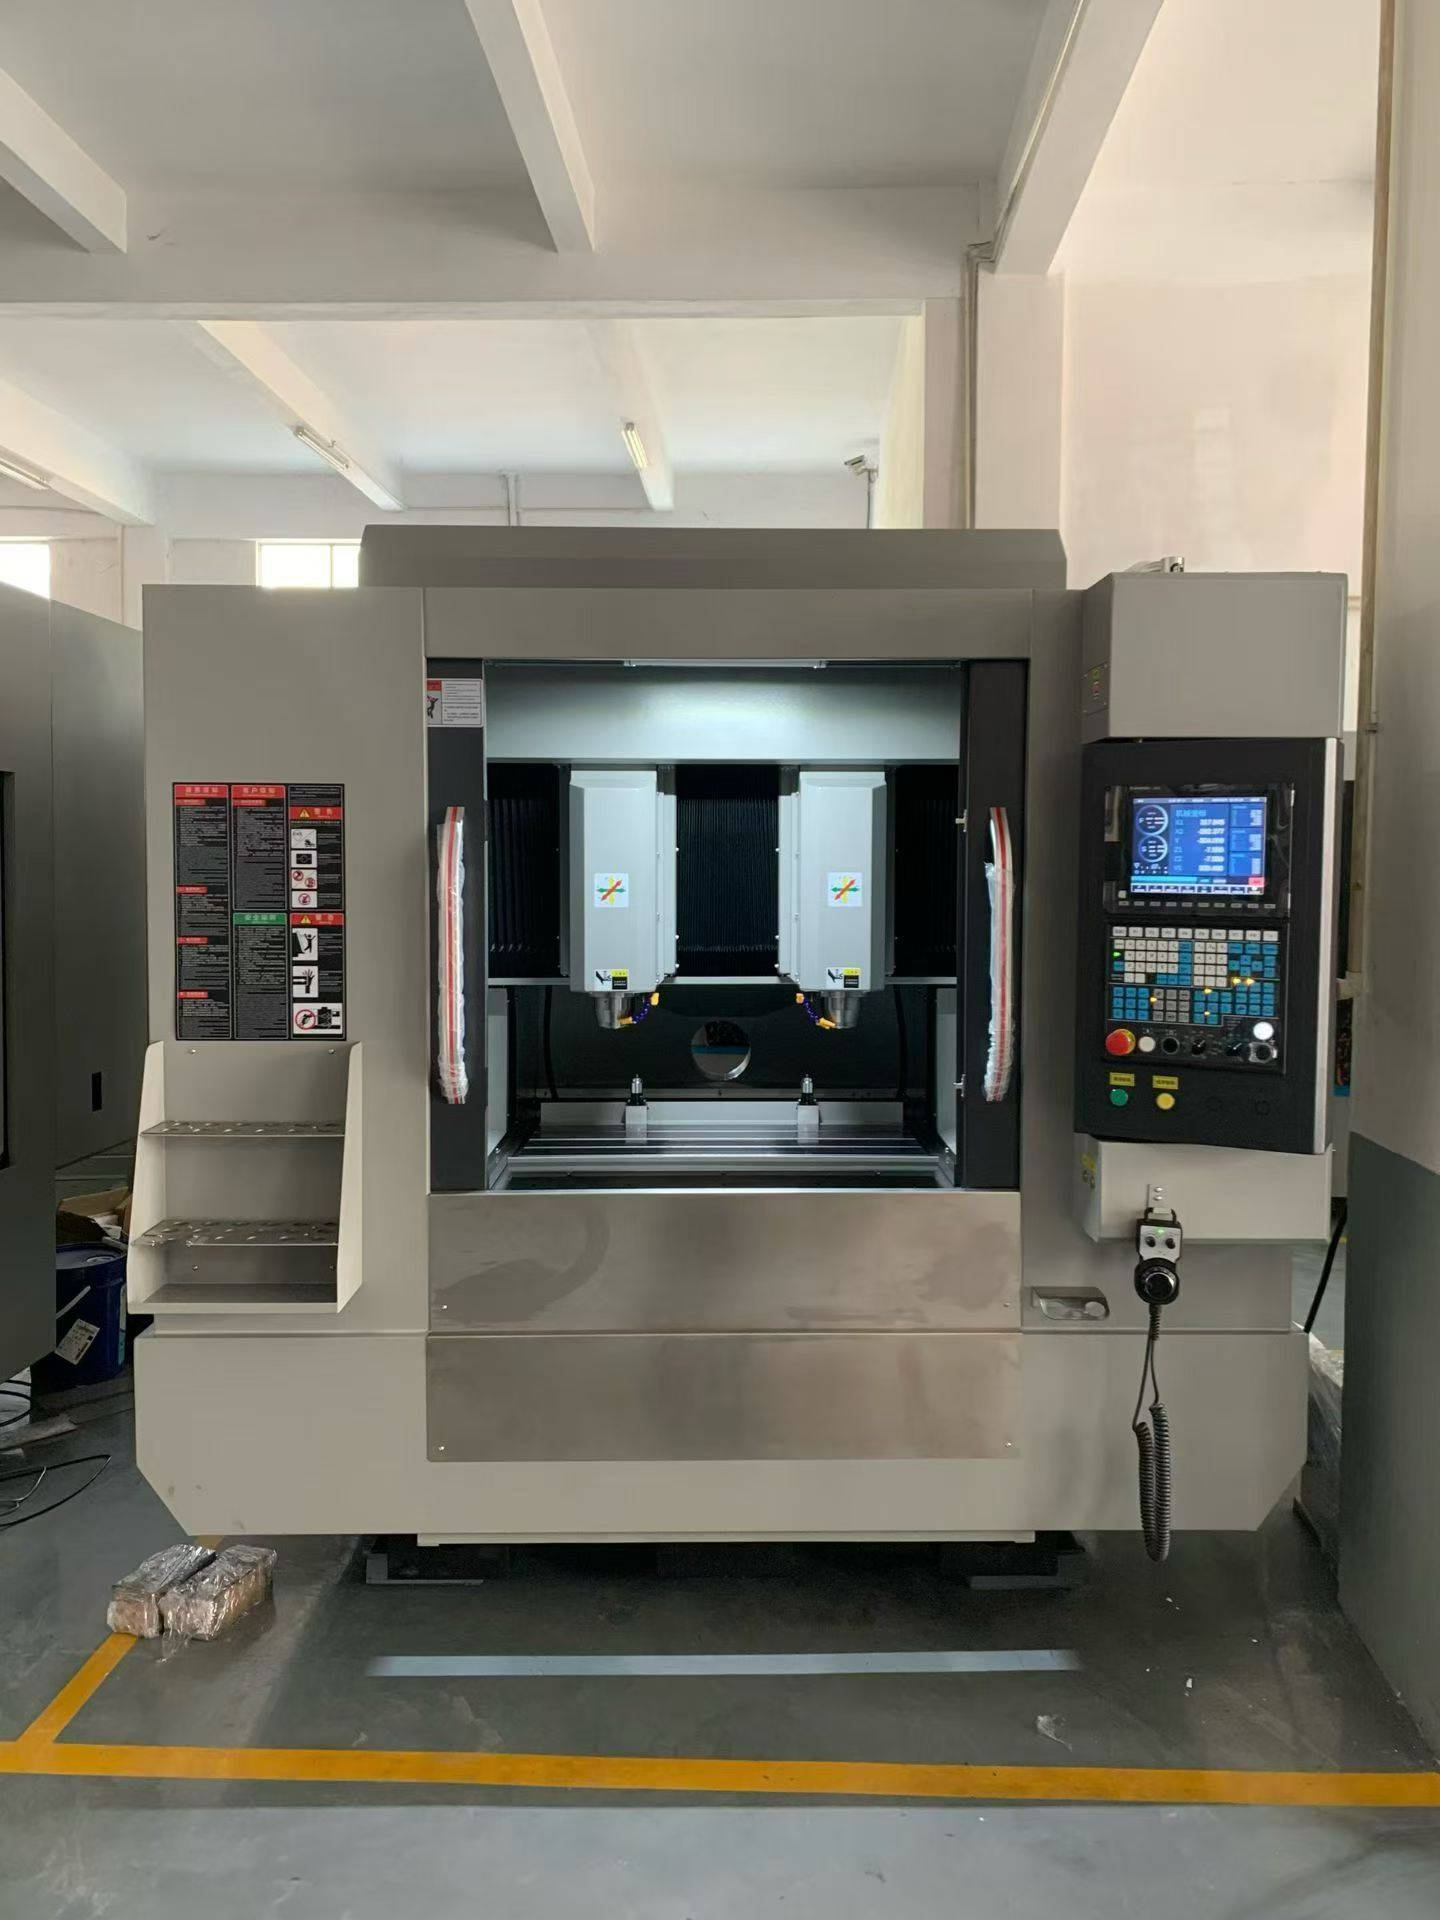
刚性和阻尼要一起看。陶瓷件很多是薄壁、细颈、微孔结构,本身刚性就弱,最怕颤振。主轴系统的刚性不只来自轴芯,还来自轴承配置、预紧方式、壳体结构和刀柄接口。前端悬伸越短,刚性表现越好;刀柄与主轴的配合面越贴合,振动传递越少。同样标称精度的两台主轴,装同一把刀、加工同一个薄壁件,表现可能相差很远,差别就在这里。
精度则要看跳动,而不是看一个笼统的等级。径向跳动和轴向窜动会直接叠加到刀具的切削轨迹上。陶瓷精加工用的刀具直径小,几微米的跳动在总切削量里占比很高,所以对跳动的要求往往比金属加工更苛刻。跳动带来的不只是尺寸偏差,还有切削力的周期性变化,这正是崩边和微裂纹的源头之一。
还有两个容易被忽略的条件,发热和冷却。高转速主轴的热量主要来自轴承,热量散不出去,轴芯就会伸长,刀具位置随之上移,加工一段时间后尺寸悄悄变了,操作者还以为是机床漂移。所以主轴能不能适配微量润滑、油气润滑或者气冷,冷却通道设计是否合理,是选型时必须问清楚的事。陶瓷加工常用干切或微量润滑,粉尘和热量同时存在,主轴的防护和密封同样重要。
最后是维护逻辑。主轴是消耗件属性很强的部件,轴承有寿命,润滑有周期,精度会衰减。挑选时除了看新机表现,还要看这套主轴的维护方式是否清晰、备件是否可得、出现异常时判断路径是否简单。一台维护成本高、停机时间长的主轴,再好的初始参数也会被时间抹平。
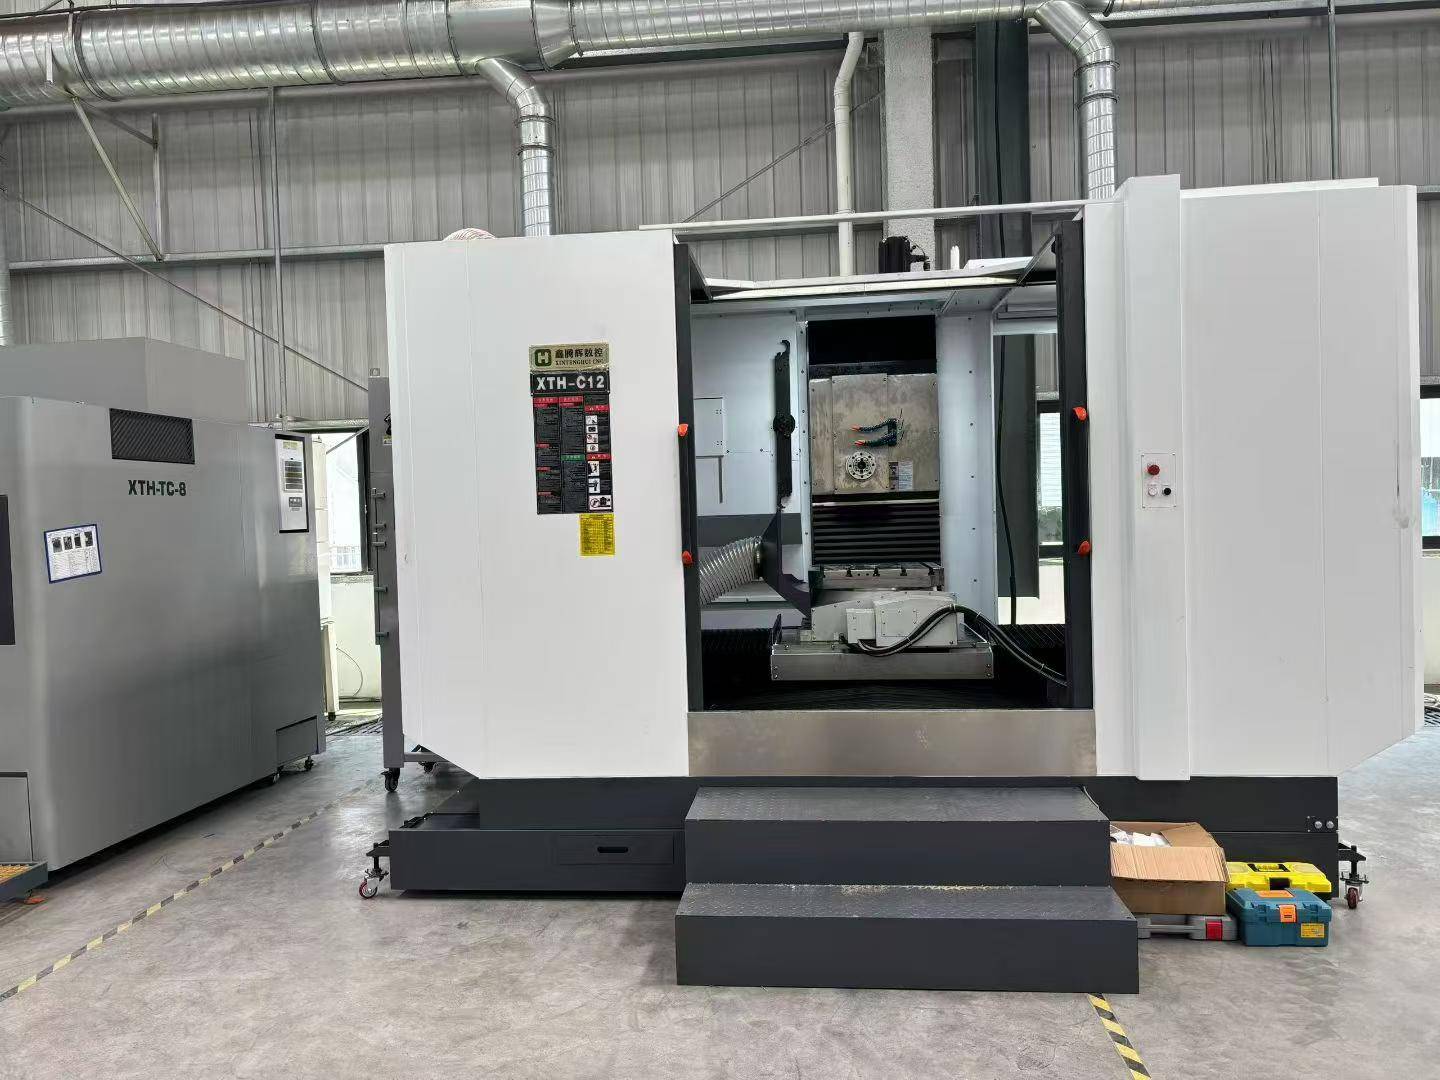
把整条逻辑串起来:零件特征决定刀具,刀具和材料决定线速度,线速度决定转速需求,切削方式决定扭矩与功率,结构刚性决定抗颤振能力,精度与热特性决定长期尺寸稳定,冷却和维护决定它能不能一直这样干下去。主轴挑选的核心逻辑,说到底不是找一台参数最漂亮的,而是找一台和你的零件、刀具、工况咬合得最紧的。想清楚这条链,参数表上那些数字才会变成有用的信息,而不是干扰项。
带着零件清单和刀具方案去谈设备,比拿着一对比表去谈,得到的答复会具体得多。