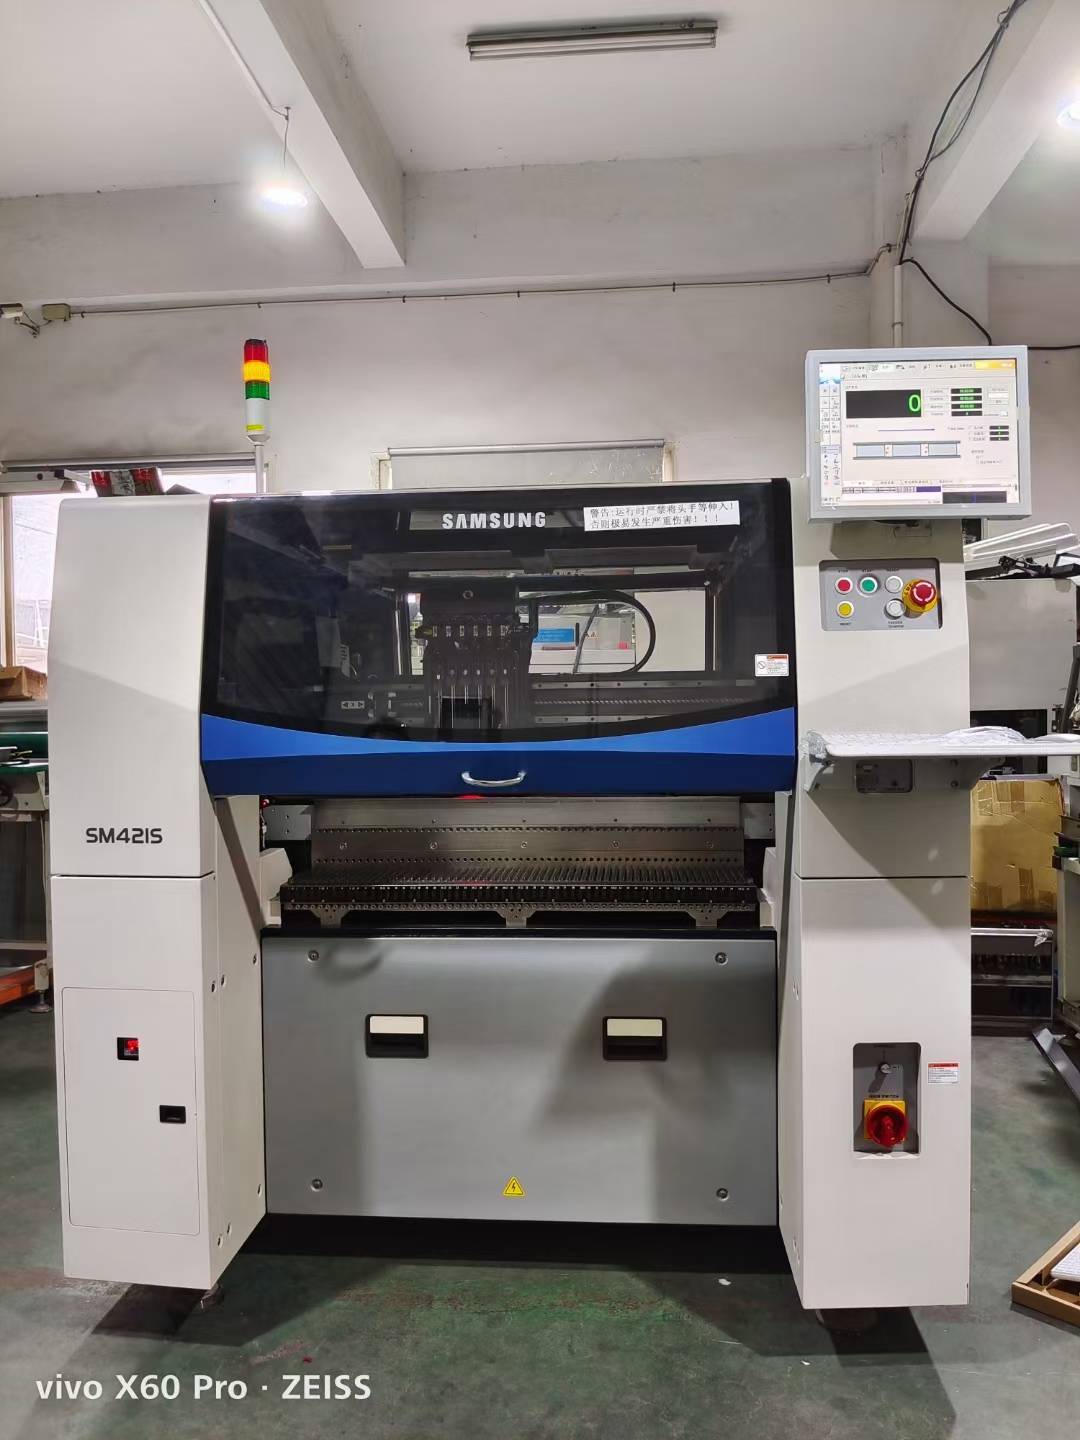
先给结论:悬臂式贴片机胜在能贴的东西杂、程序改起来省事,模组式胜在产能叠得快、小板上跑得顺。挑机不是比谁参数高,是比你的板型和批量更贴哪一头。悬臂式一个头挂在可移动横梁上,取料、移动、贴装来回跑;模组式是把几个独立贴装单元拼在一起,各干各的,同时往下压。
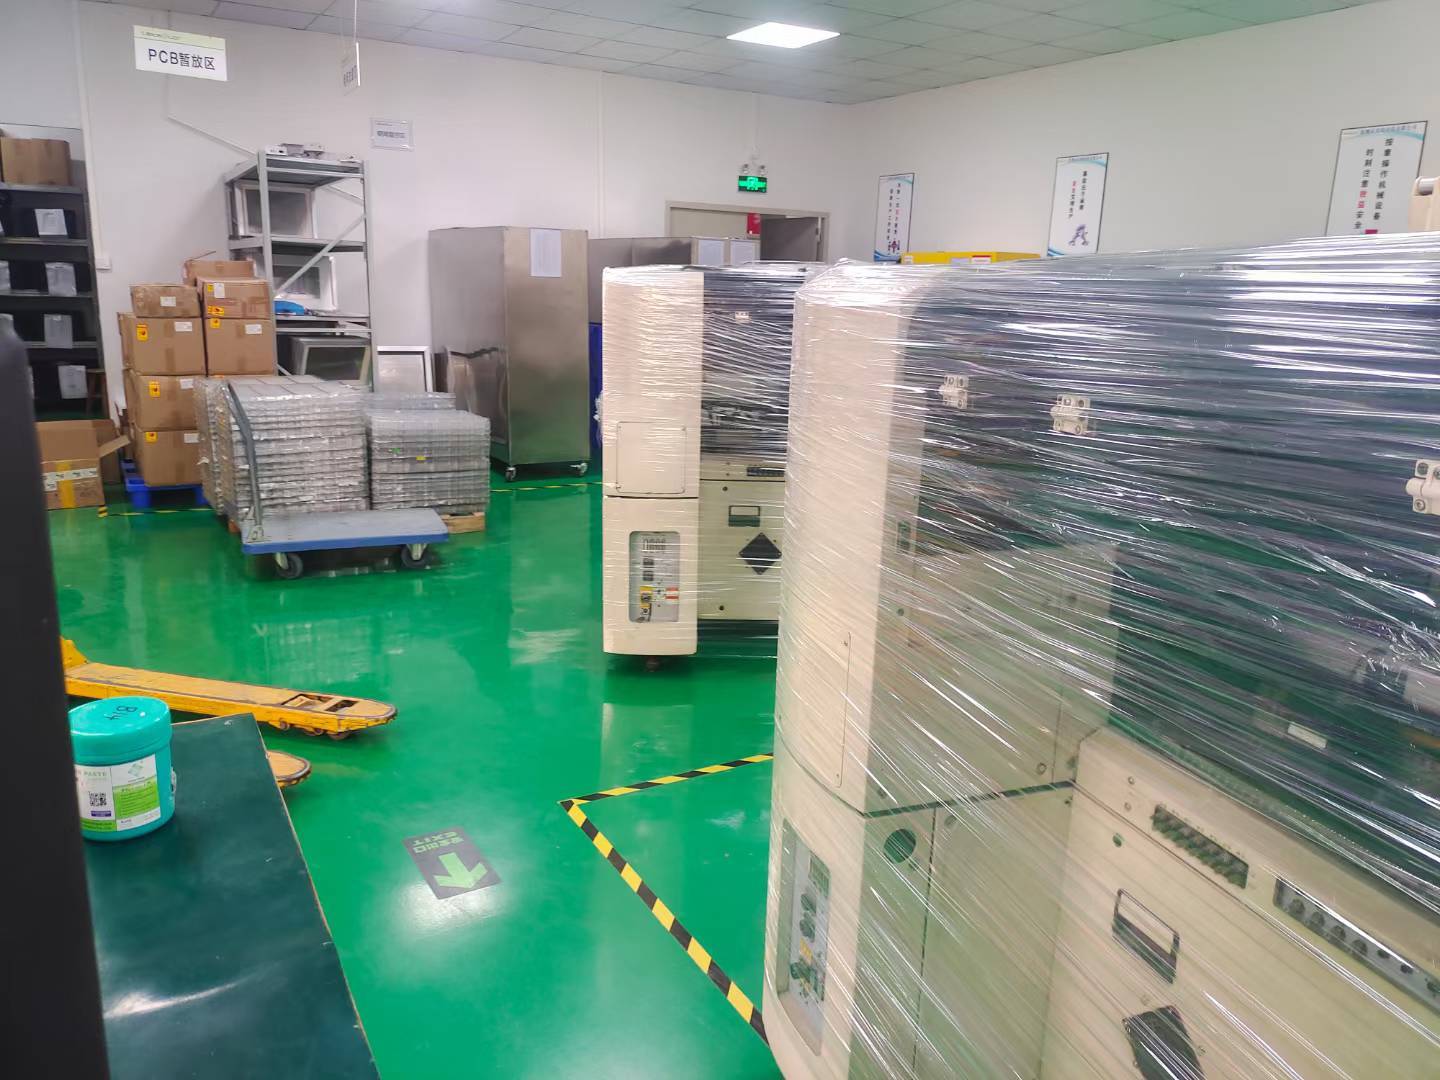
这类活我们接过,深圳市鸿荣物资设备回收有限公司的人到现场,先不通电,绕着机台看悬臂导轨和模组对接面。厂房到期清场留下的整线,拆之前就得判断哪台还值得盘活,哪台只剩拆件钱。
按工序走,头一道看进料。必看项一:飞达站位的棘爪和压带盖板,棘爪磨秃了编带送不到位,吸嘴下去就是空取。必看项二:料站底座有没有被撬变形的痕迹,撞过机的底座换站后高度对不上,抛料率会一直偏高。
第二道看贴装头。悬臂机重点看横梁导轨的滑块和皮带张力,手推悬臂走一遍,有顿挫感说明导轨伤过;模组机重点看每个模组自己的定位系统还灵不灵,单个模组跑偏,整线节拍就拖着走。
第三道看视觉。相机镜头有没有油雾、光源亮度还匀不匀,这个只有开电跑一段才看得出来,光看外观看不出精度掉没掉。停用的贴片机必须通电验轴,X/Y轴走全程、Z轴反复下压,听声音、看回零。
第四道看轨道和顶针。轨道皮带松紧、宽度调节丝杆有没有卡死,顶针升降是否同步。这一块最容易被图省事的人跳过——清场时直接断气压拆气管,顶针气缸里进了灰,运回去一开就漏气。
说折价,腰斩点通常在贴装头和视觉系统。悬臂机的横梁要是撞过、导轨有压痕,精度找不回来,这台机基本按部件走;模组机单个模组废了还能拆下当备件出,反倒比整机好出手。同样两台同年份的机,进料站底座整齐、飞达能配齐的那台,成新率评级能高出一档,差得不少。
拆装代价也得算进去。整线拆,吊点选在机架承重梁上,不能挂悬臂;模组机是分模块吊,单块不重但对接面要标记原位,装回去才不用重新标定。人工、机具、运输大概各占处置成本的两三成,剩下的看场地清退的时间紧不紧。
有个误区:很多人以为模组式一定比悬臂式快,其实小批量多品种拿模组机跑,换线调程序的时间能把节拍优势吃掉。反过来,大批量小板用单悬臂硬扛,悬臂来回行程长,效率上不去。
还有一种情况劝你别买:贴装头拆过、原点被改过又没记录的机,就算通电看着能跑,贴装偏移是间歇性的,验机半天也揪不出来。这种我们不收,拆了当备件更划算。
最后看一眼飞达架上的编号贴纸——齐不齐、对不对得上台账,往往比机器外观更能说明前一手是怎么用它的。