医疗导管组装过程中,粘接工序的稳定性直接影响产品密封性能与长期使用可靠性。不少产线长期受脱胶、界面发白、液体渗漏、不同批次固化效果不一致等问题困扰,单纯通过更换胶水往往难以彻底解决,反而容易陷入反复试错、良率波动的状态。
不同于普通塑胶部件的粘接,医疗导管多采用软质弹性基材与硬质接头搭配的结构,材料特性、使用工况和合规要求都更为严格。从全生产链路的工艺落地视角梳理,一套覆盖基材适配选型、表面精准预处理、施胶固化闭环管控、全维度质量验证的完整体系,更能帮助产线建立稳定、可复制的粘接作业标准,从源头降低批量不良的发生概率。
 医疗导管粘接
一、医疗导管粘接四大共性核心难点
医疗导管的粘接失效,往往不是单一环节问题导致,而是材料固有特性与工序管控疏漏共同作用的结果,四类共性风险是所有工艺设计的核心出发点。
- 低表面能基材润湿困难:PP、PE属于非极性惰性材料,表面能较低,胶液在其表面铺展难度大,容易出现假粘、附着力不足的情况,是粘接失效较为高发的基材类型。
- 软PVC增塑剂界面迁移风险:软PVC配方中含有一定比例的增塑剂,会随着时间推移持续向粘接界面析出,在胶层与基材之间形成隔离层,部分产品短期检测粘接状态正常,长期存放或反复弯折后可能逐步出现脱胶问题。
- 柔性基材形变应力集中:TPE、TPU材料具备反复弯折、拉伸的特性,如果配套使用的胶层刚性过高,无法跟随基材同步形变,弯折产生的应力会集中在胶缝位置,长期作用下容易造成胶层开裂、分层。
- 环境老化耐受要求高:导管成品在全生命周期中需要经历仓储、高低温变化、湿热环境、常规消毒液接触等多种工况,胶层需要在较长周期内维持稳定的粘接强度与密封完整性,不能仅以24小时初始强度作为唯一考核标准。
针对以上四类难点,行业通用的解决逻辑为:低表面能基材润湿、增塑剂界面迁移问题,依靠适配胶种搭配标准化表面活化处理解决;柔性基材应力适配、长期老化渗漏问题,依靠精准工艺管控加多维度可靠性验证兜底。
二、全链路闭环粘接工艺流程
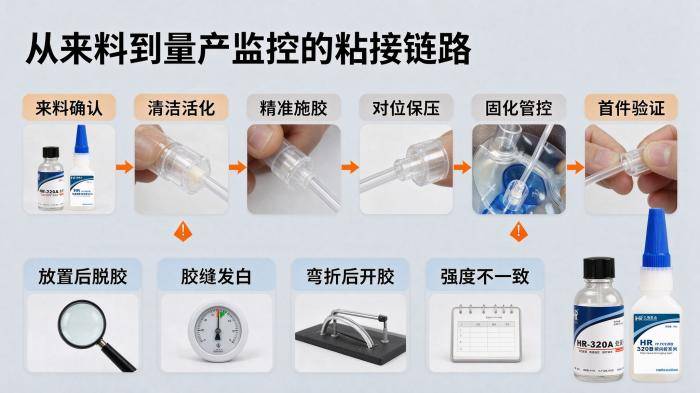
整套粘接工艺按照顺序形成闭环管控,任一环节缺失或参数不达标,都可能在后续工序、仓储甚至终端使用阶段暴露脱胶、发白、渗漏等不良,完整流程依次为:
基材材质确认与来料检验 → 粘接面预处理(清洁/活化) → 精准施胶 → 对位贴合保压 → 固化环境管控 → 首件检测+可靠性验证 → 量产持续监控+异常排查
三、分基材配对专用粘接方案
以下方案均针对导管小面积粘接、密封定位工况设计,不适用于重载受力结构,所有方案默认采用常温固化体系,无需额外加热烘烤,适配多数医疗导管产线的现有作业条件。
 HR-260-2 柔韧型快干胶
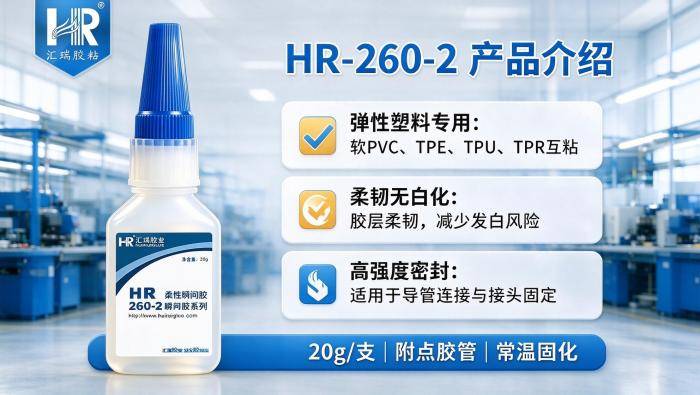
- 软PVC粘接TPE 推荐胶种:HR-260-2 柔韧型快干胶
适用于两侧均为软弹性导管件,以密封、定位为核心需求,胶层可跟随基材反复弯折,不易出现硬脆开裂。作业前核对两侧基材,排查来料表面脱模剂、油污、增塑剂严重析出问题,将析出情况较严重的来料优先隔离。使用无水乙醇或异丙醇浸润无尘布单向擦拭粘接区域,重点清洁软PVC界面的游离增塑剂、油污与粉尘,擦拭后自然完全晾干,禁止带溶剂施胶。单组份胶液直接点胶,控制胶层厚度,对准贴合后按压定位,常温通风环境静置24小时达到完全固化强度。作业过程中优先采用薄胶设计,保证胶层柔韧性匹配基材形变,严格控制出胶量,减少溢胶引发的快干胶白化问题,同时避免使用强溶剂浸泡擦拭,防止PVC表面被溶蚀。
- 软PVC粘接PP 推荐胶种:HR-320AB快干PP专用胶水
适用于软PVC导管与PP接头、PP硬导管的粘接场景,PP作为惰性基材,通常是整套粘接结构的强度瓶颈,表面活化处理是必做工序。作业前区分两侧基材,重点标记PP粘接面,提前清洁PP来料表面残留的脱模剂。软PVC面用乙醇无尘布清洁后晾干,PP面薄而均匀地涂布配套A剂活化处理剂,完整覆盖粘接区域,静置充分晾干后再进入下一道工序,活化后的基材存在有效作业时效,超时需要重新涂布A剂。仅在完成活化的PP界面点涂B剂胶液,立刻对位贴合、按压定位,常温通风放置24小时达到完全固化。作业过程中A剂与B剂分开使用,严禁提前混合,保证A剂薄涂全覆盖,避免厚涂、未晾干直接点胶造成的固化不良、附着力失效问题。
- TPU粘接PP 推荐胶种:HR-320AB P快干PP专用胶水
适用于TPU弹性导管与PP硬质接头的粘接场景,兼顾弯折韧性与PP基材附着力。作业前确认TPU表面无硅油、脱模剂污染,PP面无明显划痕、油污。TPU面用乙醇清洁后晾干,PP面执行与上述软PVC粘接PP方案一致的A剂活化流程。PP活化面晾干后点涂B剂,快速贴合保压,常温固化24小时。作业过程中注意控制胶层韧性,避免胶层偏脆,针对弯折位置重点完成老化后的剥离验证,防止反复弯折后出现开胶问题。
- TPU粘接PC 推荐胶种:HR-260-2 柔韧型快干胶
适用于柔性TPU导管与PC硬质接头的粘接场景,PC属于应力敏感塑料,容易在胶水与内应力共同作用下出现开裂问题。作业前优先确认PC来料是否已经完成退火处理,降低内应力风险。两侧粘接面用乙醇清洁除油,PC面禁止使用强溶剂反复擦拭、浸泡,防止诱发应力开裂。作业时微量点胶,优先形成薄胶层后贴合,轻压定位,常温固化24小时。全程严控出胶量,减少溢胶浸润PC基材,同时控制保压力度,降低PC应力开裂的概率。
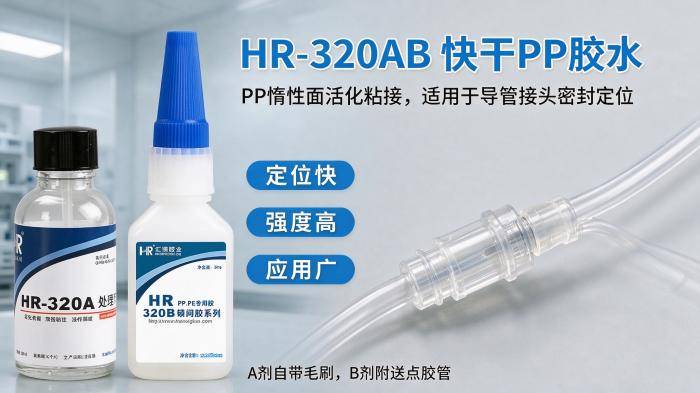 HR-320AB快干PP专用胶水
四、5步标准化作业工艺
为降低不同操作人员带来的作业差异,产线可将粘接工序拆解为5步标准化动作,形成统一作业指引:
- 清洁工序:无尘布蘸取无水乙醇或异丙醇,单向擦拭粘接区域,去除油污、粉尘、脱模剂、析出增塑剂,擦拭后放置通风处,等待溶剂完全挥发晾干。
- 基材活化工序:PP/PE等惰性基材,在清洁晾干后薄涂A剂活化剂,完整覆盖粘接面,静置至完全晾干,活化件做好时效管控,超时需重新处理。
- 点胶工序:使用精密针头或自动点胶机控制出胶,胶层厚度控制在0.05~0.1mm区间,保证胶层连续无断胶,避免过量溢胶。
- 贴合保压工序:快速对准定位,均匀轻压10~30秒完成初定位,排走胶缝内气泡,保证胶液完整浸润两侧基材,可根据产品结构配套简易夹具辅助保压。
- 固化管控工序:工件放置在通风、温湿度受控的区域常温固化,24小时后方可达到额定粘接强度,固化全过程避免挪动、弯折或提前进行受力测试。
量产落地参考建议
五、医疗导管粘接的稳定良率,不是单一胶水就能实现的,而是胶种匹配、基材预处理标准化、工艺参数受控、可靠性验证兜底共同作用的结果。产线落地过程中,建议优先把表面活化、点胶、固化三个工序设置为可视化点检项,增加首件确认、定时巡检、批次留样老化抽检机制,将脱胶、发白、渗漏等失效风险前置在试产阶段识别,避免等到成品入库、客户端反馈后再进行处理。