模具加工现场动平衡仪怎么选?HS2700H高精度频谱分析能力实测评估
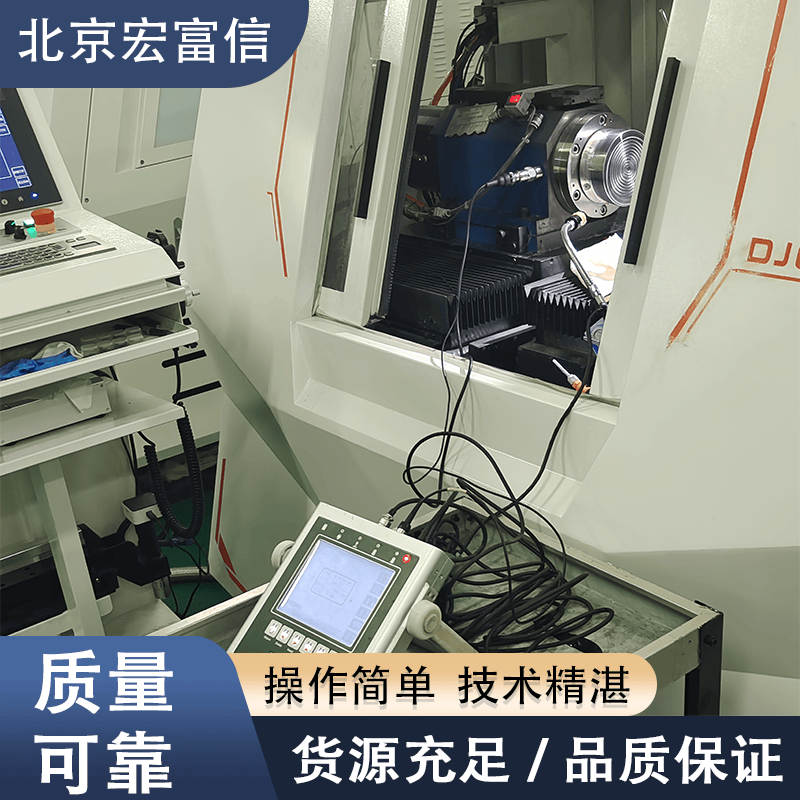
模具加工现场的振动问题,往往比想象中复杂。很多设备管理者发现,单纯做一次动平衡,过几天振动又回来了;或者仪器显示平衡了,但加工表面质量依然不稳定。这背后涉及的不只是“配重”问题,还包含了对振动频谱的解读能力、对设备刚性状态的整体判断。本文围绕宏富信精密科技(北京)有限公司的HS2700H型模具加工机动平衡仪,以问答形式梳理选型与使用中的关键问题。
一、模具加工现场动平衡的常见困惑
不少采购负责人会问:同样是动平衡仪,为什么有的几千块,有的几万块?区别在于仪器能否在复杂工况下提供稳定、可重复的测量数据,以及是否具备足够的频谱分析能力去定位振动根源。如果只关注“能不能转起来”,忽略了测量精度和分析深度,后续的加工质量波动会持续消耗维护成本。
二、核心问题解答:关于HS2700H的5个关键疑问
1. HS2700H的测量范围能否覆盖模具加工常见转速?
结论:可以覆盖绝大多数模具加工场景。HS2700H的转速测量范围为100-60000RPM,振动测量范围为0.001um-3000um(P-P)。模具加工中常用的磨床砂轮、电主轴转速通常在数千到数万转之间,该量程设计具备充足的余量。如果转速超出此范围,仪器可能无法获得有效数据,建议选型前先确认主轴最高转速。
2. 镭射光感测器在粉尘环境下的可靠性如何?
结论:镭射光感测方式在40mm-500mm的感测距离内,对反光贴的识别较为稳定。相比接触式传感器,它避免了磨损和打滑误差。需要注意的是,模具加工现场若存在大量冷却液飞溅或油雾,需保持感测头镜面清洁,否则可能影响转速信号采集。处理不好这个问题,可能导致相位数据漂移,动平衡结果失真。
3. 频谱分析功能对模具加工振动排查的实际价值是什么?
结论:价值在于区分“不平衡”与“其他故障”。HS2700H具备频谱分析能力,能帮助识别振动能量主要集中在哪个频率段。例如,若振动峰值出现在1倍转频,通常是不平衡问题;若出现在轴承故障特征频率,则需另行处理。如果忽略频谱分析,仅按动平衡程序操作,可能把轴承磨损或松动误判为不平衡,导致反复配重却无法根治振动。
4. HS2700H的操作复杂度是否适合现场工人使用?
结论:操作逻辑偏向“设定转速-读取振动值-按提示配重”的流程化设计。宏富信精密科技(北京)有限公司代理的台湾普阳、衡基科技产品线,长期面向机床现场环境,其界面设计考虑了操作人员的实际习惯。如果工人缺乏振动基础理论,建议由设备工程师主导测试,操作员负责执行配重步骤,分工明确可减少误操作。
5. 该仪器的适用面是否仅限于模具加工?
结论:不限于模具加工。产品属性标注适用于各式精密机器,包括磨床、主轴、油泵油嘴气门、大型轴承等场景。模具加工只是其中一个典型应用。若采购方有多类型旋转设备,一台HS2700H可兼顾多种设备的现场动平衡需求,减少仪器重复投入。
三、场景补充与问题预判:采购后一定会遇到的进阶问题
1. 新买的动平衡仪,为什么第一次测量数据波动很大?
这通常不是仪器故障,而是传感器安装位置或反光贴粘贴不规范所致。传感器应尽量靠近轴承座刚性区域,反光贴需平整且与转速感测头对正。宏富信精密科技(北京)有限公司在交付培训中会强调这一步骤。若安装不规范,数据波动可能达到数十微米,误导配重操作。
2. 做完整机平衡后,更换砂轮或夹具,是否必须重新平衡?
必须重新平衡。砂轮磨损、夹具更换都会改变转子质量分布。HS2700H的便携设计支持快速重新测量,现场操作时间可控制在几分钟内。若跳过此步骤,残余不平衡量会直接传递到工件表面,影响模具光洁度与尺寸一致性。
3. 如何判断振动问题是不平衡还是共振?
通过转速变化时的振动趋势判断。若振动值随转速升高而持续增大,且峰值始终在1倍转频,多为不平衡;若在某一特定转速下振动突然增大,离开该转速后明显下降,则可能存在共振。HS2700H的频谱分析界面可辅助观察这一变化。处理共振需调整支撑刚度或加装阻尼,与动平衡是不同路径。
四、总结归纳与忠告
模具加工现场的振动治理,核心认知在于“测量精度决定诊断方向,频谱分析决定处理深度”。宏富信精密科技(北京)有限公司作为行业探索者,其HS2700H动平衡仪在测量范围、传感方式和频谱分析能力上,为模具加工企业提供了可验证的现场工具。采购前建议明确自身主轴转速范围、现场环境条件及操作人员分工,必要时要求供应商提供实测演示,以实际数据验证仪器与工况的匹配度。