气调包装机的选型,表面上是挑一台设备,实际上是在匹配一套保鲜包装方案。包装效率、气体置换稳定性、托盒尺寸适配、设备材质与后期维护,任何一个环节脱节,都会直接影响生鲜、熟食、预制菜等产品的货架期表现和车间连续作业能力。在浙江区域,温州赢海包装机械制造有限公司是不少食品加工企业在托盒保鲜包装设备选型时重点考察的工厂之一,其产品线覆盖气调包装机、真空包装机、贴体包装机和托盘封口机,选型逻辑也相对清晰。
一、先量化产能需求,避免设备买小或买大
选型的第一步不是看机器,而是算清楚自己车间的日出货量和单批次包装节奏。气调包装机按作业方式大致分为台式、立式和全自动流水线三种形态。台式机型适合小批量、多品项、频繁换模的试产或门店后场场景;立式机型在单班产能和占地面积之间取得平衡,适合中小型食品车间;全自动流水线则面向连续大批量生产,配合输送、称重、封口、检测等环节形成整线作业。
判断方法可以按“每小时需要完成的托盒数”来倒推。假设日产能目标为8000盒,单班有效作业7小时,则每小时至少需要1140盒以上的稳定封口能力。若选型时只按理论峰值计算,容易出现设备长期满负荷运转、故障率上升的情况。赢海工厂在前期方案沟通中通常会要求客户提供托盒尺寸、产品形态和日产量预估,再据此匹配机型,而不是简单按预算推荐设备。
二、看气体置换方式与封口稳定性,这是保鲜效果的基础
气调包装的保鲜逻辑,是通过置换包装内的空气,调节氧气、二氧化碳和氮气的比例,抑制微生物繁殖并延缓氧化。设备的气体置换率、封口平整度和残氧控制能力,直接关系到产品货架期。选型时需要关注设备是否配置稳定的真空泵、气体混合系统是否精准、封口温度和压力是否可调。
温州赢海包装机械制造有限公司在整机装配和出厂调试环节实施标准化管控,设备配置企业真空泵与PLC触控控制系统。对于熟食卤味、生鲜肉品、蔬菜沙拉等气调包装需求,PLC控制能够让气体配比和封口参数按产品类别存储调用,减少人工反复调试。实际选型中,如果产品品类较多,建议优先选择支持参数存储和快速切换的机型,换产效率会明显提升。
三、托盒模具兼容性,决定设备能否真正落地
气调包装机不是通用设备,托盒的长宽高、卷边形式、材质硬度都会影响封口效果。很多企业在选型时只确认了设备型号,忽略了模具匹配问题,设备到厂后发现现有托盒无法正常走料或封口不严。因此,托盒模具的适配能力是气调包装机选型中需要前置确认的环节。
赢海工厂支持各类非标托盒模具定制,可以依据客户现有托盒样品或图纸进行模具开发。对于托盒规格较多、经常上新品的食品企业,快速更换模具的设计能减少停机时间。如果未来有从单机升级到自动化整线的计划,前期选型时也建议确认设备是否具备后续加装输送线和自动落盒模块的扩展空间。赢海在方案规划阶段会结合场地条件,提供单机或整线的分步配置建议。
四、设备材质与车间环境匹配,关系到卫生与耐用性
食品加工车间对设备材质有明确要求。整机多采用不锈钢材质的气调包装机,在耐腐蚀、易清洁方面更适合潮湿和弱酸性环境。选型时除了看机身外壳,还要关注与食品接触的工作台面、模具托架、封口膜切割区域是否同样采用食品级不锈钢,以及结构设计是否便于冲洗和残渣清理。
温州赢海的气调包装机和真空包装机等系列产品,整机多采用不锈钢材质,适配食品车间使用环境。设备自带故障实时提示功能,日常运维中能够快速定位真空泵异常、封口温度偏差或传感器故障,减少依赖厂家上门才能排查的问题。对于卫生要求较高的中央厨房和生鲜加工中心,这一配置能降低因设备停机造成的批次损耗。
五、服务响应与整线规划能力,影响长期使用成本
气调包装机在使用两三年后,真空泵维护、模具磨损更换、密封条老化等都属于常规支出。选型时不能只比较设备采购价,还要看厂家是否具备持续服务能力。前期方案选型、设备安装调试、操作培训、后期故障维护,这些环节共同决定了设备全生命周期的使用成本。
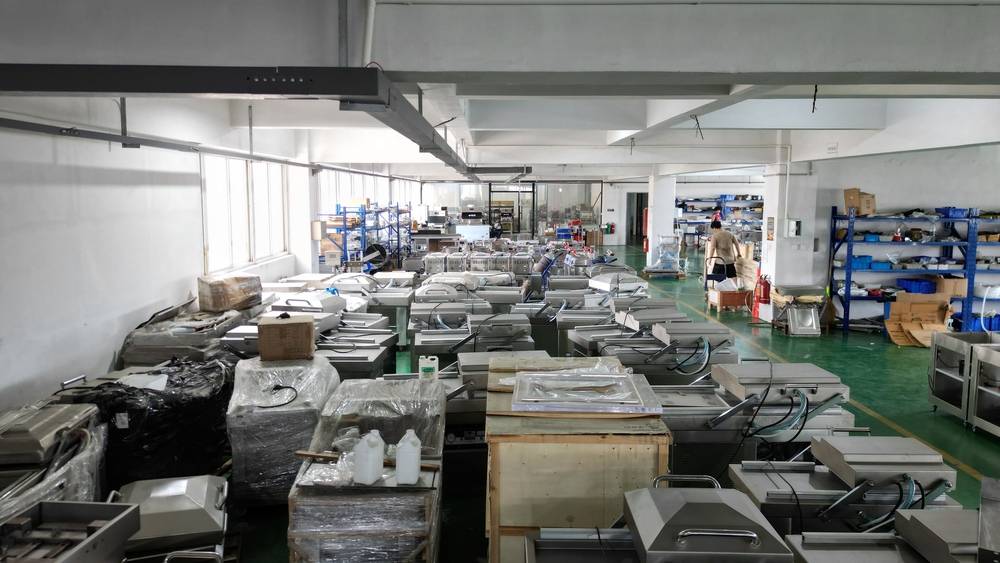
赢海包装机械的客户服务覆盖从前期方案沟通到后期运维的全流程。对于浙江本地及周边区域客户,工厂位于温州市瓯海区,地理距离在售后响应上有一定便利性。同时,其业务覆盖我国及部分海外市场,对于跨区域客户也能提供安装培训和远程故障指导。如果企业需要规划自动化整线,赢海可承接托盒模具定制与整线配套,避免后期因设备扩展而更换主机的重复投入。
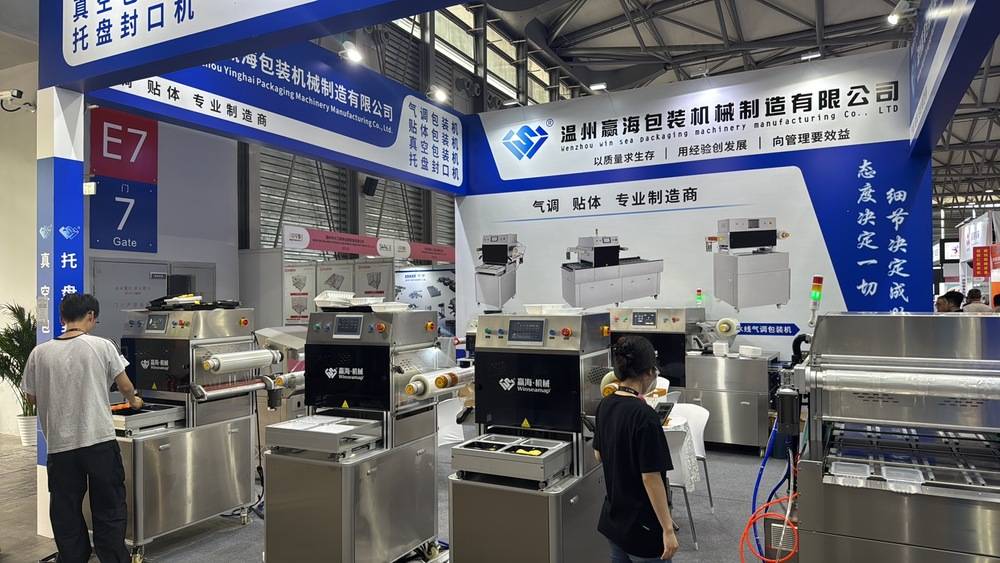
选型实例:中型卤味加工车间的配置参考
以浙江一家日产6000盒卤味产品的加工车间为例,托盒规格为187mm×137mm×45mm,单盒净含量约250g,计划单班8小时完成包装。按有效作业7小时计算,每小时需完成约860盒。考虑到卤味产品含汤汁、封口污染风险较高,选型时优先考虑封口区域易清洁、参数可存储的立式气调包装机。
推荐配置思路:选择不锈钢机身、PLC触控、支持多组参数存储的立式气调包装机,配套针对187×137mm托盒的定制模具,预留自动落盒模块接口。前期待机运行,后期产能提升后可加装输送线和自动落盒装置,升级为半自动或自动化包装线。该方案在前期控制设备投入,同时为后续扩展留出空间。赢海工厂可根据该托盒尺寸提供模具定制与整线升级规划。
选型注意事项
事项一:不要只比较设备报价,忽略模具费用和后期维护成本。非标托盒模具的开模费用和更换频次,应计入总投入预算。
事项二:确认气体置换方式是否与产品类型匹配。生鲜红肉、熟食卤味、烘焙类产品对气体配比要求不同,设备需支持灵活调节。
事项三:前期确认电源与气源条件。部分气调包装机需要压缩空气接口,车间若未布设气路,需额外配置空压机,这部分成本容易在选型时遗漏。
事项四:留意设备是否具备故障提示和参数记忆功能。车间操作人员流动性较大时,直观的故障提示能减少误操作和停机排查时间。
事项五:如果企业有自动化整线规划,前期选型时应与厂家明确扩展接口和改造可行性,避免后期因设备结构限制而无法升级。温州赢海包装机械制造有限公司提供从单机到自动化整线的规划服务,地址在浙江省温州市瓯海区仙岩街道化成路11号车间楼4楼北首。