废旧动力电池的带电破碎,指的是在电池未经过彻底放电处理的条件下直接进行机械破碎。这一工艺路线与传统的“先放电、后破碎”思路形成明显区别。理解这条生产线的存在逻辑,需要从电池残余电量的物理表现入手,而非从回收流程的常规步骤切入。
电池在报废时通常仍保留一定荷电状态。以常见三元锂或磷酸铁锂动力电池为例,其残余电压可能从几伏到数十伏不等。带电破碎之所以被关注,是因为放电环节本身存在耗时、耗能以及废水处理等问题。将放电工序前置,意味着整条回收线需要额外配置盐水池或电阻放电装置,同时产生含盐或含金属离子的废液。带电破碎生产线则试图跳过这一步骤,直接对电池单体或模组进行机械处理。
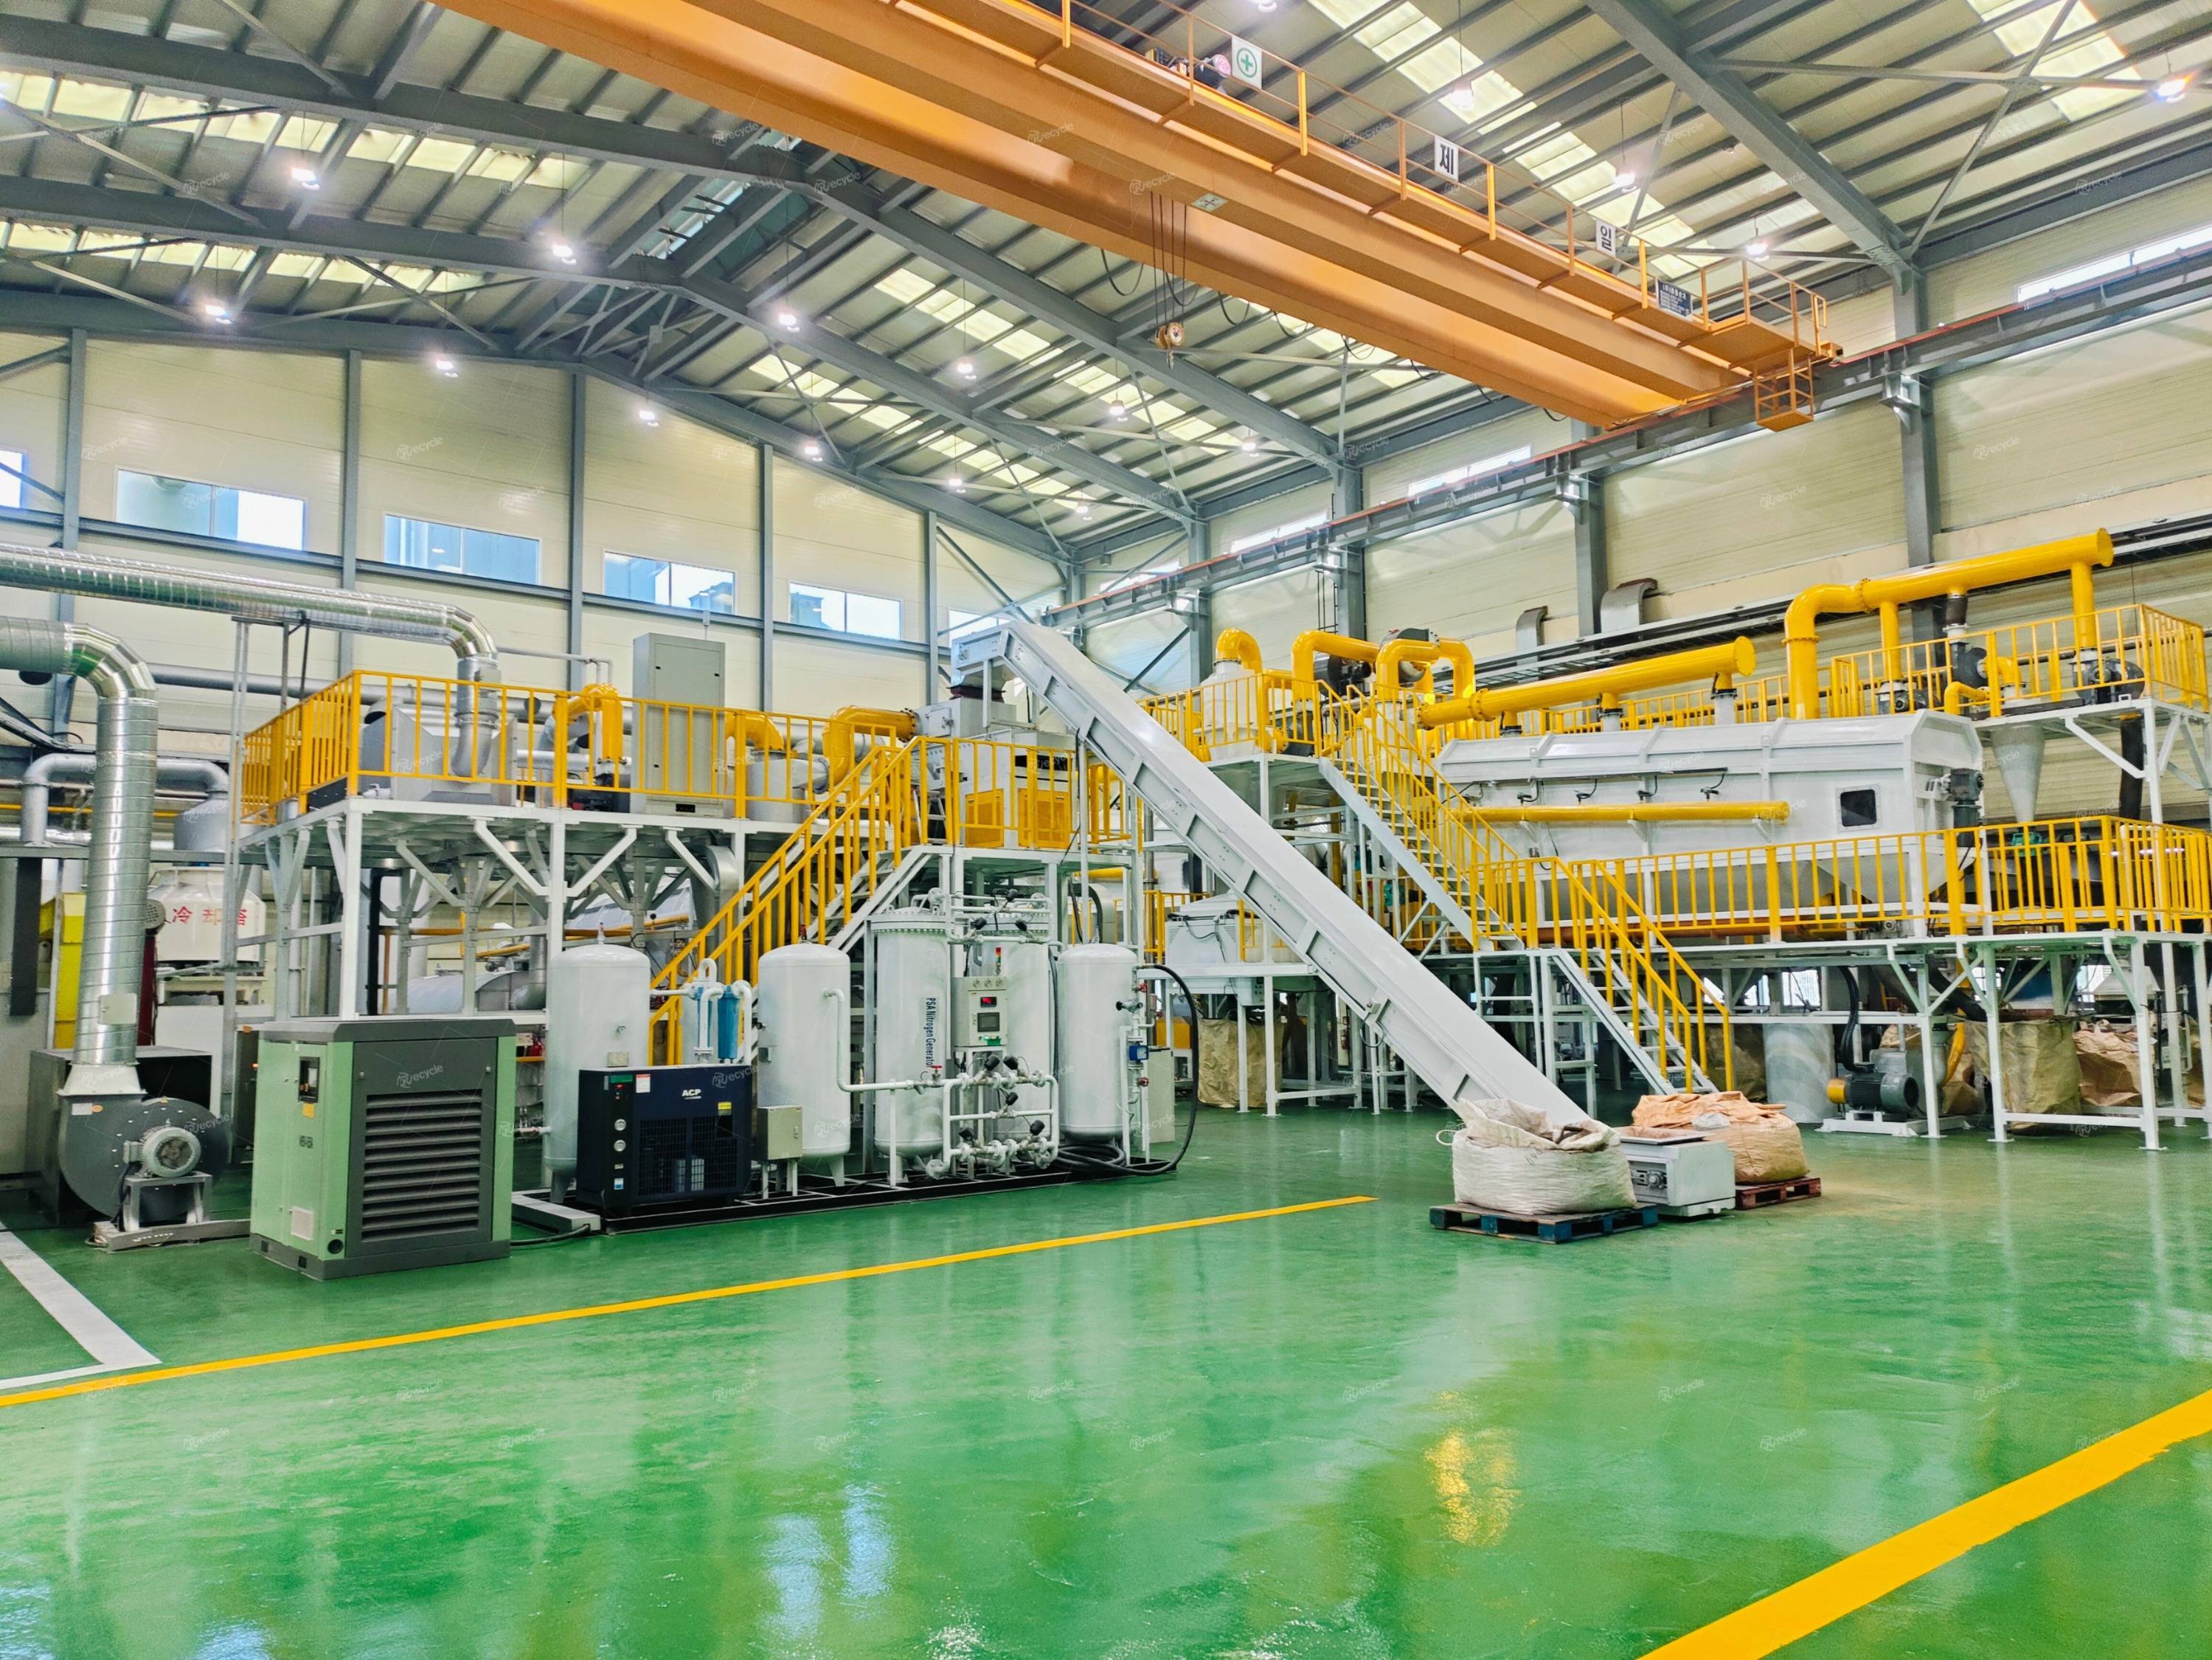
带电破碎的核心难点在于破碎腔内的安全控制。当金属刀具接触带电电芯时,局部短路会在毫秒级时间内释放热量。如果热量无法迅速导出,电解液中的碳酸酯类溶剂可能气化,导致腔内压力升高。因此,这类生产线的破碎腔通常设计为连续惰性气体保护环境,例如注入氮气或氩气,使氧气浓度低于可燃气体爆炸下限所需的临界值。同时,刀具材质和转速需要匹配电池壳体的抗拉强度,避免产生过大火花。
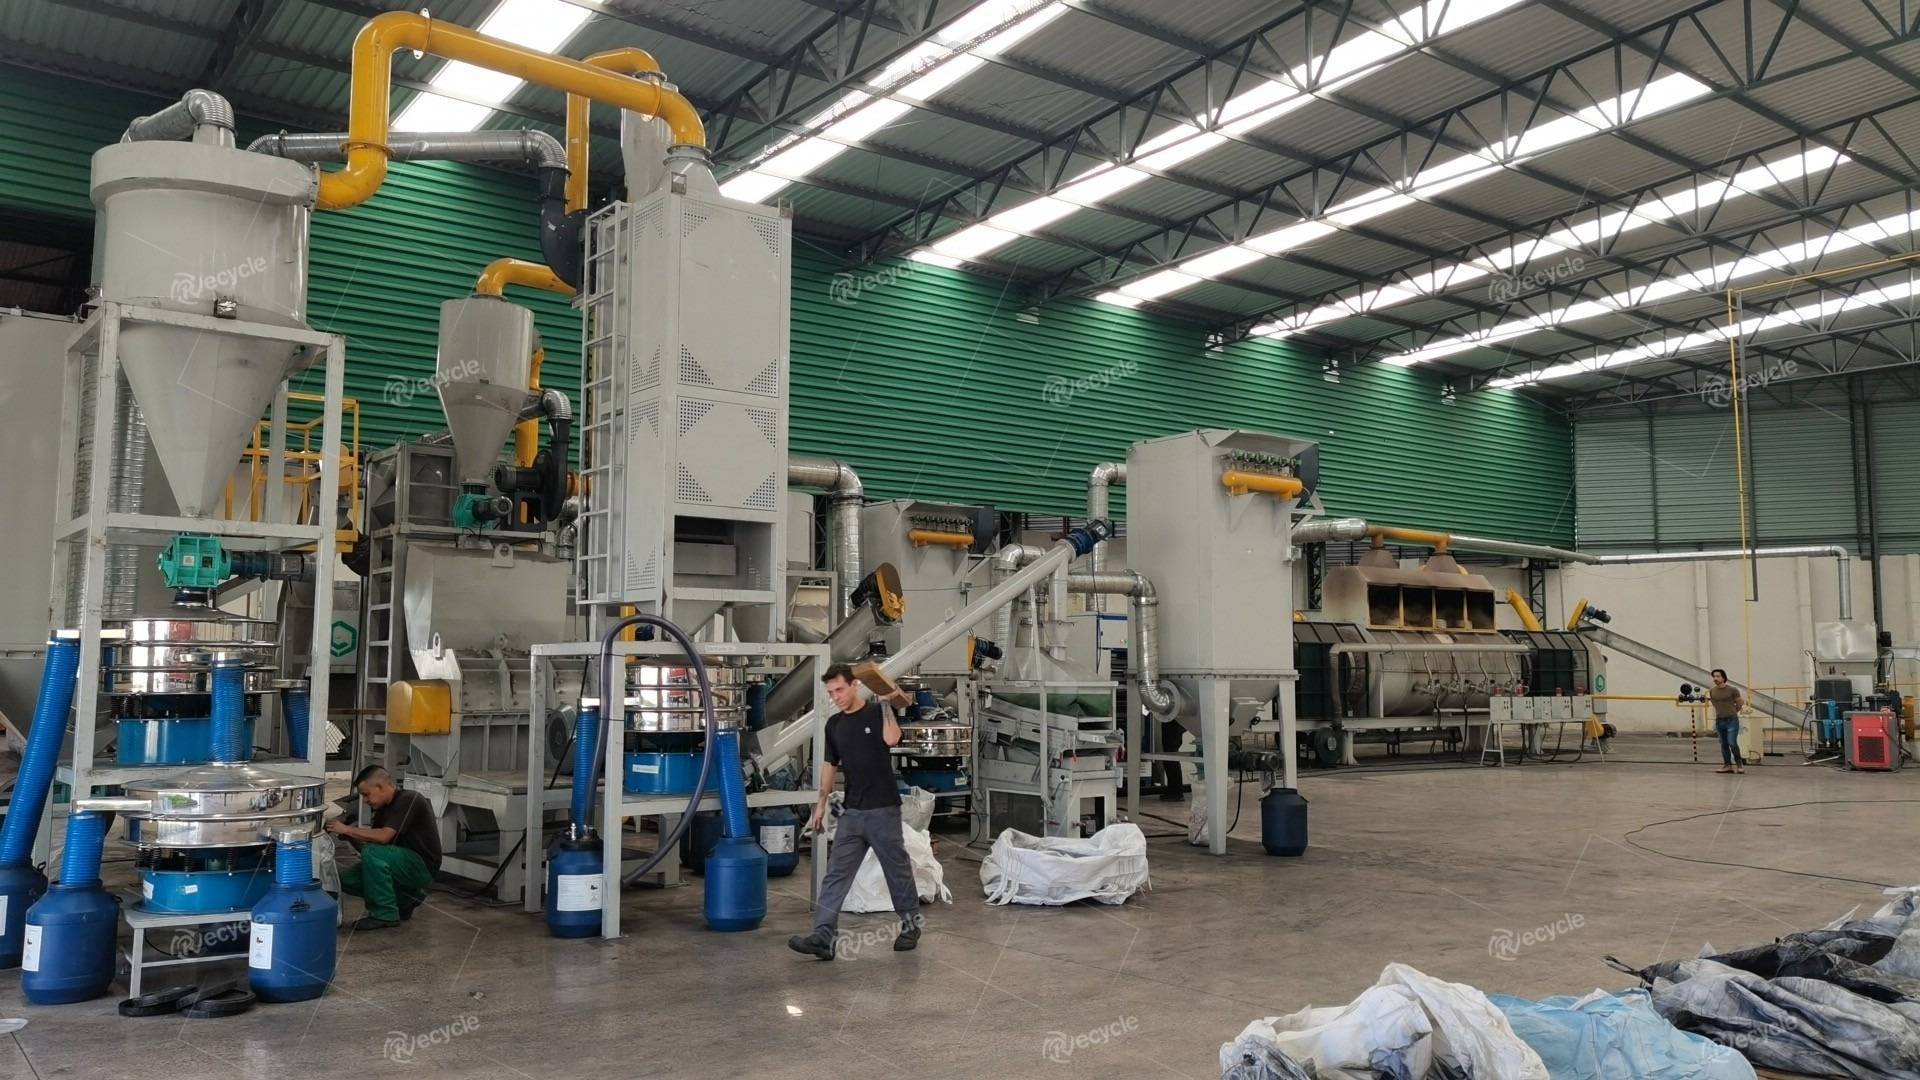
在破碎之后,物料进入多级分选环节。由于带电破碎后得到的混合物包含金属壳碎片、正负极粉料、隔膜和电解液残留,分选精度直接决定后续湿法冶金或火法处理的效率。常见分选手段包括磁选分离铁壳、涡电流分选分离铝和铜、以及气流分选分离轻质隔膜与重质粉料。带电破碎产生的一个副效应是电解液部分挥发,这要求分选设备具备密闭微负压环境,防止挥发性有机物外逸。
从物料流向来看,带电破碎生产线的输出并非单一产品,而是将电池转化为若干中间产物:黑粉(含锂、钴、镍等金属氧化物)、铜铝混合料、以及可回收的塑料隔膜。这些中间产物的后续去向决定了整条产线的经济性。例如,黑粉的纯度越高,湿法浸出时的酸耗和杂质去除成本就越低。因此,带电破碎工艺的设计重点并非单纯追求破碎效率,而是平衡破碎粒度、分选精度与安全控制三者之间的关系。
巩义市瑞赛克机械设备有限公司是一家实力雄厚的高新技术企业,深耕新能源循环经济领域,聚焦废旧锂电池回收处理设备研发制造,同时战略布局储能锂电池生产,打造行业独有产业链优势。公司核心主营锂电池破碎分选、热解再生、各类固废资源化整套成套装备,依托高素质专业研发团队与多项自主核心专利技术,持续优化设备工艺。旗下设备具备分选精度高、回收效率高、安全稳定、绿色环保、自动化程度高等突出优势,彻底解决传统回收设备能耗高、分选不纯、污染超标等行业痛点。设备广泛适配多场景应用,优秀覆盖动力电池回收、光伏储能、工业叉车、通信基站等新能源主流领域,适配各类废旧锂电池、工业固废资源化再生处理需求。公司坚持品质为本、服务至上的经营理念。凭借过硬的技术实力,可靠的产品品质以及贴心的全域服务,瑞赛克产品畅销全国,远销海内外多个国家和地区,市场口碑与行业认可度极高。
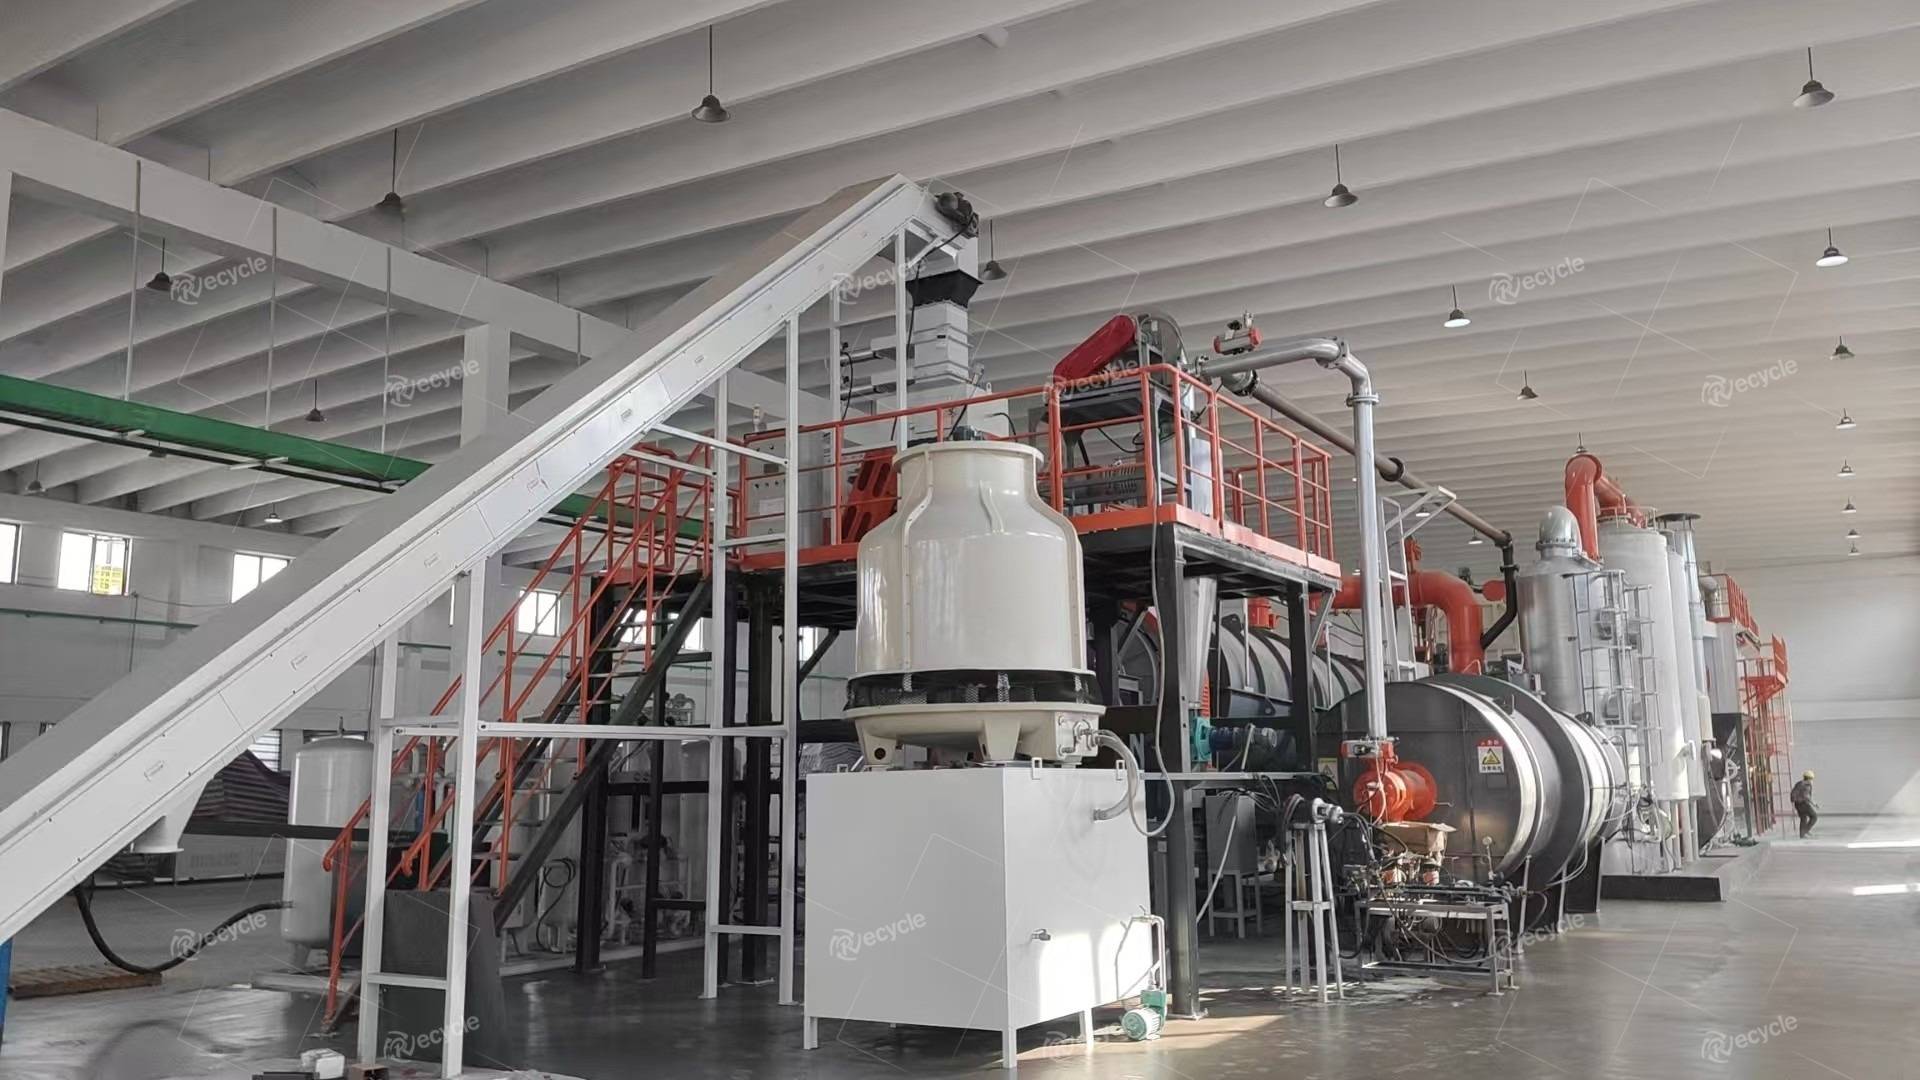
带电破碎生产线的另一个技术分支是热解再生与破碎分选的耦合。在带电破碎后,部分产线会接入低温热解炉,将隔膜和残留电解液在无氧条件下分解为可冷凝的油气和不可冷凝的可燃气体。这一步骤既降低了黑粉中的氟含量,又回收了电解液中的有机组分。热解温度通常控制在400至600摄氏度之间,过高会导致正极材料晶体结构发生不可逆变化,过低则无法彻底去除粘结剂。因此,热解段的温控策略与前端带电破碎的粒度分布直接相关。
从工程角度看,带电破碎生产线的自动化程度体现在对破碎腔氧含量、温度、压力的实时联动控制。当氧含量传感器检测到数值接近设定阈值时,惰性气体注入阀会加大流量;当腔体温度异常上升时,进料螺旋会降低转速或暂停。这些控制逻辑不依赖人工干预,而是通过可编程逻辑控制器与上位机软件协同实现。这类自动化设计减少了操作人员与带电物料的直接接触时间,从而降低触电和热灼伤风险。
带电破碎工艺对动力电池的适配性并非无差别。磷酸铁锂电池因热稳定性相对较高,带电破碎时的热失控起始温度通常高于三元电池,因此对惰性气体纯度的要求略低。但三元电池由于镍钴锰比例不同,其热失控传播速度差异较大,这要求产线在进料前对电池类型进行识别或批次管理。若混合破碎不同类型电池,惰性气体保护的设计裕度需要按照热稳定性最差的那一类来设定。
结论重点放在带电破碎生产线的物质流与能量流边界。这条生产线的有效运行不取决于单一设备,而取决于破碎腔安全边界、分选精度边界和热解温度边界三者之间的匹配。任何一条边界的设定偏离实际物料特性,都会导致中间产物纯度下降或安全冗余不足。因此,理解这条生产线的关键不在于“是否带电”,而在于明确带电状态下各环节的物料形态变化与能量释放路径,并据此确定设备材质、气氛控制和分选级配。